Polietilenoimida (PEI/Ultem)

Polietilenoimida (PEI), mais conhecida como SABIC Ultem, é um polímero de alto desempenho amorfo que oferece resistência mecânica semelhante à do metal, propriedades dielétricas excepcionais, retardância de chama inerente (UL 94 V-0) e transparência óptica âmbar. Na Jucheng Precision, uma instalação certificada ISO 9001, ISO 13485 e IATF 16949, somos especializados em moldagem por injeção de PEI de alta temperatura (graus não reforçados, com carga de vidro e em conformidade com a aviação). Com mais de 35 prensas de moldagem avançadas (50-650T) e mais de 25 máquinas CNC de 5 eixos internas, controlamos as altas temperaturas de fusão do PEI (340°C-400°C) e sua sensibilidade ao cisalhamento. Oferecemos análise gratuita de DFM em 24 horas para evitar linhas de solda cosméticas, garantindo precisão em nível de mícron verificada por inspeção CMM Zeiss.

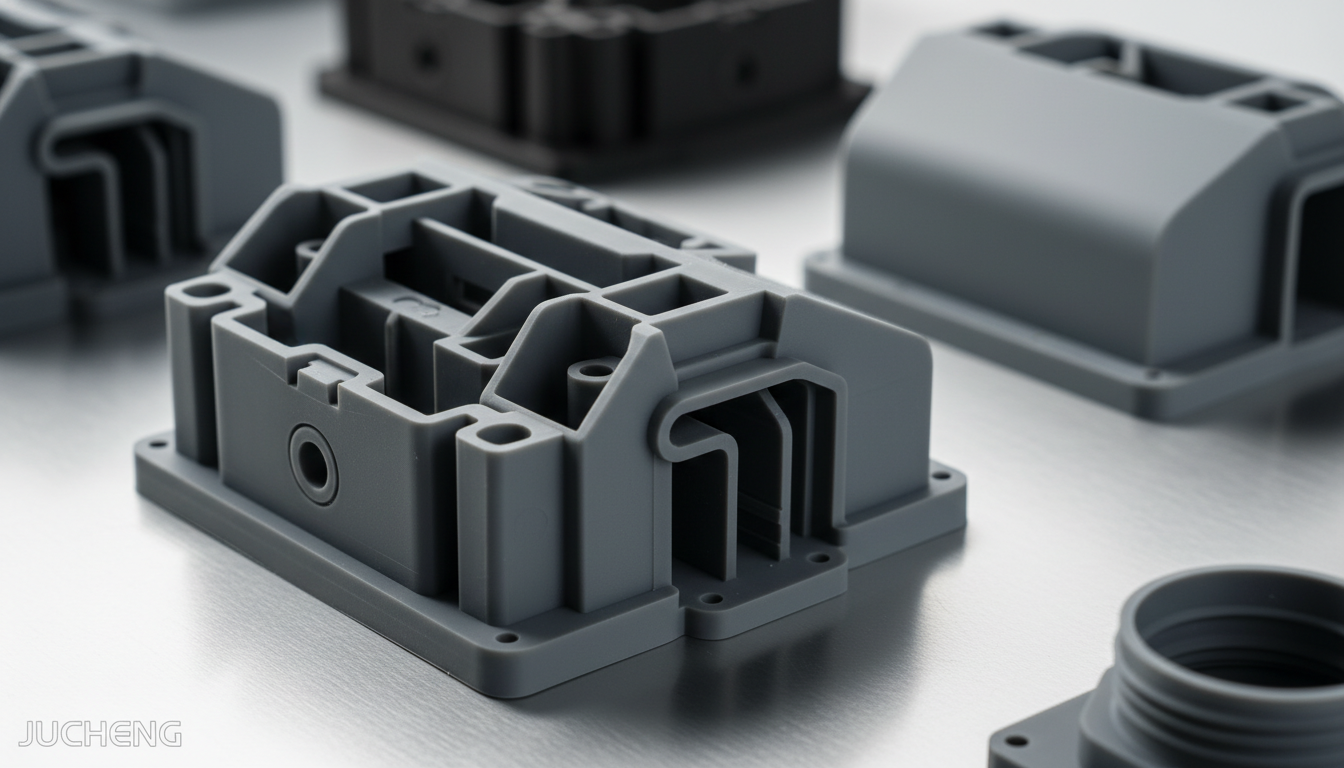
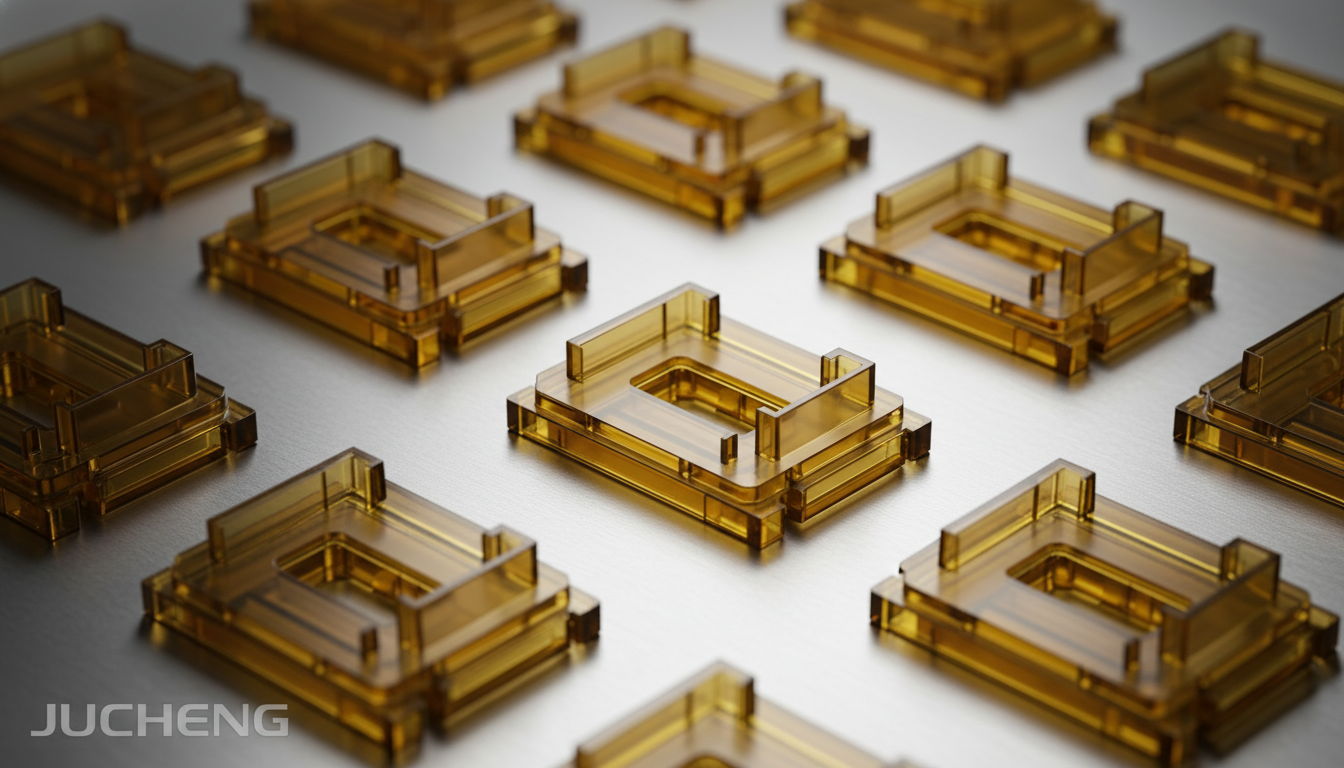
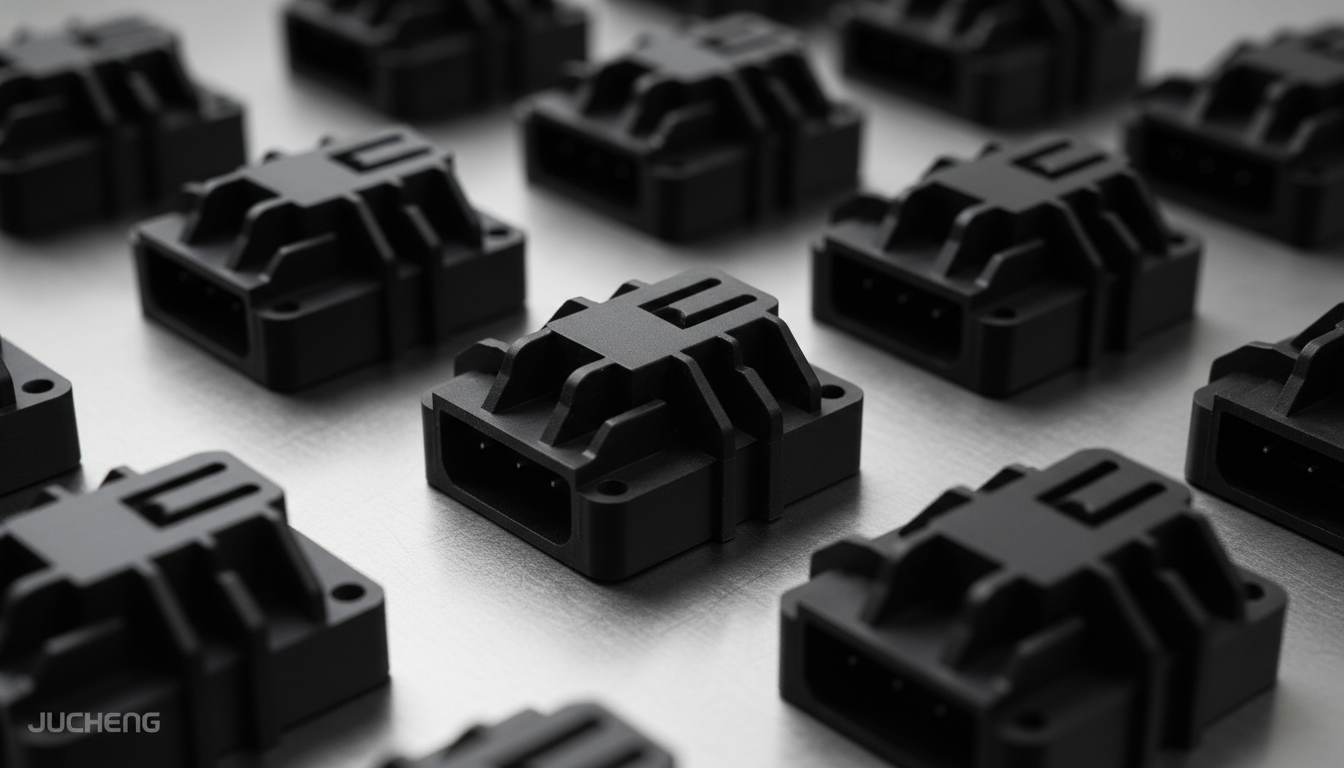
Precision-injection-molded-semi-transparent-amber-PEI-medical-trays-and-glass-filled-black-PEI-aerospace-connectors-1

Nossos materiais disponíveis

PEI-SABIC Ultem 1000

Alcançar integridade dielétrica excepcional e estabilidade dimensional em altas temperaturas em microeletrônica sem usar halogênios corrosivos requer um polímero amorfo especializado, que o Ultem 1000 da SABIC fornece por meio de sua matriz de polietilenoimida (PEI) não reforçada e de alta viscosidade. Com uma densidade de 1,27 g/cm³ e uma classificação de inflamabilidade inerente UL 94 V-0 até 0,4 mm, esta resina âmbar transparente é o padrão global para soquetes de teste de alta temperatura, invólucros de telecomunicações e manifolds médicos. A Jucheng Precision, sob as estruturas ISO 9001 e IATF 16949, é especializada na moldagem do Ultem 1000. Operando mais de 35 prensas avançadas equipadas com bandas de aquecimento de cerâmica e controladores de temperatura de óleo, eliminamos tensões térmicas internas, fornecendo componentes ópticos impecáveis verificados por CMM Zeiss.
LER MAIS

PEI-SABIC Ultem 1010

Preencher caminhos de fluxo ultra-finos e altamente complexos em aviônicos de alta tensão e cassetes médicos, mantendo a resistência ao escoamento de 110 MPa, requer um superpolímero de alto fluxo otimizado, que o Ultem 1010 da SABIC fornece por meio de sua matriz de polietilenoimida amorfa não reforçada e de alta viscosidade com reologia de fusão melhorada. Com uma temperatura de transição vítrea (Tg) elevada de 217°C e uma densidade de 1,27 g/cm³, este grau em conformidade com a norma aeroespacial FAR 25.853 atinge uma classificação de inflamabilidade V-0 a 0,4 mm. A Jucheng Precision, sob as estruturas ISO 9001 e IATF 16949, é especializada na moldagem do Ultem 1010. Utilizando ferramentas de resfriamento conformal usinadas em CNC de 5 eixos, gerenciamos sua contração isotrópica (0,51% - 0,71%) para fornecer peças com zero defeito verificadas por CMM Zeiss.

LER MAIS

PEI-SABIC Ultem 2300

Para satisfazer cargas mecânicas extremas, estabilidade dimensional e segurança contínua contra incêndio em infraestruturas aeroespaciais e elétricas avançadas, o Ultem 2300 da SABIC utiliza uma matriz de poliéterimida (PEI) amorfa reforçada com fibra de vidro de 30%. Apresentando uma densidade elevada de 1,51 g/cm³ e uma temperatura de transição vítrea (Tg) de 217°C, este grau de alta rigidez fornece um módulo de tração excepcional de 9.500 MPa e classificação de inflamabilidade UL 94 V-0 inerente a 0,25 mm. A Jucheng Precision, operando sob as estruturas ISO 9001 e IATF 16949, é especializada na moldagem do Ultem 2300. Utilizando ferramentas H13 usinadas por CNC de 5 eixos, controlamos suas variáveis de contração isotrópica baixas (0,2% - 0,4%) para eliminar empenamento, verificado por CMM Zeiss.

LER MAIS

PEI-SABIC Ultem 9085

Atender aos padrões rigorosos da FAA FAR 25.853 para interiores de cabines de aeronaves, com baixa densidade de fumaça, baixa toxicidade e limites estritos de liberação de calor OSU 65/65, requer um material de elite, que o Ultem 9085 da SABIC fornece por meio de sua matriz de blend de polietilenoimida (PEI) amorfa modificada, não reforçada e de alto impacto. Com uma densidade de 1,34 g/cm³ e uma temperatura de transição vítrea (Tg) de 186°C, este polímero certificado para uso aeroespacial fornece ductilidade de impacto excepcional juntamente com segurança autoextinguível inerente. A Jucheng Precision, sob as estruturas IATF 16949 e ISO 9001, é especializada em moldagem por injeção personalizada do Ultem 9085. Apoiados por nossa ferramentaria de aço inoxidável S136 usinada em CNC de 5 eixos e controladores de aquecimento de molde por óleo pressurizado, controlamos a tensão térmica e garantimos propriedades físicas uniformes, fornecendo componentes críticos de cabine verificados por CMM Zeiss.

LER MAIS

PEI-SABIC Ultem HU1000

Manter absoluta segurança biológica sob exposição agressiva a lipídios clínicos e suportar mais de 1.000 ciclos de esterilização em autoclave a vapor sem degradação física requer um polímero de alta pureza e alta temperatura, que o Ultem HU1000 da SABIC fornece através de sua matriz de polietilenoimida (PEI) amorfa, não reforçada, de grau médico. Em conformidade com USP Classe VI e ISO 10993, esta resina âmbar transparente possui uma excelente temperatura de transição vítrea (Tg) de 217°C e uma densidade de 1,27 g/cm³. Na Jucheng Precision, um fabricante contratado de dispositivos médicos certificado ISO 13485 e ISO 9001, somos especializados em moldagem em sala limpa de alta temperatura do Ultem HU1000. Apoiados por salas limpas certificadas ISO Classe 7 e Classe 8 e ferramentas de aço inoxidável S136 usinadas por CNC de 5 eixos, garantimos zero contaminação por partículas, entregando componentes médicos impecáveis verificados pela CMM Zeiss.

LER MAIS

Graus Abrangentes de PEI (Ultem) que Moldamos

Processamos resinas de polietilenoimida de alta resistência e retardantes de chama, principalmente do portfólio de classe mundial SABIC Ultem, cobrindo requisitos de alta clareza, estruturais e biocompatíveis:

Classe de Material PEI Marca e Grau Típicos Principais Características e Vantagens
PEI não reforçado • SABIC Ultem 1000 / 1010
• SABIC Ultem 1000F (Contato com Alimentos)
Cor âmbar amorfa e semitransparente. Retardância de chama inerente (UL 94 V-0) e excelente resistência química/hidrolítica. Ideal para componentes de micro-ondas, peças de serviço de alimentação autoclaváveis e conectores elétricos.
Reforçado com Fibra de Vidro • SABIC Ultem 2100 (10% GF)
• SABIC Ultem 2200 (20% GF)
• SABIC Ultem 2300 (30% GF)
Reforçado com fibras de vidro para elevar drasticamente a resistência à tração, o módulo de flexão e a estabilidade dimensional. Temperatura de deflexão térmica (HDT) até 210°C. Perfeito para conectores estruturais aeroespaciais e placas de circuito.
Aviação e Baixa Emissão de Fumaça • SABIC Ultem 9075 / 9085
• SABIC Ultem 9076
Formulado especificamente para cumprir rigorosas regulamentações da FAA para baixa toxicidade de fumaça e baixa liberação de calor OSU. Aplicado em painéis interiores de aeronaves comerciais, dutos e bandejas de serviço.
Médico e Saúde • SABIC Ultem HU1000 / HU1010
• SABIC Ultem HU2200 (20% GF) / HU2300 (30% GF)
Certificado biocompatível Classe VI da USP e ISO 10993. Altamente resistente a autoclaves a vapor repetidas, óxido de etileno e esterilização por radiação gama. Ideal para instrumentos cirúrgicos, dispositivos odontológicos e blocos de manifold para diagnósticos.

Processos de Moldagem Aplicáveis para Polieterimida (PEI)

A alta resistência térmica e sensibilidade ao cisalhamento do PEI exigem configurações de moldagem especializadas e parâmetros de precisão:

Processo de Moldagem Adequação do Processo e Aplicação
Moldagem por Injeção Padrão Excelente. Configurado com cilindros especializados resistentes ao desgaste para moldar bandejas de esterilização médica, dutos de aeronaves e componentes de micro-ondas.
Moldagem de Parede Fina Bom. Altamente adequado para invólucros estruturais de terminais elétricos e conectores de placas de circuito com caminhos complexos.
Moldagem por Inserção Excelente. A baixa e estável contração do PEI o torna o substrato perfeito para encapsular fios metálicos e conectores de latão sem rachar ao redor do inserto.

Guia de Usinagem e Fabricação de Polieterimida (PEI/Ultem)

O PEI é amorfo, mas possui viscosidade de fusão extremamente alta e é altamente sensível à degradação por cisalhamento. Controle rigoroso de processo é obrigatório:

  • Pré-secagem: O PEI é altamente higroscópico. Extrudar resina úmida causará severa degradação hidrolítica, tornando as peças quebradiças e causando defeitos estéticos de escoamento. Secamos a resina bruta em secadores de funil desumidificadores a 150°C (302°F) por 4 horas para manter a umidade abaixo de 0,02%.
  • Alta Temperatura de Fusão: A fusão requer máquinas especializadas com capacidades de alta temperatura. Os pontos de fusão são estritamente controlados entre 340°C e 400°C (644°F a 752°F).
  • Alta Temperatura do Molde: Aquecedores de óleo pressurizados são utilizados para manter as temperaturas do molde a 140°C–180°C (284°F a 356°F). A temperatura adequada do molde é vital para minimizar tensões internas, otimizar o brilho superficial e prevenir trincas por tensão.
  • Projeto de Canal de Injeção e Galho: Para evitar alto aquecimento por cisalhamento e defeitos estéticos de “rubor”, projetamos canais de injeção superdimensionados e galhos arredondados. Os caminhos de ferramenta são calculados com precisão durante nossa etapa de DFM.
  • Contração Baixa e Previsível: Como material amorfo, o PEI exibe contração extremamente baixa e uniforme (0,2% a 0,7%), suportando tolerâncias de alta precisão em moldes de múltiplas cavidades.

Principais Indústrias de Aplicação para Componentes Moldados em PEI

  • Médico e Diagnóstico (Certificado ISO 13485): Bandejas cirúrgicas de esterilização autoclaváveis, coletores de ventiladores médicos, dispositivos de filtração farmacêutica, guias cirúrgicos dentários e ferramentas endoscópicas.
  • Aeroespacial e Defesa: Sistema de controle ambiental (ECS) dutos, painéis internos da cabine, bandejas de serviço, conectores elétricos estruturais e suportes de fiação protetores.
  • Elétrica e Eletrônica: Soquetes de teste de queima em alta temperatura, blocos terminais, placas de circuito impresso (PCBs), interruptores elétricos e bobinas de uso pesado.
  • Engenharia Automotiva (Certificado IATF 16949): Caixas de sensores sob o capô, válvulas de recirculação de gases de escape (EGR), molduras de faróis e conexões do sistema de arrefecimento.

Propriedades do Material

Densidade (Não Reforçado) 1,27 - 1,29 g/cm³
Densidade (30% GF) 1,51 - 1,53 g/cm³
Resistência à Tração no Escoamento (Não Reforçado) 100 - 110 MPa
Resistência à Tração no Escoamento (30% GF) 160 - 175 MPa
Alongamento na Ruptura 10 - 60 %
Módulo de Flexão (Não Reforçado) 3.200 - 3.500 MPa
Módulo de Flexão (30% GF) 9.000 - 10.000 MPa
Resistência ao Impacto Izod (Com Entalhe, 23°C) 50 - 90 J/m
Temperatura de Fusão (Temperatura de Transição Vítrea, Tg) 215 - 217 °C
Temperatura de Deflexão Térmica (HDT @ 1,8 MPa) 200 - 210 °C%
Contração Linear no Molde 0.2 - 0.7 %
Rigidez Dielétrica 25 - 32 kV/mm
Resistividade de Volume 1,0E+17 Ohm·cm
Tamanho Máximo da Peça 800 x 600 mm
Tamanho Mínimo da Peça 1 x 1 mm