Polietherimida (PEI/Ultem)

La polietereimida (PEI), conocida principalmente como SABIC Ultem, es un polímero amorfo de alto rendimiento que ofrece resistencia mecánica similar al metal, propiedades dieléctricas excepcionales, retardancia de llama inherente (UL 94 V-0) y transparencia óptica de color ámbar. En Jucheng Precision, una instalación certificada ISO 9001, ISO 13485 e IATF 16949, nos especializamos en moldeo por inyección de PEI a alta temperatura (grados sin refuerzo, con relleno de vidrio y conformes a la aviación). Con más de 35 prensas de moldeo avanzadas (50-650T) y más de 25 máquinas CNC de 5 ejes internas, controlamos las altas temperaturas de fusión del PEI (340°C-400°C) y su sensibilidad al cizallamiento. Ofrecemos análisis DFM gratuito en 24 horas para prevenir líneas de soldadura cosméticas, asegurando precisión a nivel de micras verificada por inspección CMM Zeiss.

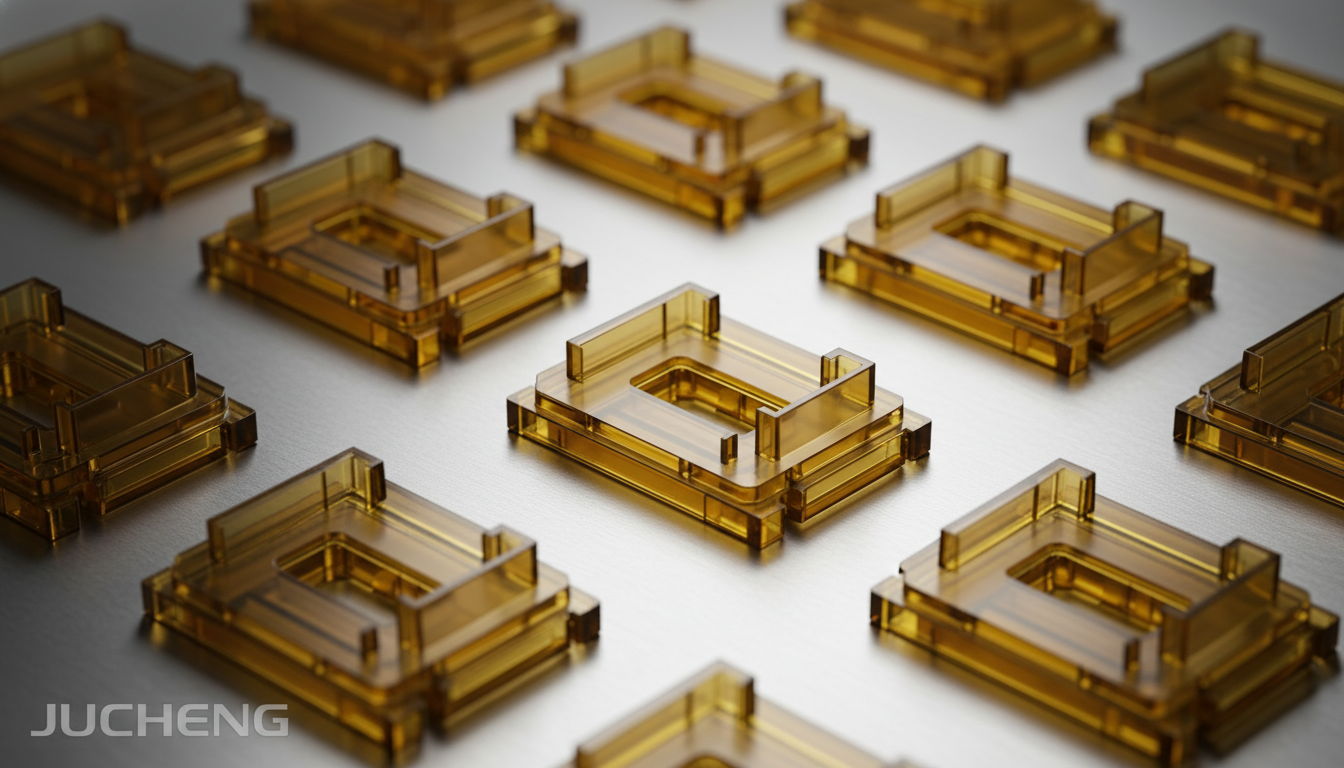
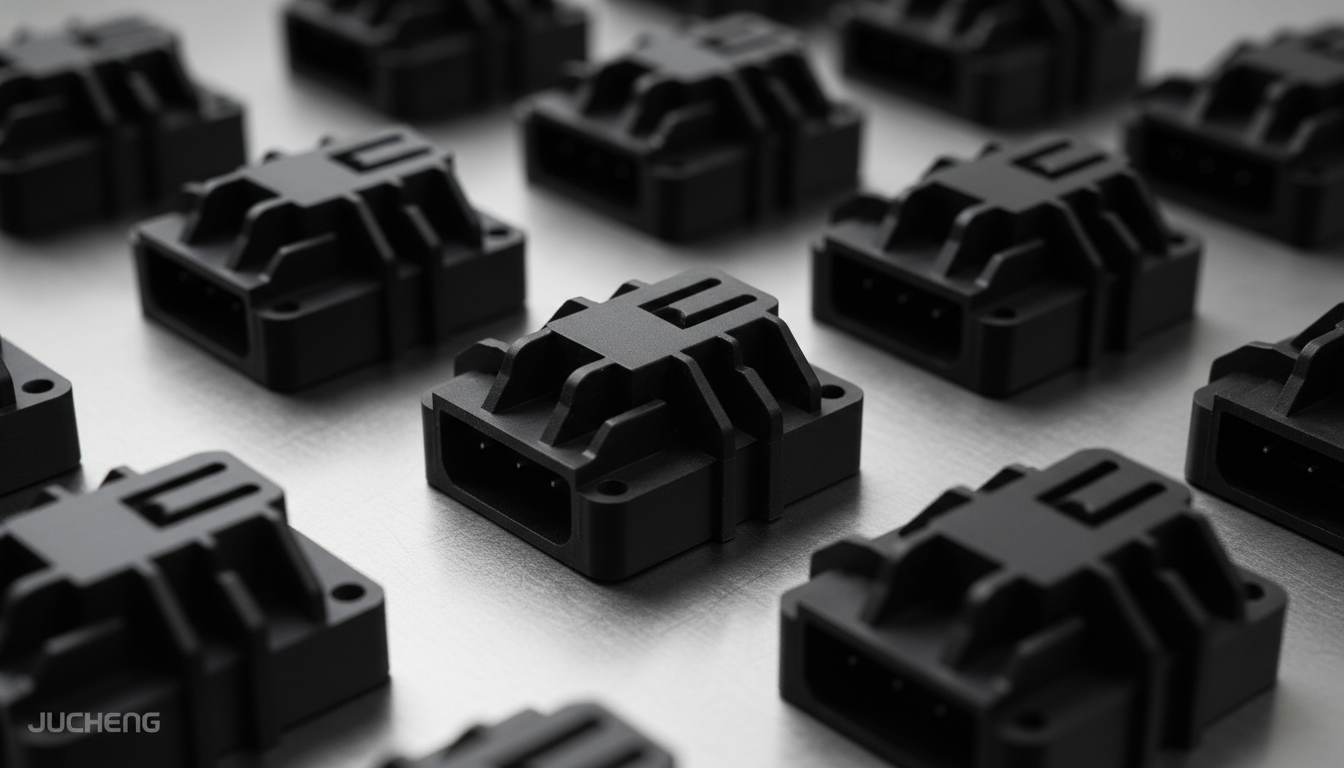
Precision-injection-molded-semi-transparent-amber-PEI-medical-trays-and-glass-filled-black-PEI-aerospace-connectors-1

Nuestros materiales disponibles

PEI-SABIC Ultem 1000

Lograr una integridad dieléctrica excepcional y estabilidad dimensional a altas temperaturas en microelectrónica sin usar halógenos corrosivos requiere un polímero amorfo especializado, que el Ultem 1000 de SABIC ofrece a través de su matriz de poliéterimida (PEI) no reforzada y de alta viscosidad. Con una densidad de 1.27 g/cm³ y una clasificación de inflamabilidad UL 94 V-0 inherente hasta 0.4 mm, esta resina ámbar transparente es el estándar global para zócalos de prueba de alta temperatura, carcasas de telecomunicaciones y colectores médicos. Jucheng Precision, bajo los marcos ISO 9001 e IATF 16949, se especializa en el moldeo de Ultem 1000. Con más de 35 prensas avanzadas equipadas con bandas calefactoras de cerámica y controladores de temperatura de aceite, eliminamos las tensiones térmicas internas, entregando componentes ópticos impecables verificados por CMM Zeiss.
LEER MÁS

PEI-SABIC Ultem 1010

El llenado de trayectorias de flujo ultra delgadas y altamente complejas en aviónica de alto voltaje y casetes médicos, manteniendo una resistencia a la fluencia de 110 MPa, requiere un súper-polímero de alto flujo optimizado, que el Ultem 1010 de SABIC ofrece a través de su matriz de poliéterimida amorfa no reforzada y de alta viscosidad con reología de fundido mejorada. Con una temperatura de transición vítrea (Tg) elevada de 217 °C y una densidad de 1.27 g/cm³, este grado de calidad aeroespacial conforme a FAR 25.853 logra una clasificación de inflamabilidad V-0 a 0.4 mm. Jucheng Precision, bajo los marcos ISO 9001 e IATF 16949, se especializa en el moldeo de Ultem 1010. Utilizando utillajes de enfriamiento conformal mecanizados con CNC de 5 ejes, gestionamos su contracción isotrópica (0.5%-0.7%) para entregar piezas sin defectos verificadas por CMM Zeiss.

LEER MÁS

PEI-SABIC Ultem 2300

Para satisfacer cargas mecánicas extremas, estabilidad dimensional y seguridad contra incendios continua en infraestructuras aeroespaciales y eléctricas avanzadas, el Ultem 2300 de SABIC aprovecha una matriz de poliéterimida (PEI) amorfa reforzada con fibra de vidrio al 30%. Con una densidad elevada de 1.51 g/cm³ y una temperatura de transición vítrea (Tg) de 217°C, este grado de alta rigidez proporciona un módulo de tracción excepcional de 9,500 MPa y una clasificación de inflamabilidad UL 94 V-0 inherente a 0.25 mm. Jucheng Precision, operando bajo los marcos ISO 9001 e IATF 16949, se especializa en el moldeo de Ultem 2300. Utilizando herramientas H13 mecanizadas con CNC de 5 ejes, controlamos sus variables de contracción bajas e isotrópicas (0.2%-0.4%) para eliminar la deformación, verificado por CMM Zeiss.

LEER MÁS

PEI-SABIC Ultem 9085

Cumplir con los estándares de interiores de cabina de aeronaves de la FAA FAR 25.853, que exigen baja densidad de humo, baja toxicidad y estrictos límites de liberación de calor OSU 65/65, requiere un material de élite, que el Ultem 9085 de SABIC ofrece a través de su matriz de mezcla de poliéterimida (PEI) amorfa modificada de alto impacto y sin refuerzo. Con una densidad de 1.34 g/cm³ y una temperatura de transición vítrea (Tg) de 186°C, este polímero certificado para la industria aeroespacial proporciona una excelente ductilidad al impacto junto con una seguridad intrínseca de autoextinción. Jucheng Precision, bajo los marcos de IATF 16949 e ISO 9001, se especializa en moldeo por inyección personalizado de Ultem 9085. Respaldados por nuestro utillaje de acero inoxidable S136 mecanizado con CNC de 5 ejes y controladores de calentamiento de molde por aceite presurizado, controlamos la tensión térmica y aseguramos propiedades físicas uniformes, entregando componentes críticos de cabina verificados por CMM Zeiss.

LEER MÁS

PEI-SABIC Ultem HU1000

Mantener la seguridad biológica absoluta bajo una exposición clínica agresiva a lípidos y soportar más de 1,000 ciclos de esterilización en autoclave de vapor sin degradación física requiere un polímero de alta pureza y alta temperatura, que el Ultem HU1000 de SABIC ofrece a través de su matriz de poliéterimida (PEI) amorfa de grado sanitario sin refuerzo. Conforme a la Clase VI de la USP y la ISO 10993, esta resina ámbar transparente cuenta con una temperatura de transición vítrea (Tg) excepcional de 217 °C y una densidad de 1.27 g/cm³. En Jucheng Precision, un fabricante contratado de dispositivos médicos certificado ISO 13485 e ISO 9001, nos especializamos en moldeo de Ultem HU1000 en sala limpia de alta temperatura. Respaldados por salas limpias certificadas Clase 7 y Clase 8 ISO y utillaje de acero inoxidable S136 mecanizado con CNC de 5 ejes, garantizamos cero contaminación por partículas, entregando componentes médicos impecables verificados con CMM Zeiss.

LEER MÁS

Grados completos de PEI (Ultem) que moldeamos

Procesamos resinas de polietereimida de alta resistencia y retardantes de llama, principalmente de la cartera mundial SABIC Ultem, cubriendo requisitos de alta claridad, estructurales y biocompatibles:

Clase de material PEI Marca y grado típicos Características y ventajas clave
PEI sin refuerzo • SABIC Ultem 1000 / 1010
• SABIC Ultem 1000F (Contacto alimentario)
Amorfo, color ámbar semitransparente. Retardancia de llama inherente (UL 94 V-0) y excelente resistencia química/hidrolítica. Ideal para componentes de microondas, piezas de servicio de alimentos autoclavables y conectores eléctricos.
Reforzado con Fibra de Vidrio • SABIC Ultem 2100 (10% GF)
• SABIC Ultem 2200 (20% GF)
• SABIC Ultem 2300 (30% GF)
Reforzado con fibras de vidrio para elevar drásticamente la resistencia a la tracción, el módulo de flexión y la estabilidad dimensional. Temperatura de deflexión por calor (HDT) hasta 210°C. Perfecto para conectores estructurales aeroespaciales y placas de circuito.
Aviación y baja emisión de humo • SABIC Ultem 9075 / 9085
• SABIC Ultem 9076
Formulado específicamente para cumplir con las estrictas regulaciones de aviación de la FAA para baja toxicidad de humo y baja liberación de calor OSU. Aplicado en paneles interiores de aeronaves comerciales, conductos y bandejas de servicio.
Médico y Salud • SABIC Ultem HU1000 / HU1010
• SABIC Ultem HU2200 (20% GF) / HU2300 (30% GF)
Certificado biocompatible según USP Clase VI e ISO 10993. Altamente resistente a la esterilización repetida en autoclave de vapor, óxido de etileno y radiación gamma. Ideal para instrumentos quirúrgicos, dispositivos dentales y bloques de colectores de diagnóstico.

Procesos de moldeo aplicables para poliéterimida (PEI)

La alta resistencia térmica y sensibilidad al cizallamiento del PEI requieren configuraciones de moldeo especializadas y parámetros de precisión:

Proceso de Moldeo Idoneidad y Aplicación del Proceso
Moldeo por Inyección Estándar Excelente. Configurado con barriles resistentes al desgaste especializados para moldear bandejas de esterilización médica, conductos de aeronaves y componentes de microondas.
Moldeo de Pared Delgada Bueno. Altamente adecuado para carcasas estructurales de terminales eléctricos y conectores de placas de circuito con trayectorias complejas.
Moldeo por inserción Excelente. La baja y estable contracción del PEI lo convierte en el sustrato perfecto para encapsular hilos metálicos y conectores de latón sin agrietarse alrededor del inserto.

Guía de herramientas y fabricación de poliéterimida (PEI/Ultem)

El PEI es amorfo pero posee una viscosidad de fusión extremadamente alta y es muy sensible a la degradación por cizallamiento. El control riguroso del proceso es obligatorio:

  • Pre-secado: El PEI es altamente higroscópico. Extruir resina húmeda causará una severa degradación hidrolítica, volviendo las piezas quebradizas y causando vetas estéticas. Secamos la resina cruda en secadores de tolva desecante a 150°C (302°F) durante 4 horas para mantener la humedad por debajo del 0.02%.
  • Alta temperatura de fusión: La fusión requiere máquinas especializadas con capacidades de alta temperatura. Los puntos de fusión se controlan estrictamente entre 340°C y 400°C (644°F a 752°F).
  • Alta temperatura de molde: Se utilizan calentadores de aceite presurizados para mantener las temperaturas del molde a 140°C–180°C (284°F a 356°F). La temperatura adecuada del molde es vital para minimizar el estrés inducido en el moldeo, optimizar el brillo superficial y prevenir el agrietamiento por tensión.
  • Diseño de compuerta y canal: Para prevenir el calentamiento por alto cizallamiento y los defectos estéticos de “rubor”, diseñamos compuertas sobredimensionadas y canales redondeados. Las trayectorias de herramienta se calculan con precisión durante nuestra etapa de DFM.
  • Contracción Baja Predecible: Como material amorfo, el PEI exhibe una contracción extremadamente baja y uniforme (0.2% a 0.7%), lo que respalda tolerancias de alta precisión en herramientas de múltiples cavidades.

Industrias clave de aplicación para componentes moldeados de PEI

  • Médico y diagnóstico (Certificado ISO 13485): Bandejas de esterilización quirúrgica autoclavables, colectores de ventiladores médicos, dispositivos de filtración farmacéutica, guías de prueba dental y herramientas endoscópicas.
  • Aeroespacial y defensa: Conductos del sistema de control ambiental (ECS), paneles interiores de cabina, bandejas de servicio, conectores eléctricos estructurales y soportes protectores de cables.
  • Eléctrico y Electrónico: Zócalos de prueba de quemado a alta temperatura, bloques de terminales, placas de circuito impreso (PCB), interruptores eléctricos y carretes de bobina de servicio pesado.
  • Ingeniería automotriz (Certificado IATF 16949): Carcasas de sensores bajo el capó, válvulas de recirculación de gases de escape (EGR), embellecedores de faros y accesorios del sistema de enfriamiento.

Propiedades del Material

Densidad (sin refuerzo) 1.27 - 1.29 g/cm³
Densidad (30% GF) 1.51 - 1.53 g/cm³
Resistencia a la tracción en el límite elástico (sin refuerzo) 100 - 110 MPa
Resistencia a la tracción en el límite elástico (30% GF) 160 - 175 MPa
Alargamiento por tracción en rotura 10 - 60 %
Módulo de flexión (sin refuerzo) 3,200 - 3,500 MPa
Módulo de flexión (30% GF) 9,000 - 10,000 MPa
Resistencia al Impacto Izod (Con muesca, 23°C) 50 - 90 J/m
Melting Temperature (Glass Transition Temp, Tg) 215 - 217 °C
Temperatura de deflexión bajo carga (HDT @ 1.8 MPa) 200 - 210 °C%
Contracción de moldeo lineal 0.2 - 0.7 %
Rigidez dieléctrica 25 - 32 kV/mm
Resistividad Volumétrica 1.0E+17 Ohm·cm
Tamaño Máximo de Pieza 800 x 600 mm
Tamaño Mínimo de Pieza 1 x 1 mm