
La pianificazione del budget per la produzione di polimeri multimateriale richiede di bilanciare gli investimenti iniziali in attrezzature con l'economia di produzione dei singoli pezzi. La stima del costo medio del sovrastampaggio di attrezzature e parti di produzione richiede di valutare la complessità dello stampo del substrato, la selezione dell'elastomero e i livelli di automazione. I responsabili degli acquisti incontrano spesso variazioni di costo impreviste quando si passa dallo stampaggio a iniezione monomateriale all'incapsulamento multi-shot.
Spese NRE di attrezzaggio non pianificate, costi di manodopera manuale secondaria e prezzi specializzati delle resine elastomeriche possono gonfiare i budget totali del progetto. Questa guida tecnico-finanziaria analizza i principali fattori di costo delle attrezzature, le variazioni dei prezzi dei materiali, le soglie di ammortamento dell'automazione e le strategie pratiche di riduzione dei costi DfM.
Componenti di costo principali: stampi doppi vs. attrezzatura rotativa 2K singola
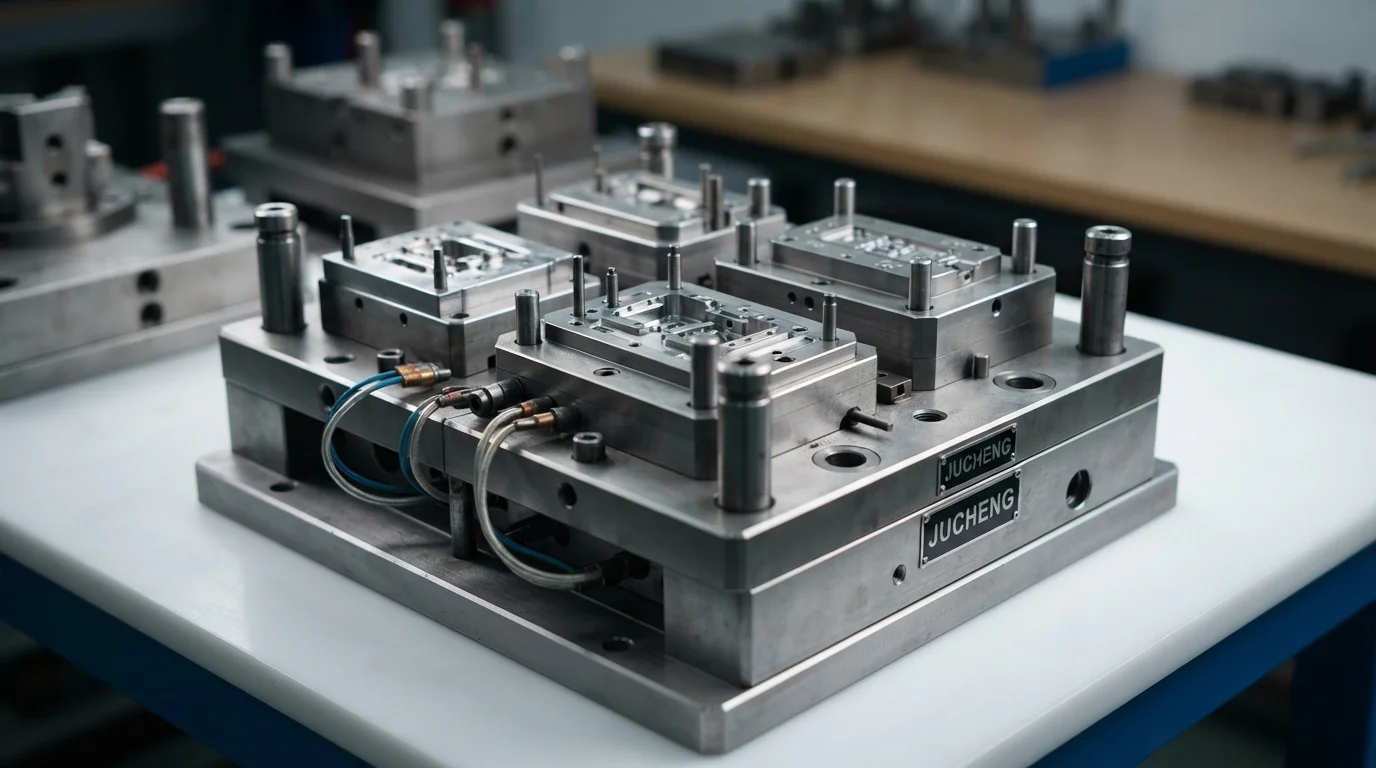
La spesa per le attrezzature rappresenta il maggiore impegno finanziario iniziale nell'incapsulamento multimateriale. I team di produzione scelgono tra due percorsi principali di attrezzaggio: stampi di trasferimento a doppia cavità in due fasi o singola pressa utensileria rotativa 2K. L'utensileria di trasferimento a due stadi utilizza due basi di stampo separate, dove il substrato rigido viene stampato su una pressa primaria e trasferito manualmente o roboticamente a una cavità di sovrastampaggio secondaria. L'utensileria di trasferimento riduce il capitale iniziale di sviluppo dello stampo del 40-60%, rendendola altamente economica per prototipi e produzioni da basse a medie.
L'utensileria rotativa 2K integra due cavità distinte e un piatto indicizzatore automatico a 180 gradi in un'unica base di stampo complessa. Sebbene gli utensili rotativi richiedano un capitale iniziale sostanzialmente più elevato, eliminano la movimentazione secondaria dei pezzi e riducono i tempi di ciclo, offrendo il costo unitario più basso per programmi ad alto volume che superano i 50.000 pezzi. La Tabella 1 di seguito illustra i costi di utensileria e di pezzo per le principali architetture di sovrastampaggio:
| Architettura dell'utensileria | NRE iniziale dell'utensileria ($USD) | Costo unitario del pezzo ($USD) | Volume di produzione ottimale | Compromesso finanziario principale |
|---|---|---|---|---|
| Utensileria di trasferimento rapido ponte | $4.500 – $9.500 | $2,50 – $6,00 | da 1.000 a 5.000 pezzi | Capitale iniziale più basso; costo del lavoro a ciclo più elevato |
| Utensileria in acciaio a due stadi per produzione | $12.000 – $25.000 | $1.20 – $3.00 | Da 5.000 a 50.000 pezzi | Spese per attrezzature bilanciate; produttività automatizzata moderata |
| Attrezzatura integrata a tavola rotante per 2K | $35.000 – $75.000+ | $0.55 – $1.50 | Da 50.000 a 500.000+ pezzi | Capitale iniziale più elevato; costo unitario per pezzo più basso |
Costi variabili per pezzo: prezzi delle resine, tariffe orarie macchina e costi di manodopera per ciclo
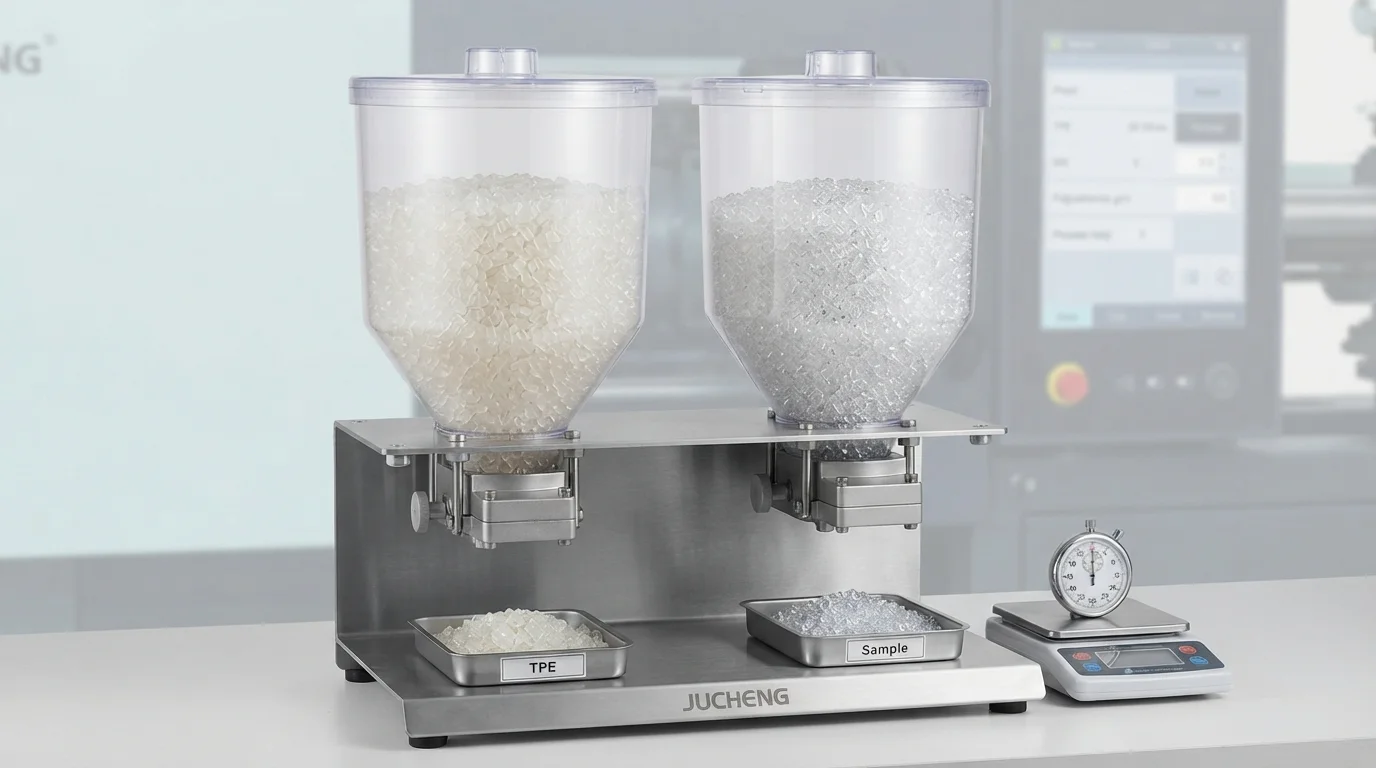
La selezione della resina grezza influisce direttamente sulla spesa per materiale del pezzo. Le resine elastomeriche specializzate come TPE, TPU, o i composti di grado medicale costano significativamente di più al chilogrammo rispetto ai substrati commodity come ABS o policarbonato (PC). Il volume di elastomero deve essere ottimizzato nei modelli CAD per prevenire un uso non necessario di materiale su sovraspessori estetici.
Le tariffe orarie delle macchine dipendono dalla forza di chiusura richiesta in tonnellate e dalla durata del ciclo. Poiché l'overmolding richiede due fasi sequenziali di iniezione e raffreddamento, i tempi di ciclo totali variano da 35 a 65 secondi per colpo, rispetto ai 20 secondi per i pezzi monomateriale. Minimizzare gli spessori delle pareti e ottimizzare il posizionamento dei canali di raffreddamento riduce i ritardi di raffreddamento, abbassando le spese operative orarie delle macchine.
Caricamento robotizzato automatico vs. trasferimento manuale: la soglia di ammortamento
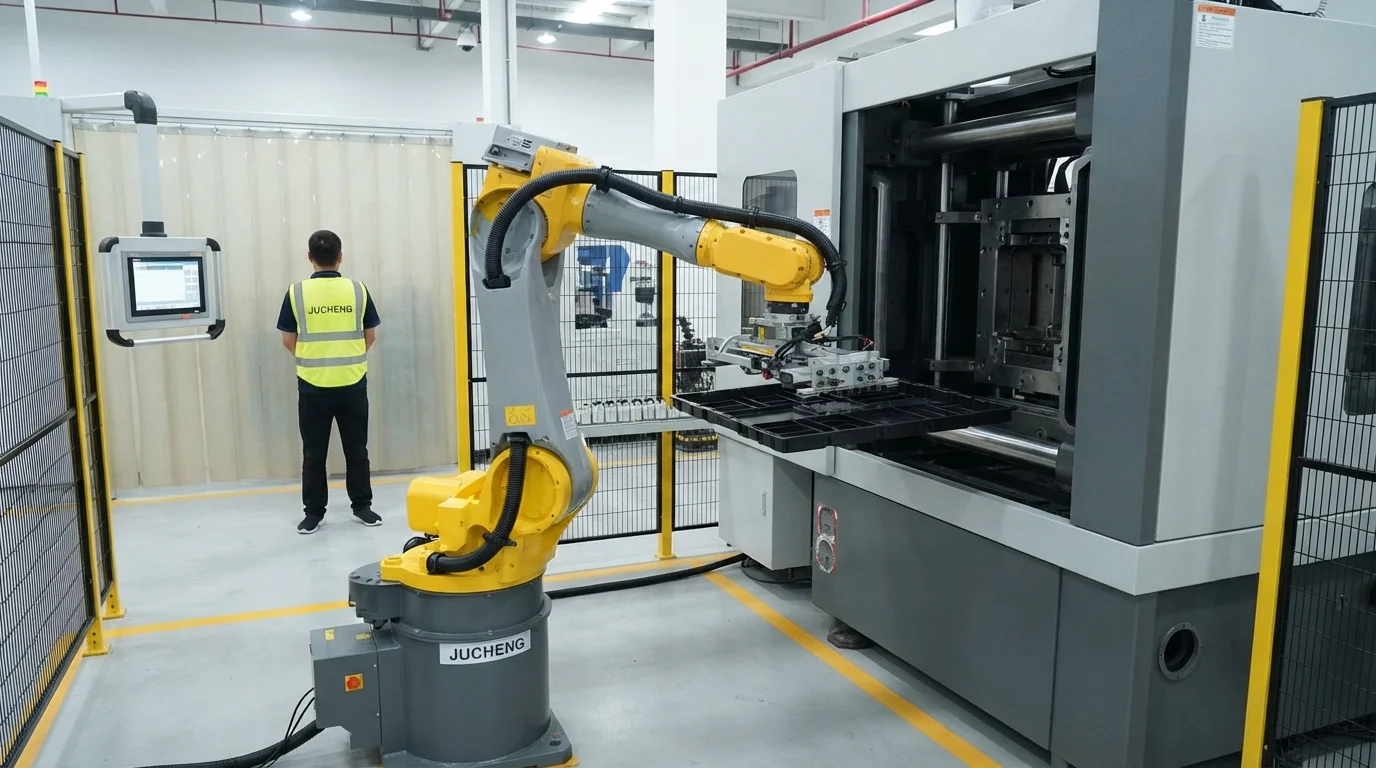
Le spese di manodopera rappresentano un importante fattore di costo variabile nelle operazioni di overmolding a due fasi. Il trasferimento manuale da parte dell'operatore richiede un tecnico dedicato per posizionare i substrati nelle cavità secondarie, introducendo affaticamento dell'operatore e variazione dei tempi di ciclo. Automatizzare il trasferimento dei pezzi richiede l'investimento in robot articolati a 6 assi e personalizzati attrezzatura robotica di fine braccio.
Il calcolo del punto di pareggio finanziario rivela che l'automazione si ripaga rapidamente su volumi di produzione superiori a 20.000 unità. Il caricamento robotico elimina gli errori di posizionamento dei pezzi, previene lo schiacciamento dell'acciaio di chiusura e stabilizza le rese di produzione orarie.
I parametri di valutazione del ROI dell'automazione includono:
- Valutazione della soglia di volume—La valutazione della domanda annuale determina se il caricamento manuale o l'automazione robotica offre il costo totale più basso.
- Riduzione del tempo di ciclo—L'automazione del caricamento del substrato riduce i ritardi di trasferimento fino a 8 secondi per colpo.
- Stabilizzazione del tasso di resa—Il posizionamento robotico elimina il disallineamento degli inserti, riducendo i tassi di scarto al di sotto dello 0,5%.
- Eliminazione delle spese di manodopera—L'automazione delle celle di pressa riduce il lavoro diretto degli operatori di macchina su produzioni multi-turno.
Strategie ingegneristiche per ridurre i costi di attrezzaggio e dei pezzi nell'overmolding
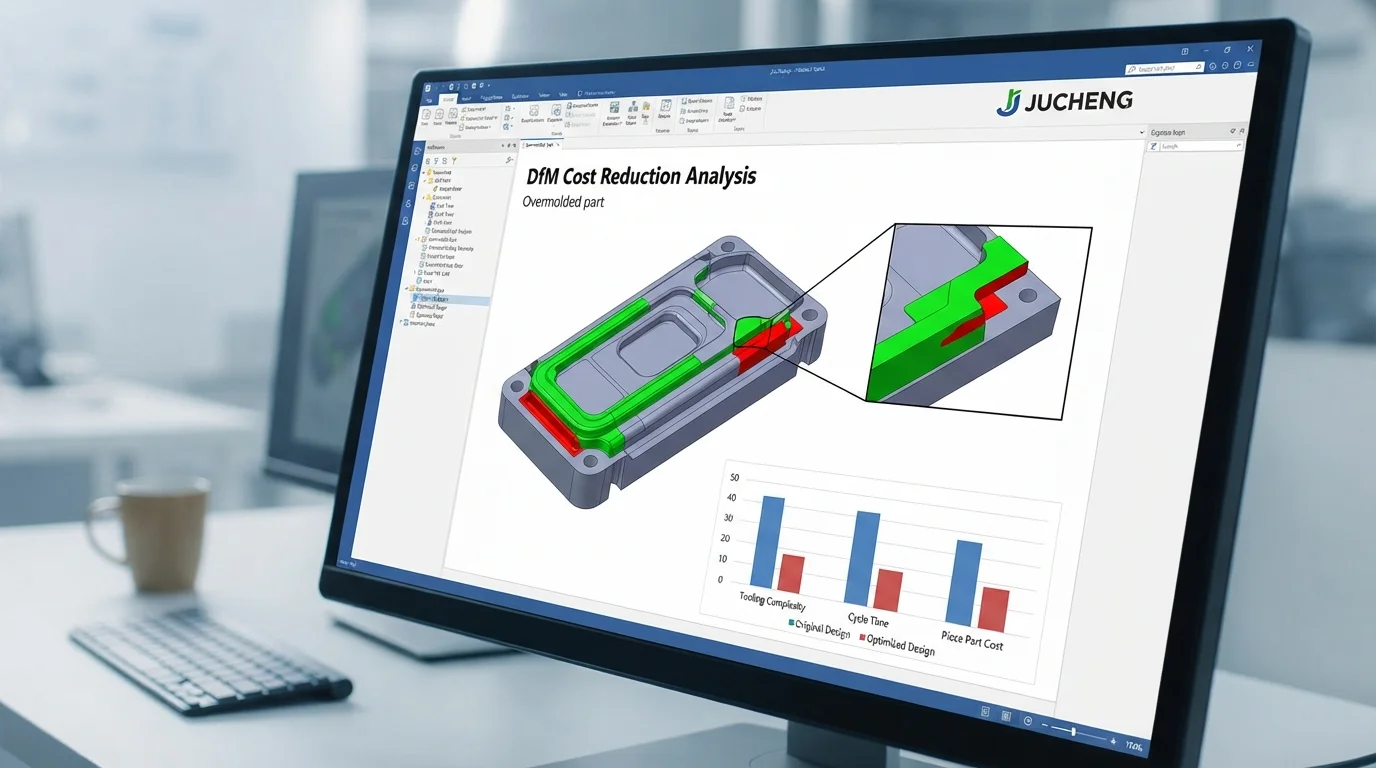
L'implementazione di linee guida DfM proattive prima di tagliare l'acciaio dello stampo offre notevoli risparmi sui costi. Semplificare superfici di chiusura progettando spalle di tenuta piatte a 90 gradi evita la costosa lavorazione di chiusure contornate 3D. L'incorporazione di chiusure passanti in linea di estrazione elimina i cursori laterali complessi e i sollevatori meccanici, riducendo la complessità dello stampo del 25%.
Il mantenimento di spessori uniformi dell'elastomero tra 1,5 mm e 2,5 mm evita segni di ritiro estetici e accorcia i tempi di raffreddamento. Collaborare con un produttore a contratto esperto per sovrastampaggio a iniezione i progetti garantiscono che le geometrie dei pezzi, le architetture degli stampi e le scelte dei materiali siano ottimizzate per il massimo ROI commerciale.
Domande Frequenti (FAQ)
Qual è il costo medio tipico dell'attrezzatura per sovrastampaggio per i prototipi?
Il costo medio dell'attrezzatura per sovrastampaggio per prototipi a rotazione rapida varia tipicamente da $4.500 a $9.500 per un set di stampi a trasferimento modulare in due pezzi. L'attrezzatura rapida in alluminio o acciaio dolce consente ai team di prodotto di validare pezzi multimateriale in bassi volumi senza impegnarsi in costose attrezzature in acciaio per la produzione.
Perché il sovrastampaggio è più costoso dello stampaggio a iniezione monomateriale?
Il sovrastampaggio richiede o due stampi separati o uno stampo complesso a rotazione 2K, che raddoppia approssimativamente la spesa iniziale per l'attrezzatura. Tempi di ciclo più lunghi e costi più elevati delle materie prime per le resine elastomeriche (TPE, TPU, TPV) aumentano anche il prezzo unitario del pezzo.
Quanti pezzi sono necessari per giustificare il costo dell'attrezzatura a piastra rotante 2K?
Volumi di produzione annuali superiori a 50.000 unità giustificano tipicamente l'investimento iniziale più elevato dell'attrezzatura a piastra rotante 2K. Tempi di ciclo unitari inferiori e zero lavoro di trasferimento manuale compensano rapidamente il costo iniziale più elevato dello stampo nella produzione in serie ad alto volume.
In che modo la geometria del pezzo influisce sui costi dello stampo per sovrastampaggio?
Linee di divisione 3D complesse, sottosquadri profondi e chiusure laterali intricate aumentano i tempi di lavorazione dello stampo e i costi NRE. Progettare superfici di chiusura piatte a 90 gradi e caratteristiche nella direzione di apertura mantiene la costruzione dello stampo semplice ed economica.
L'uso di resina rigenerata può ridurre le spese di produzione del sovrastampaggio?
La resina rigenerata può essere miscelata nei materiali di substrato rigidi come ABS o PP per ridurre i costi delle materie prime del 10% al 20%. Tuttavia, le resine elastomeriche per sovrastampaggio (TPE/TPU) dovrebbero utilizzare materiale vergine per garantire la massima adesione chimica e prevenire la splay superficiale.
Perché una revisione DfM precoce entro 24 ore è cruciale per controllare i budget del sovrastampaggio?
Condurre una revisione DfM precoce rileva spessori di parete non uniformi, angoli vivi e interferenze di chiusura mentre il modello CAD è ancora digitale. Identificare questi problemi in anticipo elimina costose rilavorazioni dello stampo, modifiche all'attrezzatura e ritardi nell'avvio del progetto.