
تتطلب ميزانية تصنيع البوليمر متعدد المواد موازنة الاستثمارات الأولية في الأدوات مقابل اقتصاديات إنتاج القطع. تقدير متوسط تكلفة القولبة الزائدة لأدوات وأجزاء الإنتاج يتطلب تقييم تعقيد قالب الركيزة، واختيار الإيلاستومر، ومستويات الأتمتة. غالبًا ما يواجه مديرو المشتريات تباينات غير متوقعة في التكاليف عند الانتقال من القولبة بالحقن أحادية المادة إلى التغليف متعدد اللقطات.
غير المخطط لها نفقات الأدوات غير المتكررة (NRE), ، وتكاليف العمالة اليدوية الثانوية، وأسعار راتنجات الإيلاستومر المتخصصة يمكن أن تضخم ميزانيات المشروع الإجمالية. يوضح هذا الدليل الفني المالي المحركات الرئيسية لتكاليف الأدوات، وتباينات أسعار المواد، وعتبات استرداد الأتمتة، واستراتيجيات خفض التكاليف العملية لتصميم التصنيع (DfM).
مكونات التكلفة الأساسية: القوالب المزدوجة مقابل أدوات الدوران ثنائية اللقطات (2K) المفردة
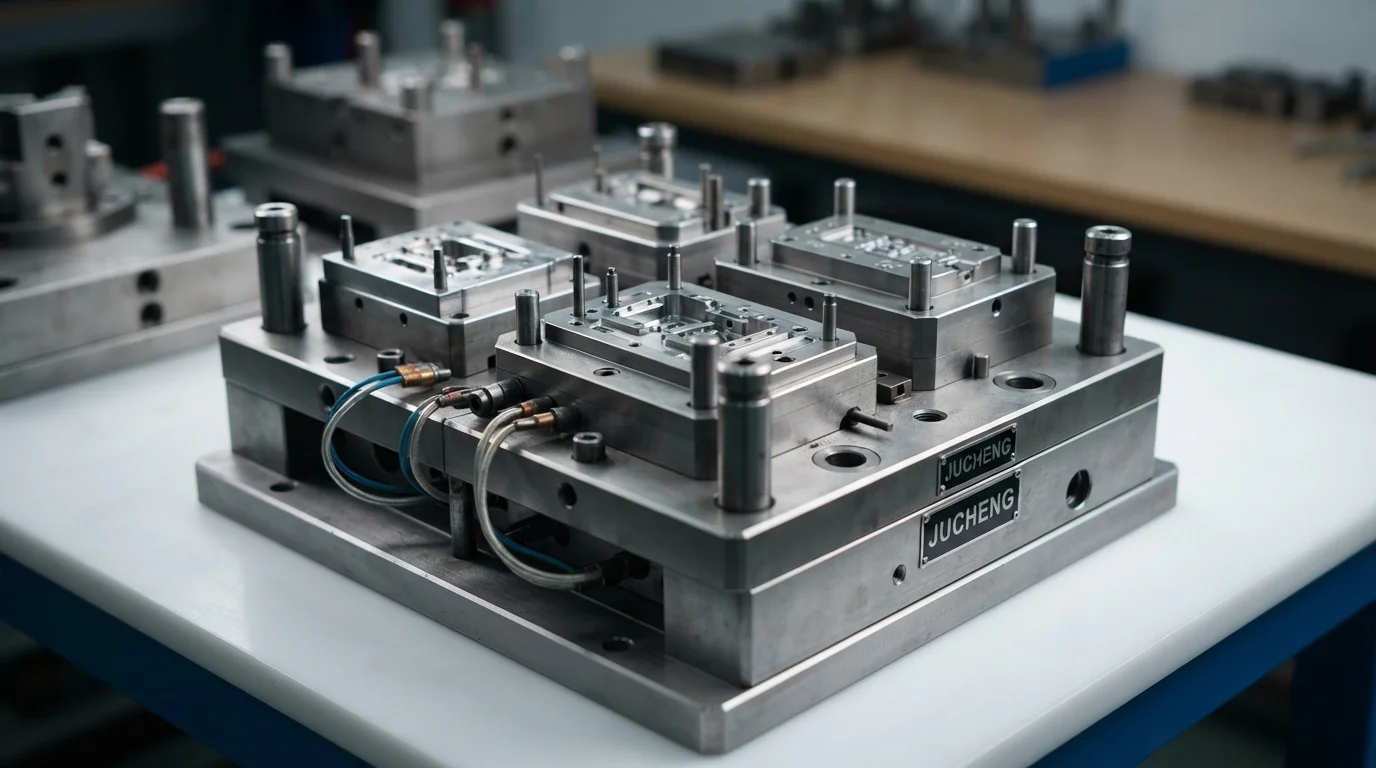
تمثل نفقات الأدوات أكبر التزام مالي مقدم في التغليف متعدد المواد. تختار فرق التصنيع بين مسارين رئيسيين لأدوات القولبة: قوالب النقل ثنائية التجويف أو آلة ضغط واحدة أداة دوارة 2K. تستخدم أداة النقل على مرحلتين قاعدتي قوالب منفصلتين، حيث يتم قولبة الركيزة الصلبة على مكبس أساسي ونقلها يدويًا أو آليًا إلى تجويف القولبة الزائد الثانوي. تعمل أداة النقل على خفض رأس المال الأولي لتطوير القالب بنسبة 40٪ إلى 60٪، مما يجعلها اقتصادية للغاية للنماذج الأولية والإنتاج المنخفض إلى المتوسط.
تدمج أداة Rotary 2K تجويفين متميزين ومنصة فهرسة أوتوماتيكية بزاوية 180 درجة في قاعدة قالب معقدة واحدة. بينما تتطلب الأدوات الدوارة رأس مال أولي أعلى بشكل كبير، فإنها تلغي التعامل الثانوي مع الأجزاء وتقلل من أوقات الدورة، مما يوفر أقل تكلفة للوحدة للبرامج عالية الحجم التي تتجاوز 50,000 قطعة. يوضح الجدول 1 أدناه تفاصيل تكاليف الأدوات وتكاليف القطع عبر بنيات القولبة الزائد الأولية:
| بنية الأدوات | تكلفة الهندسة غير المتكررة للأدوات المقدمة (بالدولار الأمريكي) | تكلفة الوحدة للقطعة (بالدولار الأمريكي) | حجم الإنتاج الأمثل | المفاضلة المالية الأساسية |
|---|---|---|---|---|
| أداة نقل الجسر السريع | 4,500 - 9,500 دولار أمريكي | 2.50 - 6.00 دولار أمريكي | 1,000 إلى 5,000 قطعة | أقل رأس مال مقدم؛ تكلفة عمل دورة أعلى |
| أداة فولاذية ذات مرحلتين للإنتاج | 12,000 - 25,000 دولار أمريكي | $1.20 – $3.00 | 5,000 to 50,000 parts | Balanced tooling expense; moderate automated throughput |
| Integrated 2K Rotary Platen Tooling | $35,000 – $75,000+ | $0.55 – $1.50 | 50,000 to 500,000+ parts | Highest upfront capital; lowest unit piece-part cost |
Piece-Part Variable Costs: Resin Pricing, Machine Hour Rates & Cycle Labor
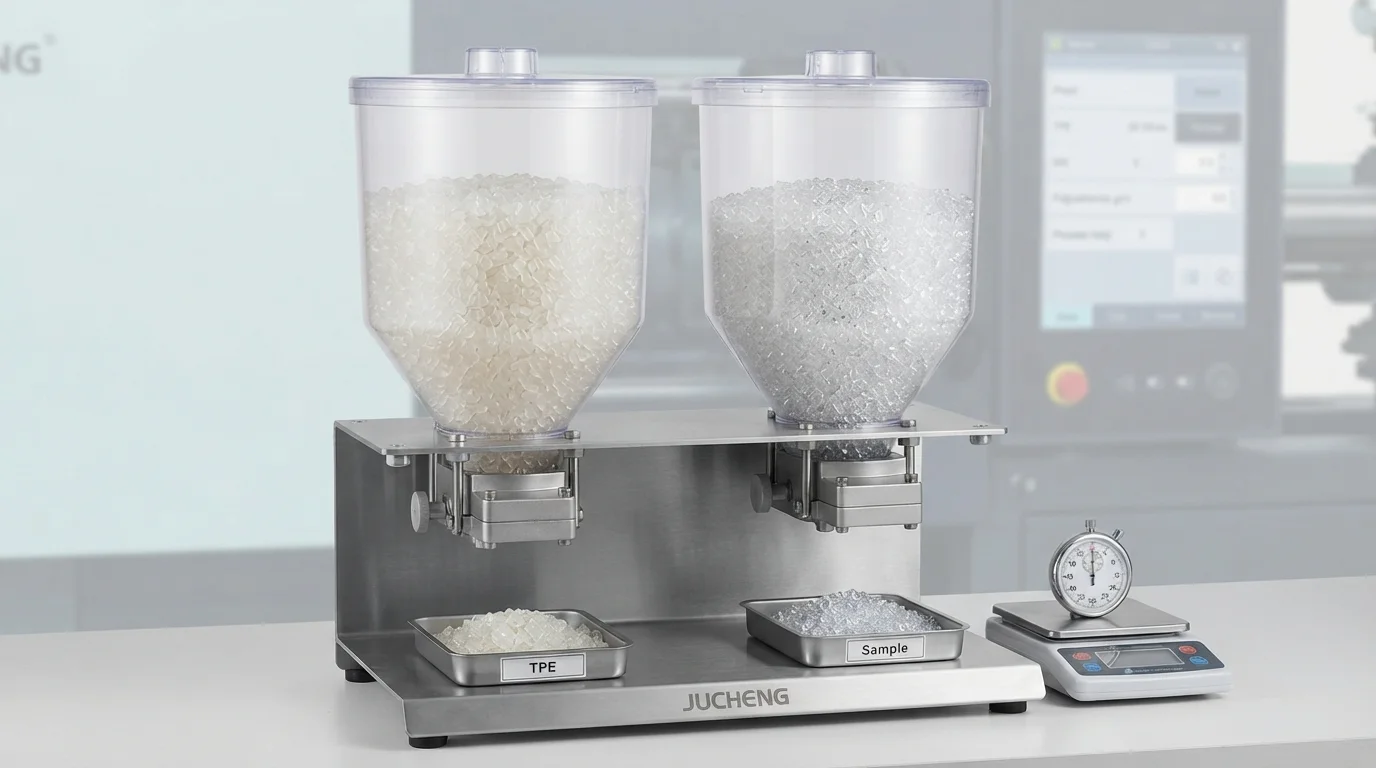
Raw resin selection directly influences piece-part material expenditure. Specialized elastomeric resins like TPE, TPU, or medical-grade compounds cost significantly more per kilogram than commodity substrates like ABS أو بولي كربونات (PC). Elastomer volume must be optimized in CAD models to prevent unnecessary material usage on cosmetic over-thickening.
Machine hourly operating rates depend on required clamping force tonnage and cycle duration. Because overmolding requires two sequential injection and cooling phases, total cycle times range from 35 to 65 seconds per shot, compared to 20 seconds for single-material parts. Minimizing wall thicknesses and optimizing cooling channel placement reduces cooling delays, lowering machine hourly operational expenses.
Automated Robotic Loading vs. Manual Transfer: The Amortization Threshold
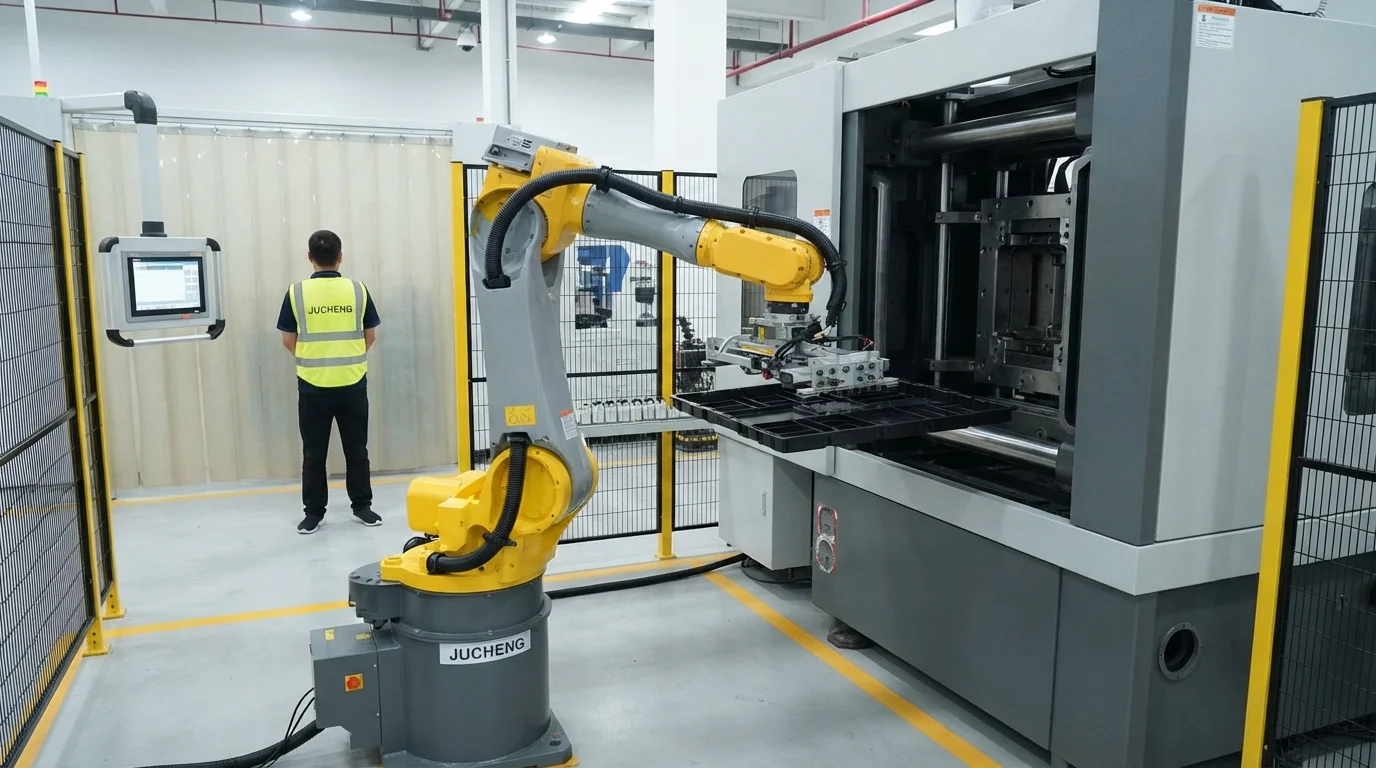
Labor expenses represent a major variable cost driver in two-step overmolding operations. Manual operator transfer requires a dedicated technician to position substrates into secondary cavities, introducing operator fatigue and cycle time variance. Automating part transfer requires investing in 6-axis articulated robots and custom أدوات نهاية الذراع الروبوتية.
يكشف حساب نقطة التعادل المالية أن الأتمتة تدفع تكلفتها بسرعة على أحجام الإنتاج التي تتجاوز 20,000 وحدة. التحميل الروبوتي يلغي أخطاء وضع الأجزاء، ويمنع سحق الفولاذ المُغلق، ويُثبّت إنتاجية الساعة.
تشمل معايير تقييم عائد الاستثمار للأتمتة:
- تقييم حد الحجم—تقييم الطلب السنوي يحدد ما إذا كان التحميل اليدوي أو الأتمتة الروبوتية يحقق أقل تكلفة إجمالية.
- تقليل زمن الدورة—أتمتة تحميل الركيزة تقلل تأخيرات النقل بما يصل إلى 8 ثوانٍ لكل ضربة.
- تثبيت معدل الإنتاجية—التحديد الروبوتي يلغي عدم محاذاة الإدخالات، مما يخفض معدلات الخردة إلى أقل من 0.5%.
- إلغاء نفقات العمالة—أتمتة خلايا الضغط تقلل من عمل مشغل الماكينة المباشر عبر نوبات الإنتاج المتعددة.
استراتيجيات هندسية لخفض تكاليف أدوات القولبة الزائدة وتكاليف القطع
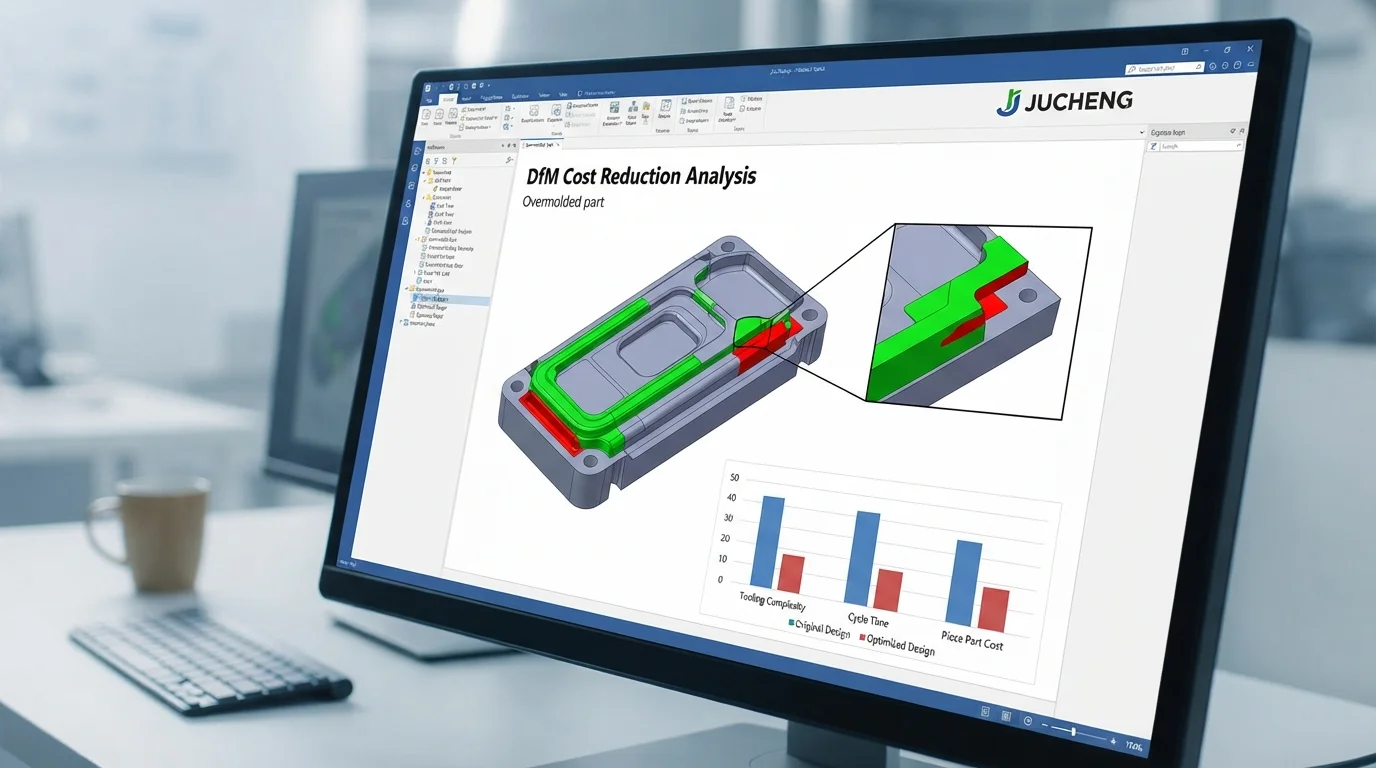
تطبيق إرشادات هندسية استباقية للتصنيع من أجل التصميم (DfM) قبل قطع فولاذ القالب يحقق وفورات كبيرة في التكاليف. تبسيط أسطح الإغلاق من خلال تصميم أكتاف إغلاق مسطحة بزاوية 90 درجة يتجنب التشغيل الآلي المكلف لأسطح الإغلاق ثلاثية الأبعاد. دمج إغلاقات تمريرية على طول خط السحب يلغي المنزلقات الجانبية المعقدة والرافعات الميكانيكية، مما يقلل من تعقيد القالب بنسبة 25%.
الحفاظ على سماكات جدار المطاط الصناعي المنتظمة بين 1.5 مم و 2.5 مم يتجنب علامات الانكماش التجميلية ويقصر أوقات التبريد. الشراكة مع مصنع تعاقدي ذي خبرة لـ حقن القولبة الزائدة المشاريع تضمن أن تكون هندسة الأجزاء، وهياكل القوالب، واختيارات المواد محسّنة لتحقيق أقصى عائد استثماري تجاري.
الأسئلة الشائعة (FAQs)
ما هو متوسط التكلفة النموذجية لأدوات القولبة الزائدة للنماذج الأولية؟
يتراوح متوسط تكلفة أدوات القولبة الزائدة للنماذج الأولية سريعة الدوران عادةً من $4,500 إلى $9,500 لمجموعة قوالب نقل معيارية من قطعتين. تسمح أدوات الألمنيوم السريعة أو الفولاذ الطري لفرق المنتج بالتحقق من صحة الأجزاء متعددة المواد بكميات منخفضة دون الالتزام بأدوات فولاذية إنتاجية باهظة الثمن.
لماذا تعتبر القولبة الزائدة أكثر تكلفة من القولبة بالحقن أحادية المادة؟
تتطلب القولبة الزائدة إما أداتي قولبة منفصلتين أو أداة دوارة معقدة من نوع 2K، مما يضاعف تقريبًا الإنفاق الأولي على الأدوات. كما أن أوقات الدورات الأطول وتكاليف المواد الخام الأعلى للراتنجات المرنة (TPE، TPU، TPV) تزيد أيضًا من تسعير الوحدة للقطعة.
كم عدد الأجزاء المطلوبة لتبرير تكلفة أدوات اللوحة الدوارة 2K؟
أحجام الإنتاج السنوية التي تتجاوز 50,000 وحدة تبرر عادةً الاستثمار الأولي الأعلى لأدوات اللوحة الدوارة 2K. أوقات دورات الوحدة المنخفضة وعدم وجود عمالة نقل يدوية تعوض بسرعة التكلفة الأولية الأعلى للقالب على مدى الإنتاج التسلسلي عالي الحجم.
كيف تؤثر هندسة الجزء على تكاليف قوالب القولبة الزائدة؟
خطوط الفراق ثلاثية الأبعاد المعقدة، والقطع السفلية العميقة، والإغلاقات الجانبية المعقدة تزيد من وقت تصنيع القالب وتكاليف الهندسة غير المتكررة. تصميم أراضٍ مسطحة للإغلاق بزاوية 90 درجة وميزات خط السحب يحافظ على بناء القالب بسيطًا واقتصاديًا.
هل يمكن أن يؤدي استخدام راتنج الطحن إلى خفض نفقات إنتاج القولبة الزائدة؟
يمكن خلط راتنج الطحن في المواد الأساسية الصلبة مثل ABS أو PP لتقليل تكاليف المواد الخام بنسبة 10% إلى 20%. ومع ذلك، يجب استخدام راتنجات القولبة الزائدة المرنة (TPE/TPU) من مادة خام نقية لضمان أقصى ترابط كيميائي ومنع تشقق السطح.
لماذا تعتبر مراجعة التصميم للتصنيع المبكرة خلال 24 ساعة أمرًا بالغ الأهمية للتحكم في ميزانيات القولبة الزائدة؟
إجراء مراجعة مبكرة للتصميم للتصنيع يكتشف سماكات الجدران غير المنتظمة، والزوايا الحادة، وتداخل الإغلاق بينما لا يزال نموذج CAD رقميًا. تحديد هذه المشكلات مبكرًا يلغي إعادة العمل المكلفة على القالب، وتعديلات الأدوات، وتأخيرات إطلاق المشروع.