
Presupuestar la fabricación de polímeros multimaterial requiere equilibrar las inversiones iniciales en herramental frente a la economía de producción por pieza. Estimar el costo promedio del sobremoldeo el herramental y las piezas de producción requiere evaluar la complejidad del molde del sustrato, la selección del elastómero y los niveles de automatización. Los gerentes de compras con frecuencia encuentran variaciones de costo inesperadas al pasar del moldeo por inyección de un solo material a la encapsulación de múltiples disparos.
Gastos NRE de herramental no planificados, costos de mano de obra manual secundaria y precios especializados de resinas elastoméricas pueden inflar los presupuestos totales del proyecto. Esta guía financiera técnica desglosa los principales impulsores de los gastos de herramental, las variaciones de precios de materiales, los umbrales de recuperación de la automatización y las estrategias prácticas de DfM para la reducción de costos.
Componentes centrales del costo: Moldes duales vs. herramental rotativo 2K único
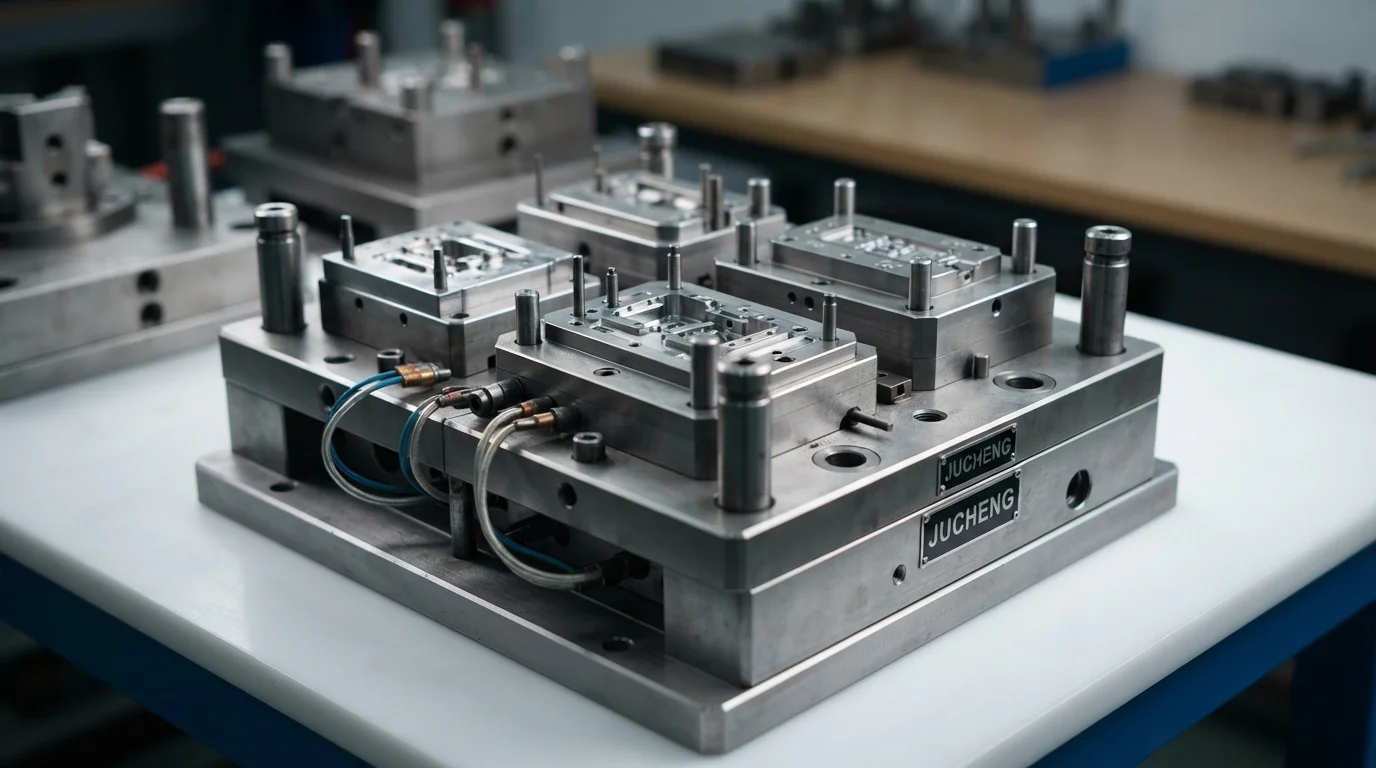
El gasto en herramental representa el mayor compromiso financiero inicial en la encapsulación multimaterial. Los equipos de fabricación eligen entre dos vías principales de herramental de molde: moldes de transferencia de doble cavidad de dos pasos o de prensa única herramientas rotativas 2K. La herramienta de transferencia de dos pasos utiliza dos bases de molde separadas, donde el sustrato rígido se moldea en una prensa primaria y se transfiere manual o robóticamente a una cavidad secundaria de sobremoldeo. La herramienta de transferencia reduce el capital inicial de desarrollo del molde en un 40% a 60%, lo que la hace muy económica para prototipos y series de producción baja a media.
La herramienta rotativa 2K integra dos cavidades distintas y una platina de indexación automática de 180 grados en una única base de molde compleja. Si bien las herramientas rotativas requieren un capital inicial sustancialmente mayor, eliminan el manejo secundario de piezas y acortan los tiempos de ciclo, ofreciendo el costo unitario más bajo para programas de alto volumen que superan las 50,000 piezas. La Tabla 1 a continuación describe los desgloses de costos de herramientas y piezas en las arquitecturas primarias de sobremoldeo:
| Arquitectura de Herramientas | NRE de Herramientas Inicial ($USD) | Costo Unitario por Pieza ($USD) | Volumen de Producción Óptimo | Compensación Financiera Principal |
|---|---|---|---|---|
| Herramienta de Transferencia Rápida Puente | $4,500 – $9,500 | $2.50 – $6.00 | 1,000 a 5,000 piezas | Menor capital inicial; mayor costo de mano de obra por ciclo |
| Herramienta de Acero de Dos Etapas para Producción | $12,000 – $25,000 | $1.20 – $3.00 | 5,000 a 50,000 piezas | Gasto de utillaje equilibrado; rendimiento automatizado moderado |
| Utillaje integrado de plato giratorio 2K | $35,000 – $75,000+ | $0.55 – $1.50 | 50,000 a 500,000+ piezas | Mayor capital inicial; menor costo unitario por pieza |
Costos variables por pieza: precios de resina, tarifas de horas máquina y mano de obra por ciclo
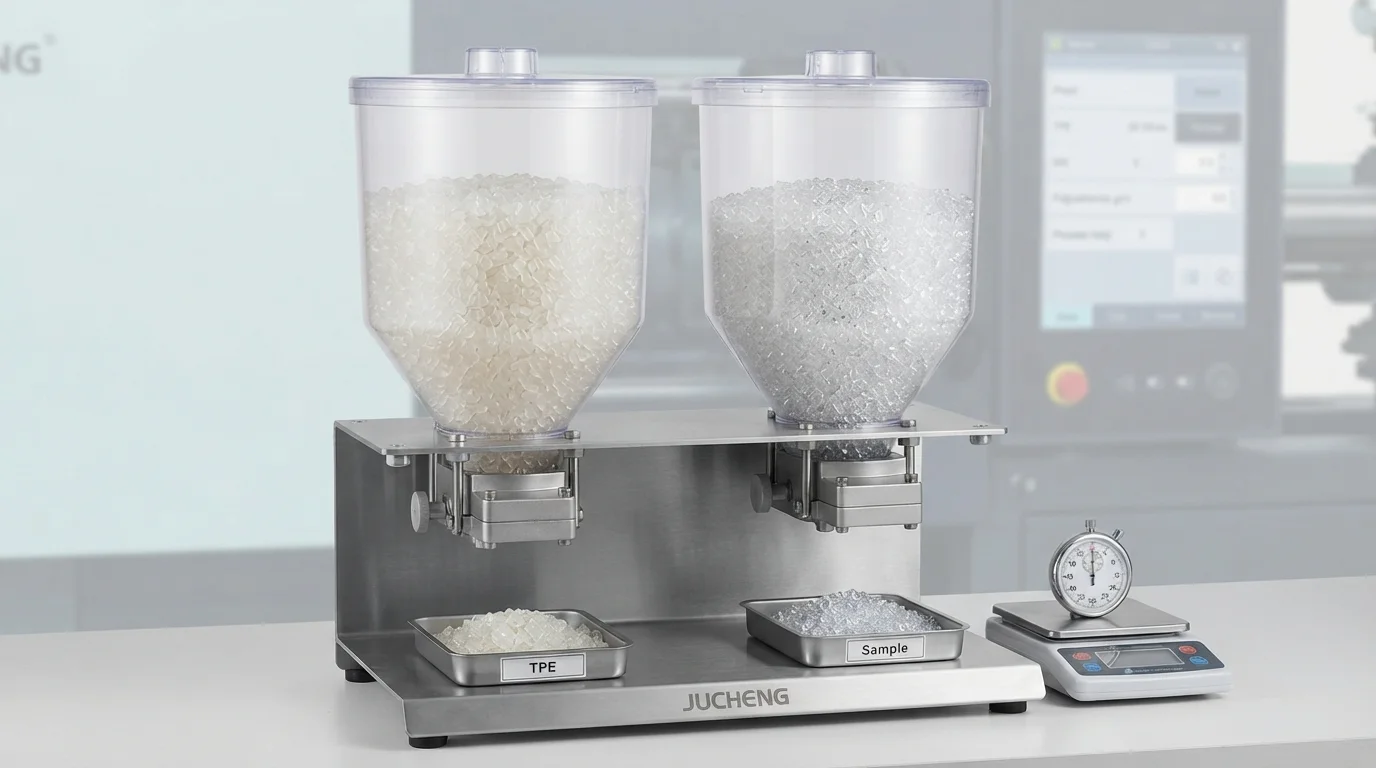
La selección de la resina cruda influye directamente en el gasto de material por pieza. Las resinas elastoméricas especializadas como TPE, TPU, o los compuestos de grado médico cuestan significativamente más por kilogramo que los sustratos de uso general como ABS o policarbonato (PC). El volumen de elastómero debe optimizarse en los modelos CAD para evitar el uso innecesario de material en el sobre-espesor cosmético.
Las tarifas horarias de operación de la máquina dependen del tonelaje de fuerza de cierre requerido y la duración del ciclo. Debido a que el sobremoldeo requiere dos fases secuenciales de inyección y enfriamiento, los tiempos de ciclo totales varían de 35 a 65 segundos por disparo, en comparación con 20 segundos para piezas de un solo material. Minimizar los espesores de pared y optimizar la colocación de los canales de enfriamiento reduce las demoras de enfriamiento, disminuyendo los gastos operativos por hora de máquina.
Carga robótica automatizada vs. transferencia manual: el umbral de amortización
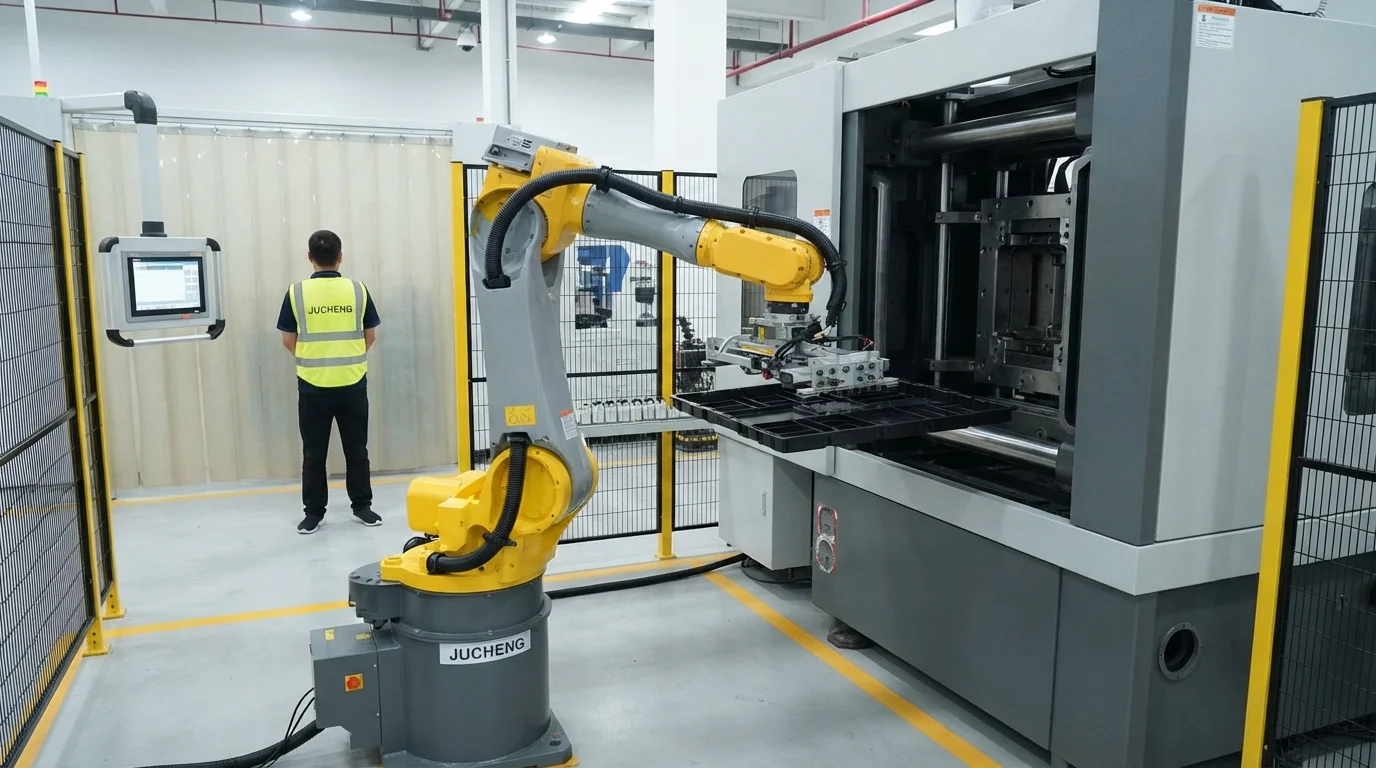
Los gastos de mano de obra representan un factor de costo variable importante en las operaciones de sobremoldeo de dos pasos. La transferencia manual por operador requiere un técnico dedicado para colocar los sustratos en las cavidades secundarias, lo que introduce fatiga del operador y variación en el tiempo de ciclo. Automatizar la transferencia de piezas requiere invertir en robots articulados de 6 ejes y personalizados herramental robótico para el extremo del brazo.
Calcular el punto de equilibrio financiero revela que la automatización se amortiza rápidamente en volúmenes de producción superiores a 20.000 unidades. La carga robótica elimina los errores de colocación de piezas, evita el aplastamiento del acero de cierre y estabiliza los rendimientos de producción por hora.
Los parámetros de evaluación del ROI de la automatización incluyen:
- Evaluación del umbral de volumen—Evaluar la demanda anual determina si la carga manual o la automatización robótica ofrece el menor costo total.
- Reducción del tiempo de ciclo—Automatizar la carga del sustrato reduce los retrasos de transferencia hasta en 8 segundos por ciclo.
- Estabilización de la tasa de rendimiento—El posicionamiento robótico elimina la desalineación de las inserciones, reduciendo las tasas de desperdicio por debajo del 0,5%.
- Eliminación del gasto de mano de obra—Automatizar las celdas de prensa reduce la mano de obra directa de los operarios de máquina en turnos de producción múltiples.
Estrategias de ingeniería para reducir los costos de herramental y de piezas individuales en el sobremoldeo
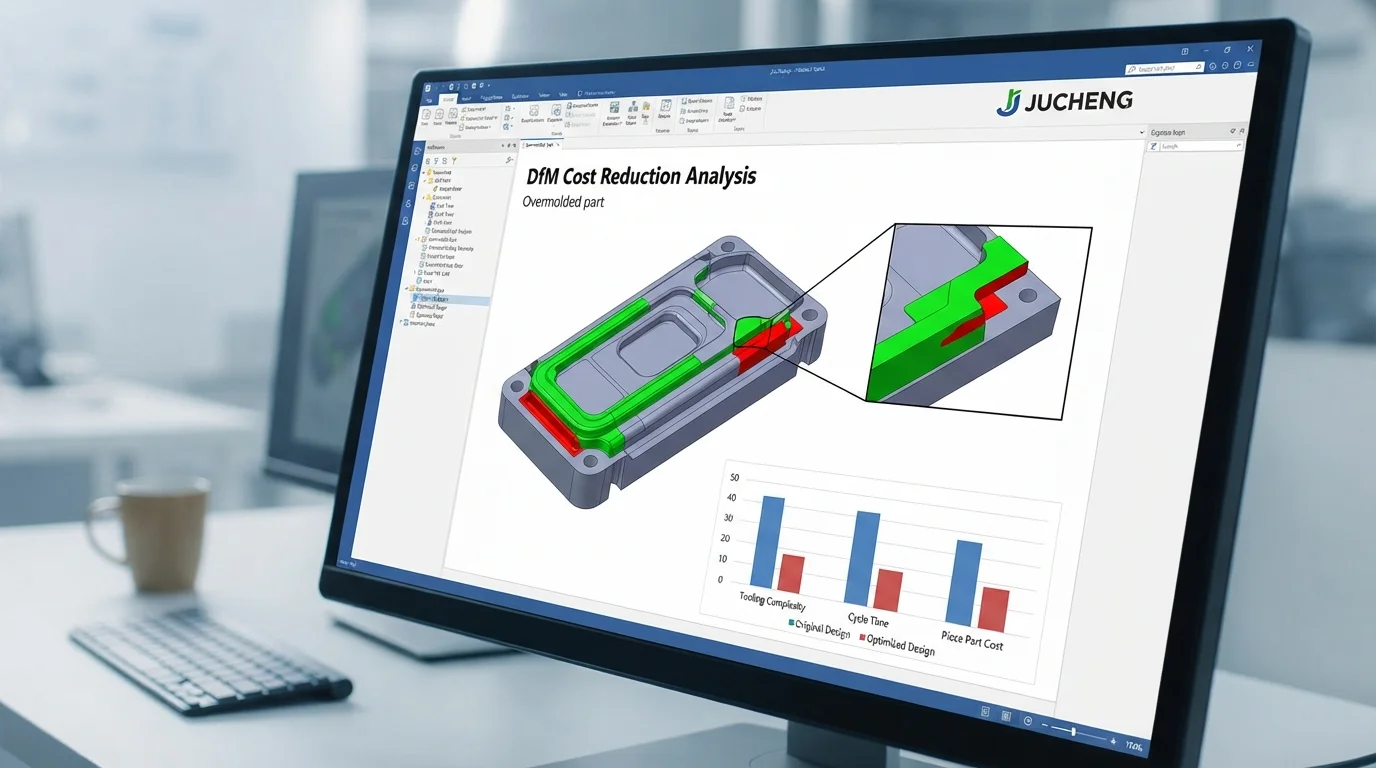
Implementar directrices proactivas de ingeniería DfM antes de cortar el acero del molde genera ahorros de costos sustanciales. Simplificar superficies de cierre mediante el diseño de hombros de sellado planos de 90 grados evita el costoso mecanizado de cierres con contornos 3D. Incorporar cierres de paso directo en la línea de desmoldeo elimina los complejos deslizadores de acción lateral y los elevadores mecánicos, reduciendo la complejidad del molde en un 25%.
Mantener espesores de pared de elastómero uniformes entre 1,5 mm y 2,5 mm evita marcas de hundimiento cosméticas y acorta los tiempos de enfriamiento. Colaborar con un fabricante por contrato experimentado para sobremoldeo por inyección los proyectos garantizan que las geometrías de las piezas, las arquitecturas de los moldes y la selección de materiales estén optimizadas para obtener el máximo ROI comercial.
Preguntas frecuentes (FAQ)
¿Cuál es el costo promedio típico del herramental de sobremoldeo para prototipos?
El costo promedio del herramental de sobremoldeo para prototipos de entrega rápida suele oscilar entre $4.500 y $9.500 para un conjunto de molde de transferencia modular de dos piezas. El herramental rápido de aluminio o acero blando permite a los equipos de producto validar piezas multimaterial en volúmenes bajos sin comprometerse con un costoso herramental de acero de producción.
¿Por qué el sobremoldeo es más caro que el moldeo por inyección de un solo material?
El sobremoldeo requiere dos moldes separados o un complejo molde rotativo 2K, lo que aproximadamente duplica el gasto inicial en herramental. Los tiempos de ciclo más largos y los mayores costos de materia prima para resinas elastoméricas (TPE, TPU, TPV) también aumentan el precio unitario de la pieza.
¿Cuántas piezas se necesitan para justificar el costo del herramental de placa rotativa 2K?
Los volúmenes de producción anuales superiores a 50.000 unidades normalmente justifican la mayor inversión inicial del herramental de placa rotativa 2K. Los menores tiempos de ciclo por unidad y la ausencia de mano de obra de transferencia manual compensan rápidamente el mayor costo inicial del molde en la producción en serie de alto volumen.
¿Cómo impacta la geometría de la pieza en los costos del molde de sobremoldeo?
Las líneas de partición 3D complejas, los socavados profundos y los cierres de acción lateral intrincados aumentan el tiempo de mecanizado del molde y los costos de NRE. Diseñar superficies de cierre planas de 90 grados y características de línea de desmoldeo mantiene la construcción del molde simple y económica.
¿Puede el uso de resina de molienda reducir los gastos de producción de sobremoldeo?
La resina de molienda se puede mezclar con materiales de sustrato rígidos como ABS o PP para reducir los costos de materia prima entre 10% y 20%. Sin embargo, las resinas de sobremoldeo elastoméricas (TPE/TPU) deben utilizar material virgen para garantizar la máxima adherencia química y evitar el moteado superficial.
¿Por qué es crucial una revisión temprana de DfM de 24 horas para controlar los presupuestos de sobremoldeo?
Realizar una revisión temprana de DfM detecta espesores de pared desiguales, esquinas afiladas e interferencias de cierre mientras el modelo CAD aún es digital. Identificar estos problemas a tiempo elimina el costoso retrabajo del molde, las modificaciones del herramental y los retrasos en el lanzamiento del proyecto.