
Die Budgetplanung für die Herstellung von Polymer-Mehrkomponentenprodukten erfordert ein Gleichgewicht zwischen anfänglichen Werkzeuginvestitionen und der Wirtschaftlichkeit der Einzelteilproduktion. Die Schätzung der durchschnittlichen Kosten für Overmold Werkzeuge und Produktionsteile erfordert die Bewertung der Komplexität des Substratwerkzeugs, der Elastomerauswahl und des Automatisierungsgrads. Einkaufsleiter stoßen häufig auf unerwartete Kostenabweichungen, wenn sie von der Einzelmaterial-Spritzgussfertigung auf die Mehrkomponenten-Umspritzung umstellen.
Ungeplante Werkzeug-NRE-Kosten, sekundäre manuelle Arbeitskosten und spezielle Elastomerharzpreise können die Gesamtprojektbudgets aufblähen. Dieser technische Finanzleitfaden erläutert die wichtigsten Kostentreiber für Werkzeuge, Materialpreisschwankungen, Amortisationsschwellen für Automatisierung und praktische DfM-Kostensenkungsstrategien.
Kernkostenkomponenten: Doppelwerkzeuge vs. einzelne 2K-Rotationswerkzeuge
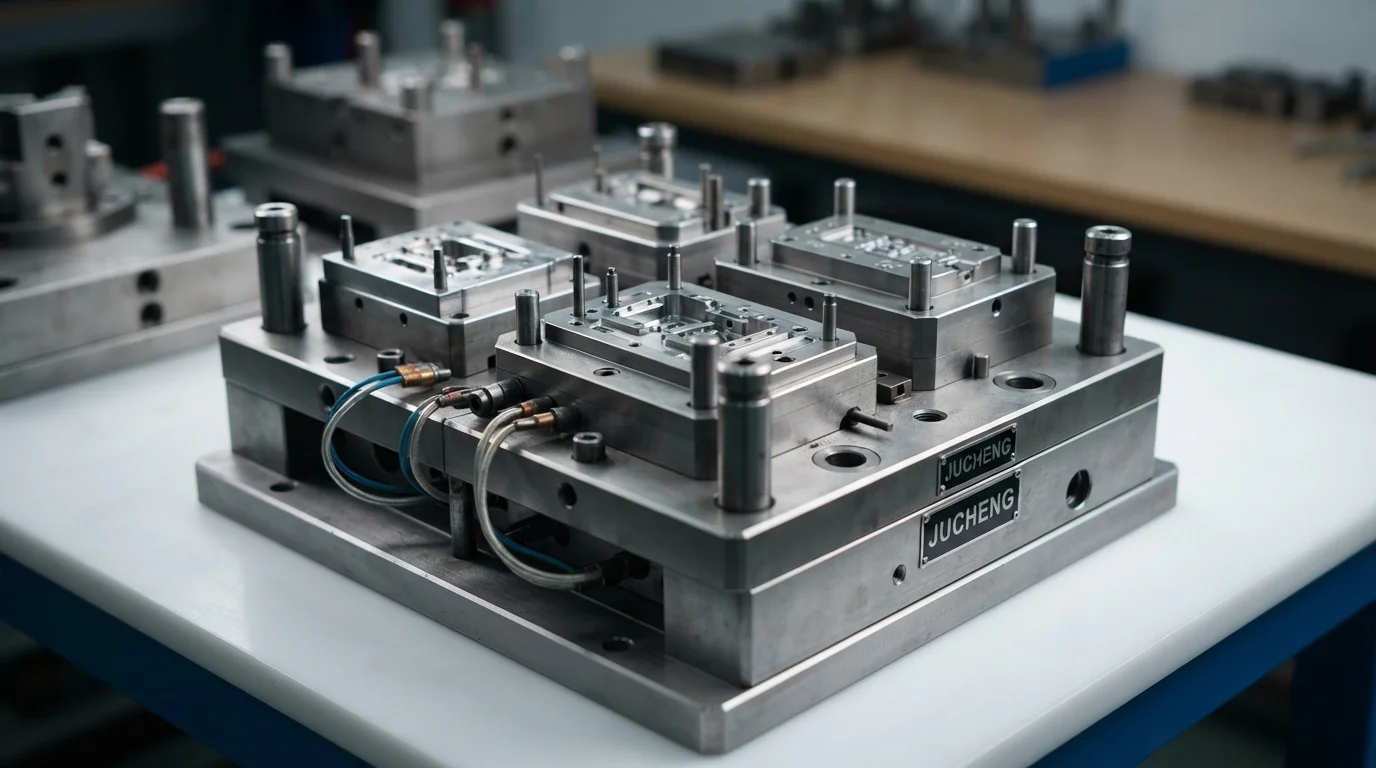
Die Werkzeugausgaben stellen die größte anfängliche finanzielle Verpflichtung bei der Mehrkomponenten-Umspritzung dar. Fertigungsteams wählen zwischen zwei primären Werkzeugwegen: zweistufige Doppelkavitäts-Transferwerkzeuge oder Einzelpressen Rotations-2K-Werkzeug. Zweistufige Transferwerkzeuge verwenden zwei separate Formbasen, bei denen das starre Substrat auf einer Primärpresse geformt und manuell oder robotergestützt in eine sekundäre Umspritzkavität überführt wird. Transferwerkzeuge senken die anfänglichen Werkzeugentwicklungskosten um 40% bis 60%, was sie für Prototypenbau und Serien mit niedriger bis mittlerer Stückzahl äußerst wirtschaftlich macht.
Rotations-2K-Werkzeuge integrieren zwei unterschiedliche Kavitäten und eine automatisierte 180-Grad-Indexierplatte in einer einzigen komplexen Formbasis. Während Rotationswerkzeuge erheblich höhere Anfangsinvestitionen erfordern, eliminieren sie die Handhabung sekundärer Teile und verkürzen die Zykluszeiten, was die niedrigsten Stückkosten für Großserienprogramme mit über 50.000 Teilen liefert. Tabelle 1 unten zeigt die Werkzeug- und Einzelteilkostenaufschlüsselungen für primäre Umspritzarchitekturen:
| Werkzeugarchitektur | Anfängliche Werkzeug-NRE ($USD) | Stückkosten pro Teil ($USD) | Optimale Produktionsmenge | Primärer finanzieller Kompromiss |
|---|---|---|---|---|
| Schnelles Brücken-Transferwerkzeug | $4.500 – $9.500 | $2,50 – $6,00 | 1.000 bis 5.000 Teile | Niedrigste Anfangsinvestition; höhere Zyklus-Arbeitskosten |
| Produktions-Zweistufen-Stahlwerkzeug | $12.000 – $25.000 | $1,20 – $3,00 | 5.000 bis 50.000 Teile | Ausgewogene Werkzeugkosten; moderater automatisierter Durchsatz |
| Integrierte 2K-Rotationstisch-Werkzeugausführung | $35.000 – $75.000+ | $0,55 – $1,50 | 50.000 bis 500.000+ Teile | Höchste Anfangsinvestition; niedrigste Stückkosten pro Teil |
Variable Stückkosten: Harzpreise, Maschinenstundensätze und Zyklusarbeit
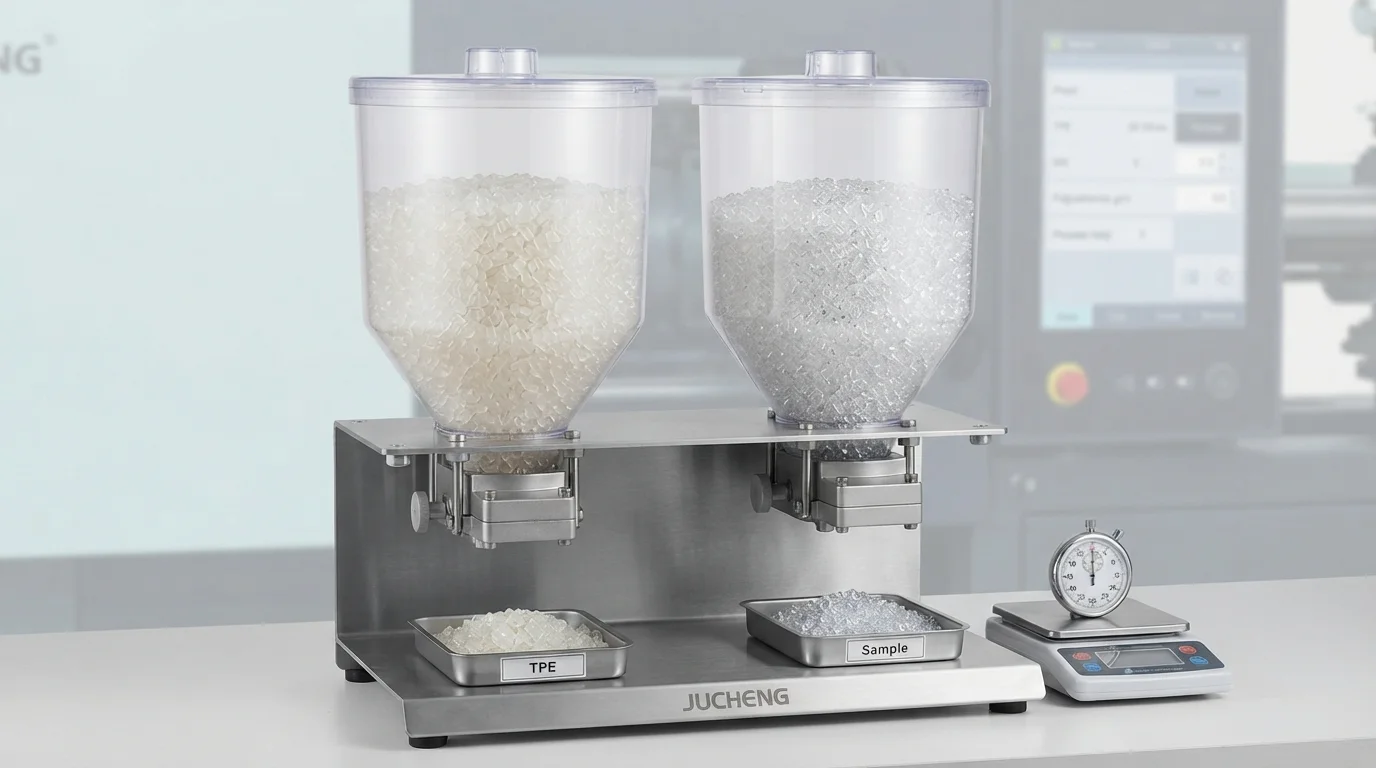
Die Auswahl des Rohharzes beeinflusst direkt die Materialkosten pro Teil. Spezielle Elastomerharze wie TPE, TPU, oder medizinische Verbundstoffe kosten pro Kilogramm deutlich mehr als Standardmaterialien wie ABS oder Polycarbonat (PC). Das Elastikervolumen muss in CAD-Modellen optimiert werden, um unnötigen Materialverbrauch durch kosmetische Überdimensionierung zu vermeiden.
Die Maschinenstundensätze hängen von der erforderlichen Schließkraft und der Zyklusdauer ab. Da das Umspritzen zwei aufeinanderfolgende Einspritz- und Kühlphasen erfordert, liegen die Gesamtzykluszeiten zwischen 35 und 65 Sekunden pro Schuss, verglichen mit 20 Sekunden bei Einmaterialteilen. Die Minimierung der Wandstärken und die Optimierung der Kühlkanalplatzierung reduzieren Kühlverzögerungen und senken die Maschinenstundensätze.
Automatische Roboterbeladung vs. manueller Transfer: Die Amortisationsschwelle
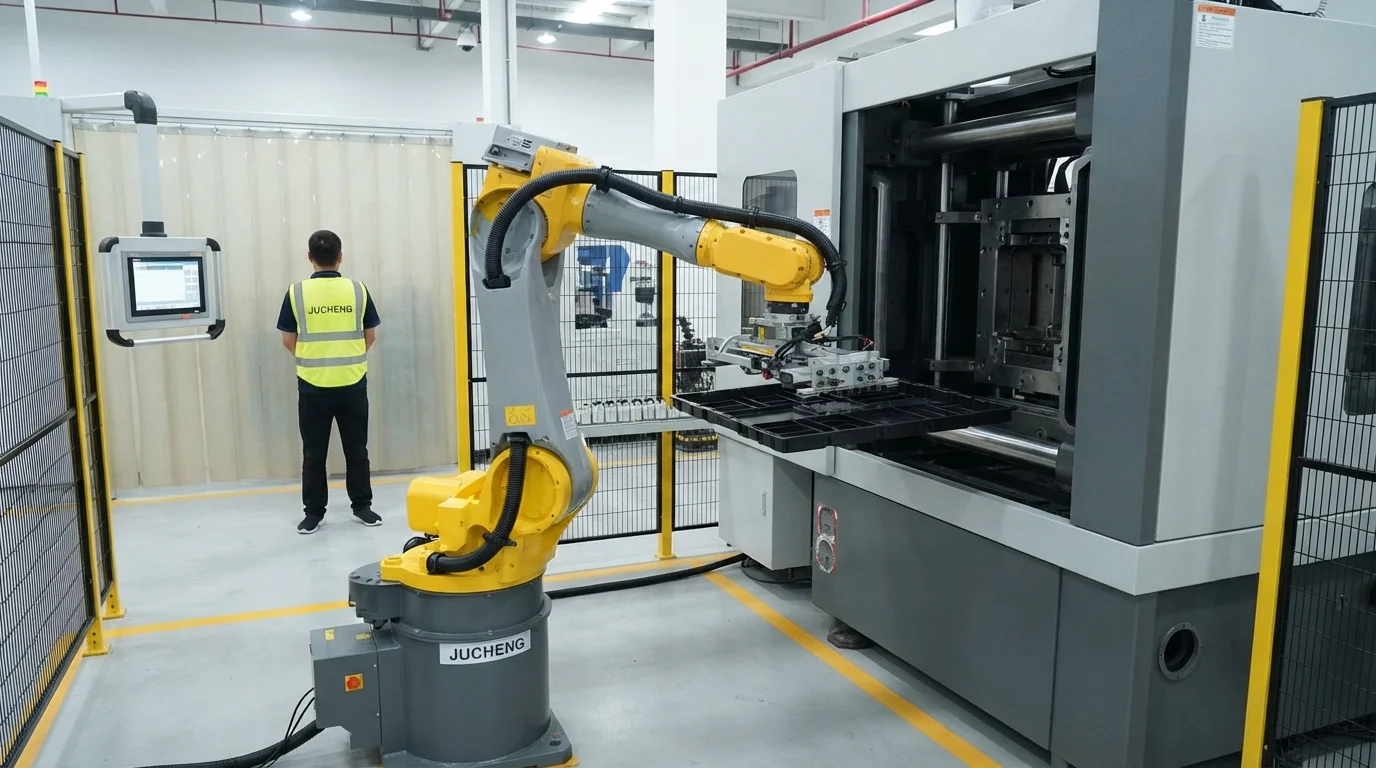
Lohnkosten stellen einen wesentlichen variablen Kostentreiber bei Zwei-Komponenten-Umspritzprozessen dar. Der manuelle Bedienerwechsel erfordert einen speziellen Techniker, der die Substrate in die sekundären Kavitäten positioniert, was zu Bedienerermüdung und Zykluszeitschwankungen führt. Die Automatisierung des Teiletransfers erfordert Investitionen in 6-Achs-Knickarmroboter und kundenspezifische Roboter-Endeffektor-Werkzeuge.
Die Berechnung des finanziellen Break-even-Punkts zeigt, dass sich die Automatisierung bei Produktionsmengen über 20.000 Einheiten schnell amortisiert. Die Roboterbeladung eliminiert Platzierungsfehler, verhindert das Quetschen des Schließstahls und stabilisiert die stündlichen Produktionsausbeuten.
Bewertungsparameter für die Automatisierungs-ROI umfassen:
- Bewertung der Volumenschwelle—Die Bewertung der Jahresnachfrage bestimmt, ob manuelle Beladung oder Roboterautomatisierung die niedrigsten Gesamtkosten liefert.
- Zykluszeitreduzierung—Die Automatisierung der Substratbeladung reduziert Transferverzögerungen um bis zu 8 Sekunden pro Schuss.
- Ausbeuteraten-Stabilisierung—Die Roboterpositionierung eliminiert Insert-Fehlausrichtungen und senkt die Ausschussraten unter 0,5%.
- Eliminierung von Lohnkosten—Die Automatisierung von Presszellen reduziert die direkte Maschinenbedienerarbeit über Mehrschicht-Produktionsläufe.
Technische Strategien zur Senkung der Werkzeug- und Einzelteilkosten beim Umspritzen
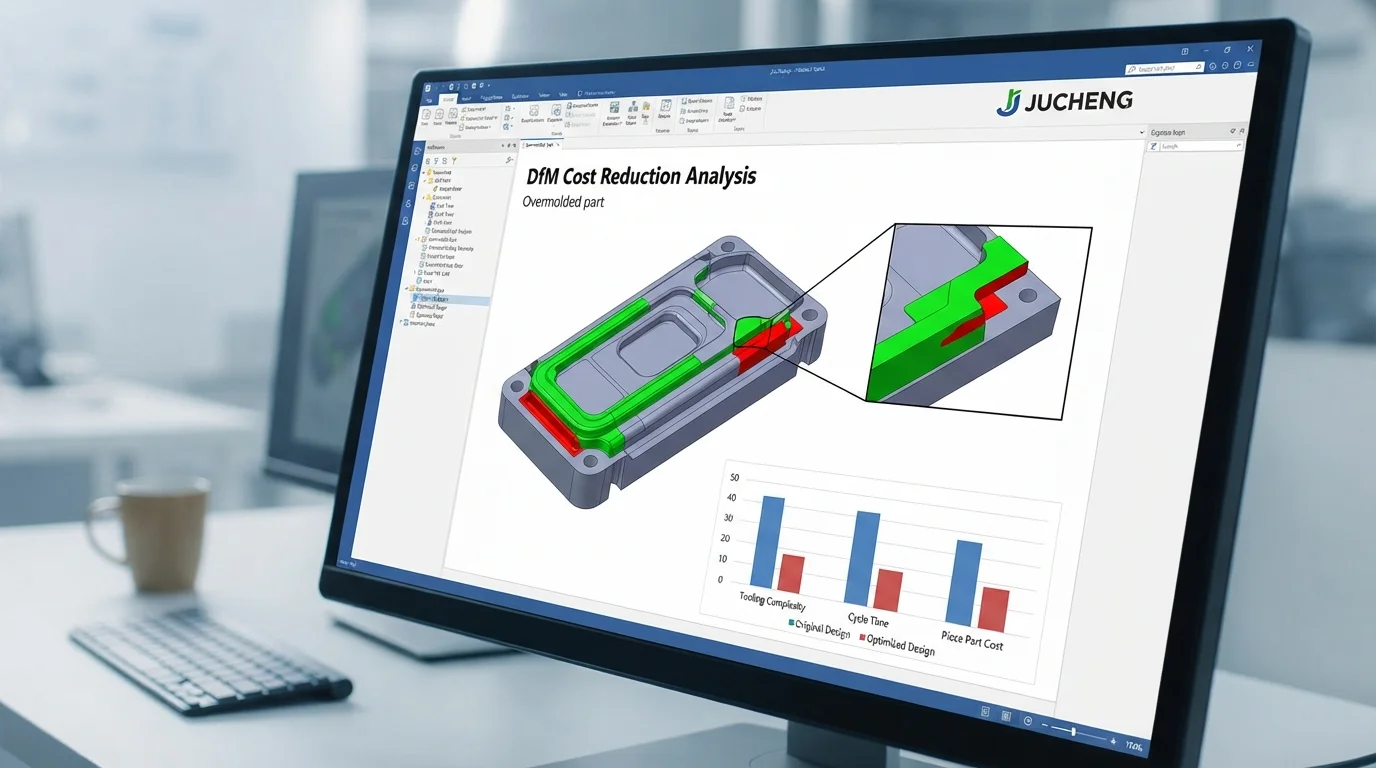
Die Anwendung proaktiver DfM-Konstruktionsrichtlinien vor dem Schneiden des Formenstahls führt zu erheblichen Kosteneinsparungen. Vereinfachung von Schließflächen Durch die Konstruktion flacher, 90-Grad-Dichtungsschultern werden teure 3D-konturierte Absperrbearbeitungen vermieden. Die Integration von Durchgangs-Absperrungen in Ziehrichtung eliminiert komplexe Seitenhub-Schieber und mechanische Auswerfer, wodurch die Formkomplexität um 25% reduziert wird.
Die Einhaltung gleichmäßiger Elastomerwandstärken zwischen 1,5 mm und 2,5 mm vermeidet kosmetische Einfallstellen und verkürzt die Kühlzeiten. Die Partnerschaft mit einem erfahrenen Lohnfertiger für Overmolding-Spritzguss Projekte stellt sicher, dass Bauteilgeometrien, Formarchitekturen und Materialauswahlen für einen maximalen kommerziellen ROI optimiert sind.
Häufig gestellte Fragen (FAQs)
Was sind die typischen durchschnittlichen Kosten für Overmold-Werkzeuge für Prototypen?
Die durchschnittlichen Kosten für Overmold-Werkzeuge für Schnellmuster-Prototypen liegen typischerweise zwischen $4.500 und $9.500 für einen zweiteiligen modularen Transferformensatz. Schnelle Aluminium- oder Weichstahlwerkzeuge ermöglichen es Produktteams, Mehrkomponententeile in geringen Stückzahlen zu validieren, ohne sich auf teure Produktionsstahlwerkzeuge festzulegen.
Warum ist Overmolding teurer als Einmaterial-Spritzguss?
Overmolding erfordert entweder zwei separate Formwerkzeuge oder ein komplexes 2K-Rotationswerkzeug, was die anfänglichen Werkzeugkosten ungefähr verdoppelt. Längere Zykluszeiten und höhere Rohstoffkosten für Elastomerharze (TPE, TPU, TPV) erhöhen ebenfalls die Stückkosten.
Wie viele Teile werden benötigt, um die Kosten für 2K-Rotationsplattenwerkzeuge zu rechtfertigen?
Jährliche Produktionsmengen von über 50.000 Einheiten rechtfertigen typischerweise die höhere Anfangsinvestition in 2K-Rotationsplattenwerkzeuge. Niedrigere Stückzykluszeiten und null manuelle Transferarbeit gleichen die höheren anfänglichen Formkosten bei Serienproduktion mit hohen Stückzahlen schnell aus.
Wie wirkt sich die Teilgeometrie auf die Overmolding-Formkosten aus?
Komplexe 3D-Trennlinien, tiefe Hinterschnitte und komplizierte Seitenwirkungs-Absperrungen erhöhen die Formbearbeitungszeit und die NRE-Kosten. Die Konstruktion flacher 90-Grad-Absperrflächen und Merkmale in Ziehrichtung hält die Formkonstruktion einfach und wirtschaftlich.
Kann die Verwendung von Regranulat die Overmolding-Produktionskosten senken?
Regranulat kann in starre Substratmaterialien wie ABS oder PP eingemischt werden, um die Rohstoffkosten um 10% bis 20% zu senken. Elastomere Overmold-Harze (TPE/TPU) sollten jedoch Neumaterial verwenden, um eine maximale chemische Bindung zu gewährleisten und Oberflächenstörungen zu vermeiden.
Warum ist eine frühe 24-Stunden-DfM-Prüfung entscheidend für die Kontrolle des Overmolding-Budgets?
Conducting an early DfM review detects uneven wall thicknesses, sharp corners, and shut-off interference while the CAD model is still digital. Identifying these issues early eliminates expensive mold rework, tooling modifications, and project launch delays.