
La budgétisation de la fabrication de polymères multi-matériaux nécessite d'équilibrer les investissements initiaux en outillage par rapport à l'économie de production des pièces. L'estimation du coût moyen de l'outillage de surmoulage et des pièces de production nécessite d'évaluer la complexité du moule du substrat, la sélection de l'élastomère et les niveaux d'automatisation. Les responsables des achats rencontrent fréquemment des variations de coûts inattendues lors de la transition du moulage par injection monomatériau à l'encapsulation multi-injections.
Les dépenses imprévues d'ingénierie d'outillage (NRE), les coûts de main-d'œuvre manuelle secondaire et la tarification spécialisée des résines élastomères peuvent gonfler les budgets totaux du projet. Ce guide technique et financier décompose les principaux facteurs de coûts d'outillage, les variations de prix des matériaux, les seuils de retour sur investissement de l'automatisation et les stratégies pratiques de réduction des coûts de conception pour la fabrication (DfM).
Composants de coût de base : moules doubles vs outillage rotatif 2K unique
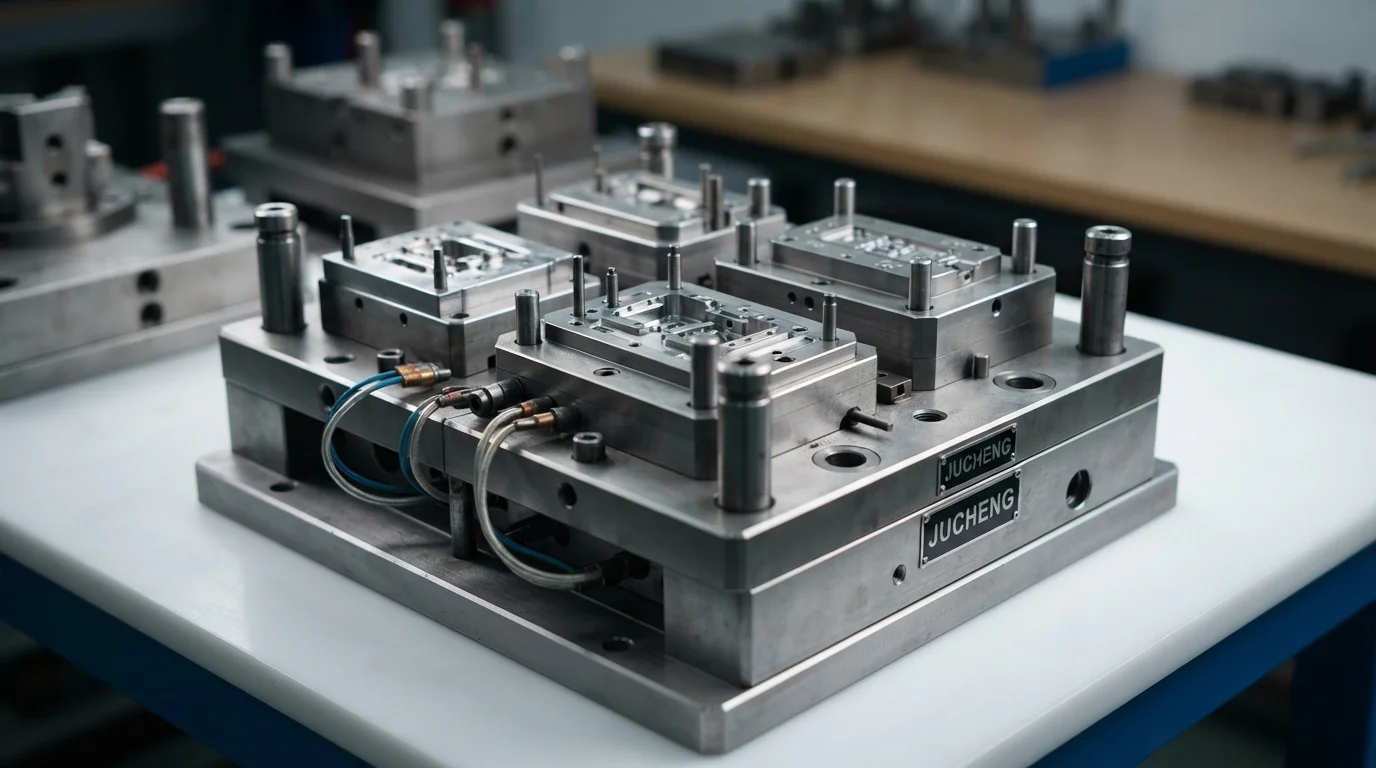
Les dépenses d'outillage représentent l'engagement financier initial le plus important dans l'encapsulation multi-matériaux. Les équipes de fabrication choisissent entre deux principales voies d'outillage de moule : le transfert en deux étapes les moules de transfert à double cavité ou le presse unique l'outillage rotatif 2K. L'outillage de transfert en deux étapes utilise deux bases de moule distinctes, où le substrat rigide est moulé sur une presse primaire et transféré manuellement ou par robot vers une cavité de surmoulage secondaire. L'outillage de transfert réduit le capital initial de développement de moule de 40 % à 60 %, ce qui le rend très économique pour les prototypes et les séries de production faible à moyenne.
L'outillage rotatif 2K intègre deux cavités distinctes et un plateau d'indexation automatisé à 180 degrés dans une seule base de moule complexe. Bien que les outils rotatifs nécessitent un capital initial nettement plus élevé, ils éliminent la manipulation secondaire des pièces et raccourcissent les temps de cycle, offrant le coût unitaire le plus bas pour les programmes à grand volume dépassant 50 000 pièces. Le tableau 1 ci-dessous présente les coûts d'outillage et de pièces unitaires pour les principales architectures de surmoulage :
| Architecture d'outillage | NRE d'outillage initial ($USD) | Coût unitaire de pièce ($USD) | Volume de production optimal | Compromis financier principal |
|---|---|---|---|---|
| Outillage de transfert rapide de pont | $4 500 – $9 500 | $2,50 – $6,00 | 1 000 à 5 000 pièces | Capital initial le plus bas ; coût de main-d'œuvre par cycle plus élevé |
| Outillage en acier en deux étapes pour la production | $12 000 – $25 000 | $1,20 – $3,00 | 5 000 à 50 000 pièces | Dépenses d'outillage équilibrées ; débit automatisé modéré |
| Outillage à plateau rotatif 2K intégré | $35 000 – $75 000+ | $0,55 – $1,50 | 50 000 à 500 000+ pièces | Capital initial le plus élevé ; coût unitaire par pièce le plus bas |
Coûts variables par pièce : prix des résines, taux horaires des machines et main-d'œuvre par cycle
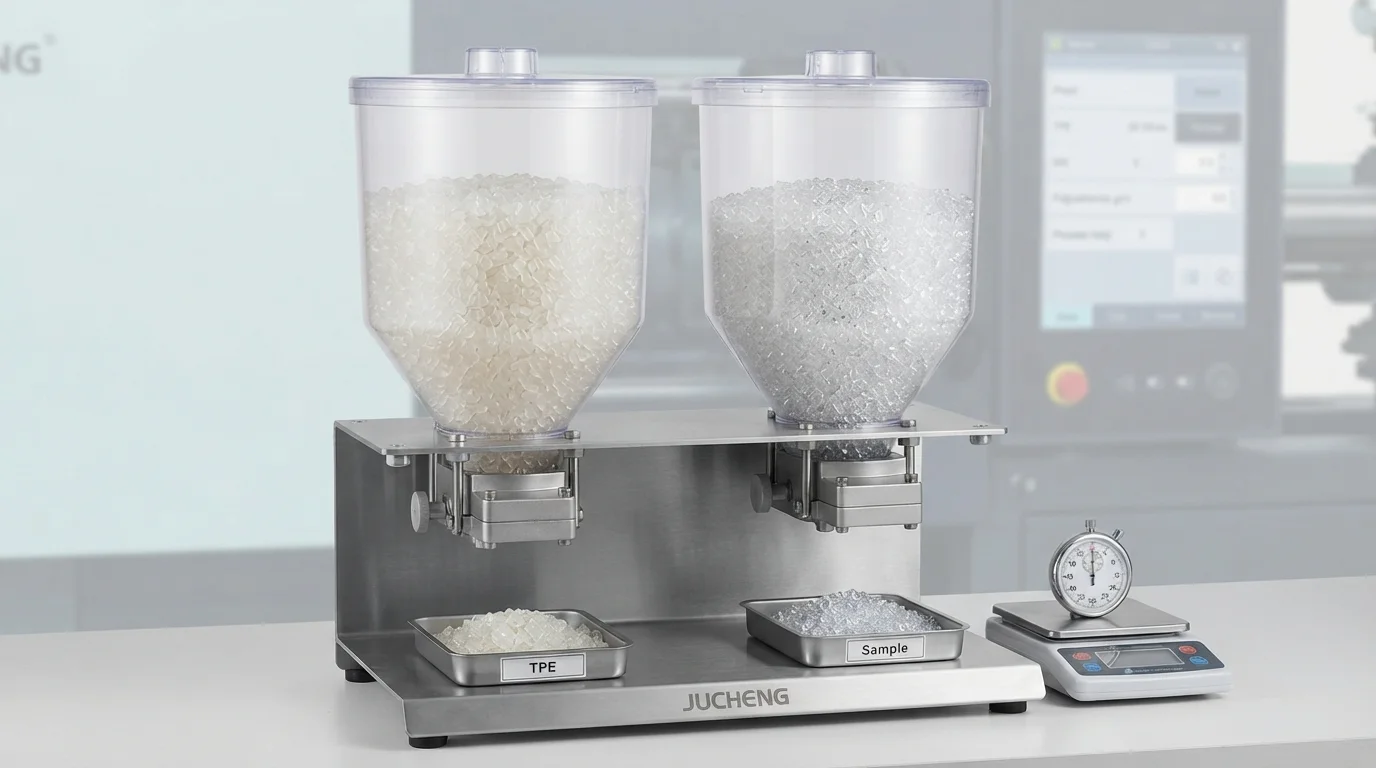
Le choix de la résine brute influence directement les dépenses en matériaux par pièce. Les résines élastomères spécialisées comme TPE, TPU, ou les composés de qualité médicale coûtent considérablement plus par kilogramme que les substrats de base comme l' ABS ou en polycarbonate (PC) optique. Le volume d'élastomère doit être optimisé dans les modèles CAO pour éviter une utilisation inutile de matière sur un sur-épaississement cosmétique.
Les taux horaires de fonctionnement des machines dépendent du tonnage de force de serrage requis et de la durée du cycle. Étant donné que le surmoulage nécessite deux phases séquentielles d'injection et de refroidissement, les temps de cycle totaux varient de 35 à 65 secondes par pièce, contre 20 secondes pour les pièces à matériau unique. La minimisation des épaisseurs de paroi et l'optimisation du placement des canaux de refroidissement réduisent les délais de refroidissement, diminuant ainsi les coûts horaires d'exploitation des machines.
Chargement robotisé automatisé vs transfert manuel : le seuil d'amortissement
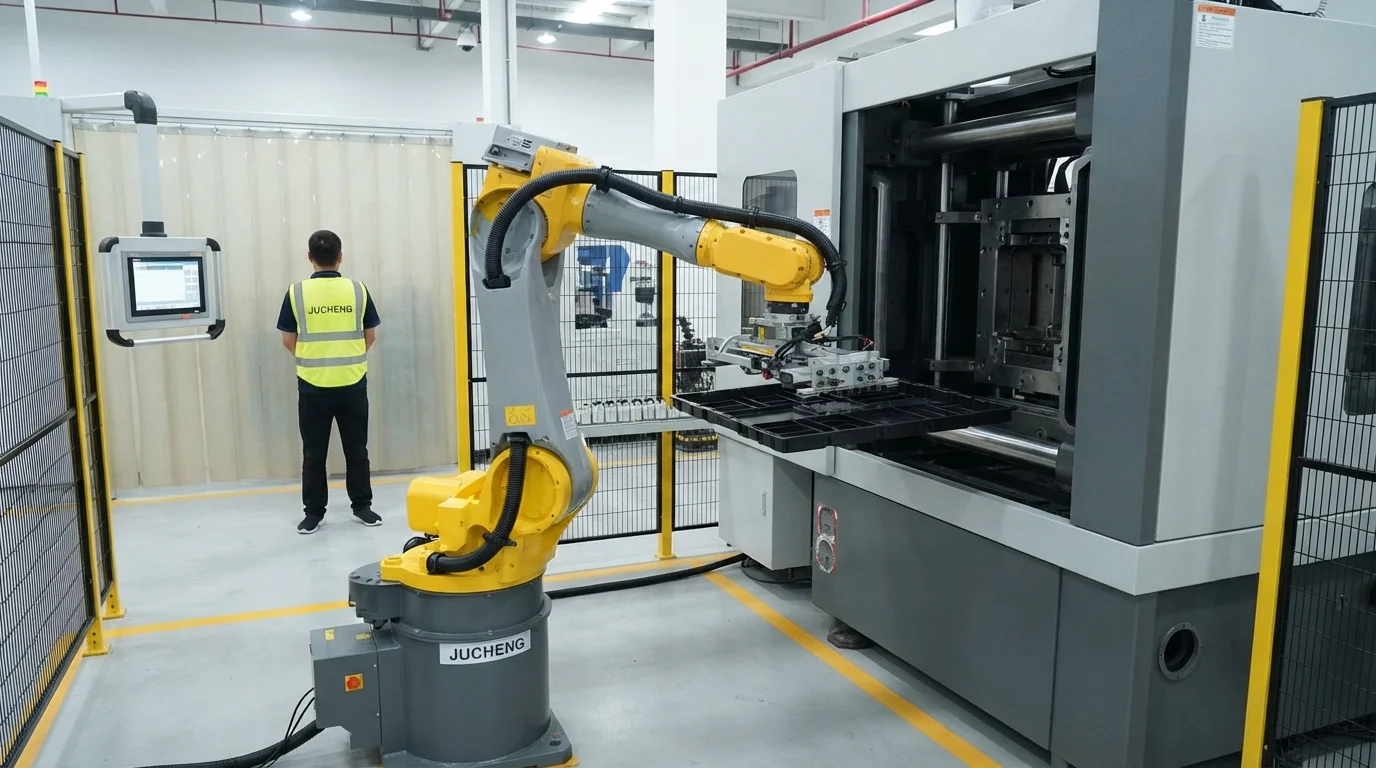
Les dépenses de main-d'œuvre représentent un facteur de coût variable majeur dans les opérations de surmoulage en deux étapes. Le transfert manuel par un opérateur nécessite un technicien dédié pour positionner les substrats dans les cavités secondaires, introduisant une fatigue de l'opérateur et une variation du temps de cycle. L'automatisation du transfert de pièces nécessite d'investir dans des robots articulés à 6 axes et des outils de préhension en bout de bras robotique.
Le calcul du seuil de rentabilité financier révèle que l'automatisation s'amortit rapidement pour des volumes de production dépassant 20 000 unités. Le chargement robotisé élimine les erreurs de placement des pièces, empêche l'écrasement de l'acier de fermeture et stabilise les rendements horaires de production.
Les paramètres d'évaluation du retour sur investissement de l'automatisation comprennent :
- Évaluation du seuil de volume—L'évaluation de la demande annuelle détermine si le chargement manuel ou l'automatisation robotisée offre le coût total le plus bas.
- Réduction du temps de cycle—L'automatisation du chargement des substrats réduit les délais de transfert jusqu'à 8 secondes par pièce.
- Stabilisation du taux de rendement—Le positionnement robotisé élimine le désalignement des inserts, réduisant les taux de rebut en dessous de 0,5 %.
- Élimination des coûts de main-d'œuvre—L'automatisation des cellules de presse réduit la main-d'œuvre directe des opérateurs de machines lors des cycles de production multi-équipes.
Stratégies d'ingénierie pour réduire les coûts de moulage par surmoulage et de pièces
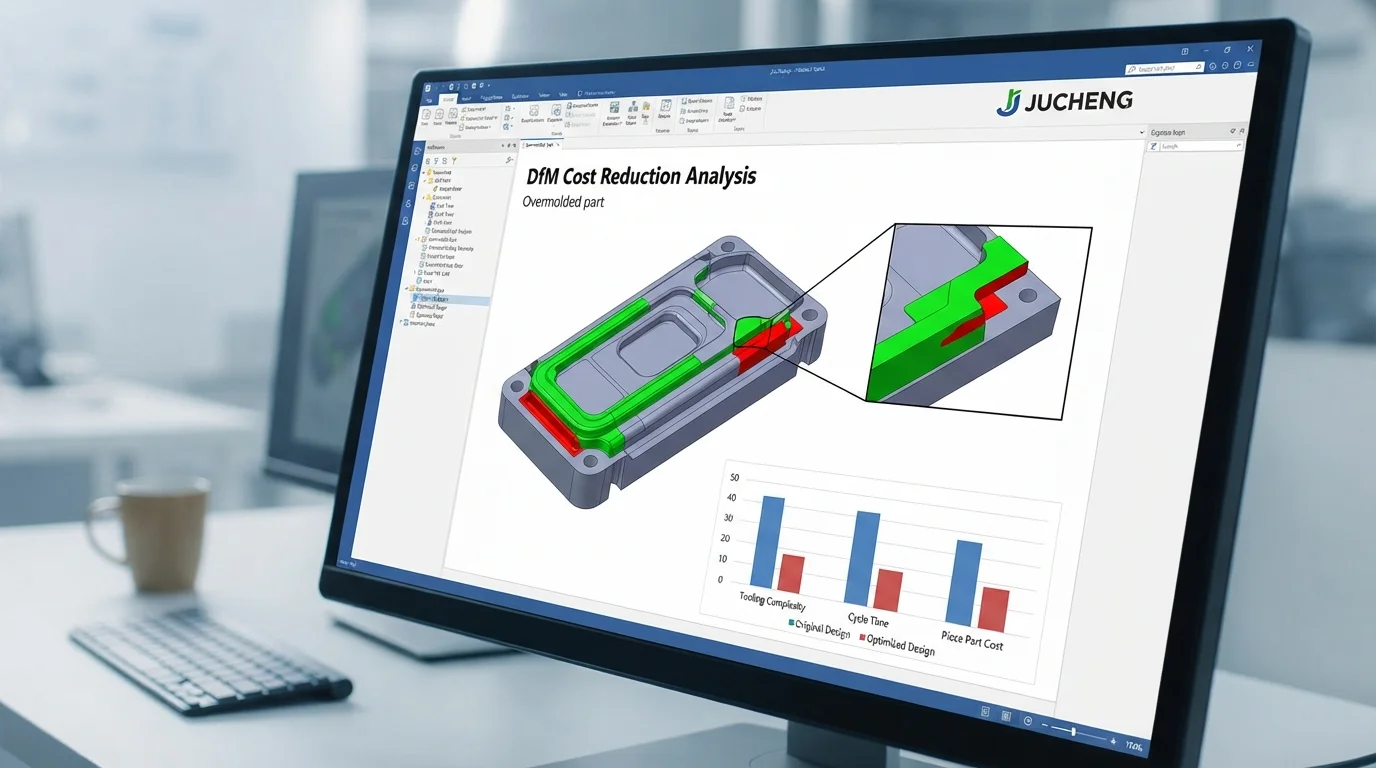
Le déploiement de directives d'ingénierie DfM proactives avant la coupe de l'acier de moule génère des économies substantielles. La simplification des portées d'arrêt en concevant des épaulements d'étanchéité plats à 90 degrés évite l'usinage coûteux de portées d'arrêt contournées en 3D. L'intégration de portées d'arrêt traversantes dans le sens de l'ouverture élimine les coulisseaux latéraux complexes et les éjecteurs mécaniques, réduisant la complexité du moule de 25%.
Le maintien d'épaisseurs de paroi en élastomère uniformes entre 1,5 mm et 2,5 mm évite les marques de retrait cosmétiques et raccourcit les temps de refroidissement. Le partenariat avec un fabricant sous contrat expérimenté pour les moulage par injection de surmoulage projets garantit que les géométries de pièces, les architectures de moules et les choix de matériaux sont optimisés pour un ROI commercial maximal.
Questions fréquemment posées (FAQ)
Quel est le coût moyen typique de l'outillage de surmoulage pour les prototypes ?
Le coût moyen de l'outillage de surmoulage pour les prototypes à délai rapide varie généralement de $4 500 à $9 500 pour un ensemble de moules de transfert modulaires en deux pièces. L'outillage rapide en aluminium ou en acier doux permet aux équipes produit de valider des pièces multi-matériaux en faibles volumes sans s'engager dans un outillage en acier de production coûteux.
Pourquoi le surmoulage est-il plus coûteux que le moulage par injection monomatériau ?
Le surmoulage nécessite soit deux outils de moulage séparés, soit un outil rotatif 2K complexe, ce qui double approximativement la dépense initiale d'outillage. Des temps de cycle plus longs et des coûts de matières premières plus élevés pour les résines élastomères (TPE, TPU, TPV) augmentent également le prix unitaire des pièces.
Combien de pièces sont nécessaires pour justifier le coût de l'outillage rotatif à plateau 2K ?
Les volumes de production annuels dépassant 50 000 unités justifient généralement l'investissement initial plus élevé de l'outillage rotatif à plateau 2K. Des temps de cycle unitaires plus faibles et zéro travail de transfert manuel compensent rapidement le coût initial plus élevé du moule lors de la production en série à grand volume.
Comment la géométrie de la pièce impacte-t-elle les coûts de moule de surmoulage ?
Les lignes de joint 3D complexes, les contre-dépouilles profondes et les fermetures latérales complexes augmentent le temps d'usinage du moule et les coûts de NRE. La conception de portées de fermeture plates à 90 degrés et de caractéristiques dans le sens de l'ouverture du moule maintient la construction du moule simple et économique.
L'utilisation de résine de broyage peut-elle réduire les dépenses de production de surmoulage ?
La résine de broyage peut être mélangée à des matériaux de substrat rigides comme l'ABS ou le PP pour réduire les coûts de matières premières de 10 % à 20 %. Cependant, les résines de surmoulage élastomères (TPE/TPU) doivent utiliser de la matière vierge pour garantir une liaison chimique maximale et empêcher les marbrures de surface.
Pourquoi une revue DfM précoce de 24 heures est-elle cruciale pour contrôler les budgets de surmoulage ?
La réalisation d'une revue DfM précoce détecte les épaisseurs de paroi inégales, les angles vifs et les interférences de fermeture pendant que le modèle CAO est encore numérique. L'identification précoce de ces problèmes élimine les reprises de moule coûteuses, les modifications d'outillage et les retards de lancement de projet.