
Evaluating manufacturing budgets for metal-plastic hybrid components requires a detailed understanding of tooling fabrication, resin selection, and automation levels. Specifying custom insert molding cost drivers during early development stages allows engineering teams to optimize unit economics before committing to production tooling. Combining pre-formed metallic pins, threaded fasteners, or conductive busbars directly with molten polymer eliminates secondary assembly steps while improving mechanical pull-out strength. This pricing guide analyzes core cost variables, tooling investments, and practical DfM methods for reducing manufacturing expenses.
Sommario
4 Key Variables Influencing Insert Injection Molding Quotations

Understanding how quotation estimates are compiled helps procurement managers optimize capital expenditure. Primary insert injection molding pricing variables center on insert sourcing complexity, tool cavity steel selection, loading automation, and material yield rates. Pre-stamped copper busbars or custom knurled ottone threaded studs require tight dimensional control on metal tolerances. Metal tolerance variation directly impacts shut-off land sealing, where tight steel fitments prevent plastic flash from flowing onto electrical contact pads.
Tool steel selection represents a major portion of initial non-recurring engineering budgets. Machining cavities out of hardened acciaio inossidabile S136 o Acciaio per utensili H13 aumenta il costo iniziale dello stampo rispetto agli acciai dolci pre-temprati, ma garantisce una durata dell'utensile a lungo termine superiore a 1.000.000 di cicli. Gli acciai inossidabili ad alto contenuto di cromo resistono all'emissione di gas corrosivi da polimeri ritardanti di fiamma, eliminando la frequente manutenzione dello stampo e i tempi di fermo per la lucidatura.
Valutare tempo di ciclo le differenze tra il caricamento manuale dell'operatore e quello automatizzato caricamento robotizzato degli inserti incidono significativamente sul prezzo del pezzo. Il posizionamento manuale degli inserti è adatto alla produzione di ponte a basso volume da 1.000 a 5.000 pezzi, evitando i costi dell'attrezzatura automatica di fine braccio. Le produzioni automobilistiche ad alto volume utilizzano robot articolati multiasse per caricare gli inserti in pochi secondi, riducendo i tempi di fermo macchina e abbassando i costi unitari della manodopera.
La gestione del tasso di scarto e il controllo degli scarti di resina costituiscono l'ultima componente di costo principale. La lavorazione di termoplastici ad alte prestazioni richiede controlli di processo precisi per prevenire riempimenti incompleti o lo spostamento degli inserti sotto la pressione di iniezione idraulica. Ridurre al minimo lo scarto del sistema di canali tramite collettori a canale caldo riduce il consumo complessivo di materiale su polimeri tecnici costosi.
I principali fattori di valutazione dei prezzi includono:
- Costo di approvvigionamento degli inserti metallici—L'acquisto di fissaggi in ottone standardizzati disponibili in commercio riduce i costi rispetto a stampature progressive personalizzate.
- Durezza dell'acciaio della cavità dello stampo—La specifica di acciaio H13 o S136 completamente temprato aumenta i costi NRE dell'utensileria ma minimizza la manutenzione su lunghe produzioni.
- Attrezzatura automatica di fine braccio—L'integrazione dell'automazione di caricamento robotico a 6 assi richiede capitale iniziale ma riduce drasticamente le spese unitarie di manodopera.
- Efficienza del sistema di canali—Utilizing valve-gated hot runner systems eliminates sprue scrap on high-cost engineering polymers.
How to Optimize Your Insert Tooling Budget without Sacrificing Precision
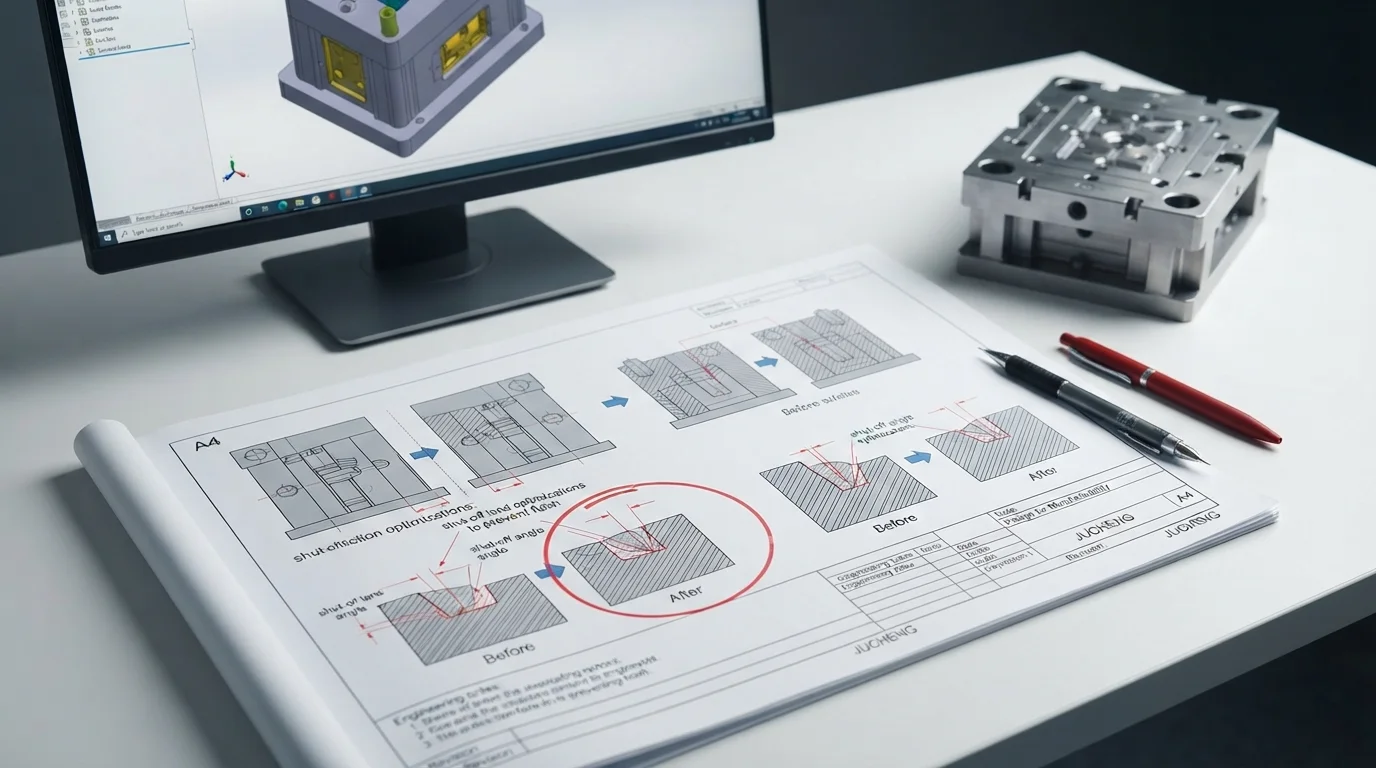
Stripping unnecessary tooling expenses begins with a comprehensive Design for Manufacturability (DfM) review completed prior to cutting mold steel. Technical reviews evaluate draft angles, wall thickness uniformity, and core pin locating mechanisms to prevent core displacement during injection. To minimize insert molding cost, optimizing the mold shut-off area is essential for reliable stampaggio a inserti.
Standardizing insert geometries across multiple product lines reduces custom stamping and machining expenses. Designing uniform boss wall thicknesses prevents localized sink marks and eliminates the need for expensive secondary cosmetic fills. Incorporating simple pass-through shut-offs or sliding core line modifications allows features to be molded directly in the line of draw, eliminating complex side-action sliders.
| Cost Optimization Strategy | Tooling Budget Impact | Unit Price Impact | Primary Engineering Advantage |
|---|---|---|---|
| Standardized Threaded Inserts | Zero custom tooling NRE | 15% – 25% Reduction | Eliminates custom progressive stamping dies |
| Line-of-Draw Pass-Through Shut-Offs | 20% – 35% Lower Mold Cost | 5% – 10% Reduction | Eliminates hydraulic side-action sliders & lifters |
| Robotic Automation (High Volume) | Higher initial automation setup | 30% – 50% Reduction | Cuts cycle time & eliminates operator placement errors |
Domande Frequenti (FAQ)
How does manual insert placement affect part unit cost compared to robotic automation?
Manual insert placement lowers initial NRE capital by eliminating custom robotic end-of-arm tooling, making it ideal for low-volume prototype runs of 1,000 to 5,000 units. Automated robotic insert placement increases initial tooling investment but dramatically reduces machine cycle time and labor expense, resulting in significantly lower unit costs for high-volume production runs exceeding 50,000 parts.
Why does metal insert quality impact mold maintenance costs?
Out-of-spec metal inserts with dimensional variations prevent mold shut-off steel from sealing properly against active contact areas. Oversized inserts crush steel shut-off lands upon clamp-up, causing expensive tool damage and flashing. Undersized inserts leave micro-gaps that permit molten resin to bleed onto terminal contact faces, causing high scrap rates and frequent tool cleaning.
What is the most effective way to lower initial insert molding tooling expenses?
Conducting an early DfM review to eliminate complex side-action undercuts is the most effective way to reduce tooling costs. Redesigning features to utilize line-of-draw shut-offs or simple hand-loaded loose cores eliminates expensive hydraulic sliders. Standardizing threaded brass insert sizes across your assembly also lowers insert purchasing costs.