
Evaluating manufacturing budgets for metal-plastic hybrid components requires a detailed understanding of tooling fabrication, resin selection, and automation levels. Specifying custom insert molding cost drivers during early development stages allows engineering teams to optimize unit economics before committing to production tooling. Combining pre-formed metallic pins, threaded fasteners, or conductive busbars directly with molten polymer eliminates secondary assembly steps while improving mechanical pull-out strength. This pricing guide analyzes core cost variables, tooling investments, and practical DfM methods for reducing manufacturing expenses.
Tabla de contenido
4 Key Variables Influencing Insert Injection Molding Quotations

Understanding how quotation estimates are compiled helps procurement managers optimize capital expenditure. Primary insert injection molding pricing variables center on insert sourcing complexity, tool cavity steel selection, loading automation, and material yield rates. Pre-stamped copper busbars or custom knurled latón threaded studs require tight dimensional control on metal tolerances. Metal tolerance variation directly impacts shut-off land sealing, where tight steel fitments prevent plastic flash from flowing onto electrical contact pads.
Tool steel selection represents a major portion of initial non-recurring engineering budgets. Machining cavities out of hardened acero inoxidable S136 o acero para herramientas H13 increases upfront mold cost compared to pre-hardened soft steels, but guarantees long-term tool life exceeding 1,000,000 cycles. High-chrome stainless steels resist corrosive outgassing from flame-retardant polymers, eliminating frequent mold maintenance and polishing down-time.
Evaluar cycle time differences between manual operator loading and automated carga robótica de insertos impacta significativamente el precio de las piezas. La colocación manual de insertos es adecuada para la producción de bajo volumen de puentes de 1,000 a 5,000 piezas al evitar los costos de herramientas automatizadas de final de brazo. Las operaciones automotrices de alto volumen utilizan robots articulados de múltiples ejes para cargar insertos en segundos, reduciendo los tiempos de retención de la máquina y disminuyendo los costos de mano de obra por unidad.
La gestión de la tasa de desecho y el control de residuos de resina forman el último componente principal de costos. El procesamiento de termoplásticos de alto rendimiento requiere controles de proceso precisos para prevenir disparos cortos o desplazamiento de insertos bajo la presión de inyección hidráulica. Minimizar el desecho del sistema de canales mediante colectores de canal caliente reduce el consumo total de material en polímeros de ingeniería costosos.
Los principales impulsores de la evaluación de precios incluyen:
- Costo de abastecimiento de insertos metálicos—La compra de sujetadores de latón estándar disponibles en el mercado reduce los costos en comparación con estampados personalizados de troquel progresivo.
- Dureza del acero de la cavidad del molde—Especificar acero H13 o S136 completamente endurecido aumenta los costos de herramientas NRE pero minimiza el mantenimiento en tiradas largas.
- Herramientas de final de brazo de automatización—Integrar la automatización de carga robótica de 6 ejes requiere capital inicial pero reduce drásticamente los gastos de mano de obra por unidad.
- Eficiencia del sistema de canales—Utilizar sistemas de canal caliente con compuerta de válvula elimina el desecho de bebedero en polímeros de ingeniería de alto costo.
Cómo optimizar su presupuesto de herramientas de insertos sin sacrificar la precisión
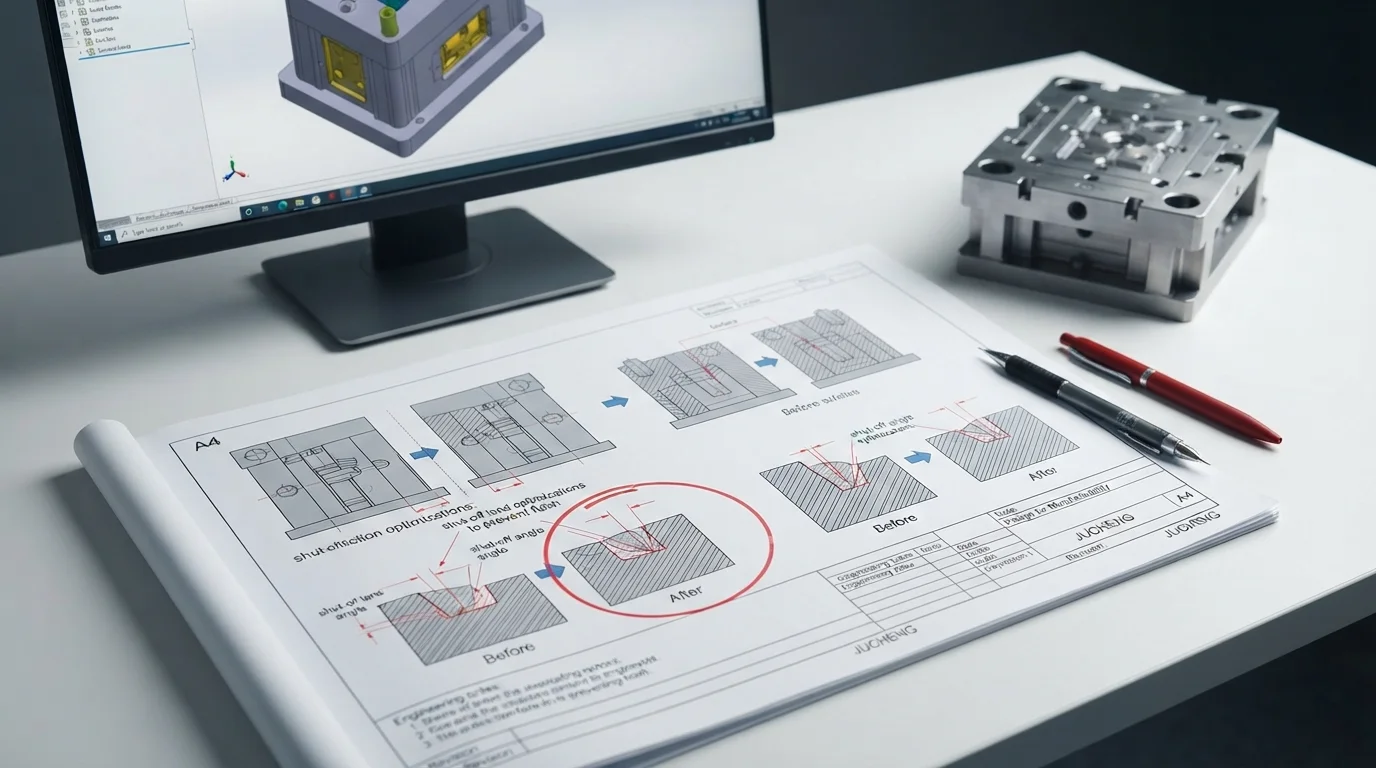
Eliminar gastos innecesarios de herramientas comienza con una revisión integral de Diseño para la Fabricación (DfM) completada antes de cortar el acero del molde. Las revisiones técnicas evalúan ángulos de salida, uniformidad del grosor de pared y mecanismos de localización de pasadores de núcleo para prevenir el desplazamiento del núcleo durante la inyección. Para minimizar el costo de moldeo por inserción, es esencial optimizar el área de cierre del molde para lograr un moldeo por inserción.
Estandarizar las geometrías de insertos en múltiples líneas de productos reduce los gastos de estampado y mecanizado personalizados. Diseñar grosores de pared de cubo uniformes previene marcas de hundimiento localizadas y elimina la necesidad de rellenos cosméticos secundarios costosos. Incorporar cierres de paso simples o modificaciones de línea de núcleo deslizante permite moldear características directamente en la línea de tiro, eliminando deslizadores de acción lateral complejos.
| Cost Optimization Strategy | Tooling Budget Impact | Unit Price Impact | Ventaja principal de ingeniería |
|---|---|---|---|
| Standardized Threaded Inserts | Zero custom tooling NRE | 15% – 25% Reduction | Eliminates custom progressive stamping dies |
| Line-of-Draw Pass-Through Shut-Offs | 20% – 35% Lower Mold Cost | 5% – 10% Reduction | Eliminates hydraulic side-action sliders & lifters |
| Robotic Automation (High Volume) | Higher initial automation setup | 30% – 50% Reduction | Cuts cycle time & eliminates operator placement errors |
Preguntas frecuentes (FAQ)
How does manual insert placement affect part unit cost compared to robotic automation?
Manual insert placement lowers initial NRE capital by eliminating custom robotic end-of-arm tooling, making it ideal for low-volume prototype runs of 1,000 to 5,000 units. Automated robotic insert placement increases initial tooling investment but dramatically reduces machine cycle time and labor expense, resulting in significantly lower unit costs for high-volume production runs exceeding 50,000 parts.
Why does metal insert quality impact mold maintenance costs?
Out-of-spec metal inserts with dimensional variations prevent mold shut-off steel from sealing properly against active contact areas. Oversized inserts crush steel shut-off lands upon clamp-up, causing expensive tool damage and flashing. Undersized inserts leave micro-gaps that permit molten resin to bleed onto terminal contact faces, causing high scrap rates and frequent tool cleaning.
What is the most effective way to lower initial insert molding tooling expenses?
Conducting an early DfM review to eliminate complex side-action undercuts is the most effective way to reduce tooling costs. Redesigning features to utilize line-of-draw shut-offs or simple hand-loaded loose cores eliminates expensive hydraulic sliders. Standardizing threaded brass insert sizes across your assembly also lowers insert purchasing costs.