
La integración de componentes metálicos preformados directamente en estructuras de plástico moldeado proporciona una resistencia mecánica superior y consolidación espacial. Las técnicas tradicionales de instalación post-moldeo como la fijación térmica o la inserción ultrasónica a menudo producen resistencia a la extracción inconsistente y concentración de tensión localizada. Especificar un moldeo por inserción profesional encapsula contactos metálicos, espárragos roscados y pines electrónicos directamente durante el ciclo de inyección primario. JUCHENG opera celdas de fabricación automatizadas, produciendo ferretería encapsulada de alta confiabilidad estrictamente según los planos técnicos del cliente.
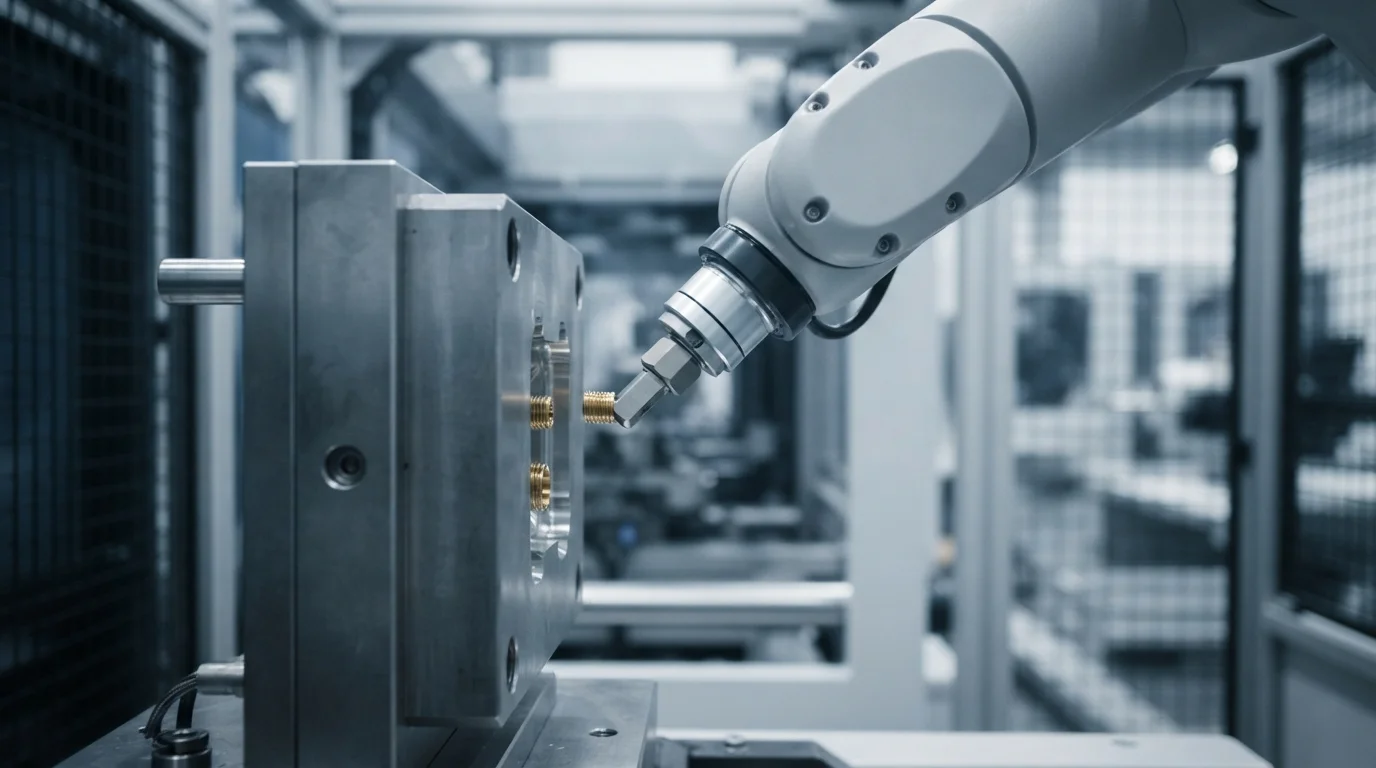
Tabla de contenido
Encapsulado de insertos roscados de latón, barras colectoras de cobre y pines electrónicos
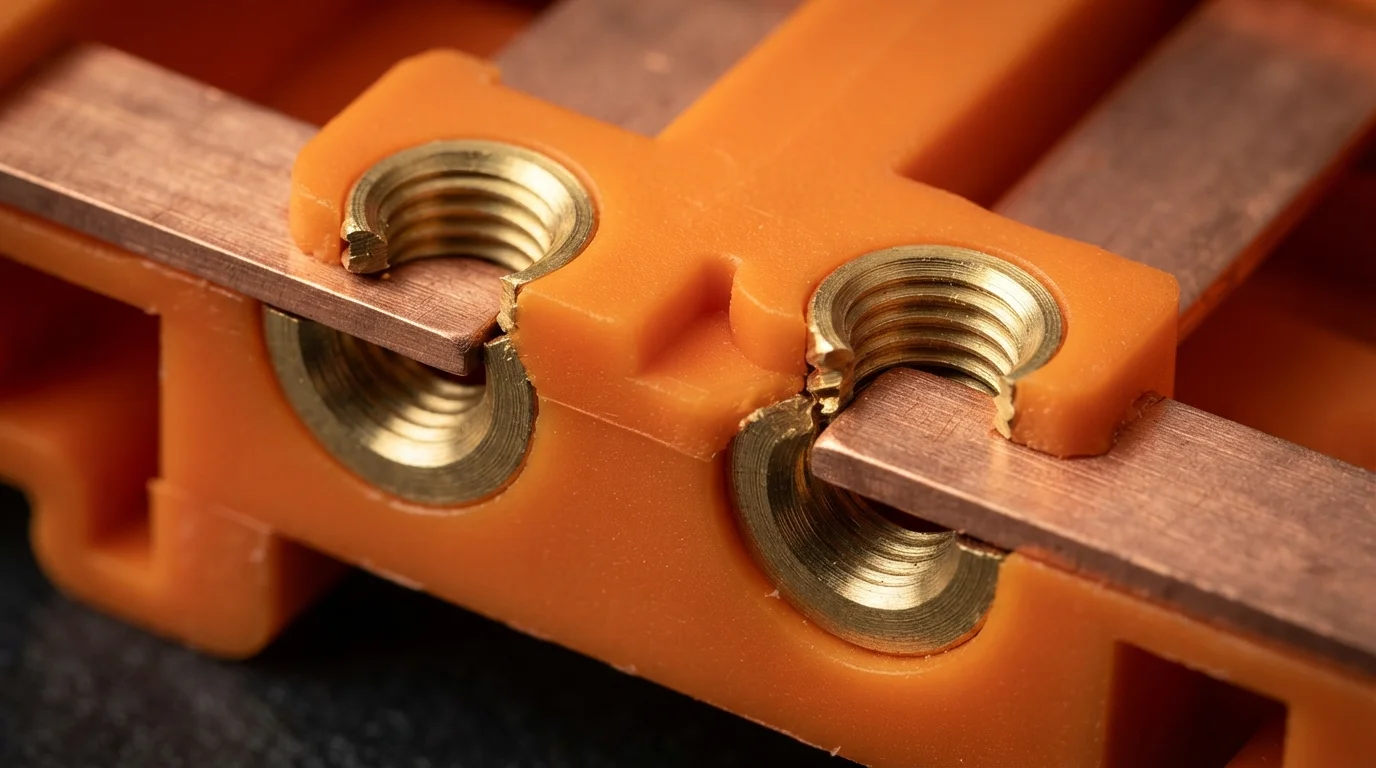
Encapsulado de elementos metálicos como insertos roscados de latón, barras colectoras de cobre, y terminales electrónicos estampados directamente dentro del plástico proporciona ventajas de rendimiento significativas. La resina fundida fluye completamente alrededor de los perfiles metálicos moleteados, creando un bloqueo mecánico permanente al enfriarse. La encapsulación en molde produce sustancialmente mayor fuerza de extracción y resistencia al par de torsión en comparación con el remachado térmico secundario. Eliminar los pasos de instalación secundaria manual reduce la mano de obra de ensamblaje mientras garantiza el posicionamiento exacto del inserto. Los brazos robóticos de carga automatizada colocan insertos metálicos en las cavidades del núcleo con precisión submilimétrica antes de cada ciclo de inyección.
Los estándares de encapsulación de precisión de insertos incluyen:
- Colocación automatizada de insertos—La utilización de herramientas robóticas de extremo de brazo garantiza un posicionamiento preciso y repetible dentro del núcleo del molde.
- Interbloqueo de perfil moleteado—El flujo de resina fundida en el moleteado metálico agresivo maximiza la resistencia al par de torsión.
- Precalentamiento de insertos metálicos—Calentar los contactos metálicos a 100°C antes del moldeo reduce el choque térmico localizado durante la inyección de polímero.
- Sellado de cierre sin rebaba—Las superficies de cierre de acero de precisión sujetadas bajo presión dinámica evitan la fuga de plástico hacia los terminales de contacto activos.
Control de Desajuste de CTE y Prevención de Agrietamiento por Estrés Térmico
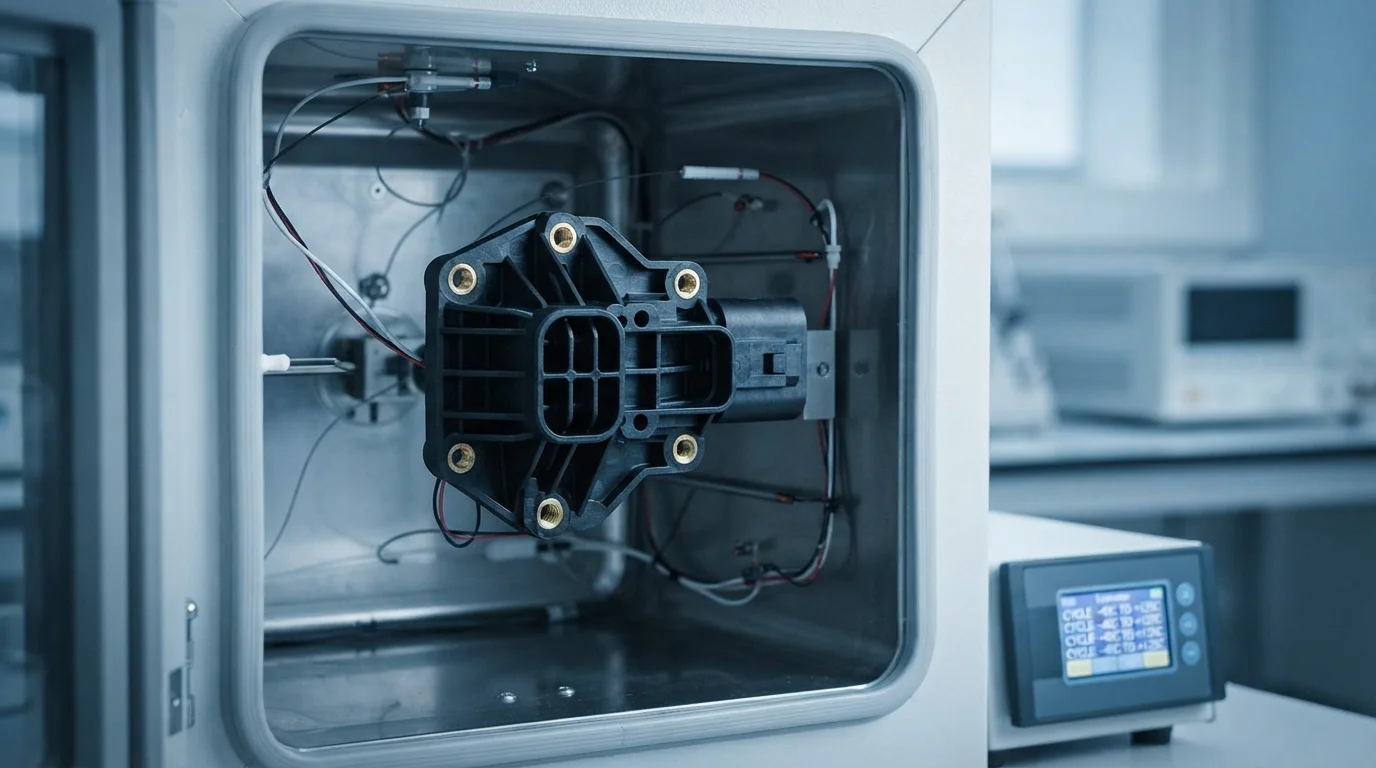
Gestionar el desajuste de CTE entre metales rígidos y polímeros circundantes representa el principal desafío de ingeniería en el encapsulado de insertos. El cobre y el latón se expanden a 16.5 a 18.5 ppm/K, mientras que los plásticos de ingeniería experimentan tasas de expansión térmica significativamente más altas. Durante los ciclos de choque térmico, esta diferencia de expansión induce tensiones de tracción localizadas dentro de la pared del polímero. La selección de resinas de alta elongación como PA66, PBT, o PC/ABS previene la formación de microgrietas alrededor de esquinas metálicas afiladas. El precalentamiento de los insertos metálicos antes del moldeo reduce los gradientes de temperatura iniciales, promoviendo la solidificación del polímero sin tensiones.
| Material del Insertro Metálico | CTE del Metal (ppm/K) | Resina de Polímero Recomendada | CTE del Polímero (ppm/K) | Estrategia de Mitigación de Estrés |
|---|---|---|---|---|
| Latón (C36000) | 18.5 | Aleación PC/ABS (Bayblend) | 60 – 75 | Precalentar insertos de latón a 100°C; redondear bordes afilados |
| Cobre (C11000) | 16.5 | PA66-GF30 (Zytel) | 25 – 35 | El refuerzo de fibra de vidrio alinea el CTE del polímero con el cobre |
| Acero inoxidable (304) | 17.3 | PBT-GF30 (Valox) | 30 – 40 | Mantener la temperatura del molde a 85°C para la relajación de tensiones |
Aislamiento de Línea de Fuga para Alto Voltaje en Cables de VE y Aeroespacial
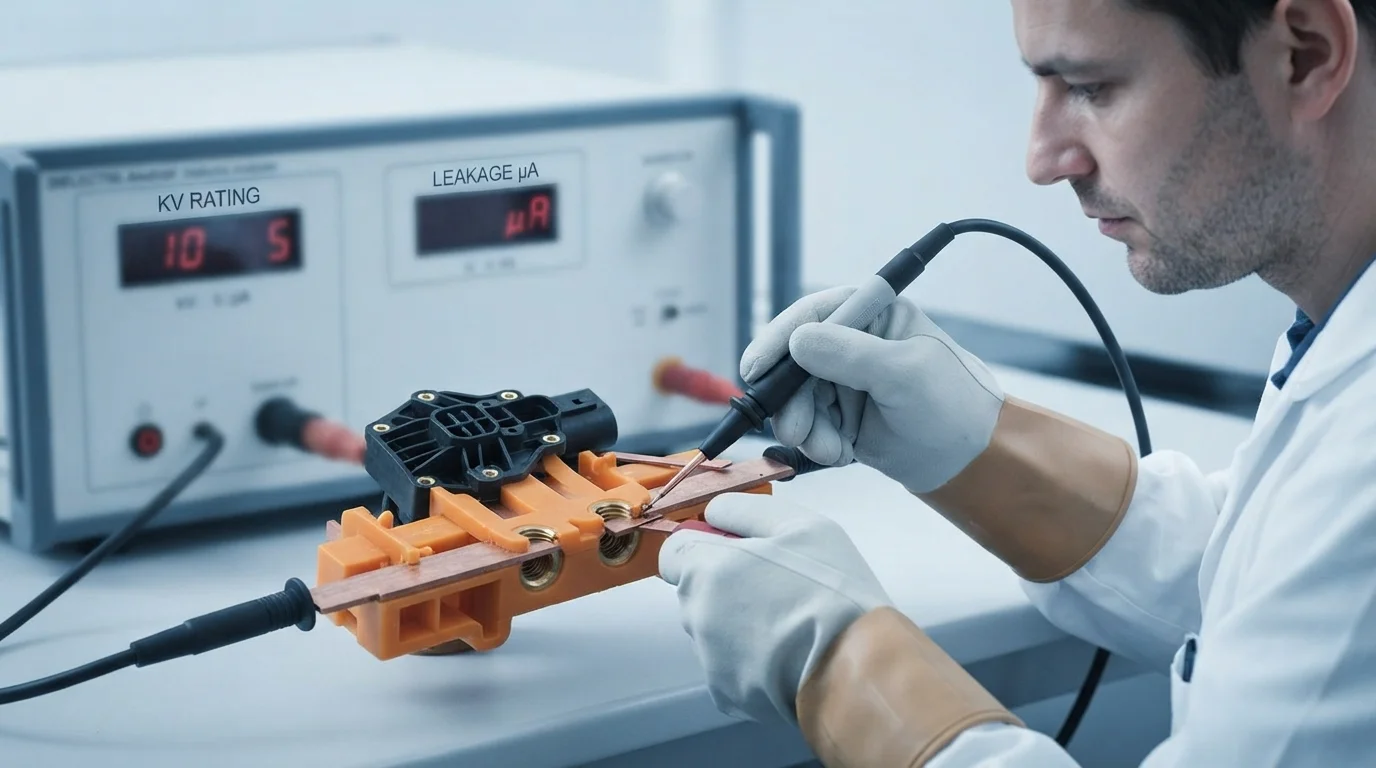
Las plataformas eléctricas de alto voltaje en vehículos eléctricos y aeronaves exigen un encapsulado dieléctrico confiable a lo largo de los contactos metálicos. El diseño de conectores de barra colectora aislados requiere un cumplimiento estricto de las normas internacionales de aislamiento como IEC 60664-1. Las nervaduras de laberinto elevadas moldeadas directamente a lo largo del límite metal-plástico extienden las distancias físicas de línea de fuga y de separación. Las superficies de sellado hermético evitan que la humedad, la niebla salina y la entrada de partículas atmosféricas formen caminos de seguimiento conductivos. El uso de resinas con alto CTI asegura que las barras colectoras encapsuladas mantengan un aislamiento eléctrico completo bajo cargas operativas continuas de 800V.
Preguntas frecuentes (FAQ)
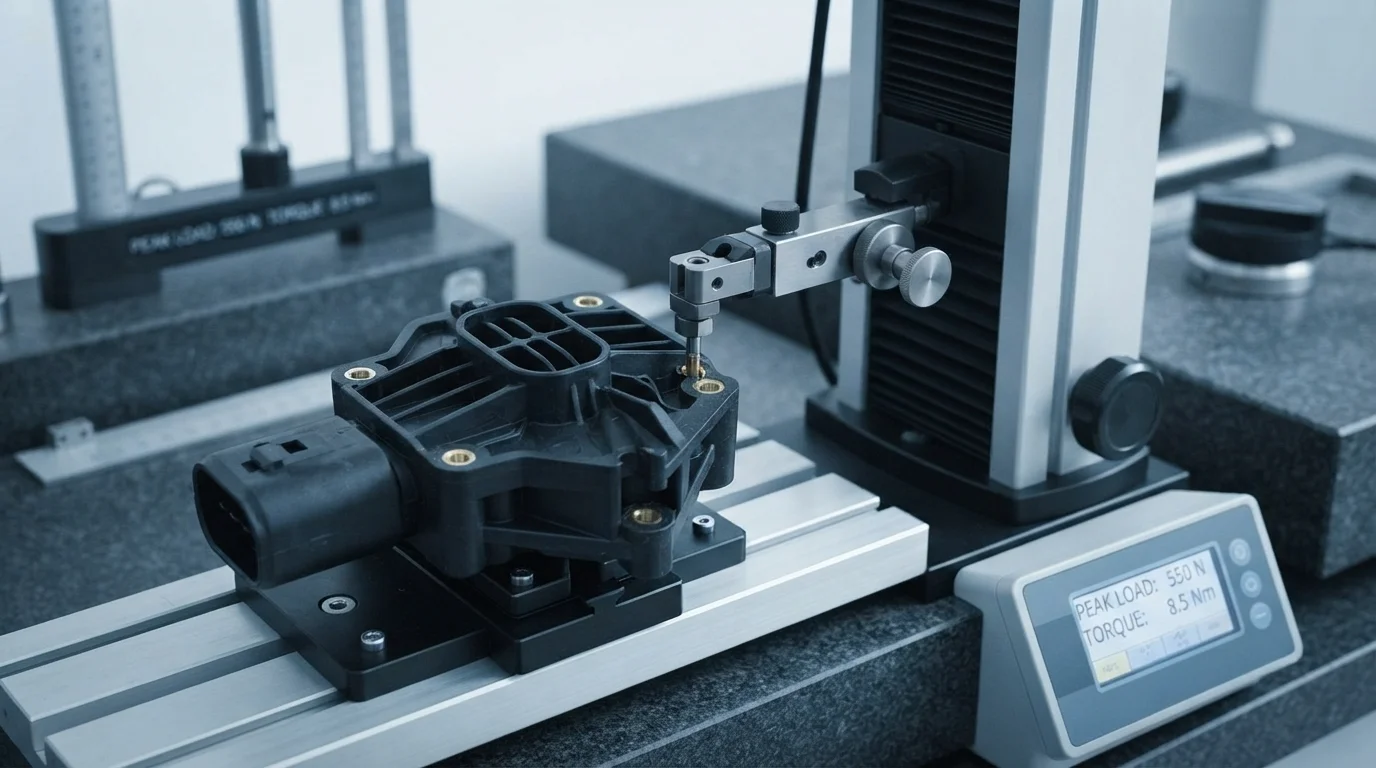
¿Por qué el moldeo por inserción proporciona mayor resistencia al torque que el remachado térmico ultrasónico?
El moldeo por inserción fuerza al plástico fundido a fluir profundamente en ranuras moleteadas y socavados bajo alta presión de inyección. El plástico que se enfría se contrae directamente alrededor de la geometría metálica, creando un enclavamiento mecánico sin costuras. El remachado térmico secundario solo funde las superficies locales de la pared, dejando microhuecos internos que reducen la resistencia al torque.
¿Cómo se previene el micro-agrietamiento alrededor de los insertos de latón durante los ciclos de temperatura?
Prevenir el agrietamiento por tensión térmica requiere igualar las propiedades de elongación de la resina y precalentar los insertos metálicos antes de la inyección. Precalentar los insertos a 100°C reduce el gradiente de temperatura durante el moldeo, permitiendo que la resina se enfríe uniformemente alrededor del núcleo metálico.
¿Qué materiales son mejores para encapsular barras colectoras de cobre de alto voltaje?
El Poliamida 66 rellena de vidrio (PA66-GF30) y el Tereftalato de Polibutileno (PBT) son preferidos para la encapsulación de barras colectoras de alto voltaje. Estas resinas combinan alta rigidez mecánica, excelente deflexión térmica e índices de seguimiento comparativo (CTI) superiores a 600V.