
Evaluating manufacturing budgets for metal-plastic hybrid components requires a detailed understanding of tooling fabrication, resin selection, and automation levels. Specifying custom insert molding cost drivers during early development stages allows engineering teams to optimize unit economics before committing to production tooling. Combining pre-formed metallic pins, threaded fasteners, or conductive busbars directly with molten polymer eliminates secondary assembly steps while improving mechanical pull-out strength. This pricing guide analyzes core cost variables, tooling investments, and practical DfM methods for reducing manufacturing expenses.
Table des matières
4 Key Variables Influencing Insert Injection Molding Quotations

Understanding how quotation estimates are compiled helps procurement managers optimize capital expenditure. Primary insert injection molding pricing variables center on insert sourcing complexity, tool cavity steel selection, loading automation, and material yield rates. Pre-stamped copper busbars or custom knurled laiton threaded studs require tight dimensional control on metal tolerances. Metal tolerance variation directly impacts shut-off land sealing, where tight steel fitments prevent plastic flash from flowing onto electrical contact pads.
Tool steel selection represents a major portion of initial non-recurring engineering budgets. Machining cavities out of hardened Acier inoxydable S136 ou en de l'acier à outils H13 increases upfront mold cost compared to pre-hardened soft steels, but guarantees long-term tool life exceeding 1,000,000 cycles. High-chrome stainless steels resist corrosive outgassing from flame-retardant polymers, eliminating frequent mold maintenance and polishing down-time.
Évaluer cycle time différences entre le chargement manuel par opérateur et le chargement automatisé par robot pour l'insertion des inserts impacte significativement le prix des pièces. Le placement manuel des inserts convient à la production de ponts en faible volume de 1 000 à 5 000 pièces en évitant les coûts d'outillage automatisé en bout de bras. Les séries automobiles à grand volume utilisent des robots articulés multi-axes pour charger les inserts en quelques secondes, réduisant les temps de maintien machine et abaissant les coûts de main-d'œuvre unitaire.
La gestion du taux de rebut et le contrôle des déchets de résine constituent le dernier composant majeur des coûts. Le traitement de thermoplastiques haute performance nécessite des contrôles de processus précis pour éviter les pièces incomplètes ou le déplacement des inserts sous la pression d'injection hydraulique. La minimisation des déchets de carotte grâce à des collecteurs chauds réduit la consommation globale de matériau sur les polymères techniques coûteux.
Les principaux facteurs d'évaluation des prix incluent :
- Coût d'approvisionnement des inserts métalliques—L'achat de fixations en laiton standardisées sur étagère réduit les coûts par rapport aux découpes progressives personnalisées.
- Dureté de l'acier de la cavité de l'outil—La spécification d'acier H13 ou S136 entièrement trempé augmente les coûts d'outillage NRE mais minimise la maintenance sur les longues séries.
- Outillage en bout de bras pour l'automatisation—L'intégration d'un chargement robotisé à 6 axes nécessite un capital initial mais réduit considérablement les dépenses de main-d'œuvre unitaire.
- Efficacité du système de canaux—L'utilisation de systèmes de canaux chauds à obturation par pointeau élimine les déchets de carotte sur les polymères techniques coûteux.
Comment optimiser votre budget d'outillage d'inserts sans sacrifier la précision
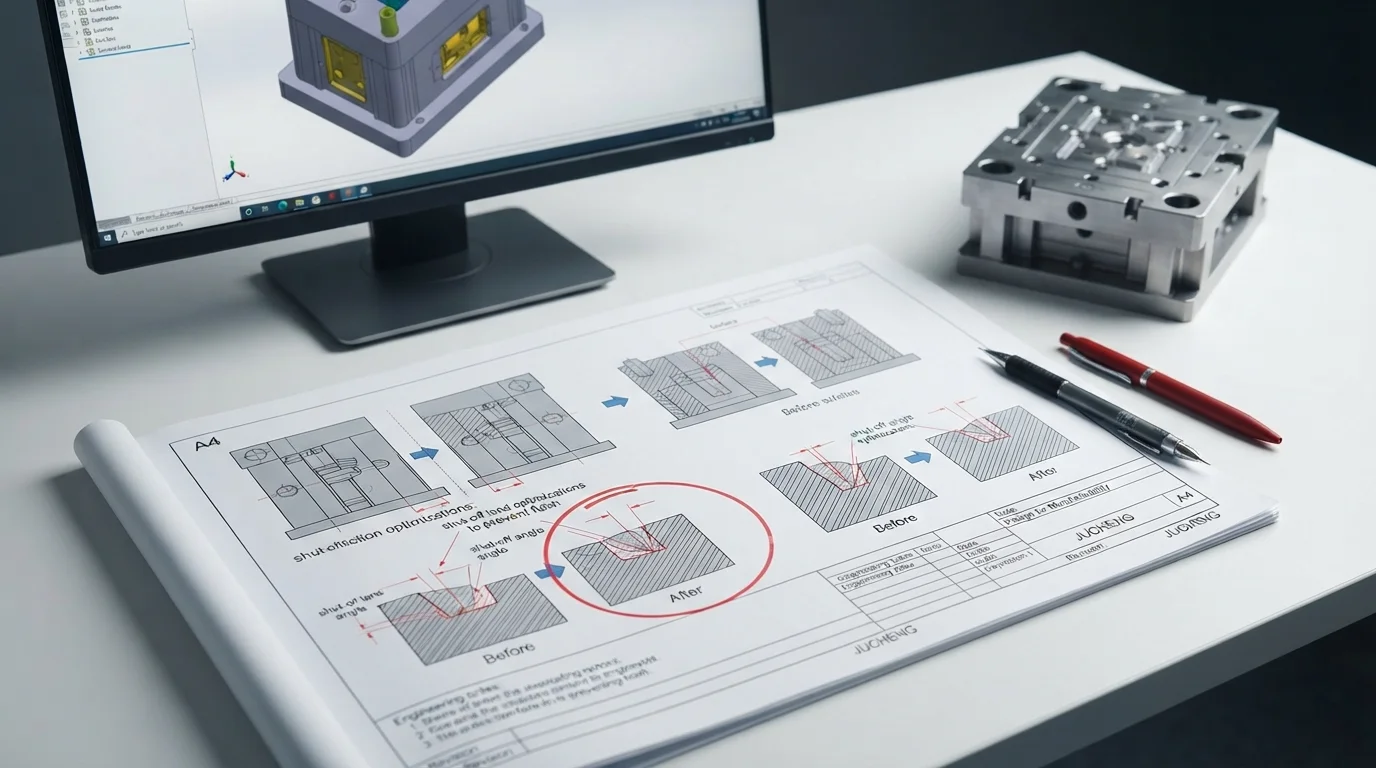
La réduction des dépenses d'outillage inutiles commence par une revue complète de conception pour la fabricabilité (DfM) réalisée avant la coupe de l'acier du moule. Les revues techniques évaluent les angles de dépouille, l'uniformité de l'épaisseur de paroi et les mécanismes de positionnement des broches de noyau pour empêcher le déplacement du noyau pendant l'injection. Pour minimiser le coût de moulage d'inserts, l'optimisation de la zone d'arrêt du moule est essentielle pour une fiabilité moulage par insertion.
Standardizing insert geometries across multiple product lines reduces custom stamping and machining expenses. Designing uniform boss wall thicknesses prevents localized sink marks and eliminates the need for expensive secondary cosmetic fills. Incorporating simple pass-through shut-offs or sliding core line modifications allows features to be molded directly in the line of draw, eliminating complex side-action sliders.
| Cost Optimization Strategy | Tooling Budget Impact | Unit Price Impact | Avantage technique principal |
|---|---|---|---|
| Standardized Threaded Inserts | Zero custom tooling NRE | 15% – 25% Reduction | Eliminates custom progressive stamping dies |
| Line-of-Draw Pass-Through Shut-Offs | 20% – 35% Lower Mold Cost | 5% – 10% Reduction | Eliminates hydraulic side-action sliders & lifters |
| Robotic Automation (High Volume) | Higher initial automation setup | 30% – 50% Reduction | Cuts cycle time & eliminates operator placement errors |
Questions fréquemment posées (FAQ)
How does manual insert placement affect part unit cost compared to robotic automation?
Manual insert placement lowers initial NRE capital by eliminating custom robotic end-of-arm tooling, making it ideal for low-volume prototype runs of 1,000 to 5,000 units. Automated robotic insert placement increases initial tooling investment but dramatically reduces machine cycle time and labor expense, resulting in significantly lower unit costs for high-volume production runs exceeding 50,000 parts.
Why does metal insert quality impact mold maintenance costs?
Out-of-spec metal inserts with dimensional variations prevent mold shut-off steel from sealing properly against active contact areas. Oversized inserts crush steel shut-off lands upon clamp-up, causing expensive tool damage and flashing. Undersized inserts leave micro-gaps that permit molten resin to bleed onto terminal contact faces, causing high scrap rates and frequent tool cleaning.
What is the most effective way to lower initial insert molding tooling expenses?
Conducting an early DfM review to eliminate complex side-action undercuts is the most effective way to reduce tooling costs. Redesigning features to utilize line-of-draw shut-offs or simple hand-loaded loose cores eliminates expensive hydraulic sliders. Standardizing threaded brass insert sizes across your assembly also lowers insert purchasing costs.