
Die Bewertung von Fertigungsbudgets für Metall-Kunststoff-Hybridkomponenten erfordert ein detailliertes Verständnis der Werkzeugherstellung, der Harzauswahl und des Automatisierungsgrads. Die Festlegung der Treiber für kundenspezifische Insert-Molding-Kosten in frühen Entwicklungsphasen ermöglicht es den Entwicklungsteams, die Stückkosten zu optimieren, bevor sie sich für Produktionswerkzeuge entscheiden. Die Kombination von vorgeformten Metallstiften, Gewindebefestigungen oder leitfähigen Stromschienen direkt mit geschmolzenem Polymer eliminiert sekundäre Montageschritte und verbessert gleichzeitig die mechanische Auszugsfestigkeit. Dieser Preisratgeber analysiert die wichtigsten Kostenfaktoren, Werkzeuginvestitionen und praktische DfM-Methoden zur Reduzierung der Fertigungskosten.
Inhaltsverzeichnis
4 Schlüsselvariablen, die Angebote für Insert-Spritzguss beeinflussen

Das Verständnis, wie Angebotsschätzungen erstellt werden, hilft Einkaufsleitern, Investitionsausgaben zu optimieren. Primäre Insert-Spritzguss Preisvariablen konzentrieren sich auf die Komplexität der Insert-Beschaffung, die Auswahl des Werkzeugkavitätenstahls, die Ladeautomatisierung und die Materialausbeute. Vorgestanzte Kupferstromschienen oder kundenspezifische gerändelte Messing Gewindestifte erfordern enge Maßkontrolle der Metalltoleranzen. Die Variation der Metalltoleranz wirkt sich direkt auf die Abdichtung der Trennfuge aus, wo enge Stahlpassungen verhindern, dass Kunststoffgrat auf elektrische Kontaktflächen fließt.
Die Auswahl des Werkzeugstahls stellt einen großen Teil der anfänglichen nicht wiederkehrenden Engineering-Budgets dar. Das Fräsen von Kavitäten aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl erhöht die anfänglichen Formkosten im Vergleich zu vorgehärteten weichen Stählen, garantiert aber eine langfristige Werkzeuglebensdauer von über 1.000.000 Zyklen. Hochchromhaltige Edelstähle widerstehen korrosiven Ausgasungen aus flammhemmenden Polymeren und eliminieren häufige Formwartung und Polierausfallzeiten.
Evaluierung Zykluszeit Unterschiede zwischen manueller Bedienerbeladung und automatisierter robotergestützter Einsatzbeladung beeinflussen die Stückteilpreisgestaltung erheblich. Die manuelle Einsatzplatzierung eignet sich für die Produktion von Kleinserien im Brückenbau von 1.000 bis 5.000 Teilen, da Kosten für automatisiertes End-of-Arm-Tooling vermieden werden. Großserien in der Automobilindustrie nutzen mehrachsige Knickarmroboter, um Einsätze innerhalb von Sekunden zu laden, wodurch Maschinenhaltezeiten reduziert und Stückarbeitskosten gesenkt werden.
Die Steuerung der Ausschussrate und die Kontrolle des Harzabfalls bilden die letzte große Kostenkomponente. Die Verarbeitung von Hochleistungsthermoplasten erfordert präzise Prozesskontrollen, um Kurzspritzungen oder ein Verrutschen der Einsätze unter hydraulischem Spritzdruck zu verhindern. Die Minimierung des Angussabfalls durch Heißkanalverteiler reduziert den Gesamtmaterialverbrauch bei teuren technischen Polymeren.
Zu den wichtigsten Preistreibern gehören:
- Kosten für die Beschaffung von Metalleinsätzen—Der Kauf standardisierter Messingbefestigungselemente von der Stange senkt die Kosten im Vergleich zu kundenspezifischen Folgeverbundstanzteilen.
- Härte des Werkzeugkavitätenstahls—Die Spezifikation von vollständig gehärtetem H13- oder S136-Stahl erhöht die NRE-Werkzeugkosten, minimiert jedoch den Wartungsaufwand bei langen Läufen.
- Automatisierung End-of-Arm-Tooling—Die Integration einer 6-Achs-Roboterbeladungsautomatisierung erfordert anfängliches Kapital, senkt jedoch die Stückarbeitskosten erheblich.
- Effizienz des Angusssystems—Die Verwendung von nadelverschlossenen Heißkanalsystemen eliminiert Angussabfall bei hochwertigen technischen Polymeren.
So optimieren Sie Ihr Einsatzwerkzeug-Budget, ohne an Präzision zu sparen
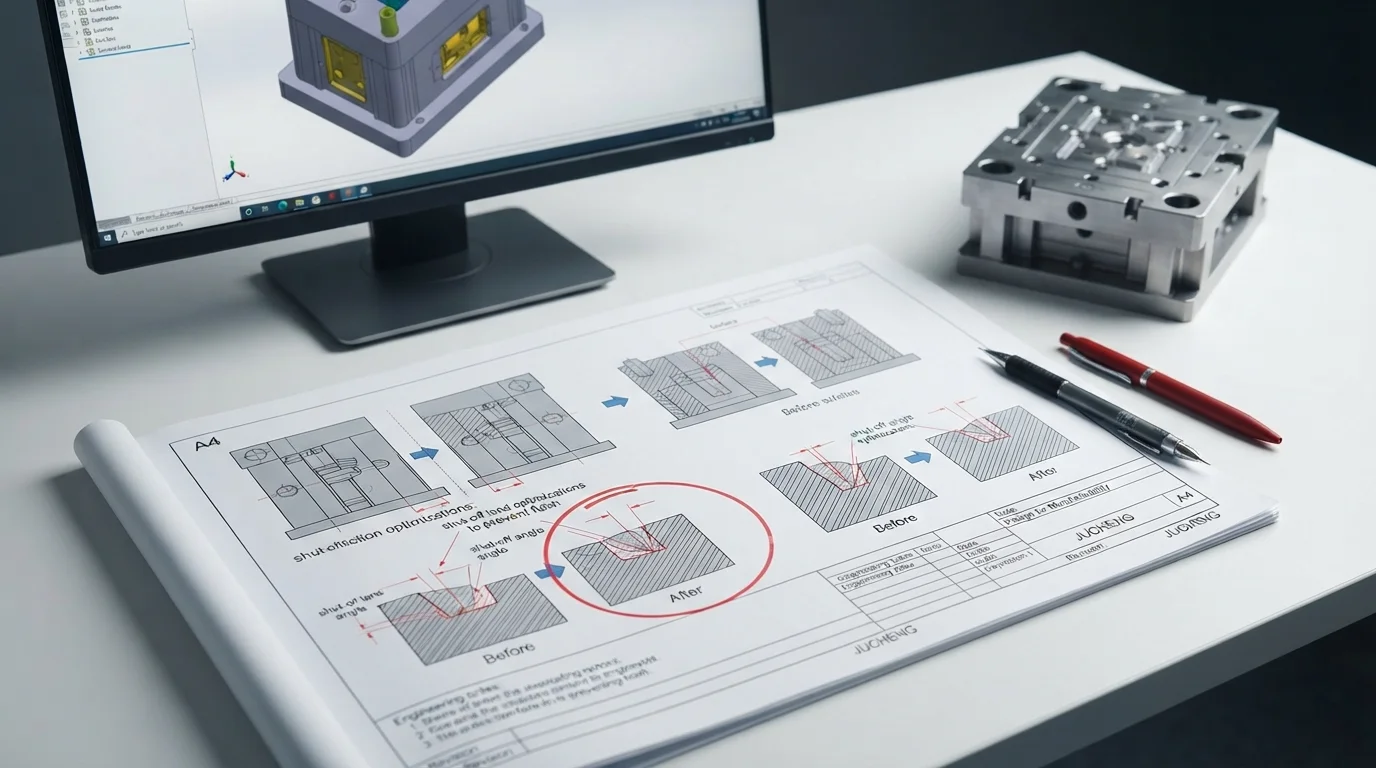
Stripping unnecessary tooling expenses begins with a comprehensive Design for Manufacturability (DfM) review completed prior to cutting mold steel. Technical reviews evaluate draft angles, wall thickness uniformity, and core pin locating mechanisms to prevent core displacement during injection. To minimize insert molding cost, optimizing the mold shut-off area is essential for reliable Umspritzen.
Standardizing insert geometries across multiple product lines reduces custom stamping and machining expenses. Designing uniform boss wall thicknesses prevents localized sink marks and eliminates the need for expensive secondary cosmetic fills. Incorporating simple pass-through shut-offs or sliding core line modifications allows features to be molded directly in the line of draw, eliminating complex side-action sliders.
| Cost Optimization Strategy | Tooling Budget Impact | Unit Price Impact | Primärer technischer Vorteil |
|---|---|---|---|
| Standardized Threaded Inserts | Zero custom tooling NRE | 15% – 25% Reduction | Eliminates custom progressive stamping dies |
| Line-of-Draw Pass-Through Shut-Offs | 20% – 35% Lower Mold Cost | 5% – 10% Reduction | Eliminates hydraulic side-action sliders & lifters |
| Robotic Automation (High Volume) | Higher initial automation setup | 30% – 50% Reduction | Cuts cycle time & eliminates operator placement errors |
Häufig gestellte Fragen (FAQs)
How does manual insert placement affect part unit cost compared to robotic automation?
Manual insert placement lowers initial NRE capital by eliminating custom robotic end-of-arm tooling, making it ideal for low-volume prototype runs of 1,000 to 5,000 units. Automated robotic insert placement increases initial tooling investment but dramatically reduces machine cycle time and labor expense, resulting in significantly lower unit costs for high-volume production runs exceeding 50,000 parts.
Why does metal insert quality impact mold maintenance costs?
Out-of-spec metal inserts with dimensional variations prevent mold shut-off steel from sealing properly against active contact areas. Oversized inserts crush steel shut-off lands upon clamp-up, causing expensive tool damage and flashing. Undersized inserts leave micro-gaps that permit molten resin to bleed onto terminal contact faces, causing high scrap rates and frequent tool cleaning.
What is the most effective way to lower initial insert molding tooling expenses?
Conducting an early DfM review to eliminate complex side-action undercuts is the most effective way to reduce tooling costs. Redesigning features to utilize line-of-draw shut-offs or simple hand-loaded loose cores eliminates expensive hydraulic sliders. Standardizing threaded brass insert sizes across your assembly also lowers insert purchasing costs.