
Risposta breve: L'adesione del rivestimento UV su plastica stampata a iniezione di solito fallisce quando la chimica del rivestimento, la superficie del substrato e il processo di preparazione non sono compatibili come sistema. Partire dal grado esatto di resina e dalla superficie stampata, controllare la contaminazione e i residui di distaccante, selezionare qualsiasi primer o pretrattamento con il fornitore del rivestimento e validare l'adesione dopo che il rivestimento è completamente polimerizzato e condizionato.
Qui, adesione del rivestimento UV su parti stampate a iniezione significa adesione di un rivestimento polimerizzato con luce ultravioletta su una parte in plastica stampata. La polimerizzazione UV e la resistenza agli agenti atmosferici UV sono proprietà diverse: un rivestimento può polimerizzare sotto luce UV senza fornire la durabilità esterna di cui il prodotto necessita. Specificare entrambe separatamente.
Per l'ambito di finitura disponibile, consultare il nostro servizio di rivestimento UV e l'ambito più ampio opzioni disponibili per la finitura superficiale della plastica. Come esempio specifico di prodotto, SDC Technologies descrive prodotti ad adesione senza primer per substrati PMMA e PC; ciò non stabilisce le prestazioni per altre formulazioni di rivestimento, gradi o condizioni di stampaggio.
In questo articolo:
- Separare la polimerizzazione dall'adesione
- La superficie stampata fa parte del sistema di rivestimento
- Leggere i modelli di fallimento prima di cambiare la chimica
- Costruire una prova di adesione rappresentativa
- Domande frequenti
Separare la polimerizzazione dall'adesione
Un rivestimento può sembrare asciutto e risultare duro al tatto pur essendo scarsamente adeso al substrato. La polimerizzazione UV descrive come il rivestimento polimerizza; l'adesione descrive quanto bene rimane attaccato alla plastica sotto il carico e l'ambiente specificati. Una superficie non appiccicosa non è prova di una forza di adesione accettabile, e un risultato di adesione positivo subito dopo la polimerizzazione potrebbe non prevedere le prestazioni dopo calore, umidità, prodotti chimici di pulizia o manipolazione.
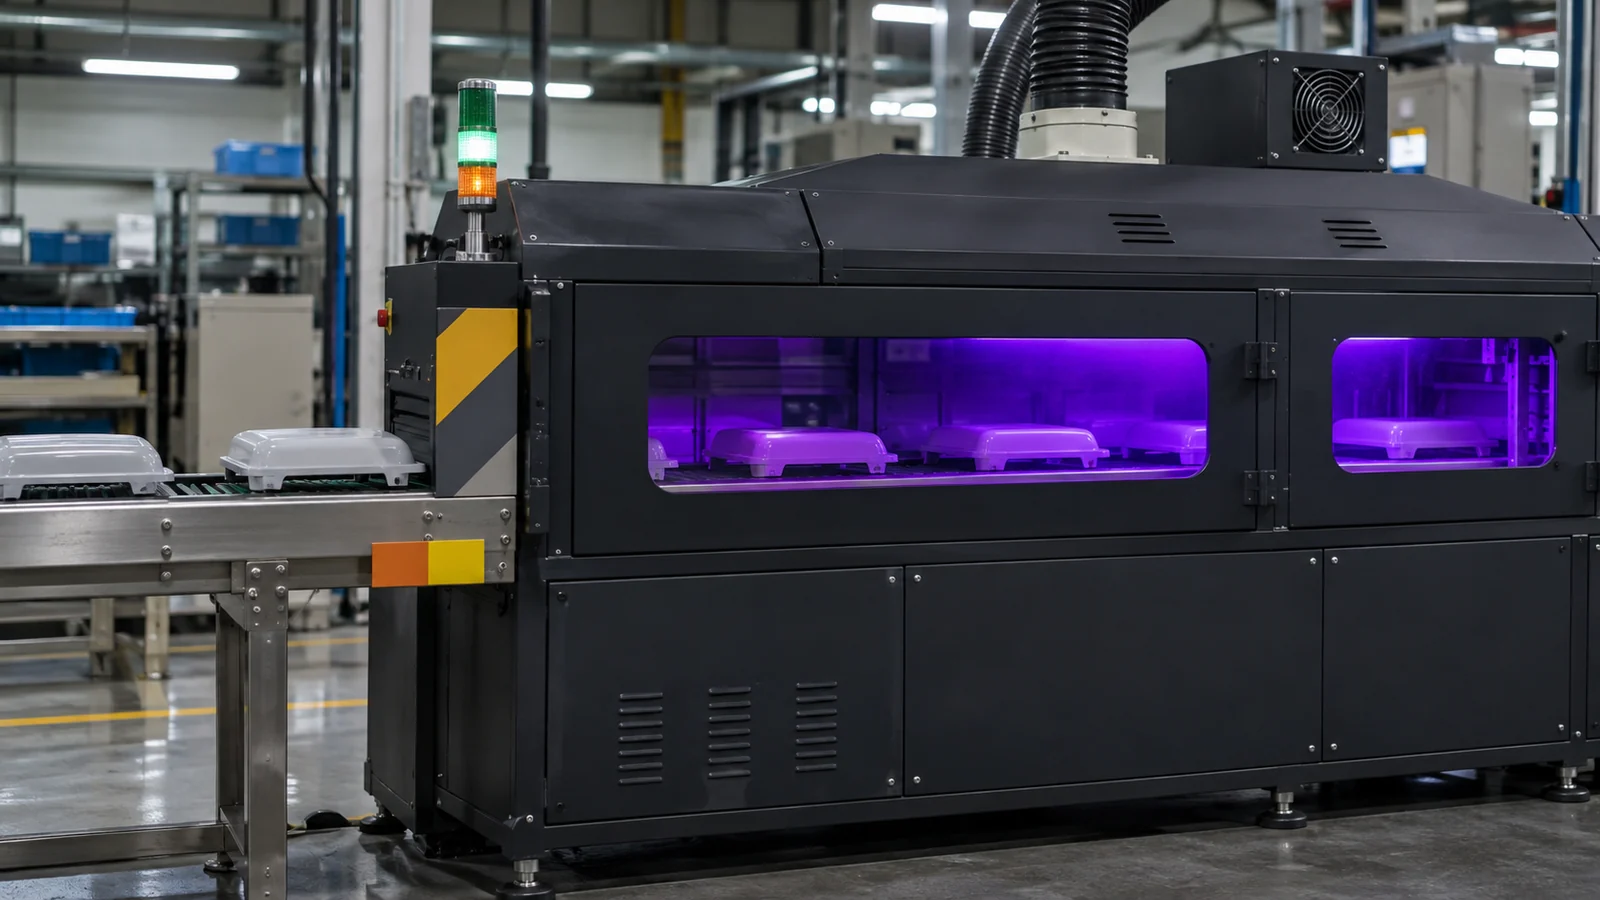
Prima della produzione, chiarire lo scopo del rivestimento: resistenza ai graffi, lucentezza, colore, barriera chimica, protezione UV o una combinazione definita. Poi specificare dove viene applicato il rivestimento e quali aree del pezzo devono rimanere non rivestite. Lo spessore richiesto, la dose di polimerizzazione, l'accesso geometrico e il metodo di ispezione possono variare in base al prodotto e alla chimica del rivestimento, quindi ottenere i dati tecnici e la finestra di processo dal fornitore del rivestimento anziché presumere che un'unica impostazione sia adatta a ogni pezzo.
L'identità del substrato richiede la stessa precisione. Indicare la marca commerciale della resina, il colorante, il riempitivo o il rinforzo, lo stato di contenuto riciclato se applicabile e qualsiasi pratica di distaccante o pulizia. Un'etichetta generica come “PC” o “ABS” può nascondere differenze di formulazione che influenzano la bagnabilità o la formazione del legame. Se la resina, il pigmento, il fornitore o le condizioni di stampaggio cambiano, trattare l'adesione come una questione di riqualificazione.
La superficie stampata fa parte del sistema di rivestimento
La contaminazione superficiale è una fonte frequente di risultati incoerenti. Distaccanti contenenti silicone, oli di manipolazione, polvere, residui di imballaggio e tracce di agenti detergenti possono creare zone locali in cui il rivestimento non bagna la plastica come previsto. Una fase di pulizia è utile solo se è compatibile con la resina ed è controllata in modo sufficientemente accurato da lasciare una superficie ripetibile. Confermare se il processo consente del tutto il distaccante; non presumere che la pulizia a valle rimuova ogni residuo.
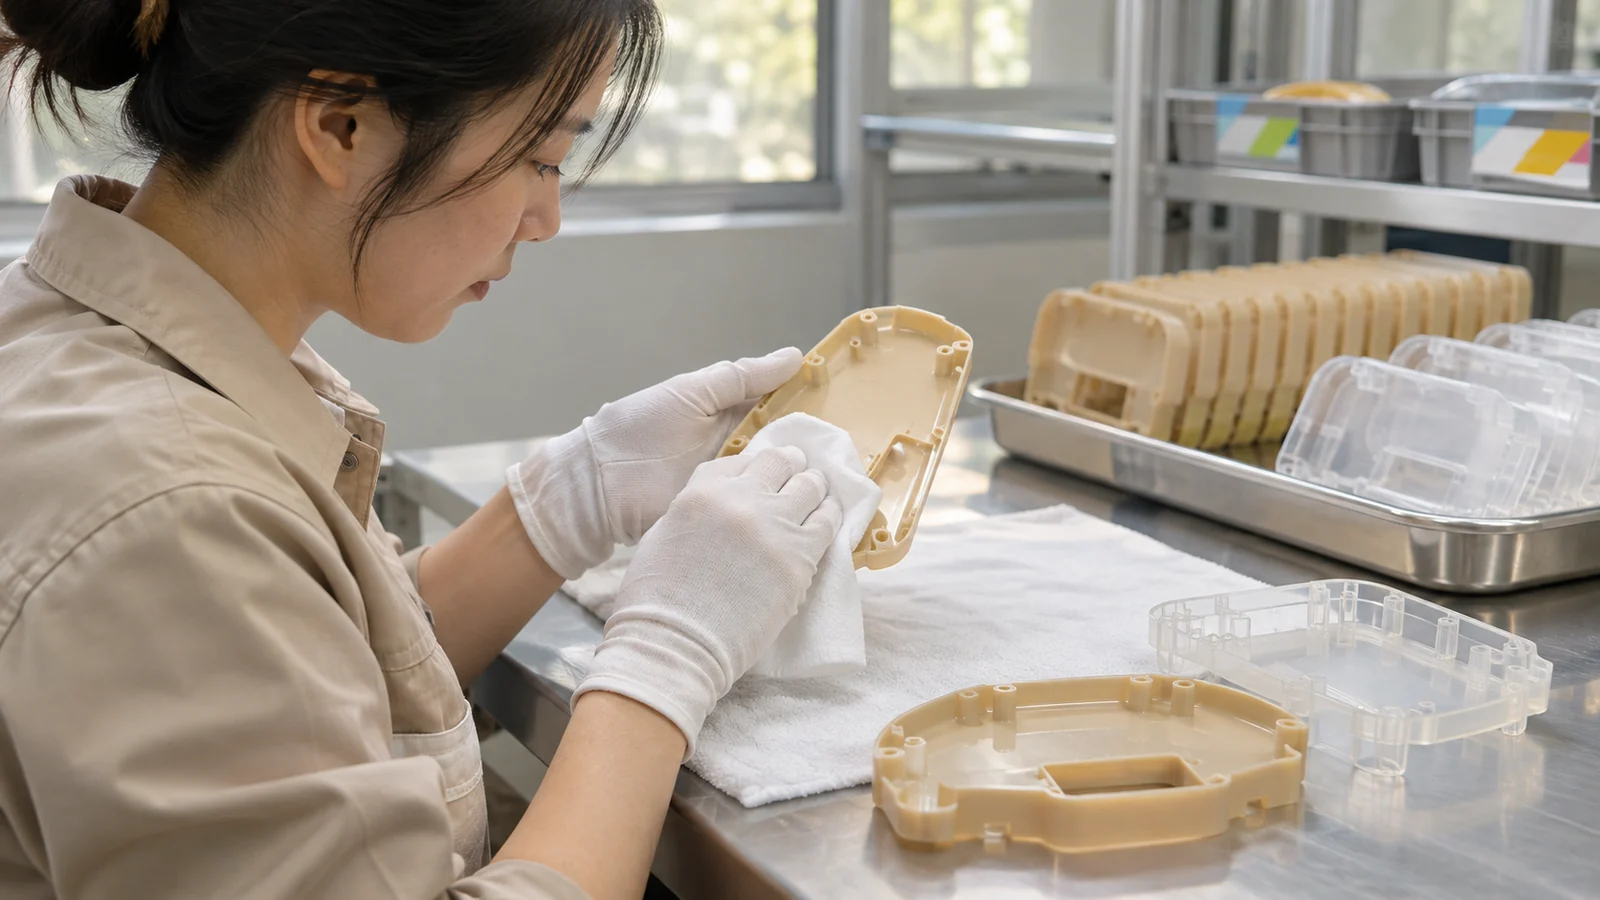
Anche la texture stampata e le condizioni superficiali sono importanti. Una cavità texturizzata può aumentare l'area effettiva, ma non migliora automaticamente l'adesione. Linee di flusso, linee di saldatura, segni di gas, ritiri, aree brunite o lucentezza variabile possono creare differenze locali nell'aspetto del rivestimento o nel comportamento del legame. Mantenere la zona di rivestimento prevista coerente nella texture ed evitare, ove possibile, transizioni brusche attraverso superfici decorative critiche.
La geometria determina se il rivestimento può essere applicato e polimerizzato in modo uniforme. Recessi profondi, fessure strette, angoli interni acuti e superfici in ombra possono ricevere una pellicola spray o un'esposizione UV diversa rispetto a un pannello ampio e aperto. Ispezionare il pezzo completo nell'orientamento di rivestimento previsto. Se l'accesso è limitato, decidere se il design debba essere aperto, se il processo di rivestimento debba utilizzare un orientamento diverso o se il requisito debba essere limitato alle superfici accessibili.
Leggere i modelli di guasto prima di cambiare la chimica
| Pattern osservato | Cosa indagare per primo | Confronto utile |
|---|---|---|
| Distacco su gran parte del pezzo | Compatibilità substrato/rivestimento, preparazione della superficie e condizioni di polimerizzazione | Marca di resina approvata rispetto alla marca proposta |
| Piccoli crateri isolati o zone non rivestite | Contaminazione, manipolazione, residui di distaccante o trascinamento di detergente | Campione pulito controllato rispetto a campione manipolato in produzione |
| Guasto concentrato nelle rientranze | Accesso per la spruzzatura, spessore del rivestimento ed esposizione ai raggi UV attraverso la geometria | Superficie aperta rispetto a elemento in ombra nella stessa configurazione |
| L'adesione si degrada dopo il condizionamento | Umidità, calore, esposizione chimica e durabilità interfacciale | Risultato iniziale rispetto allo stato condizionato specificato |
Questi schemi sono indizi diagnostici, non prova di una singola causa radice. Modificare un fattore controllato alla volta quando è praticabile e mantenere la tracciabilità dei campioni. Se più variabili cambiano insieme – resina, detergente, primer e configurazione di polimerizzazione – un esito positivo o negativo fornisce poche informazioni su ciò che ha effettivamente risolto il problema.
Costruire una prova di adesione rappresentativa
- Utilizzare parti stampate destinate alla produzione. Includere la reale qualità di resina, colore, texture, posizione del punto di iniezione e processo di stampaggio. Le piastre di prova piane possono aiutare a selezionare la chimica ma non possono rappresentare ogni caratteristica della parte finita.
- Controllare lo stato precedente al rivestimento. Registrare come le parti vengono manipolate, stoccate, pulite e mantenute libere da trasferimento di agenti distaccanti. Concordare il tempo massimo tra stampaggio, preparazione, rivestimento e polimerizzazione se il processo del fornitore lo richiede.
- Mappare il processo di rivestimento. Identificare primer o pretrattamento, metodo di spruzzatura o applicazione, spessore del rivestimento, orientamento della parte e condizioni di polimerizzazione UV. Chiedere come viene verificata la polimerizzazione nelle zone difficili da raggiungere.
- Definire il test e il punto di accettazione. Specificare il metodo di adesione e la relativa classificazione, i tempi di prova, il condizionamento e i criteri di fallimento. Utilizzare lo stesso metodo documentato per l'approvazione e per i successivi controlli di produzione.
- Ricontrollare dopo l'esposizione pertinente. Se il prodotto è soggetto a calore, umidità, detergenti, abrasione o luce solare, testare il pezzo rivestito dopo l'esposizione che riflette il suo utilizzo reale.
Riportare i risultati per posizione sul pezzo, cavità e lotto di materiale ove sia disponibile la tracciabilità. Un singolo esito positivo su un provino piatto e pulito non stabilisce la capacità di processo per un alloggiamento stampato con nervature profonde, una superficie estetica texturizzata e molteplici orientamenti di rivestimento.
Domande Frequenti
"UV-cured" significa resistente ai raggi UV?
No. "UV-cured" descrive il meccanismo di indurimento del rivestimento. La resistenza alla luce solare o ad altre esposizioni UV è un requisito prestazionale separato che deve essere confermato per l'esatto rivestimento, substrato e ambiente di servizio.
Un primer risolverà sempre una scarsa adesione?
No. Un primer può migliorare la compatibilità per una specifica coppia rivestimento-substrato, ma non può compensare in modo affidabile contaminazione, una resina di grado incompatibile, un indurimento insufficiente o una geometria inaccessibile. Selezionarlo tramite la revisione del fornitore e prove su pezzi rappresentativi.
Posso testare l'adesione su un provino di resina piatto?
Un provino può essere utile per una prima selezione, ma l'approvazione finale dovrebbe includere la geometria stampata destinata alla produzione. Texture, storia di flusso, posizione del punto di iniezione, nervature, incavi e manipolazione del pezzo possono tutti far comportare il pezzo finito in modo diverso rispetto a un provino piatto.