
Un segno di ritiro che permane dopo aver aumentato la pressione di mantenimento è un indizio utile: il difetto potrebbe non essere controllato solo dalla pressione. Una depressione localizzata su una superficie stampata può riflettere il ritiro di una sezione spessa durante il raffreddamento, un gate che solidifica prima che il materiale possa compensare, oppure una combinazione di geometria e raffreddamento che trattiene troppo a lungo il cuore. Aumentare il mantenimento alla cieca può creare bave, tensioni o derive dimensionali senza modificare la causa sottostante.
Per segni di ritiro stampaggio a iniezione problemi, iniziare individuando la depressione rispetto a nervature, boss, transizioni spesse e al gate. Poi determinare se il segno visibile è un ritiro superficiale, un vuoto subsuperficiale o una diversa condizione superficiale. Tali distinzioni portano ad azioni correttive differenti.
Lettura rapida: se il segno si ripete dietro una caratteristica spessa, ispezionare le transizioni di parete e il raffreddamento locale; se cambia con il tempo di mantenimento o la posizione del gate, verificare che il gate rimanga aperto abbastanza a lungo per la compensazione; se compare in modo incostante, confrontare i registri di materiale, processo e temperatura dello stampo.
In questo articolo
- Identificare cosa vi sta dicendo la superficie
- Ricollegare il segno alla geometria del pezzo
- Testare mantenimento e raffreddamento senza tirare a indovinare
- Ridisegnare la sezione quando le modifiche di processo smettono di aiutare
- Verificare la soluzione rispetto a funzione e aspetto
- Domande frequenti
Identificare cosa vi sta dicendo la superficie
Un ritiro è una depressione superficiale poco profonda; un vuoto interno è una cavità all'interno del pezzo che potrebbe non essere visibile dall'esterno. I due possono condividere una causa—il ritiro localizzato—ma ispezione e accettazione differiscono. Usare un angolo di luce costante, confrontare pezzi dalla stessa cavità e, dove l'applicazione lo richiede, ispezionare un campione sezionato o usare un metodo non distruttivo approvato. Evitare di etichettare ogni zona opaca o ondulata come ritiro prima di averne confermato la forma.
Registrare la posizione del segno, le dimensioni, la profondità se misurabile, la cavità e la distanza dal gate. Una depressione ripetuta centrata su un boss o una nervatura è una prova più forte di uno squilibrio di massa locale rispetto a un segno ampio che segue un percorso di flusso. La distinzione conta anche per gli acquirenti: una depressione estetica su una superficie nascosta può avere un limite di accettazione diverso da uno che interessa una superficie di tenuta o un pannello visibile.
Ricollegare il segno alla geometria del pezzo
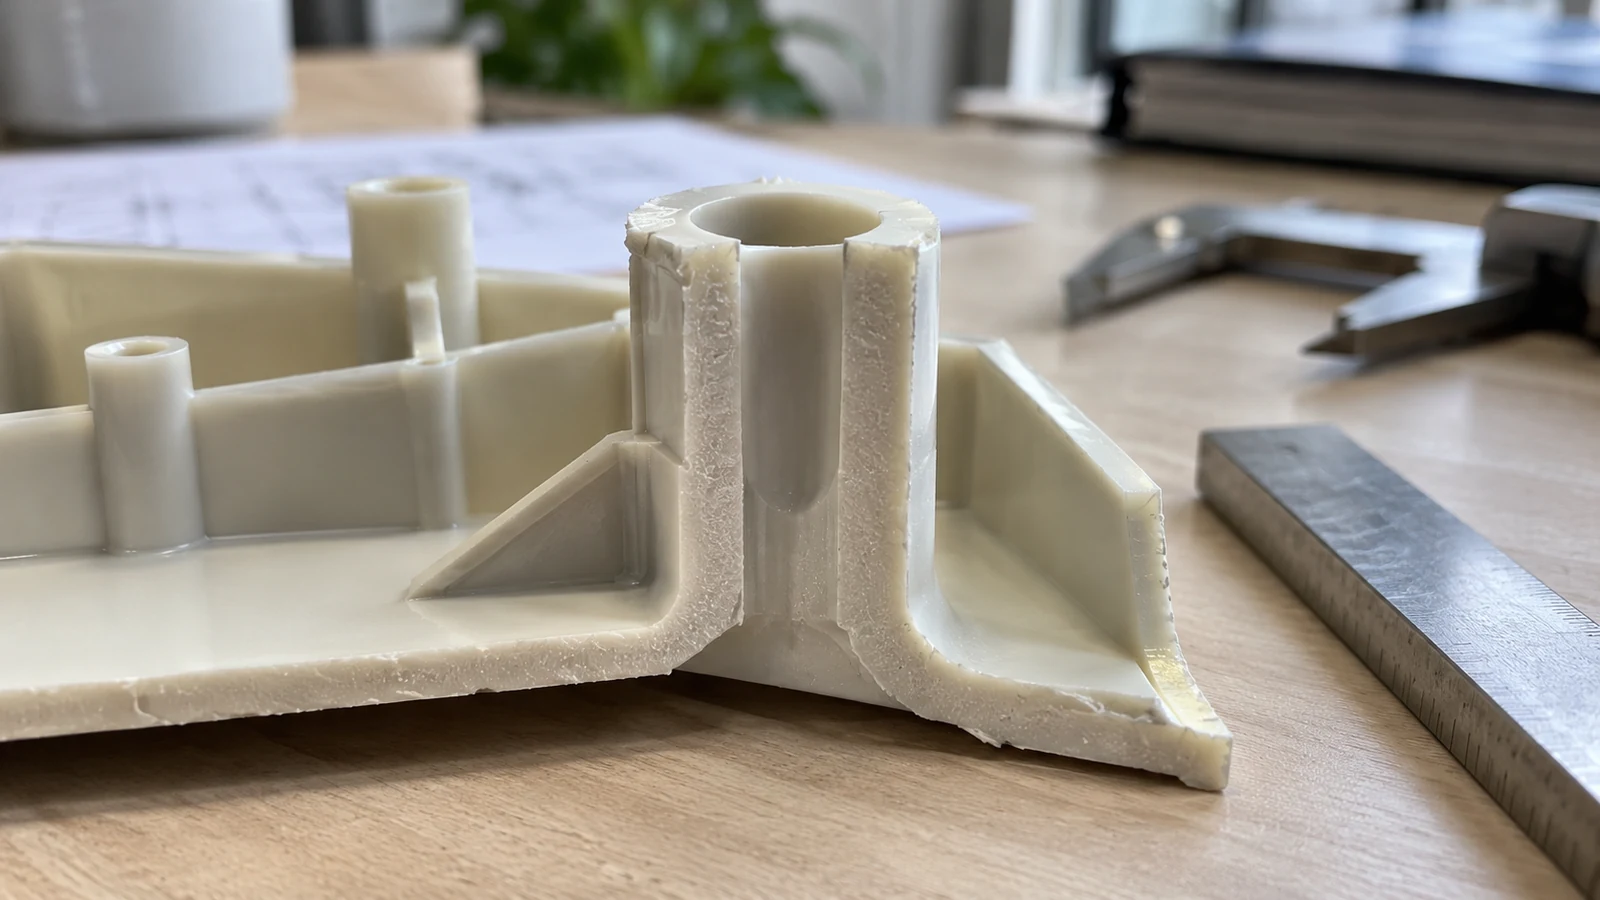
Il materiale spesso si raffredda diversamente dalle pareti sottili adiacenti. Un boss collegato a una parete nominale tramite un giunto massiccio può trattenere un cuore caldo; mentre quel materiale si contrae, la superficie esterna può essere tirata verso l'interno. Le nervature possono produrre lo stesso effetto quando sono troppo spesse rispetto alla parete o la incontrano con un'intersezione voluminosa. Il risultato dipende da resina, geometria, temperatura dello stampo, disposizione del raffreddamento e processo—non solo da un rapporto universale delle nervature.
| Segno sul pezzo | Prossimo controllo utile | Domanda di progettazione |
|---|---|---|
| Depressione su un boss o alla radice di una nervatura | Massa locale della parete, raffreddamento e campione sezionato | La giunzione può essere scavata o assottigliata? |
| Segno vicino alla fine del riempimento | Percorso del gate, trasferimento di pressione e bilanciamento del flusso | Un altro gate o percorso di flusso potrebbe aiutare? |
| Segno variabile tra le cavità | Bilanciamento delle cavità, raffreddamento e registrazioni di processo | Le cavità stanno vedendo condizioni equivalenti? |
Utilizzare dell'analisi del flusso nello stampo come modo per esaminare ipotesi di riempimento, compattazione e raffreddamento—non come prova che un pezzo di produzione soddisfi una specifica estetica. Le ipotesi del modello, i dati del materiale e le condizioni effettive dello stampo devono ancora essere verificati.
Testare mantenimento e raffreddamento senza tirare a indovinare
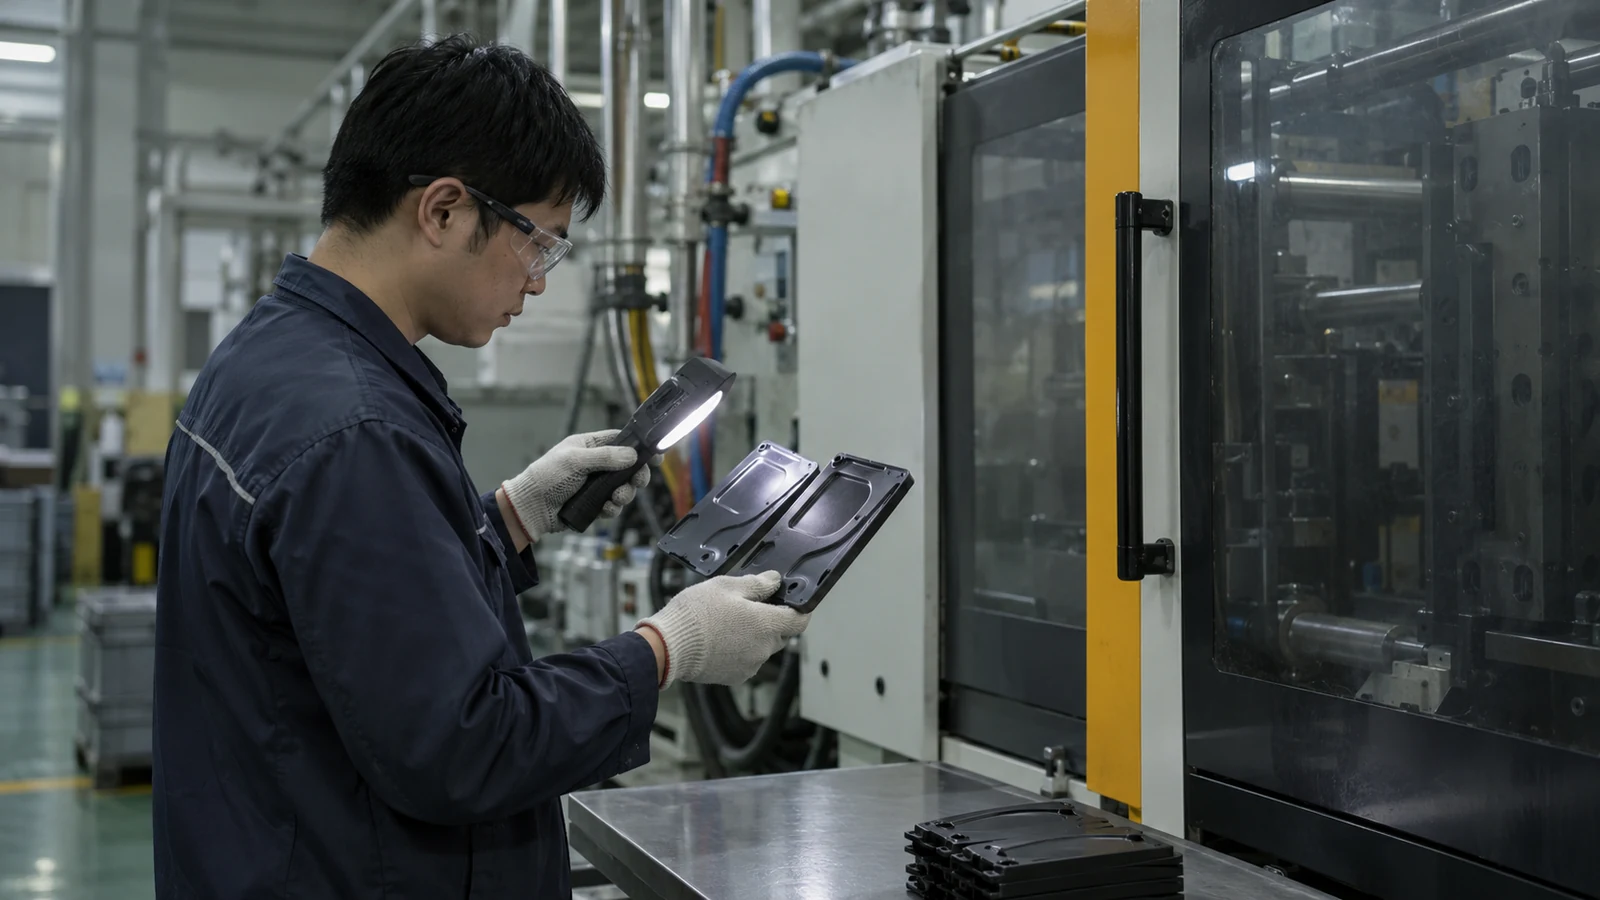
Per prima cosa confermare che il processo sia stabile: identità e condizionamento della resina, temperature di fusione e dello stampo, dimensione della spruzzata, punto di trasferimento e tempistica del ciclo devono essere documentati. Poi testare la pressione e la durata di compattazione all'interno della finestra di processo approvata. Se estendere il tempo di compattazione modifica il ritiro solo fino a un certo punto, ciò può indicare quando il gate smette di trasmettere pressione; il tempo aggiuntivo dopo il congelamento del gate non fornirà la stessa compensazione.
Anche le modifiche al raffreddamento possono aiutare, ma estendere l'intero ciclo non è automaticamente la correzione migliore. Confrontare la temperatura locale dello stampo, le condizioni dei canali di raffreddamento e il comportamento in estrazione. Un pezzo estratto troppo caldo può deformarsi o mostrare una risposta superficiale diversa; un raffreddamento non uniforme può lasciare un'area che si ritira contro un'altra. Rivedere l'intero processo di stampaggio a iniezione di plastica così un miglioramento estetico non venga ottenuto a scapito della stabilità del ciclo o del controllo dimensionale.
- Mantenere costanti materiale e setup mentre si stabilisce una baseline.
- Modificare una variabile di mantenimento o una variabile di raffreddamento alla volta.
- Registrare peso del pezzo, posizione dei ritiri e dimensioni critiche per cavità.
- Fermarsi quando la risposta si stabilizza o compare un altro difetto; rivedere la geometria e il progetto del punto di iniezione.
Ridisegnare la sezione quando le modifiche di processo smettono di aiutare
Se il ritiro persiste dopo uno studio controllato del processo, considerare la riduzione della massa locale anziché forzare ulteriormente il processo. Le opzioni possono includere l'alleggerimento di un boss, la riduzione dello spessore delle nervature, l'ammorbidimento di un'intersezione spessa, la ridistribuzione del materiale o la modifica del percorso del punto di iniezione. Ogni opzione deve preservare l'ingaggio della vite, la rigidità, la tenuta, l'assemblaggio e la superficie richiesta.
Queste modifiche appartengono a una revisione coordinata di progetto dello stampo e del pezzo. Una caratteristica strutturalmente critica può richiedere una soluzione diversa da una nervatura estetica. Dove una superficie è visibile, aggiungere un'area di accettazione visiva esplicita e un metodo di illuminazione al disegno o al piano di ispezione; “nessun ritiro” senza una condizione di osservazione può produrre decisioni incoerenti.
Verificare la soluzione rispetto a funzione e aspetto
Non approvare una correzione basandosi su un solo campione attraente. Confermare la ripetibilità tra le cavità e dopo che lo stampo ha raggiunto la sua normale condizione operativa. Confrontare il pezzo revisionato con lo stesso angolo di osservazione, metodo di misurazione e revisione del disegno. Ricontrollare accoppiamento, assemblaggio, dimensioni critiche e qualsiasi prova meccanica influenzata dalla sezione modificata.
Per una revisione con il fornitore, inviare la revisione CAD, la qualità della resina, i dettagli del punto di iniezione e delle cavità, fotografie con scala, la cronologia del processo e la zona estetica consentita. Specificare se la preoccupazione riguarda l'aspetto visibile, l'integrità interna, la tenuta o l'assemblaggio. Questo trasforma la discussione da “Potete eliminare il ritiro?” in una decisione ingegneristica verificabile.
Domande frequenti
Aumentare la pressione di mantenimento elimina sempre i ritiri?
No. Aiuta solo finché la pressione riesce a raggiungere la regione e il pezzo e lo stampo possono tollerare la modifica. Se il punto di iniezione si è solidificato o la sezione locale è troppo massiccia, una pressione maggiore può aggiungere bave o sollecitazioni senza eliminare la depressione.
I segni di ritiro e i vuoti sono lo stesso difetto?
No. Un segno di ritiro è visibile come una depressione superficiale; un vuoto è una cavità interna. Possono condividere cause legate al ritiro, ma confermare il tipo di difetto può richiedere la sezione del pezzo o un altro metodo di ispezione adeguato.
Un segno di ritiro può essere accettato?
L'accettazione dipende dalla posizione, dalla visibilità, dalla funzione e dalla specifica concordata. Definire le condizioni di osservazione e i limiti, in particolare per le superfici di tenuta, di accoppiamento o critiche per l'aspetto.