
Une retassure qui subsiste après augmentation de la pression de compactage est un indice utile : le défaut peut ne pas être contrôlé par la pression seule. Un affaissement localisé sur une surface moulée peut refléter une section épaisse qui se rétracte en refroidissant, une carotte qui se fige avant que la matière puisse compenser, ou une combinaison de géométrie et de refroidissement qui maintient le noyau trop longtemps. Augmenter le compactage à l'aveugle peut créer des bavures, des contraintes ou une dérive dimensionnelle sans changer la cause sous-jacente.
Pour retassures moulage par injection problèmes, commencez par localiser l'affaissement par rapport aux nervures, aux bossages, aux transitions épaisses et à la carotte. Déterminez ensuite si la marque visible est une retassure de surface, un vide sous-jacent ou une autre condition de surface. Ces distinctions conduisent à des actions correctives différentes.
Lecture rapide : si la marque se répète derrière une caractéristique épaisse, inspectez les transitions de paroi et le refroidissement local ; si elle change avec le temps de compactage ou la position de la carotte, vérifiez que la carotte reste ouverte assez longtemps pour la compensation ; si elle apparaît de façon irrégulière, comparez les enregistrements de matière, de procédé et de température du moule.
Dans cet article
- Identifier ce que la surface vous dit
- Relier la marque à la géométrie de la pièce
- Tester le compactage et le refroidissement sans deviner
- Redimensionner la section lorsque les changements de procédé n'aident plus
- Vérifier la correction par rapport à la fonction et à l'aspect
- Questions fréquentes
Identifier ce que la surface vous dit
Une retassure est un affaissement superficiel peu profond ; un vide interne est une cavité à l'intérieur de la pièce qui peut ne pas être visible de l'extérieur. Les deux peuvent partager une cause — un retrait localisé — mais l'inspection et l'acceptation diffèrent. Utilisez un angle d'éclairage constant, comparez des pièces provenant de la même empreinte et, lorsque l'application le justifie, inspectez un échantillon sectionné ou utilisez une méthode non destructive approuvée. Évitez d'étiqueter comme retassure toute zone terne ou ondulée avant d'avoir confirmé la forme.
Enregistrez la position de la marque, sa taille, sa profondeur si mesurable, l'empreinte et la distance à la carotte. Un affaissement répété centré sur un bossage ou une nervure est une preuve plus forte d'un déséquilibre de masse local qu'une marque large qui suit un trajet d'écoulement. La distinction importe aussi pour les acheteurs : un affaissement cosmétique sur une surface cachée peut avoir une limite d'acceptation différente de celle qui affecte une face d'étanchéité ou un panneau visible.
Relier la marque à la géométrie de la pièce
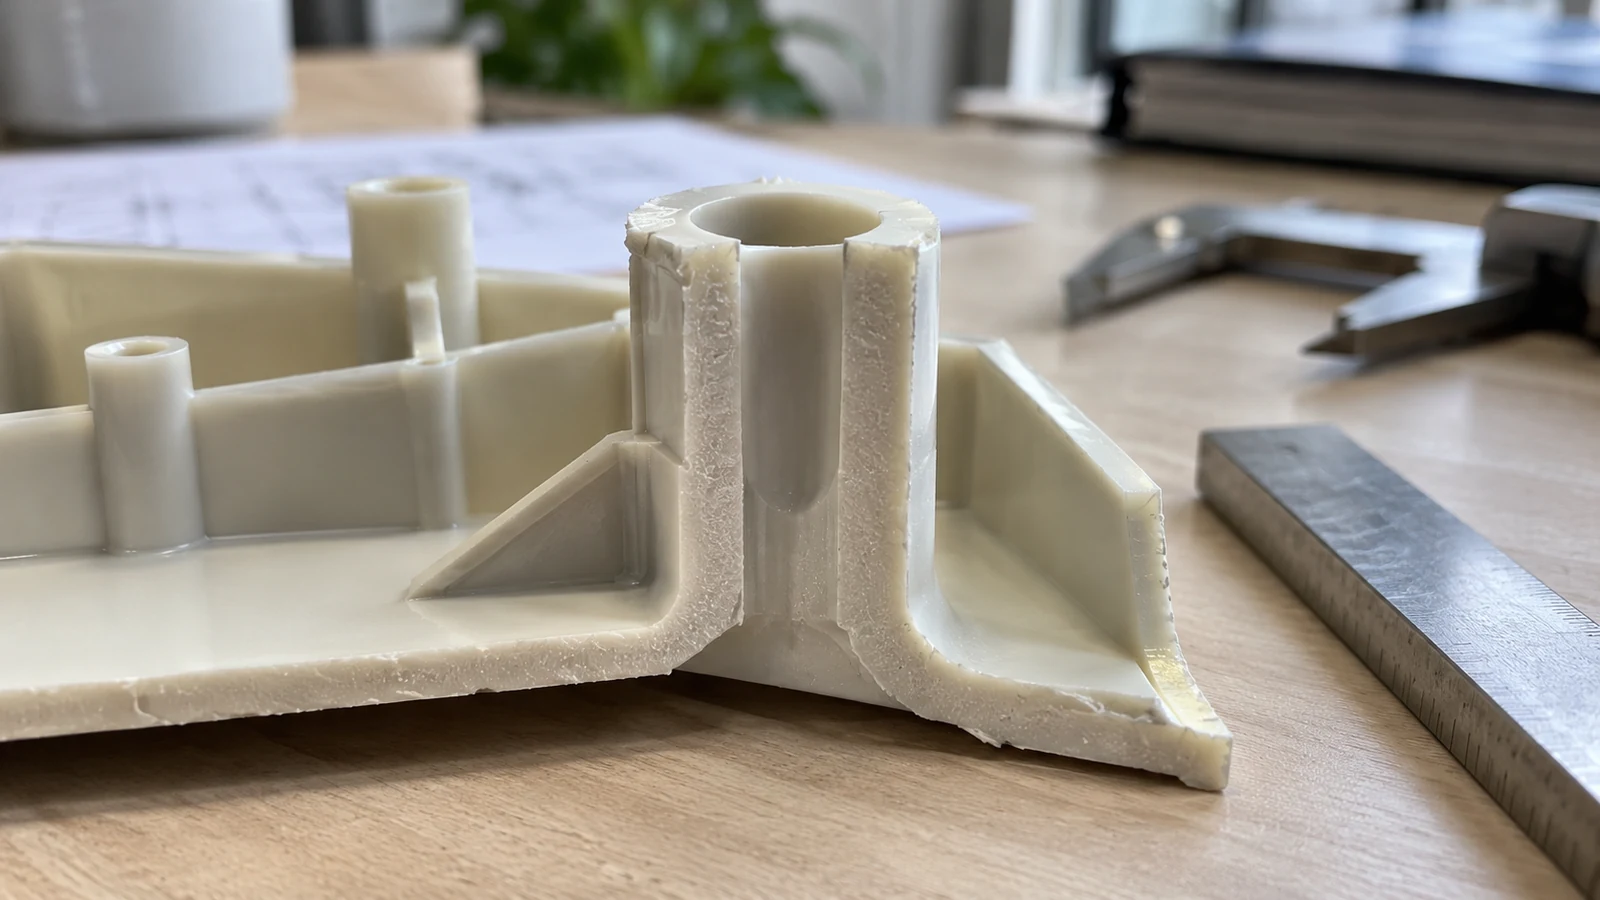
La matière épaisse refroidit différemment des parois minces adjacentes. Un bossage relié à une paroi nominale par une jonction massive peut retenir un noyau chaud ; à mesure que cette matière se contracte, la surface extérieure peut être tirée vers l'intérieur. Les nervures peuvent produire le même effet lorsqu'elles sont trop épaisses par rapport à la paroi ou qu'elles la rejoignent par une intersection volumineuse. Le résultat dépend de la résine, de la géométrie, de la température du moule, de la conception du refroidissement et du procédé — pas d'un rapport de nervure universel à lui seul.
| Motif sur la pièce | Vérification suivante utile | Question de conception |
|---|---|---|
| Dépression sur un bosse ou une racine de nervure | Masse de paroi locale, refroidissement et échantillon sectionné | La jonction peut-elle être noyée ou amincie ? |
| Marque près de la fin de remplissage | Chemin d'injection, transfert de pression et équilibre d'écoulement | Un autre point d'injection ou chemin d'écoulement aiderait-il ? |
| Marque variable entre les empreintes | Équilibre des empreintes, refroidissement et enregistrements de process | Les empreintes voient-elles des conditions équivalentes ? |
Utilisez analyse complète de l'écoulement en moule comme moyen d'examiner les hypothèses de remplissage, de compactage et de refroidissement — et non comme preuve qu'une pièce de production satisfera à une spécification cosmétique. Les hypothèses du modèle, les données matière et les conditions réelles de l'outil doivent encore être vérifiées.
Tester le compactage et le refroidissement sans deviner
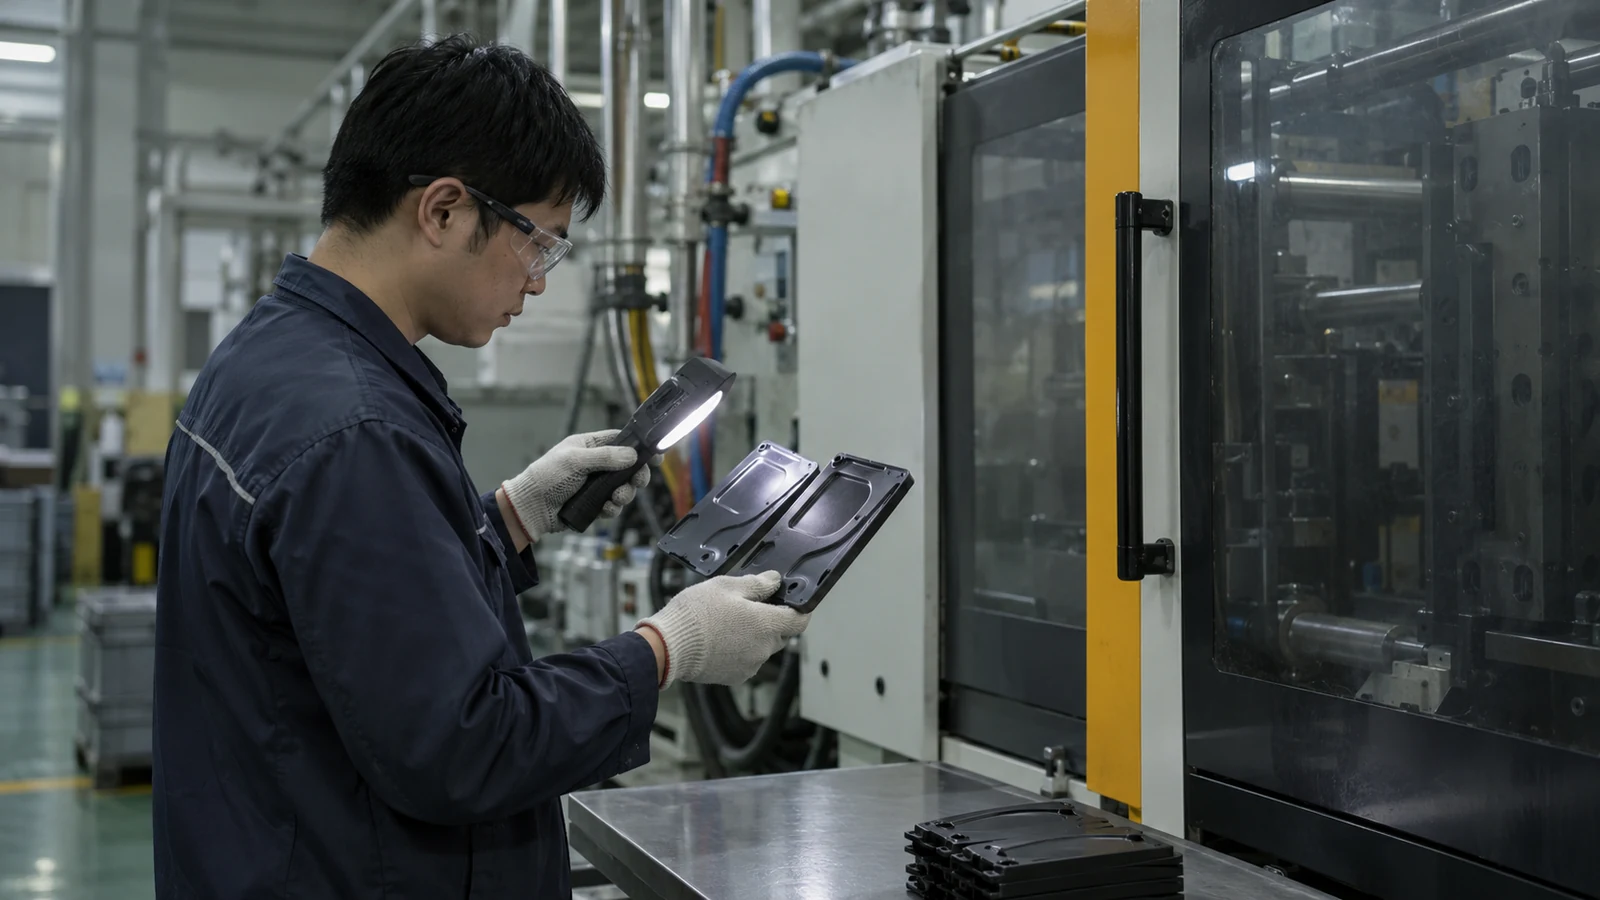
Confirmez d'abord que le process est stable : l'identité et le conditionnement de la résine, les températures de matière fondue et de moule, la taille d'injection, le point de transfert et la chronologie du cycle doivent être documentés. Testez ensuite la pression et la durée de compactage dans la fenêtre de process approuvée. Si l'allongement du temps de compactage ne modifie le retassure que jusqu'à un certain point, cela peut indiquer le moment où l'injection cesse de transmettre la pression ; un temps supplémentaire après la solidification du seuil d'injection n'apportera pas la même compensation.
Les modifications du refroidissement peuvent aussi aider, mais allonger l'ensemble du cycle n'est pas automatiquement la meilleure correction. Comparez la température locale du moule, l'état des canaux de refroidissement et le comportement à l'éjection. Une pièce éjectée trop chaude peut se déformer ou présenter une réponse de surface différente ; un refroidissement inégal peut laisser une zone se rétracter contre une autre. Examinez l'ensemble moulage par injection plastique afin qu'une amélioration cosmétique ne se fasse pas au détriment de la stabilité du cycle ou du contrôle dimensionnel.
- Maintenez la matière et la configuration constantes pendant l'établissement d'une référence.
- Modifiez une variable d'emballage ou de refroidissement à la fois.
- Enregistrez le poids de la pièce, l'emplacement des retassures et les dimensions critiques par empreinte.
- Arrêtez lorsque la réponse plafonne ou qu'un autre défaut apparaît ; revenez à la géométrie et à la conception du point d'injection.
Redimensionner la section lorsque les changements de procédé n'aident plus
Si la retassure persiste après une étude de processus contrôlée, envisagez de réduire la masse locale plutôt que de forcer davantage le processus. Les options peuvent inclure l'évidement d'un bossage, la réduction de l'épaisseur des nervures, le lissage d'une intersection épaisse, la redistribution de la matière ou la modification du trajet du point d'injection. Chaque option doit préserver l'engagement des vis, la rigidité, l'étanchéité, l'assemblage et la surface requise.
Ces modifications relèvent d'une revue coordonnée de la conception du moule et de la pièce. Une caractéristique structurellement critique peut nécessiter une solution différente de celle d'une nervure esthétique. Lorsqu'une surface est visible, ajoutez une zone d'acceptation visuelle explicite et une méthode d'éclairage au plan ou au plan d'inspection ; “ aucune retassure ” sans condition d'observation peut produire des décisions incohérentes.
Vérifier la correction par rapport à la fonction et à l'aspect
N'approuvez pas une correction à partir d'un seul échantillon séduisant. Confirmez la répétabilité entre les empreintes et après que le moule a atteint ses conditions de fonctionnement normales. Comparez la pièce révisée selon le même angle d'observation, la même méthode de mesure et la même révision de plan. Revérifiez l'ajustement, l'assemblage, les dimensions critiques et tout essai mécanique affecté par la section modifiée.
Pour une revue fournisseur, envoyez la révision CAO, la nuance de résine, les détails du point d'injection et des empreintes, des photographies avec échelle, l'historique du processus et la zone esthétique autorisée. Précisez si la préoccupation concerne l'apparence visible, l'intégrité interne, l'étanchéité ou l'assemblage. Cela transforme la discussion de “ Pouvez-vous éliminer la retassure ? ” en une décision d'ingénierie testable.
Questions fréquentes
L'augmentation de la pression d'emballage élimine-t-elle toujours les retassures ?
Non. Elle n'aide que tant que la pression peut atteindre la région et que la pièce et l'outil peuvent tolérer la modification. Si le point d'injection est figé ou si la section locale est trop massive, une pression accrue peut ajouter de la bavure ou des contraintes sans éliminer la dépression.
Les retassures et les vides sont-ils le même défaut ?
Non. Une retassure se manifeste par une dépression de surface ; un vide est une cavité interne. Ils peuvent partager des causes liées au retrait, mais la confirmation du type de défaut peut nécessiter un sectionnement ou une autre méthode d'inspection appropriée.
Une retassure peut-elle être acceptée ?
L'acceptation dépend de l'emplacement, de la visibilité, de la fonction et de la spécification convenue. Définissez les conditions d'observation et les limites, en particulier pour les surfaces d'étanchéité, d'appui ou critiques pour l'apparence.