
Una marca de hundimiento que permanece después de aumentar la presión de empaquetado es una pista útil: el defecto puede no estar controlado únicamente por la presión. Una depresión localizada en una superficie moldeada puede reflejar una sección gruesa que se contrae al enfriarse, una compuerta que se congela antes de que el material pueda compensar, o una combinación de geometría y enfriamiento que retiene el núcleo demasiado tiempo. Aumentar el empaquetado a ciegas puede crear rebabas, tensiones o desviación dimensional sin cambiar la causa subyacente.
Para marcas de hundimiento moldeo por inyección problemas, comience localizando la depresión en relación con nervios, jefes, transiciones gruesas y la compuerta. Luego determine si la marca visible es un hundimiento superficial, un vacío subsuperficial o una condición superficial diferente. Esas distinciones conducen a diferentes acciones correctivas.
Lectura rápida: si la marca se repite detrás de una característica gruesa, inspeccione las transiciones de pared y el enfriamiento local; si cambia con el tiempo de empaquetado o la ubicación de la compuerta, verifique que la compuerta permanezca abierta el tiempo suficiente para la compensación; si aparece de forma inconsistente, compare los registros de material, proceso y temperatura del molde.
En este artículo
- Identifique qué le está diciendo la superficie
- Rastree la marca hasta la geometría de la pieza
- Pruebe el empaquetado y el enfriamiento sin adivinar
- Rediseñe la sección cuando los cambios de proceso dejen de ayudar
- Verifique la corrección frente a la función y la apariencia
- Preguntas frecuentes
Identifique qué le está diciendo la superficie
Un hundimiento es una depresión superficial poco profunda; un vacío interno es una cavidad dentro de la pieza que puede no ser visible desde el exterior. Ambos pueden compartir una causa—contracción localizada—pero la inspección y la aceptación difieren. Use un ángulo de luz consistente, compare piezas de la misma cavidad y, cuando la aplicación lo justifique, inspeccione una muestra seccionada o use un método no destructivo aprobado. Evite etiquetar cada parche opaco u ondulado como hundimiento antes de confirmar la forma.
Registre la posición de la marca, el tamaño, la profundidad si es medible, la cavidad y la distancia desde la compuerta. Una depresión repetida centrada sobre un jefe o nervio es evidencia más fuerte de un desequilibrio de masa local que una marca amplia que sigue una trayectoria de flujo. La distinción también importa a los compradores: una depresión cosmética en una superficie oculta puede tener un límite de aceptación diferente al de una que afecta una cara de sellado o un panel visible.
Rastree la marca hasta la geometría de la pieza
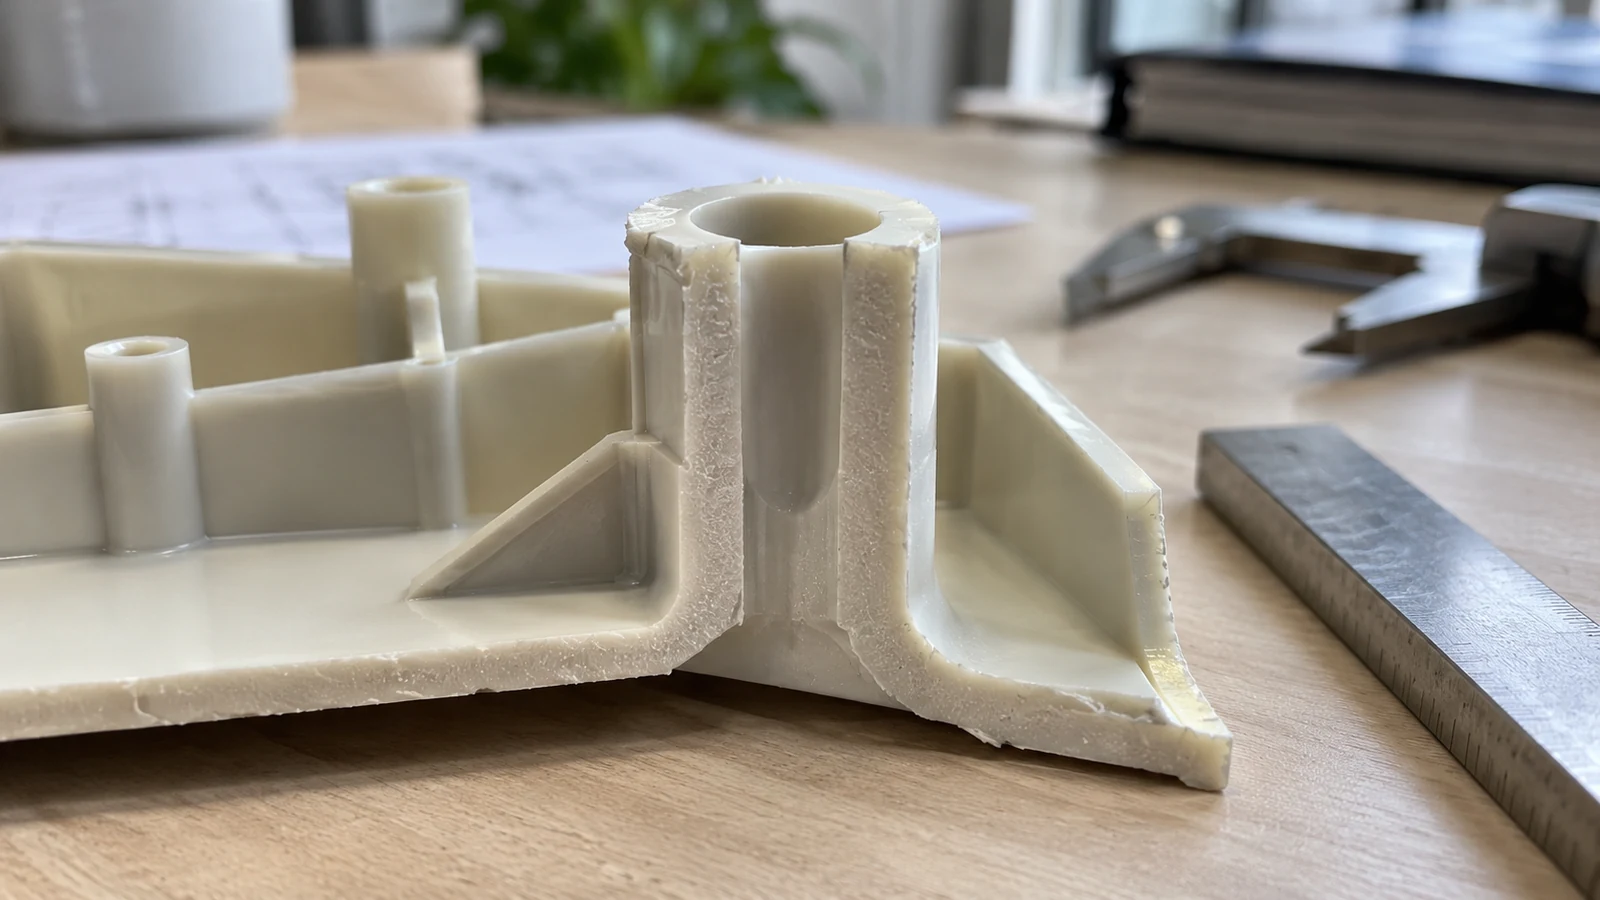
El material grueso se enfría de manera diferente a las paredes delgadas adyacentes. Un jefe conectado a una pared nominal mediante una unión pesada puede retener un núcleo caliente; a medida que ese material se contrae, la superficie exterior puede ser tirada hacia adentro. Los nervios pueden producir el mismo efecto cuando son demasiado gruesos en relación con la pared o se unen a ella con una intersección voluminosa. El resultado depende de la resina, la geometría, la temperatura del molde, la disposición del enfriamiento y el proceso—no solo de una relación universal de nervios.
| Patrón en la pieza | Próxima verificación útil | Pregunta de diseño |
|---|---|---|
| Depresión sobre la raíz de un jefe o nervio | Masa de pared local, enfriamiento y muestra seccionada | ¿Se puede aligerar o adelgazar la unión? |
| Marca cerca del final del llenado | Trayectoria de la entrada, transferencia de presión y equilibrio de flujo | ¿Ayudaría otra entrada o trayectoria de flujo? |
| Marca variable entre cavidades | Equilibrio de cavidades, enfriamiento y registros de proceso | ¿Las cavidades experimentan condiciones equivalentes? |
Uso análisis de flujo de molde como una forma de examinar hipótesis de llenado, compactación y enfriamiento—no como prueba de que una pieza de producción cumplirá una especificación cosmética. Aún deben verificarse los supuestos del modelo, los datos del material y las condiciones reales del molde.
Pruebe el empaquetado y el enfriamiento sin adivinar
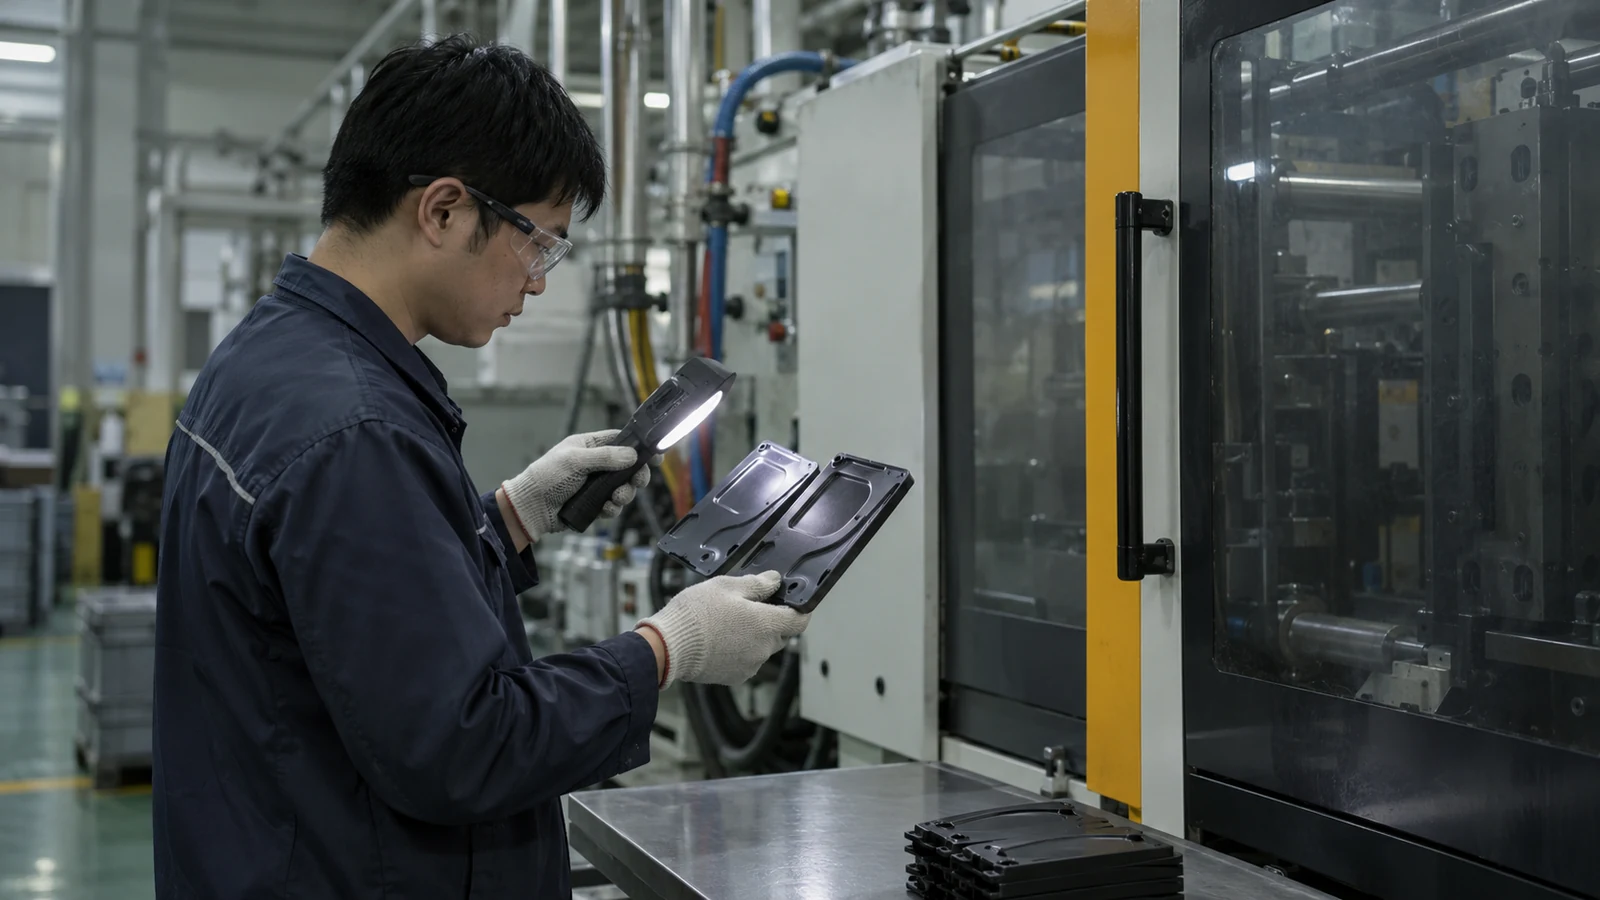
Primero confirme que el proceso es estable: la identidad y el acondicionamiento de la resina, las temperaturas de fundido y de molde, el tamaño de inyección, el punto de transferencia y la sincronización del ciclo deben estar documentados. Luego pruebe la presión y la duración de compactación dentro de la ventana de proceso aprobada. Si extender el tiempo de compactación cambia la depresión solo hasta cierto punto, eso puede indicar cuándo la entrada deja de transmitir presión; el tiempo adicional después del sellado de la entrada no proporcionará la misma compensación.
Los cambios en el enfriamiento también pueden ayudar, pero extender todo el ciclo no es automáticamente la mejor corrección. Compare la temperatura local del molde, el estado de los canales de enfriamiento y el comportamiento de eyección. Una pieza que se eyecta demasiado caliente puede deformarse o mostrar una respuesta superficial diferente; un enfriamiento desigual puede dejar que un área se contraiga contra otra. Revise el proceso de moldeo por inyección de plástico por lo que no se compra una mejora estética a costa de la estabilidad del ciclo o del control dimensional.
- Mantenga el material y la configuración constantes mientras establece una línea base.
- Cambie una variable de empaque o una variable de enfriamiento a la vez.
- Registre el peso de la pieza, la ubicación del hundimiento y las dimensiones críticas por cavidad.
- Deténgase cuando la respuesta se estabilice o aparezca otro defecto; vuelva a revisar la geometría y el diseño de la compuerta.
Rediseñe la sección cuando los cambios de proceso dejen de ayudar
Si el hundimiento persiste después de un estudio controlado del proceso, considere reducir la masa local en lugar de forzar más el proceso. Las opciones pueden incluir ahuecar un jefe, reducir el espesor de las nervaduras, suavizar una intersección gruesa, redistribuir el material o cambiar la trayectoria de la compuerta. Cada opción debe preservar el acoplamiento del husillo, la rigidez, el sellado, el ensamble y la superficie requerida.
Estos cambios pertenecen a una revisión coordinada de diseño de molde y pieza. Una característica estructuralmente crítica puede necesitar una solución diferente a la de una nervadura estética. Donde una superficie es visible, agregue un área de aceptación visual explícita y un método de iluminación al plano o al plan de inspección; “sin hundimientos” sin una condición de visualización puede producir decisiones inconsistentes.
Verifique la corrección frente a la función y la apariencia
No apruebe una corrección a partir de una sola muestra atractiva. Confirme la repetibilidad entre cavidades y después de que el molde alcance su condición operativa normal. Compare la pieza revisada contra el mismo ángulo de visualización, método de medición y revisión del plano. Vuelva a verificar el ajuste, el ensamble, las dimensiones críticas y cualquier prueba mecánica afectada por la sección modificada.
Para una revisión con el proveedor, envíe la revisión del CAD, el grado de resina, los detalles de compuerta y cavidad, fotografías con escala, el historial del proceso y la zona estética permitida. Indique si la preocupación es la apariencia visible, la integridad interna, el sellado o el ensamble. Esto convierte la discusión de “¿Pueden eliminar el hundimiento?” en una decisión de ingeniería comprobable.
Preguntas frecuentes
¿Aumentar la presión de empaque siempre elimina las marcas de hundimiento?
No. Solo ayuda mientras la presión pueda llegar a la región y la pieza y el molde puedan tolerar el cambio. Si la compuerta se ha solidificado o la sección local es demasiado masiva, más presión puede agregar rebaba o tensión sin eliminar la depresión.
¿Son las marcas de hundimiento y los vacíos el mismo defecto?
No. Un hundimiento se ve como una depresión en la superficie; un vacío es una cavidad interna. Pueden compartir causas relacionadas con la contracción, pero confirmar el tipo de defecto puede requerir seccionamiento u otro método de inspección adecuado.
¿Se puede aceptar una marca de hundimiento?
La aceptación depende de la ubicación, la visibilidad, la función y la especificación acordada. Defina las condiciones de visualización y los límites, especialmente para superficies críticas de sellado, acoplamiento o apariencia.