
Uma marca de afundamento que permanece após aumentar a pressão de recalque é uma pista útil: o defeito pode não ser controlado apenas pela pressão. Uma depressão localizada numa superfície moldada pode refletir uma secção espessa a contrair-se à medida que arrefece, um gate que solidifica antes de o material poder compensar, ou uma combinação de geometria e arrefecimento que mantém o núcleo quente demasiado tempo. Aumentar o recalque às cegas pode criar rebarba, tensão ou desvio dimensional sem alterar a causa subjacente.
Para marcas de afundamento moldagem por injeção problemas, comece por localizar a depressão em relação a nervuras, bosses, transições espessas e ao gate. Depois determine se a marca visível é um afundamento superficial, um vazio subsuperficial ou uma condição superficial diferente. Essas distinções conduzem a ações corretivas diferentes.
Leitura rápida: se a marca se repete atrás de uma característica espessa, inspecione as transições de parede e o arrefecimento local; se muda com o tempo de recalque ou a localização do gate, verifique se o gate permanece aberto o tempo suficiente para a compensação; se aparece de forma inconsistente, compare os registos de material, processo e temperatura do molde.
Neste artigo
- Identifique o que a superfície lhe está a dizer
- Rastreie a marca até à geometria da peça
- Teste o recalque e o arrefecimento sem adivinhar
- Redesenhe a secção quando as mudanças de processo deixam de ajudar
- Verifique a correção em função da função e da aparência
- Perguntas frequentes
Identifique o que a superfície lhe está a dizer
Um afundamento é uma depressão superficial pouco profunda; um vazio interno é uma cavidade dentro da peça que pode não ser visível do exterior. Os dois podem partilhar uma causa — a contração localizada — mas a inspeção e a aceitação diferem. Use um ângulo de luz consistente, compare peças da mesma cavidade e, quando a aplicação o justificar, inspecione uma amostra seccionada ou use um método não destrutivo aprovado. Evite rotular como afundamento qualquer mancha baça ou ondulada antes de confirmar a forma.
Registe a posição da marca, o tamanho, a profundidade se mensurável, a cavidade e a distância ao gate. Uma depressão repetida centrada sobre um boss ou nervura é evidência mais forte de um desequilíbrio de massa local do que uma marca ampla que segue um caminho de fluxo. A distinção também é importante para os compradores: uma depressão cosmética numa superfície oculta pode ter um limite de aceitação diferente de uma que afeta uma face de vedação ou um painel visível.
Rastreie a marca até à geometria da peça
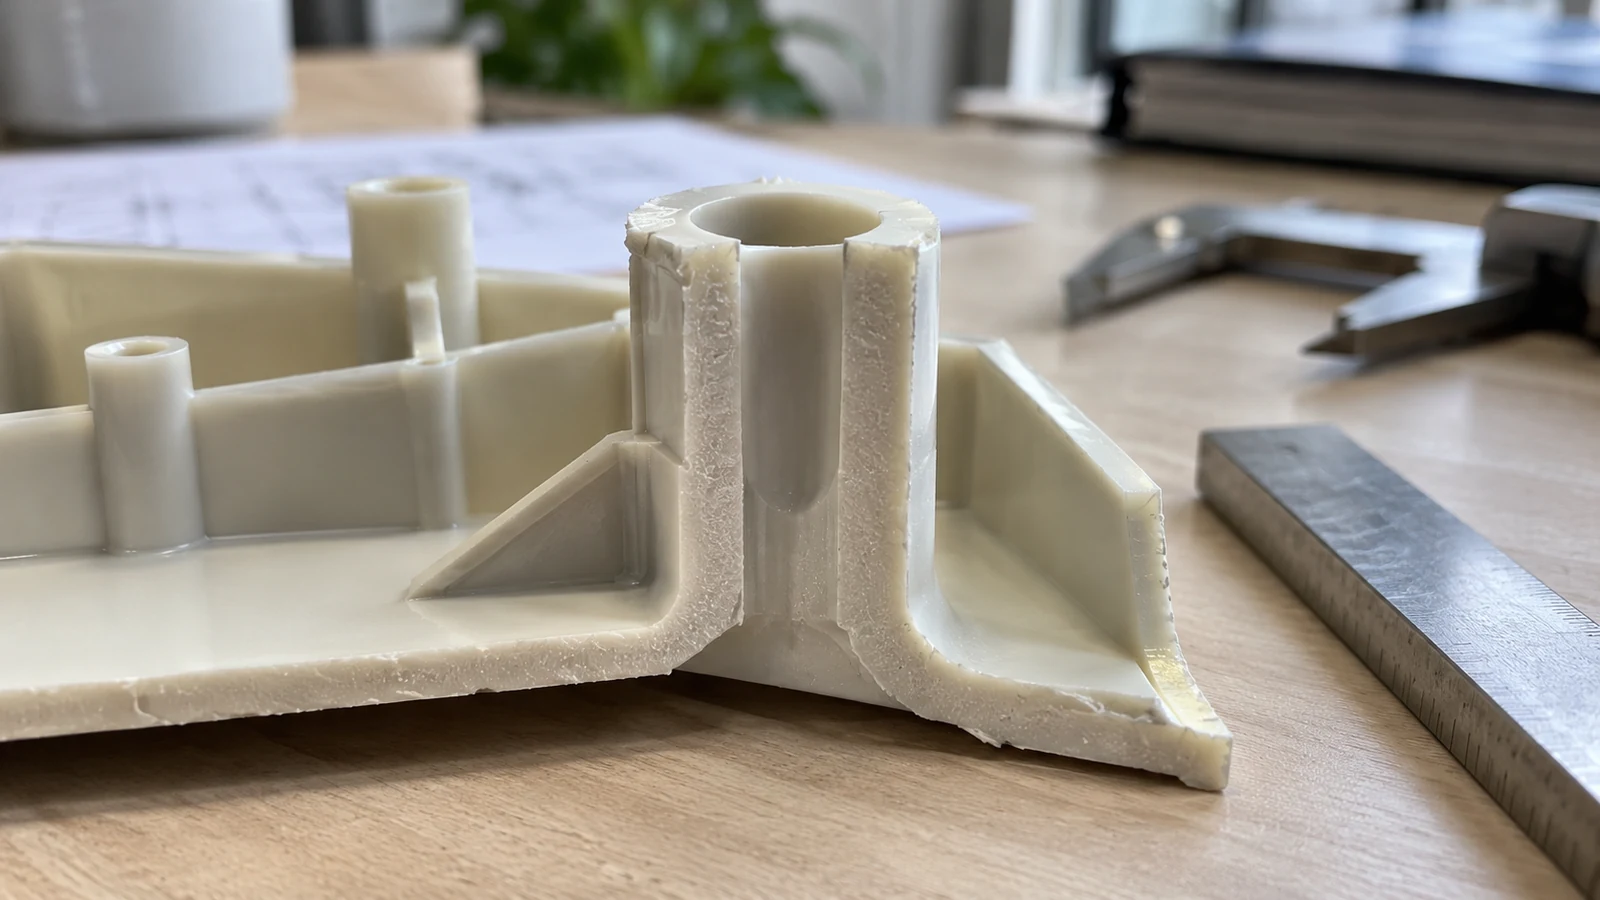
O material espesso arrefece de forma diferente das paredes finas adjacentes. Um boss ligado a uma parede nominal por uma junção espessa pode reter um núcleo quente; à medida que esse material contrai, a superfície exterior pode ser puxada para dentro. As nervuras podem produzir o mesmo efeito quando são demasiado espessas em relação à parede ou se encontram com ela numa interseção volumosa. O resultado depende da resina, da geometria, da temperatura do molde, do layout de arrefecimento e do processo — não apenas de uma razão universal de nervuras.
| Padrão na peça | Próxima verificação útil | Questão de projeto |
|---|---|---|
| Depressão sobre um chefe ou raiz de nervura | Massa local da parede, arrefecimento e amostra seccionada | A junção pode ser escavada ou afinada? |
| Marca perto do fim do enchimento | Trajeto do gate, transferência de pressão e equilíbrio do fluxo | Outro gate ou trajeto de fluxo ajudaria? |
| Marca variável entre cavidades | Equilíbrio das cavidades, arrefecimento e registos de processo | As cavidades estão sujeitas a condições equivalentes? |
Utilizar fluxo de molde como forma de examinar hipóteses de enchimento, compactação e arrefecimento — não como prova de que uma peça de produção cumprirá uma especificação cosmética. As premissas do modelo, os dados do material e as condições reais do molde ainda têm de ser verificados.
Teste o recalque e o arrefecimento sem adivinhar
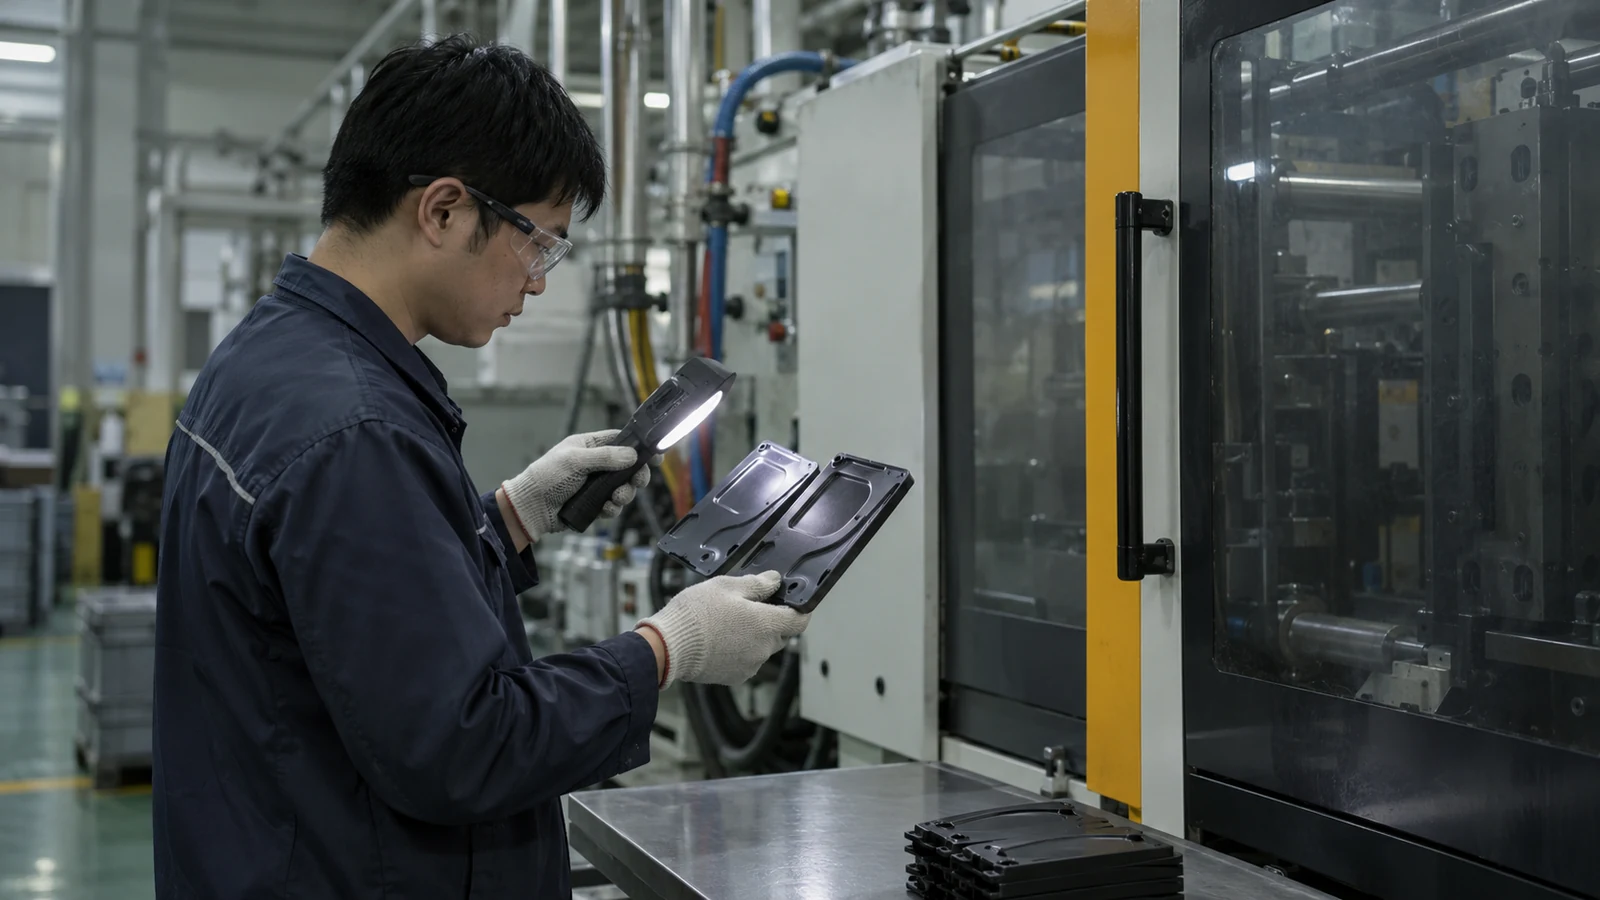
Confirme primeiro que o processo é estável: a identidade e o condicionamento da resina, as temperaturas do fundido e do molde, o tamanho do disparo, o ponto de transferência e a temporização do ciclo devem estar documentados. Depois, teste a pressão e a duração da compactação dentro da janela de processo aprovada. Se o prolongamento do tempo de compactação alterar a rechã apenas até certo ponto, isso pode indicar quando o gate deixa de transmitir pressão; tempo adicional após a solidificação do gate não proporcionará a mesma compensação.
Alterações no arrefecimento também podem ajudar, mas prolongar todo o ciclo não é automaticamente a melhor correção. Compare a temperatura local do molde, o estado dos canais de arrefecimento e o comportamento na ejeção. Uma peça ejetada demasiado quente pode deformar-se ou apresentar uma resposta superficial diferente; um arrefecimento irregular pode deixar uma zona a contrair contra outra. Reveja o processo completo de moldagem por injeção de plástico portanto, uma melhoria estética não deve ser obtida à custa da estabilidade do ciclo ou do controle dimensional.
- Mantenha o material e a configuração constantes enquanto estabelece uma linha de base.
- Altere uma variável de empacotamento ou de resfriamento por vez.
- Registre o peso da peça, a localização da depressão e as dimensões críticas por cavidade.
- Pare quando a resposta estabilizar ou outro defeito aparecer; reavalie a geometria e o projeto do gate.
Redesenhe a secção quando as mudanças de processo deixam de ajudar
Se a depressão persistir após um estudo controlado do processo, considere reduzir a massa local em vez de forçar mais o processo. As opções podem incluir aliviar um boss, reduzir a espessura da nervura, suavizar uma interseção espessa, redistribuir o material ou alterar o caminho do gate. Cada opção deve preservar o engajamento da rosca, a rigidez, a vedação, a montagem e a superfície exigida.
Essas alterações pertencem a uma revisão coordenada de projeto do molde e da peça. Um recurso estruturalmente crítico pode precisar de uma solução diferente de uma nervura estética. Onde uma superfície é visível, adicione uma área de aceitação visual explícita e um método de iluminação ao desenho ou ao plano de inspeção; “sem depressão” sem uma condição de visualização pode gerar decisões inconsistentes.
Verifique a correção em função da função e da aparência
Não aprove uma correção a partir de uma única amostra atraente. Confirme a repetibilidade entre cavidades e após o molde atingir sua condição operacional normal. Compare a peça revisada com o mesmo ângulo de visualização, método de medição e revisão do desenho. Verifique novamente o ajuste, a montagem, as dimensões críticas e qualquer teste mecânico afetado pela seção alterada.
Para uma revisão com o fornecedor, envie a revisão do CAD, o grau da resina, os detalhes do gate e das cavidades, fotografias com escala, o histórico do processo e a zona cosmética permitida. Declare se a preocupação é a aparência visível, a integridade interna, a vedação ou a montagem. Isso transforma a discussão de “Você pode remover a depressão?” em uma decisão de engenharia testável.
Perguntas frequentes
Aumentar a pressão de empacotamento sempre remove as marcas de depressão?
Não. Isso ajuda apenas enquanto a pressão consegue alcançar a região e a peça e o molde conseguem tolerar a mudança. Se o gate já congelou ou a seção local é muito maciça, mais pressão pode adicionar rebarba ou tensão sem remover a depressão.
Marcas de depressão e vazios são o mesmo defeito?
Não. Uma depressão é visível como um afundamento na superfície; um vazio é uma cavidade interna. Eles podem compartilhar causas relacionadas à contração, mas confirmar o tipo de defeito pode exigir corte de seção ou outro método de inspeção adequado.
Uma marca de afundamento pode ser aceita?
A aceitação depende da localização, visibilidade, função e da especificação acordada. Defina as condições de visualização e os limites, especialmente para superfícies críticas de vedação, acoplamento ou aparência.