
Paklama basıncını artırdıktan sonra hâlâ kalan bir çekme izi faydalı bir ipucudur: kusur yalnızca basınçla kontrol edilemiyor olabilir. Kalıplanmış bir yüzeydeki yerel çöküntü, soğurken büzülen kalın bir kesiti, malzeme telafi edemeden donan bir girişi veya çekirdeği çok uzun süre tutan bir geometri ve soğutma kombinasyonunu yansıtabilir. Körlemesine paklama basıncını artırmak, altta yatan nedeni değiştirmeden çapak, gerilme veya boyutsal kayma yaratabilir.
Şunun için çekme izleri enjeksiyon kalıplama sorunları, çöküntüyü kaburgalara, göbeklere, kalın geçişlere ve girişe göre konumlandırarak başlayın. Ardından görünen izin bir yüzey çekmesi mi, yüzey altı bir boşluk mu yoksa farklı bir yüzey durumu mu olduğunu belirleyin. Bu ayrımlar farklı düzeltici eylemlere yol açar.
Hızlı okuma: iz kalın bir özelliğin arkasında tekrarlanıyorsa, cidar geçişlerini ve yerel soğutmayı inceleyin; paklama süresine veya giriş konumuna göre değişiyorsa, girişin telafi için yeterince uzun süre açık kaldığını doğrulayın; tutarsız görünüyorsa, malzeme, proses ve kalıp sıcaklığı kayıtlarını karşılaştırın.
Bu makalede
- Yüzeyin size ne söylediğini belirleyin
- İzi parça geometrisine kadar izleyin
- Tahmin yürütmeden paklama ve soğutmayı test edin
- Proses değişiklikleri yardımcı olmayı bıraktığında kesiti yeniden tasarlayın
- Düzeltmeyi işlev ve görünüme göre doğrulayın
- Sıkça sorulan sorular
Yüzeyin size ne söylediğini belirleyin
Çekme sığ bir yüzey çöküntüsüdür; iç boşluk ise parçanın içinde bulunan ve dışarıdan görünmeyebilecek bir kovuktur. İkisi aynı nedeni—yerel büzülmeyi—paylaşabilir, ancak muayene ve kabul farklıdır. Tutarlı bir ışık açısı kullanın, aynı gözden gelen parçaları karşılaştırın ve uygulama gerektiriyorsa kesit alınmış bir numuneyi inceleyin veya onaylanmış bir tahribatsız yöntem kullanın. Şekli doğrulamadan her mat veya dalgalı bölgeyi çekme olarak etiketlemekten kaçının.
İzin konumunu, boyutunu, ölçülebiliyorsa derinliğini, gözü ve girişten uzaklığını kaydedin. Bir göbek veya kaburga üzerinde ortalanmış tekrarlanan bir çöküntü, akış yolunu izleyen geniş bir ize kıyasla yerel kütle dengesizliğinin daha güçlü bir kanıtıdır. Bu ayrım alıcılar için de önemlidir: gizli bir yüzeydeki kozmetik çöküntü, sızdırmazlık yüzeyini veya görünür paneli etkileyen bir çöküntüden farklı bir kabul sınırına sahip olabilir.
İzi parça geometrisine kadar izleyin
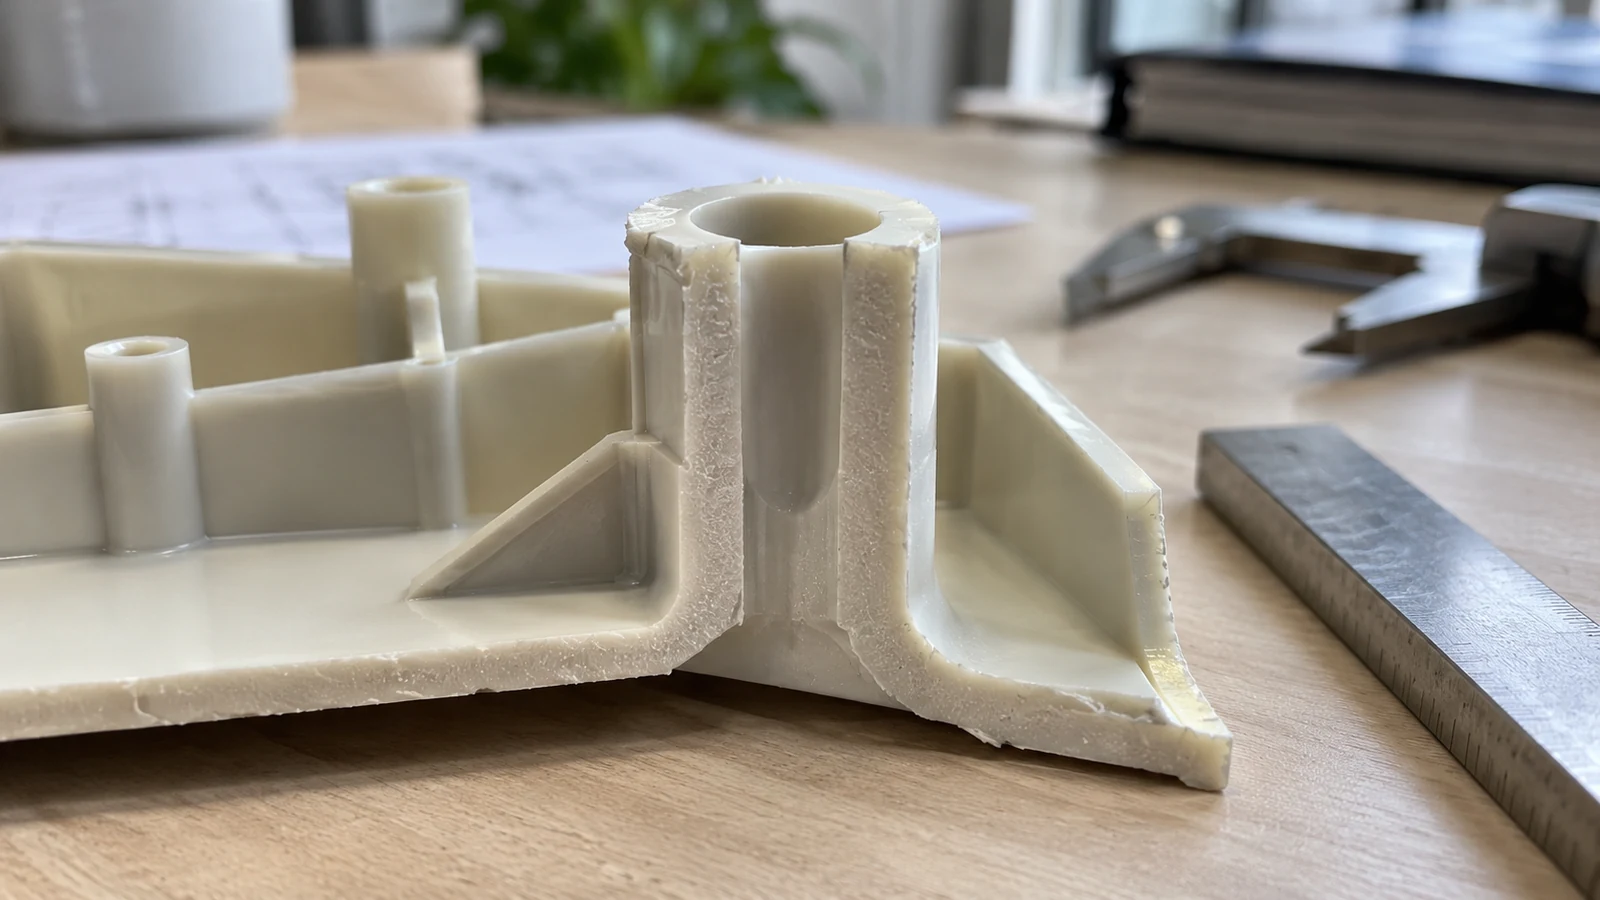
Kalın malzeme, bitişik ince cidarlardan farklı soğur. Ağır bir birleşimle nominal cidara bağlanan bir göbek, sıcak bir çekirdeği tutabilir; bu malzeme büzüldükçe dış yüzey içeri doğru çekilebilir. Kaburgalar, cidara göre çok kalın olduklarında veya ona hacimli bir kesişimle bağlandıklarında aynı etkiyi yaratabilir. Sonuç; reçineye, geometriye, kalıp sıcaklığına, soğutma düzenine ve prosese bağlıdır—tek başına evrensel bir kaburga oranına değil.
| Parça üzerindeki desen | Faydalı sonraki kontrol | Tasarım sorusu |
|---|---|---|
| Bir boss veya rib kökü üzerinde çökme | Yerel duvar kütlesi, soğutma ve kesitli numune | Bağlantı noktası oyulabilir veya inceltilebilir mi? |
| Dolgu sonuna yakın işaretleyin | Yolluk yolu, basınç aktarımı ve akış dengesi | Başka bir yolluk veya akış yolu yardımcı olur mu? |
| Gözler arasında değişken iz | Göz dengesi, soğutma ve proses kayıtları | Gözler eşdeğer koşulları görüyor mu? |
Kullanım kalıp akış analizi dolgu, paketleme ve soğutma hipotezlerini incelemek için bir yol olarak—bir üretim parçasının kozmetik bir spesifikasyonu karşılayacağının kanıtı olarak değil. Model varsayımları, malzeme verileri ve gerçek kalıp koşulları hâlâ kontrol edilmelidir.
Tahmin yürütmeden paklama ve soğutmayı test edin
Önce prosesin kararlı olduğunu doğrulayın: reçine kimliği ve koşullandırma, eriyik ve kalıp sıcaklıkları, enjeksiyon hacmi, transfer noktası ve çevrim zamanlaması belgelenmelidir. Ardından onaylanmış proses penceresi içinde paketleme basıncını ve süresini test edin. Paketleme süresini uzatmak çökmeyi yalnızca belirli bir noktaya kadar değiştiriyorsa, bu yolluğun basınç iletmeyi ne zaman durdurduğunu gösterebilir; yolluk donduktan sonraki ek süre aynı telafiyi sağlamayacaktır.
Soğutma değişiklikleri de yardımcı olabilir, ancak tüm çevrimi uzatmak otomatik olarak en iyi düzeltme değildir. Yerel kalıp sıcaklığını, soğutma kanalı durumunu ve çıkarma davranışını karşılaştırın. Çok sıcak çıkarılan bir parça çarpılabilir veya farklı bir yüzey tepkisi gösterebilir; dengesiz soğutma bir bölgenin diğerine karşı büzülmesine neden olabilir. Tamamını gözden geçirin plastik enjeksiyon kalıplama süreci böylece kozmetik bir iyileştirme, çevrim kararlılığı veya boyutsal kontrol pahasına satın alınmaz.
- Bir temel çizgi oluştururken malzemeyi ve kurulumu sabit tutun.
- Her seferinde bir paketleme değişkenini veya soğutma değişkenini değiştirin.
- Parça ağırlığını, çökme konumunu ve kritik boyutları göz başına kaydedin.
- Yanıt plato yaptığında veya başka bir kusur ortaya çıktığında durun; geometriyi ve giriş tasarımını yeniden gözden geçirin.
Proses değişiklikleri yardımcı olmayı bıraktığında kesiti yeniden tasarlayın
Kontrollü bir süreç çalışmasından sonra çökme devam ederse, süreci daha fazla zorlamak yerine yerel kütleyi azaltmayı düşünün. Seçenekler arasında bir boss'un içini boşaltmak, kaburga kalınlığını azaltmak, kalın bir kesişimi yumuşatmak, malzemeyi yeniden dağıtmak veya giriş yolunu değiştirmek yer alabilir. Her seçenek vida kavramasını, sertliği, sızdırmazlığı, montajı ve gerekli yüzeyi korumalıdır.
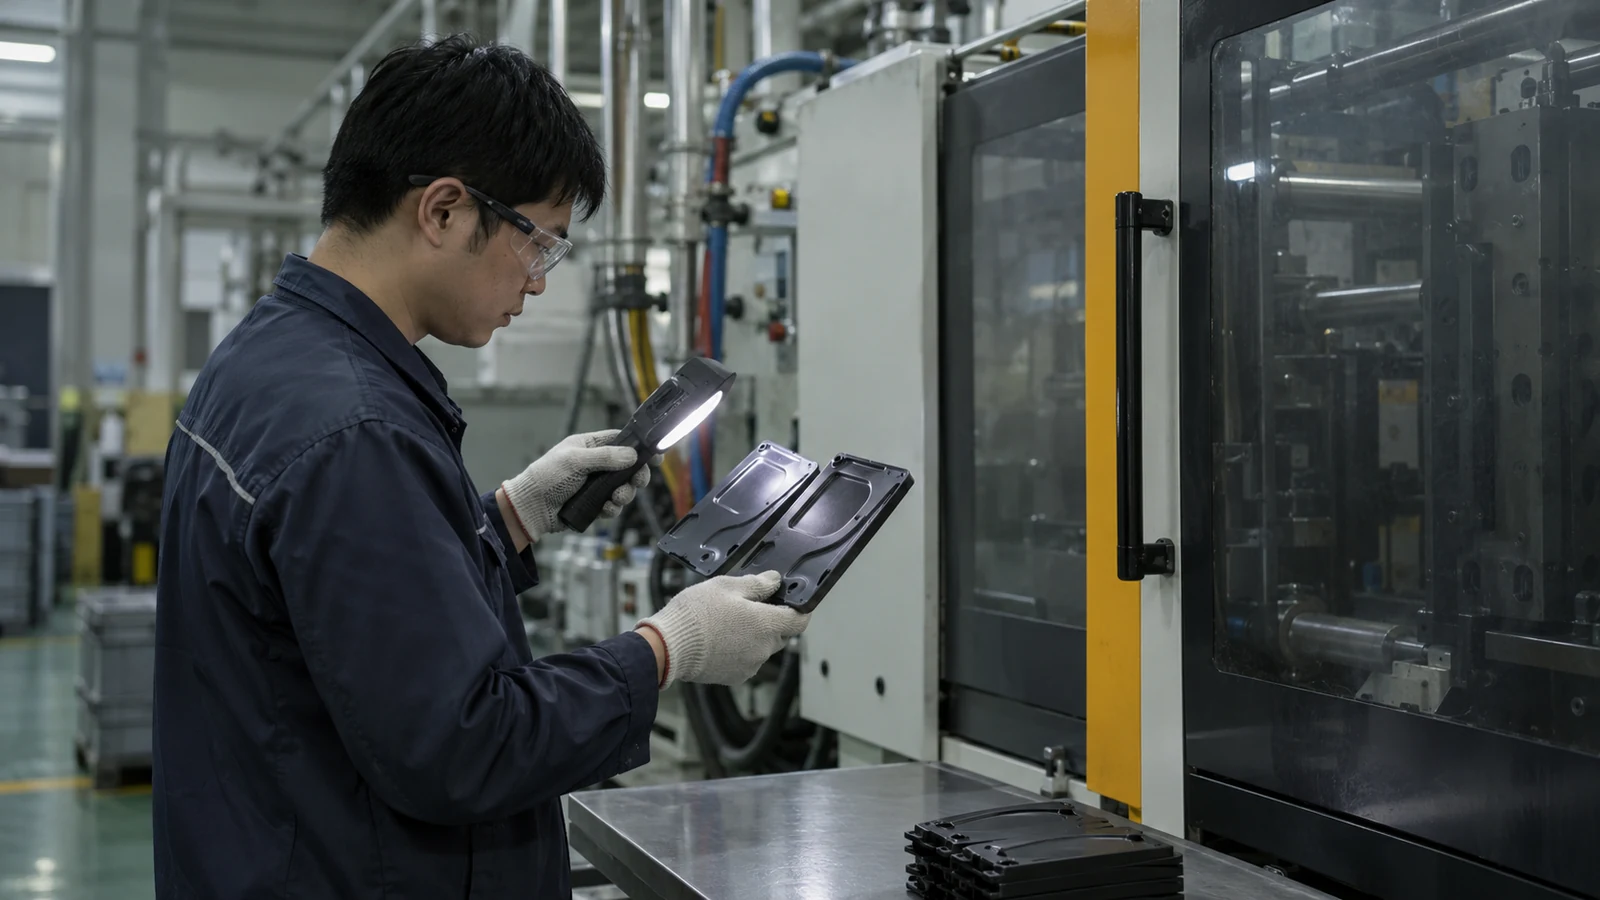
Bu değişiklikler koordineli bir kalıp ve parça tasarım incelemesine. aittir. Yapısal olarak kritik bir özellik, kozmetik bir kaburgadan farklı bir çözüm gerektirebilir. Yüzeyin görünür olduğu yerlerde, çizime veya muayene planına açık bir görsel kabul alanı ve aydınlatma yöntemi ekleyin; görüntüleme koşulu olmadan “çökme yok” tutarsız kararlar üretebilir.
Düzeltmeyi işlev ve görünüme göre doğrulayın
Tek bir çekici numuneden bir düzeltmeyi onaylamayın. Gözler arasında ve kalıp normal çalışma koşuluna ulaştıktan sonra tekrarlanabilirliği doğrulayın. Revize edilen parçayı aynı görüntüleme açısı, ölçüm yöntemi ve çizim revizyonuyla karşılaştırın. Değişen kesitten etkilenen uyumu, montajı, kritik boyutları ve herhangi bir mekanik testi yeniden kontrol edin.
Bir tedarikçi incelemesi için CAD revizyonunu, reçine sınıfını, giriş ve göz ayrıntılarını, ölçekli fotoğrafları, süreç geçmişini ve izin verilen kozmetik bölgeyi gönderin. Endişenin görünür görünüm, iç bütünlük, sızdırmazlık veya montajla ilgili olup olmadığını belirtin. Bu, tartışmayı “Çökmeyi giderebilir misiniz?” sorusundan test edilebilir bir mühendislik kararına dönüştürür.
Sıkça sorulan sorular
Paketleme basıncını artırmak her zaman çökme izlerini giderir mi?
Hayır. Yalnızca basınç bölgeye ulaşabildiği ve parça ile kalıp değişikliği tolere edebildiği sürece yardımcı olur. Giriş donmuşsa veya yerel kesit çok büyükse, daha fazla basınç çöküntüyü gidermeden çapak veya gerilme ekleyebilir.
Çökme izleri ve boşluklar aynı kusur mu?
Hayır. Çökme, yüzeyde bir çukur olarak görünür; boşluk ise iç kovuktur. Çekme kaynaklı nedenleri paylaşabilirler, ancak kusur tipinin doğrulanması kesit alma veya başka uygun bir muayene yöntemi gerektirebilir.
Çökme izi kabul edilebilir mi?
Kabul, konuma, görünürlüğe, işleve ve üzerinde anlaşılan spesifikasyona bağlıdır. Özellikle sızdırmazlık, eşleşme veya görünüm açısından kritik yüzeyler için görüntüleme koşullarını ve sınırları tanımlayın.