
Les paramètres du procédé de moulage basse pression sont spécifiques à la matière, à l'outillage et à l'assemblage. Les réglages doivent remplir la cavité et protéger l'électronique tout en produisant la couverture, la limite et la liaison requises. Il n'existe pas de recette universelle de température ou de pression applicable à chaque grade de hot-melt et à chaque assemblage. Commencez par les recommandations de mise en œuvre actuelles du fournisseur de matière, puis établissez une fenêtre de réglage maîtrisée à l'aide de pièces représentatives et de critères d'acceptation définis.
Quelles variables interagissent
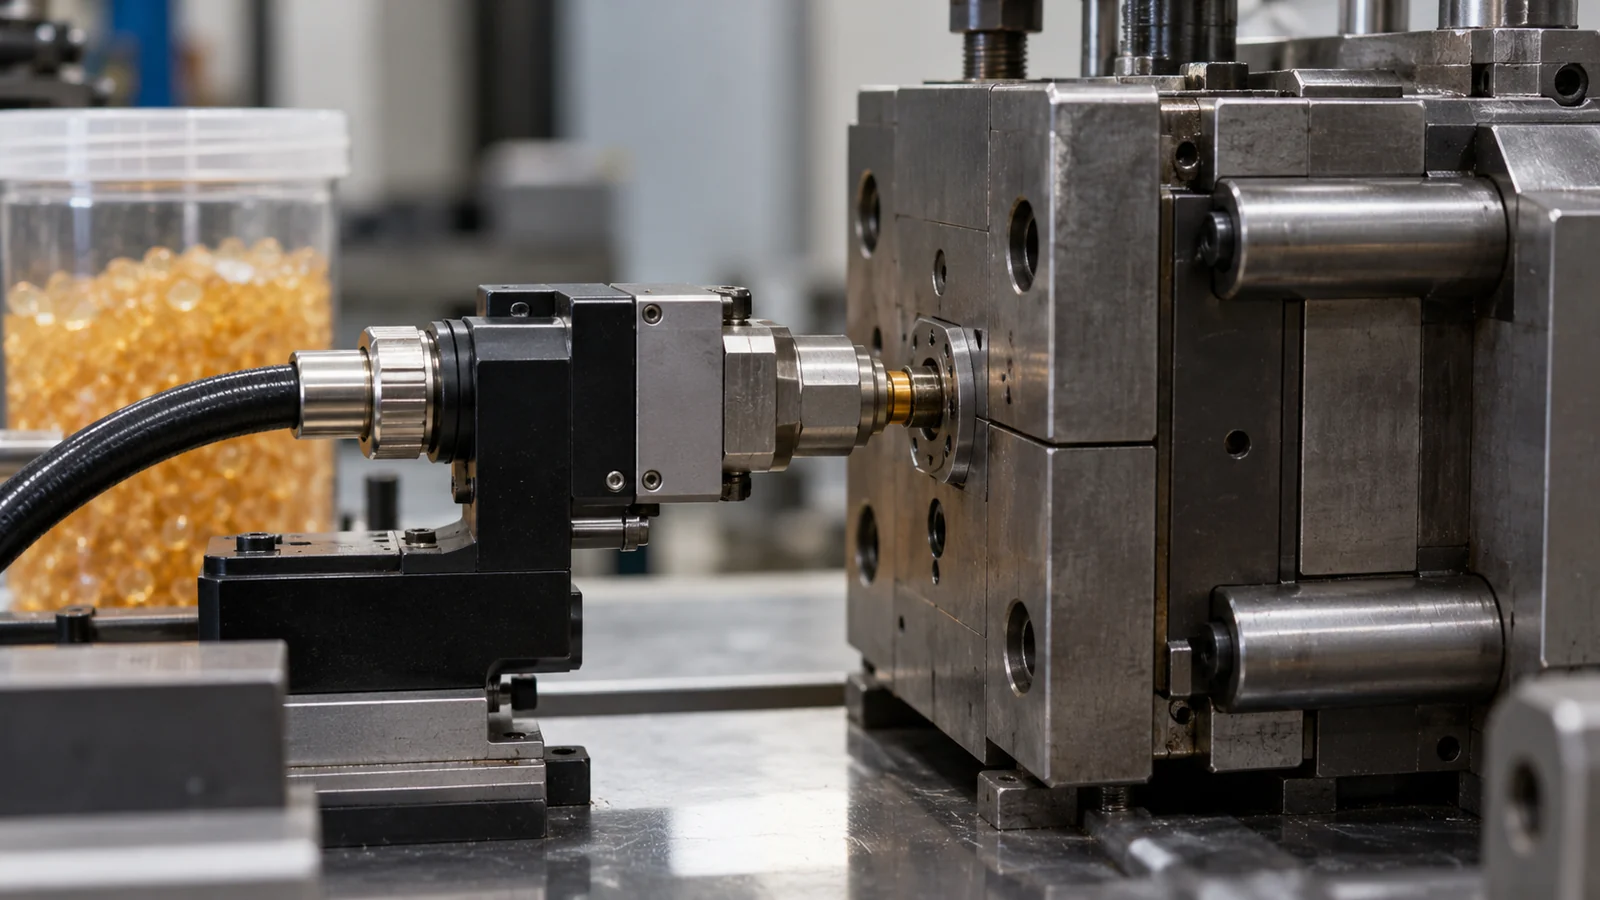
La température et la viscosité de la matière influencent l'écoulement, mais le remplissage obtenu dépend aussi de la pression ou de la force d'injection, du débit, de la géométrie de la cavité, de la buse d'injection, de l'éventage et de la position de l'assemblage. La température du moule et le temps de refroidissement ou de maintien influent sur la solidification de la matière et sur le moment où le composant peut être démoulé. Ces variables interagissent ; modifier l'une d'elles peut altérer la couverture, créer des bavures, déplacer le composant ou modifier l'interface finale.
| Groupe de variables | Ce qu'il faut observer |
|---|---|
| Préparation de la matière | Grade, lot, stockage, conditionnement et conformité aux instructions de manipulation du fournisseur |
| Alimentation en matière | Température réelle et comportement d'écoulement, réponse à la pression et séquence de remplissage |
| Outillage et assemblage | Buse d'injection, évent, obturation, positionnement, cheminement des câbles et tout mouvement de composant |
| Solidification et démoulage | Stabilité de la couverture, bavures, déformation, état d'adhésion et démoulage sûr |
| Vérification | Contrôles dimensionnels, visuels, fonctionnels ou environnementaux requis pour le produit |
Utilisez les données du fournisseur pour la nuance exacte du matériau. Ne transférez pas un réglage d'un autre adhésif thermofusible polyamide ou polyoléfine simplement parce que la famille de résines semble similaire. Une formulation, un outil ou un assemblage différent peut nécessiter une configuration validée différente.
Construire le premier essai à partir de données documentées
Avant le moulage, enregistrez le fabricant et la nuance du matériau, le lot, l'historique de stockage ou de conditionnement, la révision de l'assemblage, la révision de l'outil, la machine et les valeurs de process actuelles. Confirmez que l'assemblage est chargé de manière cohérente et que les zones à exclure prévues sont dégagées. Prélevez un échantillon de référence et définissez ce que l'équipe inspectera.
Pour les composants délicats, identifiez les critères de mouvement ou de dommage admissibles avant l'essai. Pour la couverture ou l'adhésion, définissez la méthode d'inspection et la condition d'essai. Si la règle d'acceptation n'est pas mesurable, l'équipe ne peut pas décider de manière fiable si une modification de paramètre a aidé.
Ajuster les réglages sans masquer la cause
- Commencez dans les limites des recommandations de mise en œuvre documentées par le fournisseur et des limites de sécurité approuvées.
- Modifiez une seule variable ou un seul groupe planifié à la fois, en notant la raison et la réponse attendue.
- Maintenez le matériau, le placement de l'assemblage et l'état de l'outil sous contrôle pendant la comparaison.
- Inspectez la couverture, la limite, les bavures, la position des composants et la liaison, et pas seulement si la cavité a été remplie.
- Répétez les conditions prometteuses et confirmez qu'elles ne créent pas de nouveaux défauts sur une autre caractéristique ou un autre échantillon.
Si le remplissage est incomplet, examinez d'abord le trajet d'écoulement, la carotte, l'évent, l'état du matériau et l'emplacement de l'assemblage ; augmenter la pression sans vérifier les limites des composants peut créer des dommages ou des bavures. Si des bavures apparaissent, inspectez les plans de joint et la variation d'assemblage avant de réduire tous les autres réglages. Les modifications de paramètres doivent répondre à des preuves plutôt que de compenser aveuglément un problème de conception.
Définir à quoi correspond un réglage réussi
Un réglage de production n'est pas qualifié parce qu'une pièce semble acceptable. Définissez la couverture et la limite requises, vérifiez que les connecteurs et les fils restent en position, confirmez l'adhésion ou l'étanchéité le cas échéant, et effectuez tous les contrôles électriques, environnementaux ou mécaniques requis par le produit. Conservez les échantillons liés à leurs enregistrements de matériau, d'outil et de process.
Enregistrez les réglages validés et les conditions susceptibles de les modifier, notamment le lot de matériau, le démarrage, la variation d'assemblage ou la maintenance de l'outil. Établissez des actions correctives en cas de dérive au lieu de vous fier à un “ bon réglage opérateur ” non documenté. Pour un aperçu du process, voir moulage basse pression pour la protection de l'électronique.
FAQ
Quelle est la pression d'injection correcte pour le moulage basse pression ?
Cela dépend du grade exact, de l'outil et de l'assemblage. Utilisez les recommandations de traitement actuelles du fournisseur et validez les réglages par rapport aux limites des composants et aux critères d'acceptation des pièces.
Faut-il augmenter la température lorsque la matière ne remplit pas ?
Pas automatiquement. Vérifiez la manutention de la matière, la conception des seuils d'injection et des évents, l'emplacement de l'assemblage et les instructions du fournisseur. Une modification de température peut affecter l'adhésion, l'écoulement, la bavure ou l'exposition des composants.
Combien de paramètres faut-il modifier lors d'un essai ?
Modifiez le moins de paramètres possible pour répondre à une question claire. Si plusieurs réglages changent simultanément, il devient plus difficile d'identifier la cause du résultat.