
Elegir entre asistencia por gas y asistencia por agua comienza por la sección hueca que la pieza debe entregar realmente. Ambos métodos utilizan un medio presurizado para desplazar la resina fundida de una región gruesa, pero la elección cambia cómo se enfría, drena, inspecciona y controla el canal. Un proceso que parece más rápido en un gráfico de tiempo de ciclo puede ser la ruta equivocada si el canal no se puede limpiar, la pared restante es impredecible o el utillaje no puede soportar la trayectoria requerida.
Esta comparación está destinada a compradores e ingenieros de producto que evalúan un componente plástico hueco, no a asumir que cualquiera de los dos procesos está disponible automáticamente para cada diseño. Nuestra moldeo por inyección asistido por gas página explica la ruta por gas con más detalle. Aquí la cuestión es qué ruta de prueba se ajusta mejor a la geometría, el material y los criterios de aceptación de la pieza.
Ruta de decisión
- Defina la geometría hueca
- Separe el beneficio de enfriamiento del ciclo total
- Verifique los riesgos al final de la trayectoria
- Planifique una prueba justa
- Especifique lo que necesita el comprador
- Resuelva las preguntas restantes
Comience con la geometría hueca requerida
\n
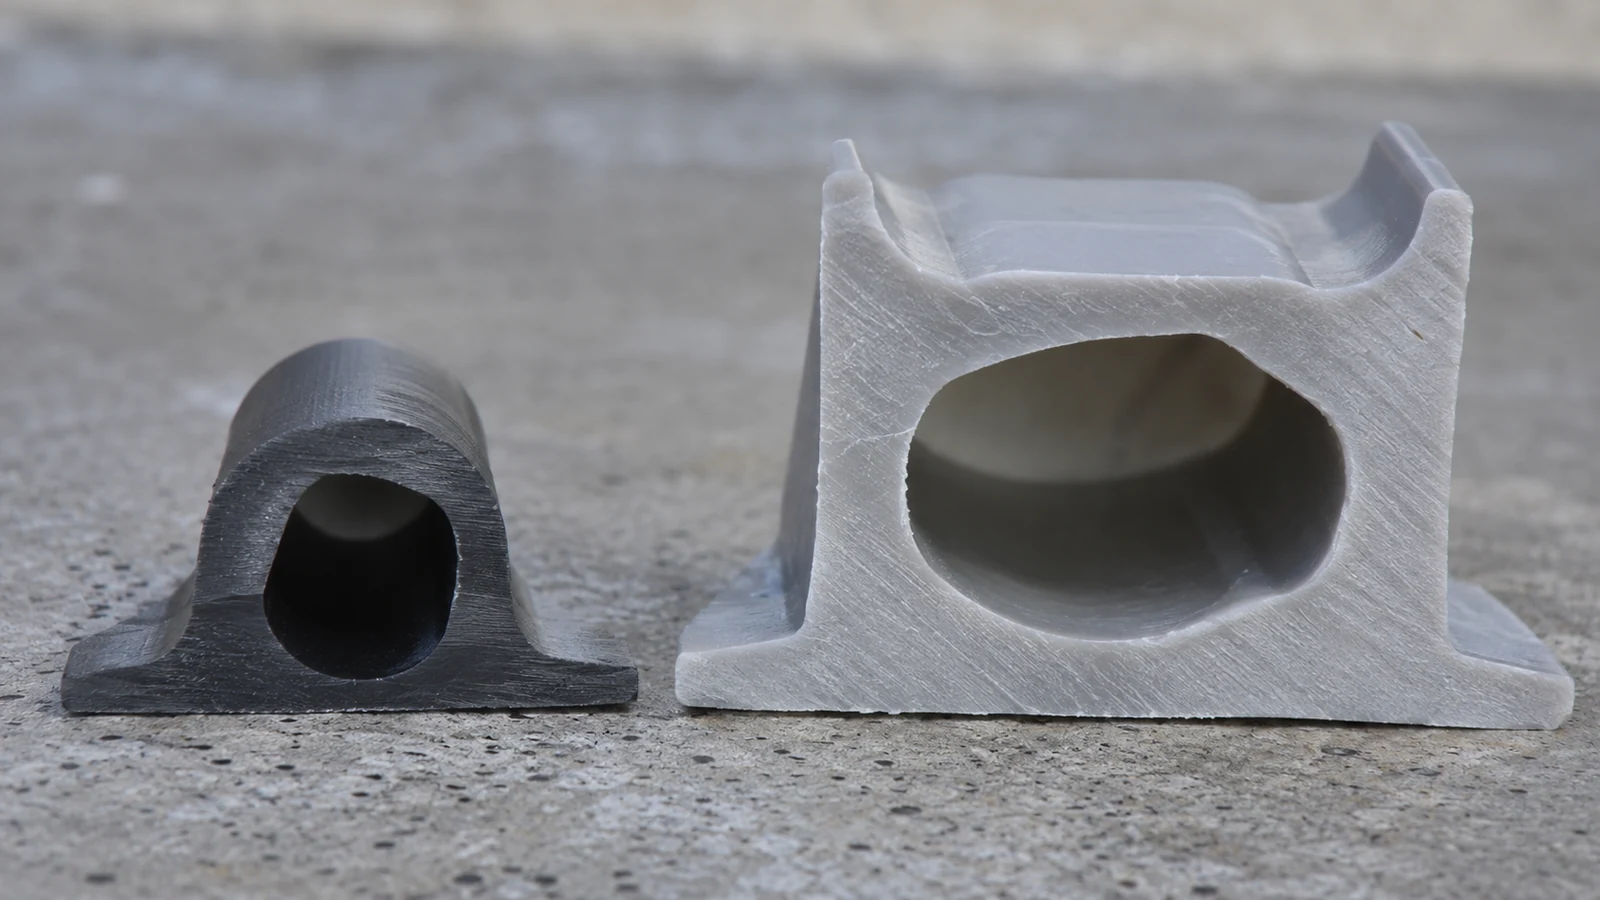
Una manija larga y gruesa, un elemento similar a un tubo o un canal estructural le dan a cualquiera de los dos fluidos una ruta plausible. Un panel amplio y delgado sin un núcleo definido no se convierte en un buen candidato para asistencia solo porque la pieza terminada deba ser más liviana. Marque el inicio y el final deseados del espacio hueco, las paredes portantes que deben permanecer y cualquier orificio o fijación que el canal no pueda invadir.
La asistencia por gas normalmente se basa en que el gas penetre el núcleo más caliente y de menor resistencia mientras el fundido desplazado se mueve hacia una región sin llenar o un rebosadero. La asistencia por agua también forma una sección hueca al desplazar el fundido, pero aporta enfriamiento activo al canal. Eso puede ser útil para una pared sustancial alrededor de un pasaje extendido. Ningún medio garantiza una pared residual constante: la posición de la entrada, el material, las transiciones del canal, el retardo y la presión siguen determinando el resultado.
Antes de preguntar qué medio es “mejor”, decida qué hace la característica hueca. Si transporta fluido en servicio, importan la condición superficial y la limpieza del canal. Si es una característica de rigidez oculta, pueden dominar la pared restante y la respuesta a la carga. Son encargos de ingeniería diferentes aunque la forma exterior del CAD parezca similar.
La velocidad de enfriamiento es solo una parte de la decisión
\n
El agua elimina el calor del interior de una sección hueca con mayor eficacia que el gas en muchas geometrías adecuadas. Esa es una razón para probarlo cuando el enfriamiento de un pasaje grueso domina el tiempo de ciclo. No es una promesa de una reducción porcentual fija: la temperatura del agua, el caudal, la resina, la longitud del canal y el enfriamiento ya proporcionado por el molde cambian el resultado. El ciclo completo también incluye la introducción y la extracción del medio, la manipulación de la pieza y la verificación de la calidad.
El gas puede ser más sencillo de considerar cuando la geometría se puede ahuecar sin un requisito de enfriamiento interno por agua, o cuando la introducción de agua crea una preocupación adicional de secado o control de contaminación. Para cualquiera de las dos rutas, el comprador debe comparar piezas aceptadas por hora en lugar del ciclo de moldeo más corto observado. Una muestra rápida que falla las verificaciones de sección o necesita una manipulación posterior extensa no representa un proceso productivo.
| Factor de decisión | Pregunta sobre asistencia por gas | Pregunta sobre asistencia por agua |
|---|---|---|
| Canal grueso | ¿La penetración y la compactación alcanzarán el extremo lejano? | ¿El enfriamiento interno seguirá siendo eficaz a lo largo de la ruta? |
| Pared residual | ¿Dónde podría el gas introducirse en una pared delgada? | ¿Dónde podría el agua dejar una pared desigual o detenerse antes de tiempo? |
| Después del moldeo | ¿Cómo se ventila y se verifica el canal de gas? | ¿Cómo se drena, se seca y se verifica el agua? |
Comparar riesgos al final de la trayectoria de flujo
\n
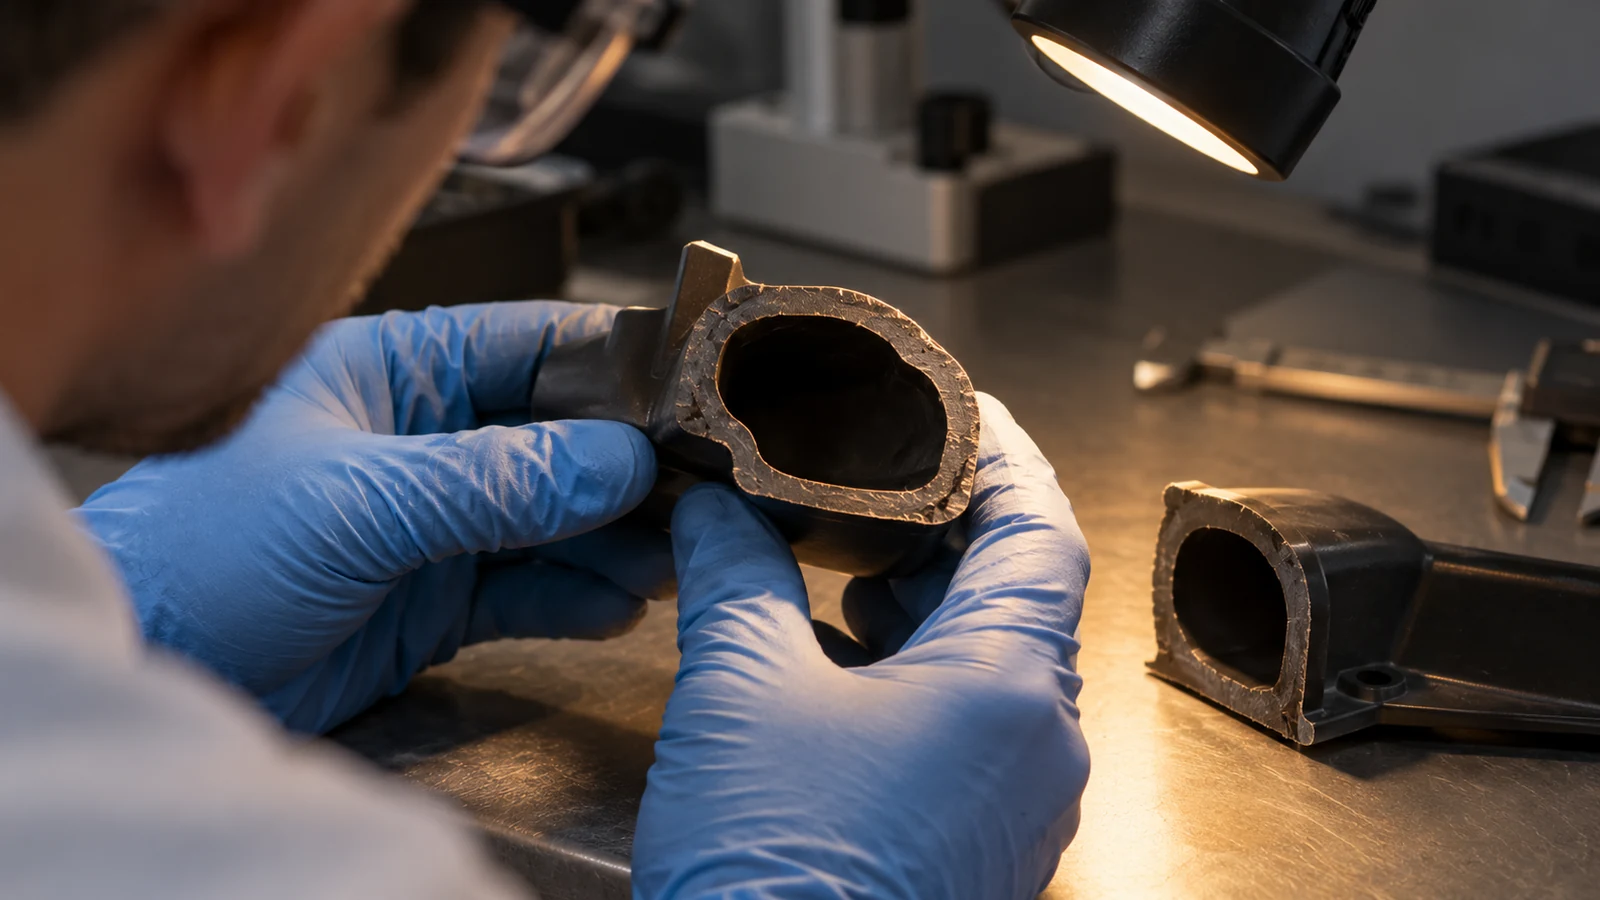
El extremo lejano de un canal suele ser más informativo que su entrada. Una abertura limpia puede ocultar un tapón sólido, una pared inesperadamente delgada o una sección hueca incompleta más abajo. Seccione la primera pieza cerca de la entrada, en una curva o ramificación, y cerca de la terminación prevista. Registre qué cavidad y qué disparo produjeron cada sección; de lo contrario, una fotografía prometedora no puede establecer la repetibilidad.
Para la asistencia por agua, la prueba también debe mostrar cómo sale el agua de la pieza y si el interior puede cumplir algún requisito de limpieza o humedad. La investigación sobre moldeo asistido por agua ha documentado sensibilidad al retardo del agua, la presión y la temperatura del fundido, incluidos paredes residuales desiguales en algunas condiciones. Para la asistencia por gas, la dirección de penetración, la formación de dedos y el empaquetamiento efectivo requieren el mismo tipo de verificación física. Ninguno de los dos métodos debe seleccionarse únicamente a partir de un diagrama genérico de espesor de pared.
El sitio ya analiza el argumento del enfriamiento en enfriamiento de tuberías con asistencia por agua. Ese artículo es un contexto útil, pero una pieza nueva aún necesita su propio plan de canales, drenaje y aceptación. Un ejemplo similar a una tubería no puede resolver la decisión para una manija compleja o una carcasa ramificada.
Usar el plano para elegir una ruta de prueba
Comience con un plano que identifique la entrada de resina, la entrada propuesta del medio, la trayectoria hueca deseada, las caras cosméticas, el espesor mínimo aceptable y las ubicaciones de las secciones. Luego enumere qué variables cambiará la prueba: condición del fundido, cantidad de inyección corta o nivel de llenado, retardo de la asistencia, presión del medio y tiempo de enfriamiento. Cámbielas en una secuencia registrada en lugar de mover cada ajuste después de cada pieza rechazada.
Si el concepto del molde no está definido, análisis de flujo de molde puede ayudar a comprobar si la ruta de flujo propuesta es plausible. Debe orientar dónde tomar muestras y qué cuestionar, no reemplazar el corte y la medición de piezas físicas. Para una comparación genuina entre gas y agua, use los mismos criterios de aceptación funcional, no solo el resultado aislado más atractivo de cada proceso.
Compare los resultados por la pieza completa: distribución de pared en secciones críticas, apariencia, rigidez o desempeño de presión según corresponda, estabilidad dimensional, limpieza o secado posteriores, y repetibilidad entre disparos. Si una ruta cumple el plano solo tras un ajuste estrecho difícil de mantener, la aparente ventaja de ciclo merece escepticismo.
Lo que el comprador debe especificar antes de cotizar
Una solicitud de una “pieza moldeada hueca” deja demasiadas opciones abiertas. Proporcione el modelo 3D, el plano, la estimación de volumen anual, el grado de resina si ya está seleccionado, el propósito del canal, el entorno de servicio y cualquier dimensión crítica. Marque las superficies donde no sea aceptable una marca de entrada de gas o agua, e indique si el pasaje interno debe estar abierto, seco, limpio o hermético a la presión.
Defina la aceptación con un plano de sección o una prueba funcional en lugar de una instrucción vaga de “minimizar el hundimiento”. Si el ensamblaje soporta carga, incluya la carga relevante y el modo de falla. Si el pasaje transporta fluido, incluya el fluido, la exposición y el requisito de fuga. Estos detalles permiten a un ingeniero decidir si un proceso de asistencia es apropiado en absoluto, o si primero debe evaluarse un diseño de pieza diferente.
Preguntas que cambian la recomendación
¿La asistencia de agua es siempre más rápida que la asistencia de gas?
No. El agua puede enfriar eficazmente el interior de una sección hueca gruesa, pero el ciclo total de producción depende de la geometría, la resina, el enfriamiento del molde, el manejo del medio y la tasa de rechazo. Compare piezas aceptadas de forma repetible bajo los mismos criterios.
¿Pueden ambos procesos utilizar el mismo utillaje?
No lo asuma. Los herrajes de entrada, el control de presión, el drenaje, la ventilación y el diseño de canales pueden diferir. Solicite una revisión del utillaje antes de tratar un cambio de proceso como un cambio de ajustes.
¿Cómo sabemos si el canal interno es aceptable?
Especifique secciones transversales en la entrada, la transición y el extremo lejano, y luego añada la prueba funcional que sea relevante para la pieza. La apariencia por sí sola no puede verificar una pared oculta ni una penetración completa.