
Metal-plastik hibrit bileşenler için üretim bütçelerini değerlendirmek, kalıp imalatı, reçine seçimi ve otomasyon seviyelerinin ayrıntılı olarak anlaşılmasını gerektirir. Geliştirmenin erken aşamalarında özel insert kalıplama maliyeti etkenlerini belirtmek, mühendislik ekiplerinin üretim kalıplarına geçmeden önce birim ekonomisini optimize etmesini sağlar. Önceden şekillendirilmiş metalik pimlerin, dişli bağlantı elemanlarının veya iletken bara (busbar) parçalarının doğrudan eriyik polimerle birleştirilmesi, mekanik çekme mukavemetini iyileştirirken ikincil montaj adımlarını ortadan kaldırır. Bu fiyatlandırma kılavuzu, temel maliyet değişkenlerini, kalıp yatırımlarını ve üretim giderlerini azaltmaya yönelik pratik DfM yöntemlerini analiz eder.
İçindekiler
Insert Enjeksiyon Kalıplama Tekliflerini Etkileyen 4 Temel Değişken

Teklif tahminlerinin nasıl derlendiğini anlamak, satın alma yöneticilerinin sermaye harcamalarını optimize etmesine yardımcı olur. Başlıca insert enjeksiyon kalıplama fiyatlandırma değişkenleri, insert tedarik karmaşıklığı, kalıp gözü çelik seçimi, yükleme otomasyonu ve malzeme verim oranları etrafında yoğunlaşır. Ön damgalanmış bakır baralar veya özel tırtıllı pirinç dişli saplamalar, metal toleranslarında sıkı boyutsal kontrol gerektirir. Metal tolerans varyasyonu, sıkı çelik geçmelerin plastik çapakların elektriksel temas pedlerine akmasını önlediği kapatma yüzeyi sızdırmazlığını doğrudan etkiler.
Takım çeliği seçimi, başlangıçtaki tekrarlanmayan mühendislik bütçelerinin önemli bir bölümünü oluşturur. Sertleştirilmiş S136 paslanmaz çelik veya H13 takım çeliği malzemeden gözlerin işlenmesi, önceden sertleştirilmiş yumuşak çeliklere kıyasla başlangıçtaki kalıp maliyetini artırır, ancak 1.000.000 çevrimi aşan uzun vadeli kalıp ömrünü garanti eder. Yüksek kromlu paslanmaz çelikler, alev geciktirici polimerlerden kaynaklanan korozif gaz çıkışına direnç göstererek sık kalıp bakımını ve parlatma duruş süresini ortadan kaldırır.
Değerlendirme çevrim süresi manuel operatör yükleme ile otomatik arasındaki farklar robotik insert yükleme parça fiyatlandırmasını önemli ölçüde etkiler. Manuel insert yerleştirme, otomatik uç efektör aracı maliyetlerinden kaçınarak 1.000 ila 5.000 parçalık düşük hacimli köprü üretimi için uygundur. Yüksek hacimli otomotiv üretimleri, insertleri saniyeler içinde yüklemek için çok eksenli mafsallı robotlar kullanır; bu da makine tutma sürelerini azaltır ve birim işçilik maliyetlerini düşürür.
Hurda oranı yönetimi ve reçine atık kontrolü, nihai ana maliyet bileşenini oluşturur. Yüksek performanslı termoplastiklerin işlenmesi, eksik dolgu veya hidrolik enjeksiyon basıncı altında insert yer değiştirmesini önlemek için hassas proses kontrolleri gerektirir. Sıcak yolluk manifoldları aracılığıyla yolluk sistemi hurdasının en aza indirilmesi, pahalı mühendislik polimerlerinde genel malzeme tüketimini azaltır.
Temel fiyatlandırma değerlendirme etkenleri şunları içerir:
- Metalik insert tedarik maliyeti—Standart raf ürünü pirinç bağlantı elemanlarının satın alınması, özel progresif kalıp damgalama işlemlerine kıyasla maliyetleri düşürür.
- Kalıp gözü çelik sertliği—Tamamen sertleştirilmiş H13 veya S136 çeliğinin belirtilmesi NRE kalıp maliyetlerini artırır ancak uzun üretim serilerinde bakımı en aza indirir.
- Otomasyon uç efektör aracı—6 eksenli robotik yükleme otomasyonunun entegre edilmesi başlangıç sermayesi gerektirir ancak birim işçilik giderlerini büyük ölçüde azaltır.
- Yolluk sistemi verimliliği—Valf kapılı sıcak yolluk sistemlerinin kullanılması, yüksek maliyetli mühendislik polimerlerinde yolluk hurdasını ortadan kaldırır.
Hassasiyetten Ödün Vermeden Insert Kalıp Bütçenizi Nasıl Optimize Edersiniz
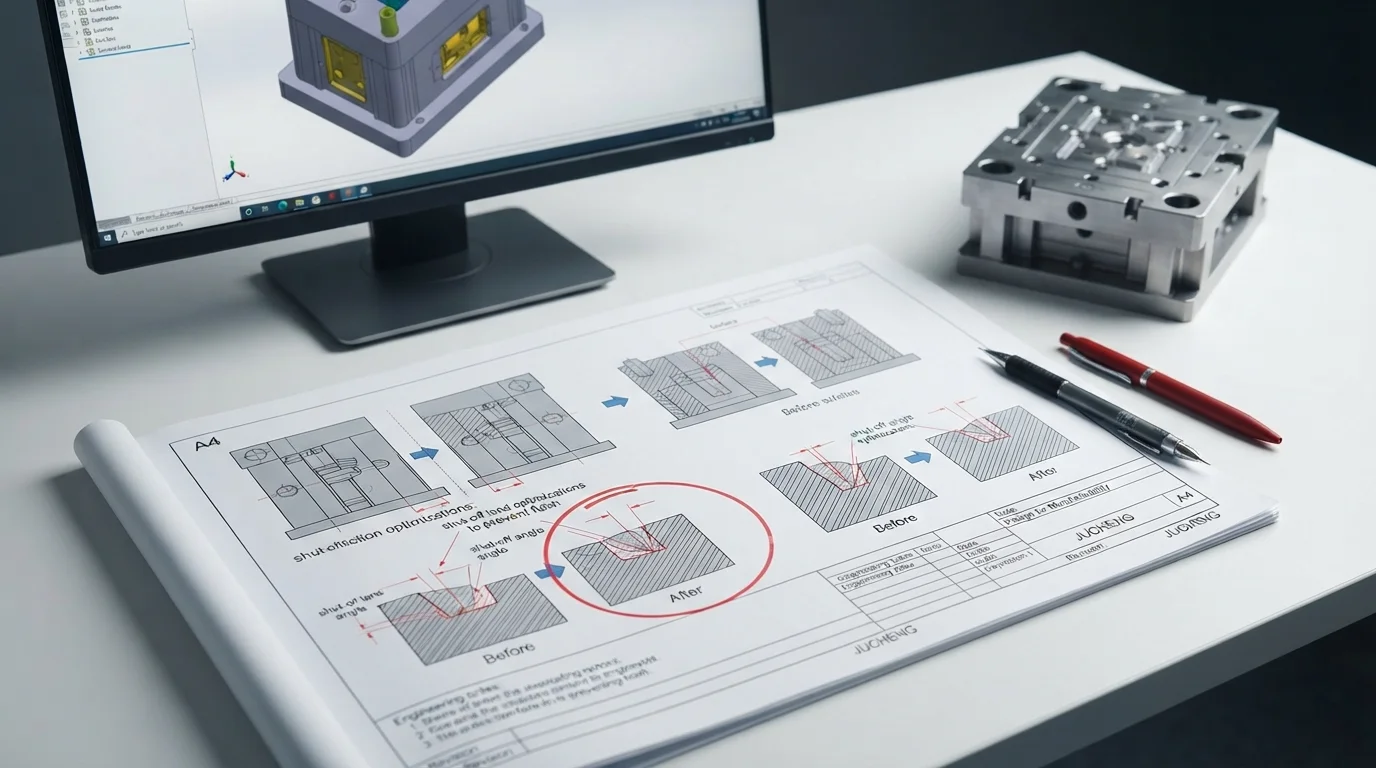
Gereksiz kalıp giderlerinin ayıklanması, kalıp çeliği kesilmeden önce tamamlanan kapsamlı bir Üretilebilirlik için Tasarım (DfM) incelemesiyle başlar. Teknik incelemeler, enjeksiyon sırasında göbek yer değiştirmesini önlemek için çıkış açılarını, et kalınlığı tekdüzeliğini ve göbek pimi konumlandırma mekanizmalarını değerlendirir. Insert kalıplama maliyetini en aza indirmek için, güvenilir bir kapatma için kalıp kapatma alanının optimize edilmesi esastır insert kalıplama.
Birden fazla ürün hattında insert geometrilerinin standartlaştırılması, özel damgalama ve işleme maliyetlerini azaltır. Tek tip boss et kalınlıklarının tasarlanması, yerel çökme izlerini önler ve pahalı ikincil kozmetik dolgu ihtiyacını ortadan kaldırır. Basit geçişli kapatmalar veya kayan çekirdek hattı modifikasyonlarının dahil edilmesi, özelliklerin doğrudan çekme hattında kalıplanmasına olanak tanıyarak karmaşık yan hareketli sürgüleri ortadan kaldırır.
| Maliyet Optimizasyon Stratejisi | Kalıp Bütçesi Etkisi | Birim Fiyat Etkisi | Birincil Mühendislik Avantajı |
|---|---|---|---|
| Standartlaştırılmış Dişli Insertler | Özel kalıp NRE yok | – Azalma | Özel progresif damgalama kalıplarını ortadan kaldırır |
| Çekme Hattında Geçişli Kapatmalar | – Daha Düşük Kalıp Maliyeti | %5 – Azalma | Hidrolik yan hareketli sürgüleri ve kaldırıcıları ortadan kaldırır |
| Robotik Otomasyon (Yüksek Hacim) | Daha yüksek başlangıç otomasyon kurulumu | 30% – 50% Redüksiyon | Çevrim süresini kısaltır ve operatör yerleştirme hatalarını ortadan kaldırır |
Sıkça Sorulan Sorular (SSS)
Manuel insert yerleştirme, robotik otomasyona kıyasla parça birim maliyetini nasıl etkiler?
Manuel insert yerleştirme, özel robotik kol ucu takımlarına olan ihtiyacı ortadan kaldırarak başlangıç NRE sermayesini düşürür ve 1.000 ila 5.000 adetlik düşük hacimli prototip üretimleri için ideal hale getirir. Otomatik robotik insert yerleştirme, başlangıç takım yatırımını artırır ancak makine çevrim süresini ve işçilik giderlerini önemli ölçüde azaltır; bu da 50.000 parçayı aşan yüksek hacimli üretimlerde birim maliyetleri belirgin şekilde düşürür.
Metal insert kalitesi kalıp bakım maliyetlerini neden etkiler?
Boyutsal farklılıklara sahip spesifikasyon dışı metal insertler, kalıp kapatma çeliğinin aktif temas alanlarına karşı düzgün sızdırmazlık sağlamasını engeller. Aşırı büyük insertler, kenetlenme sırasında çelik kapatma yüzeylerini ezer ve maliyetli takım hasarı ile çapak oluşumuna yol açar. Küçük insertler, erimiş reçinenin terminal temas yüzeylerine sızmasına izin veren mikro boşluklar bırakır ve yüksek hurda oranları ile sık takım temizliğine neden olur.
Başlangıç insert kalıplama takım giderlerini düşürmenin en etkili yolu nedir?
Karmaşık yan hareketli alt kesimleri ortadan kaldırmak için erken bir DfM incelemesi yapmak, takım maliyetlerini azaltmanın en etkili yoludur. Özellikleri çekme hattı kapatmaları veya basit elle yüklenen gevşek çekirdekler kullanacak şekilde yeniden tasarlamak, maliyetli hidrolik sürgüleri ortadan kaldırır. Montajınız genelinde dişli pirinç insert boyutlarını standartlaştırmak da insert satın alma maliyetlerini düşürür.