
Önceden şekillendirilmiş metal bileşenlerin doğrudan kalıplanmış plastik yapılara entegre edilmesi, üstün mekanik dayanım ve mekânsal bütünleşme sağlar. Isı ile çakma veya ultrasonik yerleştirme gibi geleneksel kalıp sonrası montaj teknikleri, genellikle tutarsız çekme direnci ve yerel gerilme yoğunlaşması ile sonuçlanır. Profesyonel bir insert kalıplama birincil enjeksiyon çevrimi sırasında metalik kontakları, dişli saplamaları ve elektronik pinleri doğrudan kapsüller. JUCHENG, otomatik üretim hücrelerini işleterek müşteri teknik çizimlerine sıkı sıkıya uygun olarak yüksek güvenilirlikli kapsüllenmiş donanım üretir.
İçindekiler
Dişli Pirinç Insertlerin, Bakır Bara Çubuklarının ve Elektronik Pinlerin Kapsüllenmesi
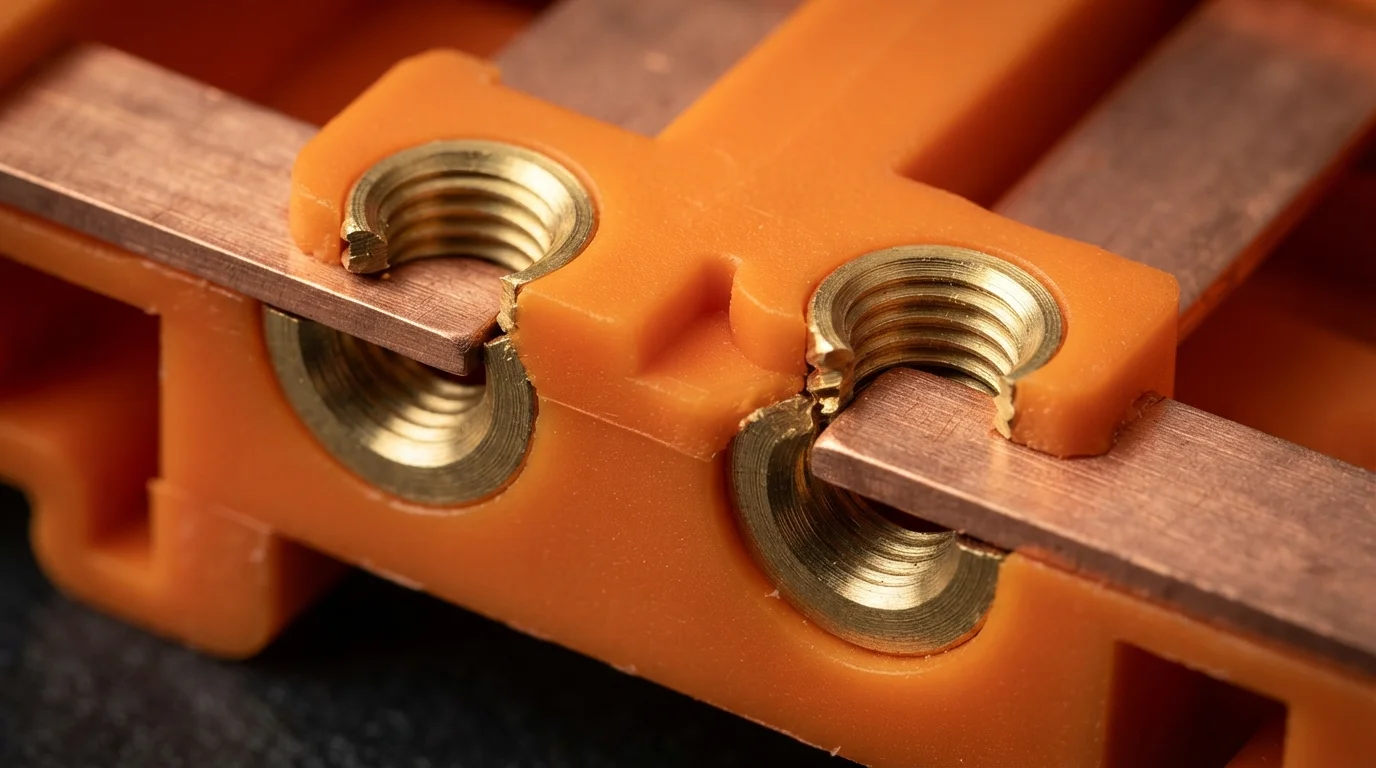
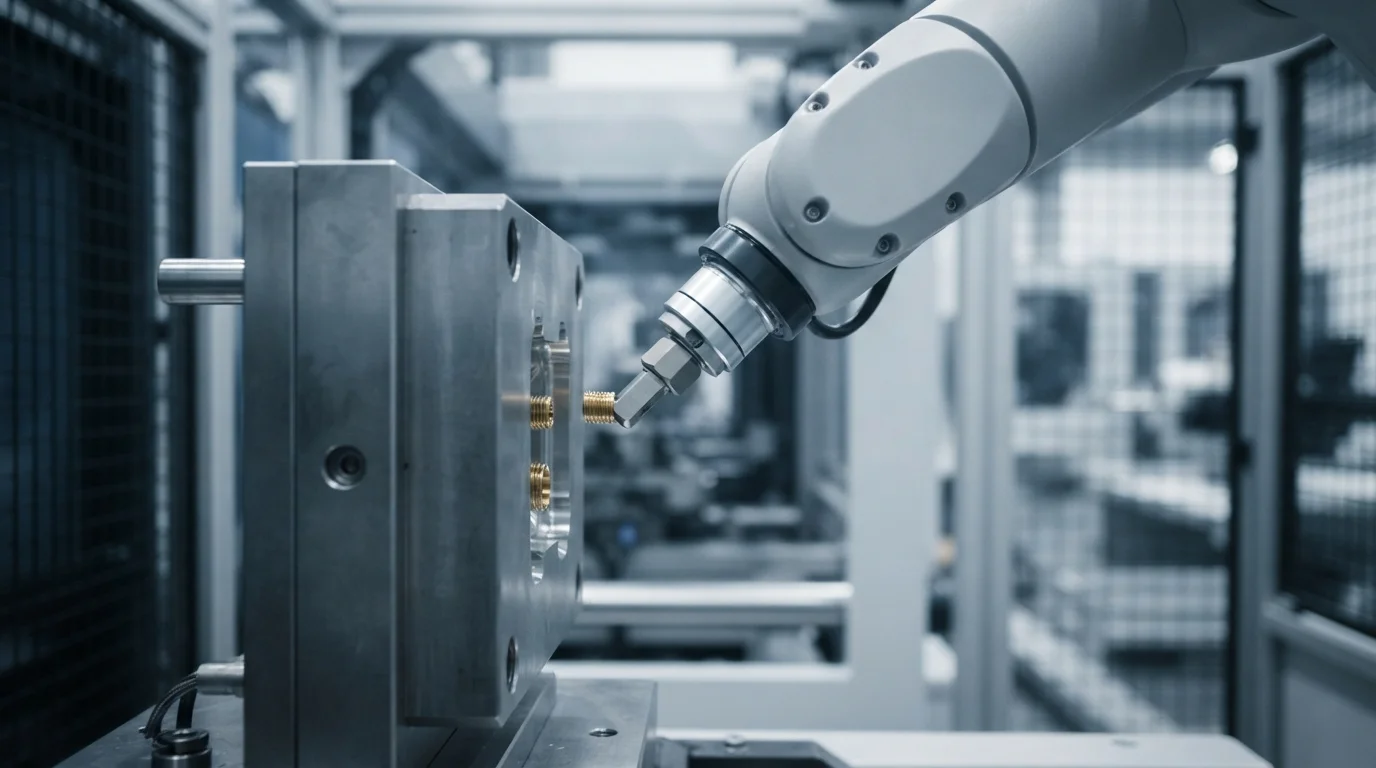
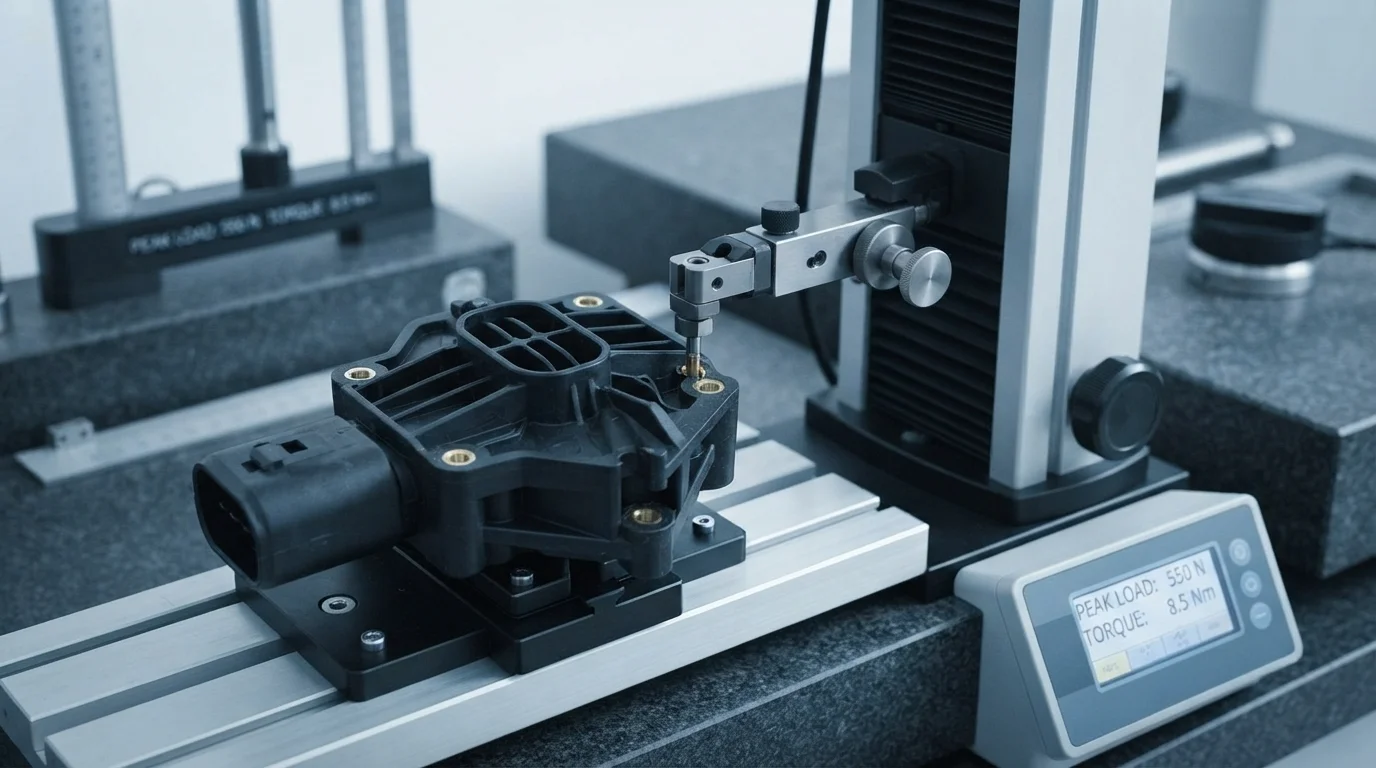
Aşağıdaki gibi metalik elemanların kapsüllenmesi pirinç diş insertleri, bakır bara çubukları, ve damgalanmış elektronik terminallerin doğrudan plastik içine yerleştirilmesi önemli performans avantajları sağlar. Eriyik reçine, tırtıklı metal profillerin etrafını tamamen sararak soğuma sırasında kalıcı bir mekanik kilit oluşturur. Kalıp içi kapsülleme, ikincil ısı ile çakmaya kıyasla önemli ölçüde daha yüksek çekme kuvvetine ve dönme torku dayanımı sağlar. Manuel ikincil montaj adımlarının ortadan kaldırılması, montaj işçiliğini azaltırken insert konumlandırmasının tam doğruluğunu garanti eder. Otomatik robotik yükleme kolları, her enjeksiyon çevriminden önce metal insertleri milimetre altı hassasiyetle çekirdek boşluklarına yerleştirir.
Hassas insert kapsülleme standartları şunları içerir:
- Otomatik insert yerleştirme—Robotik uç efektör takımlarının kullanımı, kalıp çekirdeği içinde hassas ve tekrarlanabilir konumlandırmayı sağlar.
- Tırtıklı profil kilitlenmesi—Erimiş reçinenin agresif metal tırtıklara akıtılması, burulma torku direncini en üst düzeye çıkarır.
- Metal insertlerin ön ısıtılması—Polimer enjeksiyonu sırasında lokalize termal şoku azaltmak için metal kontakların kalıplamadan önce 100°C'ye ısıtılması.
- Flaşsız kapatma sızdırmazlığı—Dinamik basınç altında kenetlenen hassas çelik kapatma yüzeyleri, aktif kontak terminallerine plastik sızmasını önler.
CTE Uyumsuzluğu Kontrolü ve Termal Stres Çatlamasının Önlenmesi
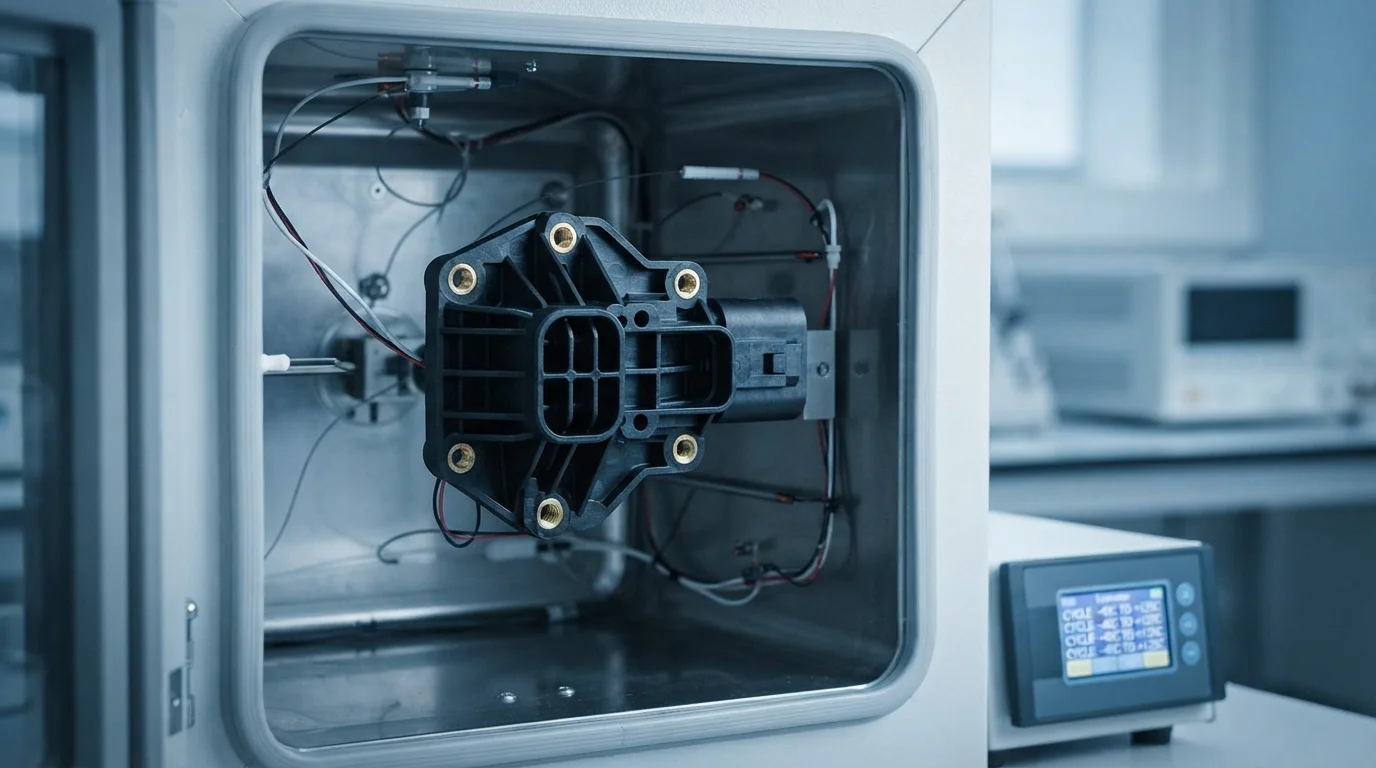
Sert metaller ile çevreleyen polimerler arasındaki CTE uyumsuzluğunun yönetilmesi, insert kapsüllemede birincil mühendislik zorluğunu oluşturur. Bakır ve pirinç 16,5 ila 18,5 ppm/K oranında genleşirken, mühendislik plastikleri önemli ölçüde daha yüksek termal genleşme oranları sergiler. Termal şok döngüsü sırasında bu genleşme farkı, polimer duvarı içinde lokalize çekme gerilmelerine yol açar. PA66, PBT, veya PC/ABS gibi yüksek uzama oranlı reçinelerin seçimi, keskin metal köşeler etrafında mikro çatlak oluşumunu önler. Metal insertlerin kalıplamadan önce ön ısıtılması, başlangıç sıcaklık gradyanlarını azaltarak gerilmesiz polimer katılaşmasını teşvik eder.
| Metal Insert Malzemesi | Metal CTE (ppm/K) | Önerilen Polimer Reçinesi | Polimer CTE (ppm/K) | Gerilim Azaltma Stratejisi |
|---|---|---|---|---|
| Pirinç (C36000) | 18.5 | PC/ABS Alaşımı (Bayblend) | 60 – 75 | Pirinç insertleri 100°C'ye önceden ısıtın; keskin kenarları yuvarlatın |
| Bakır (C11000) | 16.5 | PA66-GF30 (Zytel) | 25 – 35 | Cam elyaf takviyesi, polimer CTE'sini bakırla hizalar |
| Paslanmaz Çelik (304) | 17.3 | PBT-GF30 (Valox) | 30 – 40 | Gerilim gevşemesi için kalıp sıcaklığını 85°C'de tutun |
EV ve Havacılık Kabloları için Yüksek Gerilim Kaçak Akım İzolasyonu
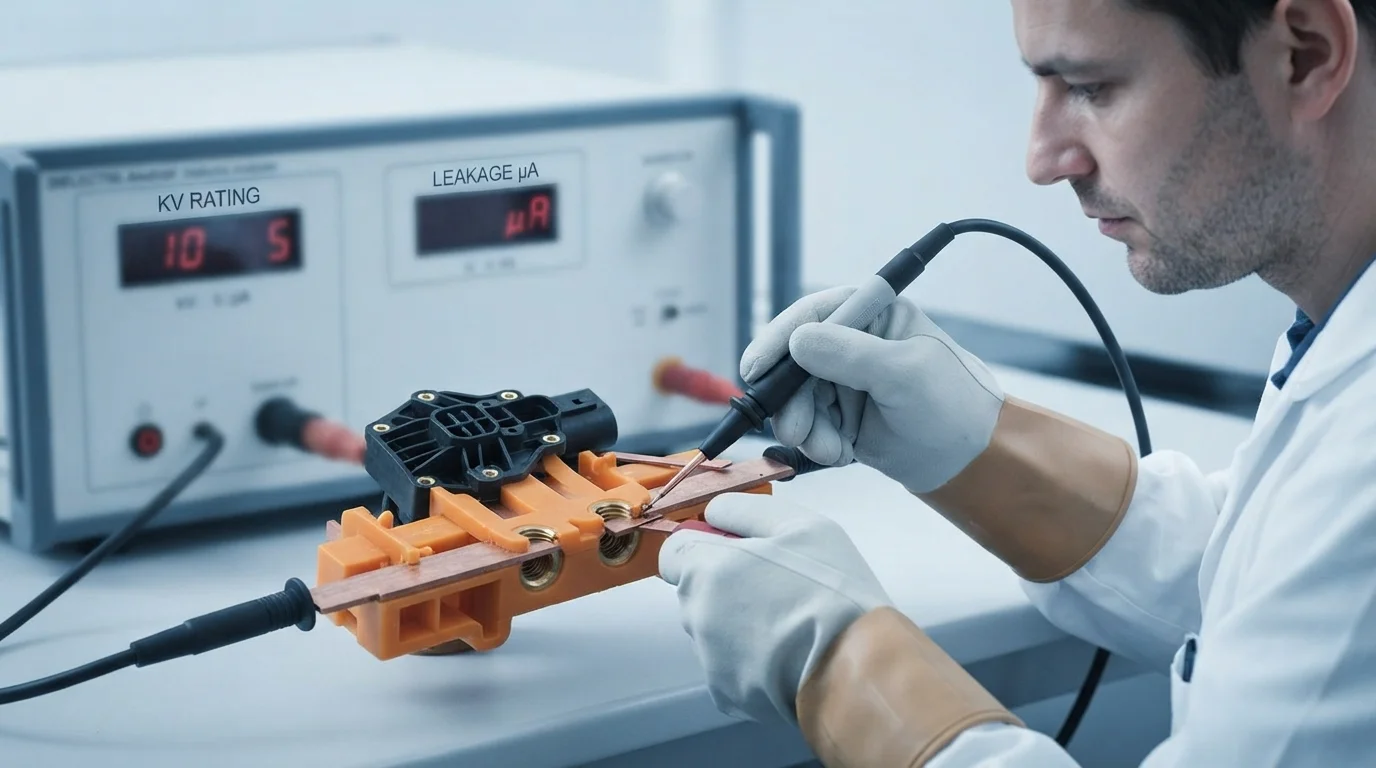
Elektrikli araçlardaki ve uçaklardaki yüksek gerilimli elektrik platformları, metal kontaklar boyunca güvenilir dielektrik kapsülleme gerektirir. Yalıtımlı bara konektörlerinin tasarımı, IEC 60664-1 gibi uluslararası izolasyon standartlarına sıkı uyum gerektirir. Metal-plastik sınırı boyunca doğrudan kalıplanan yükseltilmiş labirent kaburgalar, fiziksel kaçak akım ve açıklık mesafelerini artırır. Hermetik sızdırmazlık yüzeyleri, nem, tuz spreyi ve atmosferik partikül girişinin iletken izleme yolları oluşturmasını önler. Yüksek CTI reçinelerinin kullanımı, kapsüllenmiş baraların sürekli 800V çalışma yükleri altında tam elektriksel izolasyonu korumasını sağlar.
Sıkça Sorulan Sorular (SSS)
Insert kalıplama neden ultrasonik ısı çakılama işleminden daha yüksek tork dayanımı sağlar?
Enjeksiyon kalıplama, eriyik plastiği yüksek enjeksiyon basıncı altında tırtıklı kanallara ve alt kesimlere derinlemesine akıtmaya zorlar. Soğuyan plastik, metal geometrisinin etrafında doğrudan büzülerek kusursuz bir mekanik kilit oluşturur. İkincil ısıyla perçinleme yalnızca yerel duvar yüzeylerini eritir ve tork direncini düşüren iç mikro boşluklar bırakır.
Sıcaklık döngüsü sırasında pirinç insertlerin çevresindeki mikro çatlamaları nasıl önlersiniz?
Termal gerilme çatlamasını önlemek, reçine uzama özelliklerinin eşleştirilmesini ve enjeksiyondan önce metal insertlerin ön ısıtılmasını gerektirir. Insertlerin 100°C'ye ön ısıtılması, kalıplama sırasındaki sıcaklık gradyanını düşürerek reçinenin metal çekirdek etrafında düzgün şekilde soğumasını sağlar.
Yüksek voltajlı bakır bara çubuklarının kapsüllenmesi için en iyi malzemeler hangileridir?
Cam elyaf takviyeli Poliamid 66 (PA66-GF30) ve Polibütilen Tereftalat (PBT), yüksek voltajlı bara çubuğu kapsüllemesi için tercih edilir. Bu reçineler yüksek mekanik sertliği, mükemmel ısı sapma özelliklerini ve 600V'u aşan karşılaştırmalı izleme indeksi (CTI) değerlerini bir araya getirir.