
Клапанный затвор, оставляющий подтёк, нить или непостоянный след, не обязательно является плохой вставкой затвора. В практической диагностике клапанных затворов полезный первый вопрос — когда появляется след: при запуске, после длительной работы, только в одной полости или после изменения процесса. Эта временная привязка позволяет отделить причины, связанные с тепловым балансом, движением пальца, герметизацией и давлением расплава, прежде чем кто-либо начнёт менять несколько настроек сразу.
Начните с отформованных свидетельств и записи контроллера. Сравните одну и ту же полость в последовательных циклах, отметьте, открыт или закрыт затвор в момент образования дефекта, и сверьте фактическую последовательность с утверждённым технологическим листом. Не следует регулировать клапанный палец наугад, пока расплав горячий, а причина неизвестна.
Прочитайте картину дефекта перед изменением настройки
Фиксируйте дефект по гнезду, циклу и времени с момента запуска. Короткая полоса, появляющаяся на каждом цикле, указывает на повторяющуюся проблему с отсечкой или синхронизацией; след, возникающий только после паузы, может указывать на термическое условие или условие перезапуска. Проблема в одном гнезде — это иной диагностический сигнал, чем равномерный дефект по всей форме.
Осматривайте след от литника при постоянном освещении и увеличении. Отмечайте, размазан ли материал, разорван, подгорел или просто выступает над поверхностью. Фотографирование одного и того же места под одним и тем же углом помогает отличить реальное изменение от обычной визуальной вариации. Также проверьте, не обрабатывается ли деталь или не перемещается ли она так, что это может создать след после извлечения.
Храните записи по детали, машине и горячеканальной системе вместе. Марка и партия смолы, краситель, время пребывания, последовательность запуска и недавнее обслуживание могут изменить интерпретацию симптома. Не предполагайте, что стабильный дисплей машины означает, что расплав и литник находились в одинаковых условиях в каждом гнезде.
Проверьте последовательность открытия и закрытия
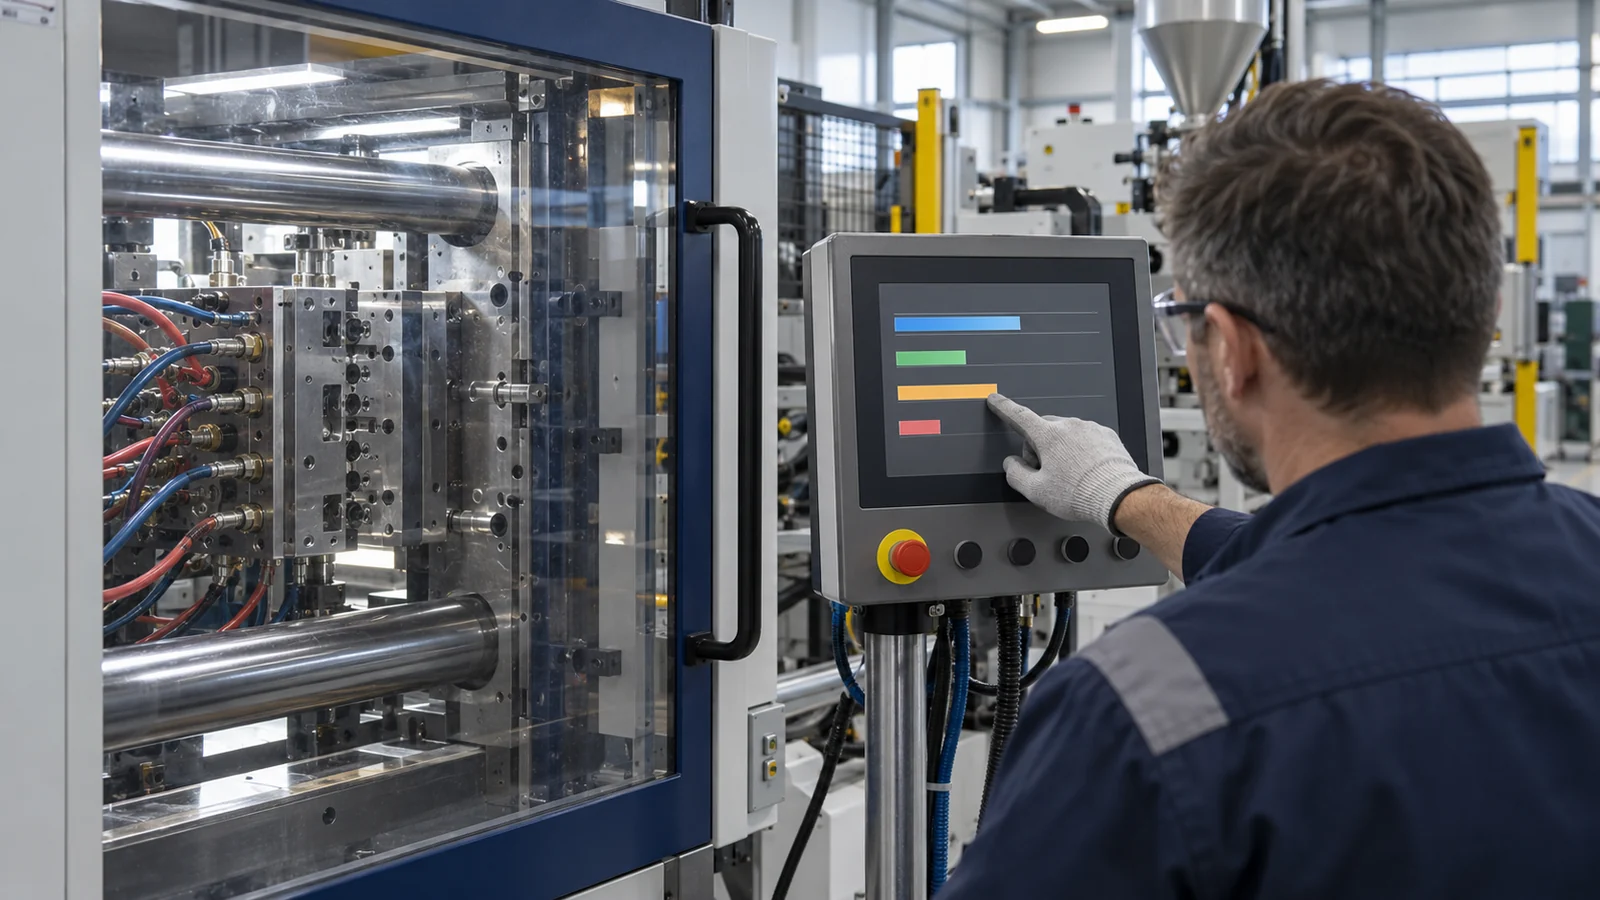
Горячеканальные системы с игольчатым запиранием согласуют подачу расплава с перемещением иглы. Если игла открывается слишком рано, расплав может инжектироваться струёй или оставлять несбалансированный фронт потока; если она закрывается слишком поздно или не садится стабильно, литник может тянуться или оставлять выступающий след. Поэтому изменения последовательности должны быть привязаны к измеренному симптому и оцениваться по одной переменной за раз.
- Подтвердите триггер. Установите, управляется ли игла таймером, положением шнека, сигналом давления или другим настроенным входом. Сверяйте отображаемое событие с циклом машины, а не полагайтесь на скопированный лист настройки.
- Сравните фактические события. Проверьте синхронизацию открытия и закрытия для затронутого гнезда по сравнению с соседними гнёздами. Дрейф или выброс может указывать на проблему с управлением, приводом или проводкой.
- Измените одну настройку. Вносите небольшое документированное изменение только после записи базовой линии. Сохраняйте стабильными условия заполнения, выдержки под давлением и охлаждения при оценке эффекта.
- Проверьте деталь повторно. Оцените высоту следа, тянучесть, внешний вид поверхности и размеры детали. Более чистый литник не является успешной коррекцией, если он вызывает недолив или смещает линию спая.
Никогда не считайте команду контроллера доказательством того, что игла физически достигла заданного положения. Там, где позволяет оборудование, сравнивайте команду с доступной обратной связью по положению или приводу. Если обратная связь отсутствует, используйте контролируемый осмотр во время безопасной процедуры обслуживания, а не тянитесь в зону горячеканальной системы.
Отделите тепловой дисбаланс от проблем с пальцем
Игла клапана может быть механически исправна, тогда как зона литника слишком горячая, слишком холодная или неравномерно нагрета. Проверьте цепи нагревателя и термопары, посадку разъёмов, аварийные сигналы контроллера и температурные тренды, прежде чем менять материал или профиль выдержки под давлением. Показание температуры — это измерение датчика в одной точке, а не прямое измерение состояния расплава у литника.
Поведение при запуске особенно информативно. Если подтекание возникает только после длительной паузы, рассматривайте последовательность перезапуска, время выдержки и первые отливки отдельно от установившегося производства. Если дефект постепенно усиливается в течение прогона, ищите изменяющееся термическое условие, загрязнение или прогрессирующий износ, а не многократно сдвигайте синхронизацию иглы.
Состояние материала также имеет значение. Влагочувствительные смолы, концентраты цвета, вторичное сырьё или смена партии материала могут изменить текучесть и внешний вид. Подтвердите утверждённые требования к сушке и обращению для конкретной марки; не компенсируйте проблему подготовки материала чрезмерной коррекцией температуры горячеканальной системы.
Используйте данные по каждому гнезду, чтобы локализовать причину
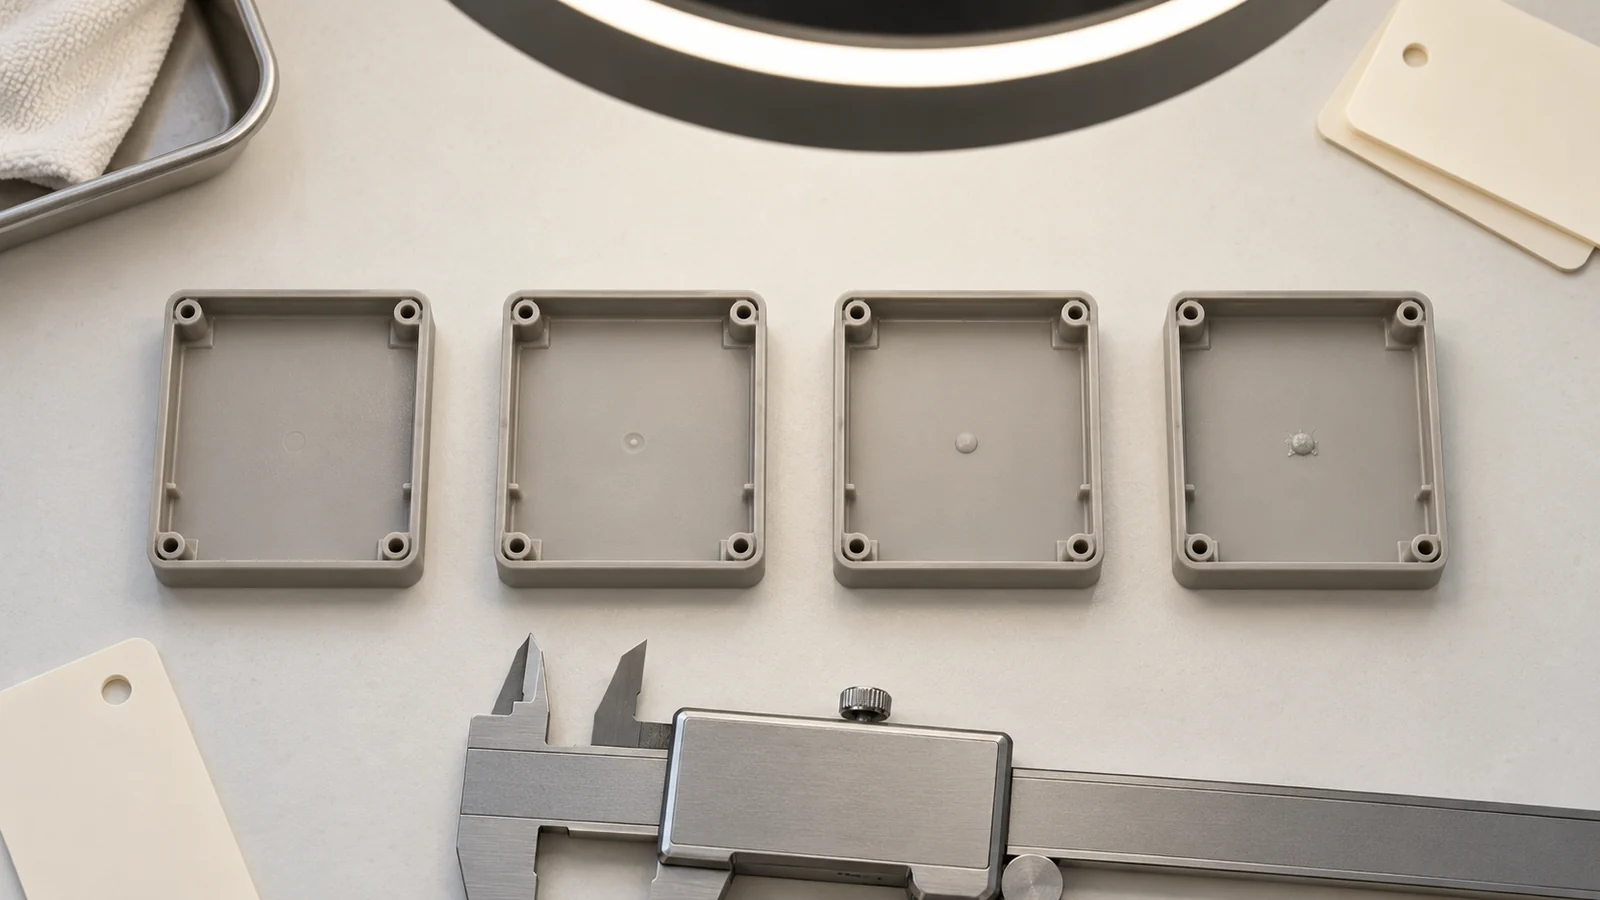
Сравните детали из каждого гнезда, используя один и тот же метод контроля. Если дефект появляется только в одном гнезде, а остальные остаются стабильными, в первую очередь проверьте перемещение толкателя, вставку литника, цепь нагревателя и локальное охлаждение этого гнезда. Если все гнёзда меняются одновременно, исследуйте общие входные параметры: состояние смолы, настройки контроллера, последовательность цикла или изменение на уровне машины.
Для многогнёздных форм маркируйте образцы и сохраняйте порядок их изготовления. Простая запись может включать номер гнезда, статус запуска или установившегося режима, описание дефекта, измеренный след литника, аварию контроллера и единственное внесённое изменение процесса. Это превращает метод проб и ошибок в прослеживаемое сравнение и облегчает последующий план испытаний и валидации формы при проверке.
Знайте, когда форме требуется обслуживание, а не очередная корректировка процесса
Повторяющееся залипание толкателя, неравномерный износ, налипание металла, повреждённые уплотнительные поверхности или дефект, возвращающийся после короткого периода корректировки, указывают на проблему с оснасткой. Изменение процесса может временно скрыть симптом, увеличивая при этом нагрузку на другие элементы формы. Остановитесь и проведите осмотр в соответствии с безопасной процедурой обслуживания на объекте, когда данные указывают на изношенный или повреждённый компонент.
При обсуждении ремонта или новой формы предоставьте фотографии по конкретным гнёздам, идентификацию смолы и красителя, настройки последовательности, временную картину и детали до и после последнего изменения. Эти сведения полезнее, чем просьба “сделать литник чище”. Для более широкого контекста о конструкции горячеканальной системы и интерфейсах формы см. конструкция литьевой формы с горячеканальной системой. Родительская тема статьи — решения для литья пластмасс под давлением; каждая ссылка должна помогать читателю перейти от диагностики к соответствующему проектному или валидационному решению.
Часто задаваемые вопросы
Следует ли регулировать толкатель игольчатого затвора перед проверкой температуры?
Нет. Сначала установите картину дефекта и проверьте записи нагревателя, термопары и последовательности. Изменение синхронизации толкателя до подтверждения теплового состояния может скрыть одну причину и внести другую.
Всегда ли увеличенный след литника означает, что толкатель изношен?
Нет. Выступающий след может возникать из-за неполного прилегания, нарушения синхронизации, тепловых условий, загрязнения или изменений процесса. Износ — одна из возможных причин, но перед заменой оснастки требуется inspection конкретной полости.
Почему стрингинг появляется только после производственной паузы?
Пауза изменяет тепловую историю и историю времени пребывания у впускного литника. Сравните последовательность перезапуска и первые отливки с деталями в установившемся режиме, затем проверьте утверждённый материал и условия горячеканальной системы, прежде чем корректировать процесс.