
Облой при литье под давлением легко заметить и на удивление легко неверно диагностировать. Тонкий заусенец на линии разъёма может возникать из-за формы, которая больше не смыкается равномерно, но облой также может появляться у вставки, ползуна, выталкивающего штифта или вентиляционного канала. Повышение усилия смыкания или снижение давления впрыска может скрыть симптом, создав при этом другой дефект. Полезный первый вопрос — не “Какой параметр нам изменить?”, а “Где начинается облой и что изменилось, когда он появился?”
Диагностика, начинающаяся с локализации, превращает косметический симптом в отслеживаемую проблему формы и процесса. Это также помогает заказчикам отделить временную корректировку процесса от работ, относящихся к техническому обслуживанию или проектированию детали.
Быстрая диагностика: зафиксируйте точное место, является ли облой непрерывным или локальным, какая полость или зона формы затронута, и появился ли он после изменения оснастки, материала, настройки или производства. Затем изменяйте по одной переменной за раз.
В этой статье
- Нанесите облой на карту до изменения настроек
- Отделите проблемы смыкания от проблем процесса
- Проведите контролируемую корректировку
- Когда ограничением является геометрия или вентиляция
- Когда обрезка помогает — а когда нет
- Что включить в передачу поставщику
- Часто задаваемые вопросы
Нанесите облой на карту до изменения настроек

Отметьте дефект на чертеже или фотографии и сравните несколько последовательных деталей. Непрерывный заусенец по линии разъёма требует иного исследования, чем короткий участок у одной вставки или повторяющийся след рядом с выталкивающим штифтом. Проверьте, возникает ли он в каждой полости, в одной полости или только после того, как форма достигнет рабочей температуры.
| Местоположение облоя | Доказательства для проверки | Не делайте предположений |
|---|---|---|
| Широкий заусенец по линии разъёма | Посадка, совмещение, состояние прижима, повреждение поверхности | Всегда помогает только увеличение усилия прижима |
| Одна вставка или отсекающий контур | Местный износ, загрязнения, посадка, опора, тепловое движение | Весь пресс-форма смещена |
| Вентиляция или элемент выталкивания | Состояние вентиляции, местное давление, зазор толкателя | Любой облой — это плохая вентиляция |
Отметьте партию смолы, машину, гнездо, количество циклов и состояние процесса. Если облой появляется после технического обслуживания или длительной работы, эта хронология может быть полезнее одного замера давления. Качественный обзор конструкции литьевой формы учитывает отсекающие контуры, поверхности разъёма, расположение вентиляции и опору инструмента — а не только номинальную геометрию.
Отделите проблемы смыкания от проблем процесса
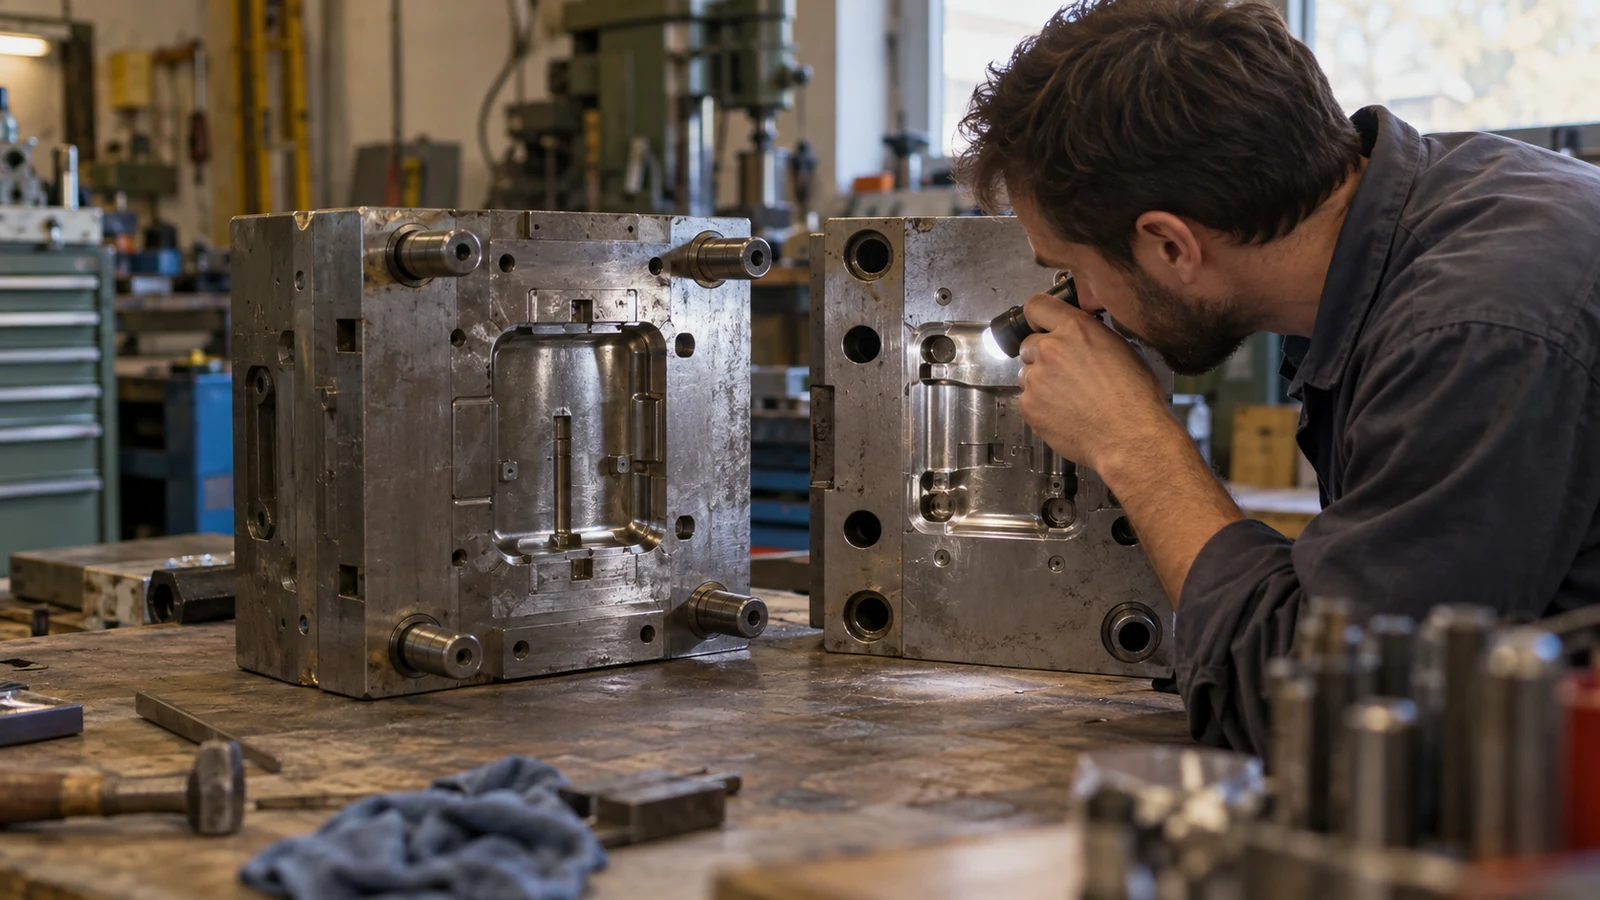
Облой образуется, когда расплав попадает в зазор, который должен оставаться закрытым, или когда вентиляция или зазор пропускают больше материала, чем предусмотрено. Зазор может возникнуть из-за износа, повреждённого отсекающего контура, загрязнения, неравномерной посадки или прогиба под нагрузкой. Технологические условия могут повышать давление в гнезде, но они не делают каждый зазор исключительно проблемой процесса.
Безопасно осмотрите подозрительную зону. Ищите остатки, застрявшие загрязнения, следы ударов и неравномерный контакт. Если облой появляется в одном гнезде, а в других нет, исследуйте местные различия инструмента или потока, прежде чем менять весь процесс. Если во всех гнёздах одновременно появляется обширный облой, проверьте общие условия смыкания и задокументированное технологическое окно.
Не делайте выводов об усилии смыкания только по детали. Подтвердите настройку машины и формы, площадь проекции и любые доступные данные о давлении в гнезде. Чрезмерное усилие смыкания может повысить напряжение в инструменте; безосновательное снижение скорости или давления может привести к недоливам или слабым зонам сварного шва.
Проведите контролируемую корректировку
Когда состояние инструмента понятно, проведите задокументированный опыт вместо одновременных корректировок. Поддерживайте постоянными смолу, режим сушки, температуру формы, стадию цикла и метод измерения. Изменяйте одну значимую переменную, фиксируйте результат по гнёздам и сохраняйте образец с каждого шага.
- Задайте базовый уровень. Зафиксируйте местоположение, размеры, полость, настройки машины и массу детали.
- Проверьте инструмент. Очистите и проверьте поверхности смыкания и вентиляционные каналы, прежде чем компенсировать изменениями процесса.
- Регулируйте в пределах проверенного диапазона. Вносите измеренное изменение только тогда, когда данные указывают на причину в процессе; проверяйте заполнение, размеры и внешний вид вместе.
- Повторно проверьте после стабилизации. Сравнивайте детали после того, как форма достигнет своего нормального теплового состояния.
Полезная корректировка устраняет облой, не выводя деталь за пределы функциональных требований. Если она вызывает неполное заполнение, утяжины, коробление или нестабильный цикл, значит, она сместила проблему, а не решила её.
Когда ограничением является геометрия или вентиляция
Тонкие уплотнительные площадки, длинные пути течения, резкие переходы толщины и локальные пики давления могут снижать устойчивость к нормальным колебаниям. Слишком мелкий вентиляционный канал может задерживать газ; слишком глубокий или плохо поддерживаемый может стать путём для облоя. “Добавить вентиляцию” — не универсальный совет.
Рассматривайте смолу, положение литника, переходы стенок и конструкцию формы вместе. Исследование заполнения может помочь выявить накопление давления, а анализ инструмента определяет, практично ли изготовить и обслуживать предлагаемый вентиляционный канал или уплотнительную площадку. Более широкий процесс литья пластмасс под давлением следует оценивать по критериям приёмки детали, а не только по косметическому целевому показателю.
Там, где чертёж допускает краевое условие, определите максимум по местоположению и функции. Уплотнение, скользящая поверхность разъёма или видимый край могут требовать более строгого ограничения, чем скрытый нефункциональный край.
Когда обрезка помогает — а когда нет
Вторичный удаление облоя может применяться, когда спецификация допускает съёмную кромку и элемент стабильно доступен. Это не замена повреждённой запирающей поверхности или облою, который изменяет посадку, герметизацию или сборку. Зачистка может оставить след или неровную кромку в труднодоступных зонах.
Перед утверждением определите зону, метод удаления, предельное значение кромки и метод контроля. Сравните риски по обращению, трудозатратам и качеству с корректировкой инструмента. Если облой появляется непредсказуемо, сначала устраните причину.
Что включить в передачу поставщику
Укажите номер детали и ревизию, марку смолы, идентификаторы формы и машины, гнездо, фотографии дефекта с масштабом, момент начала дефекта, недавние изменения и функциональное ограничение. Укажите, относится ли проблема к внешнему виду, сборке, герметизации или безопасности. Эти данные помогают инженерной команде отличить локальную проблему запирающей поверхности от проблемы технологического окна.
Часто задаваемые вопросы
Следует ли увеличить усилие смыкания, чтобы остановить облой?
Только если данные показывают раскрытие формы под давлением в полости и настройка остаётся в утверждённых пределах. Сначала проверьте центровку и поверхности смыкания; дополнительное усилие может маскировать повреждения и добавлять напряжения.
Может ли снижение давления впрыска всегда устранить облой?
Нет. Оно может уменьшить попадание расплава в зазор, но способно вызвать недоливы или плохое воспроизведение элементов. Сначала проведите диагностику, затем внесите одно контролируемое изменение, проверяя функцию детали.
Допустим ли облой, если его можно удалить?
Это зависит от чертежа и функции детали. Удаление может быть недопустимо на поверхностях герметизации, сопряжения или связанных с безопасностью. Согласуйте предельное значение кромки и вторичную операцию перед выпуском.