
Peças plásticas diferentes podem compartilhar um molde de família somente quando o molde consegue preencher, compactar, resfriar e liberar cada cavidade sem impor os requisitos de uma peça sobre outra. Resina compatível não é suficiente. A primeira revisão de projeto deve comparar a área projetada, as seções de parede, o comprimento de fluxo, a localização do ponto de injeção, as prioridades dimensionais e a mistura de produção esperada de cada peça. Se um componente exigir uma janela de processo substancialmente diferente ou for moldado em um material diferente, uma ferramenta de família pode criar mais risco de balanceamento e qualidade do que eliminar.
Comece pela compatibilidade das peças, não pela quantidade de peças
Um molde de família é uma única ferramenta que contém cavidades para dois ou mais componentes diferentes, comumente destinada a produzir um conjunto combinado em um único ciclo de moldagem. A questão útil não é simplesmente se os componentes pertencem a um mesmo conjunto; é se eles podem ser produzidos juntos sob uma janela de processo estável e compatível.
Compare as peças em quatro grupos antes de definir o layout das cavidades:
- Material: família de resina, grau, cor, reforço, necessidades de secagem e quaisquer requisitos diferentes de temperatura de massa fundida ou de molde.
- Fluxo: volume, transições de espessura de parede, comprimento de fluxo, opções de ponto de injeção e a pressão que cada cavidade provavelmente precisará.
- Qualidade: dimensões críticas, superfícies de aparência, limites de linha de solda, sensibilidade a rebarbas e método de inspeção.
- Produção: proporção de demanda, quantidade de embalagem, demanda de peças de reposição e se todos os componentes são consumidos na mesma proporção.
Várias incompatibilidades devem interromper a revisão de projeto antecipadamente. Uma tampa pequena de parede fina combinada com um suporte estrutural espesso pode não preencher e compactar bem nas mesmas condições. Um componente cosmético de alto brilho pode precisar de uma estratégia diferente de ventilação e superfície em relação a um clipe oculto. Resinas diferentes podem exigir condições de processamento incompatíveis ou podem não ser apropriadas para rodar juntas na mesma ferramenta. Esses não são desqualificadores automáticos, mas precisam de uma solução técnica antes de o aço ser cortado.
Como um molde de família é balanceado
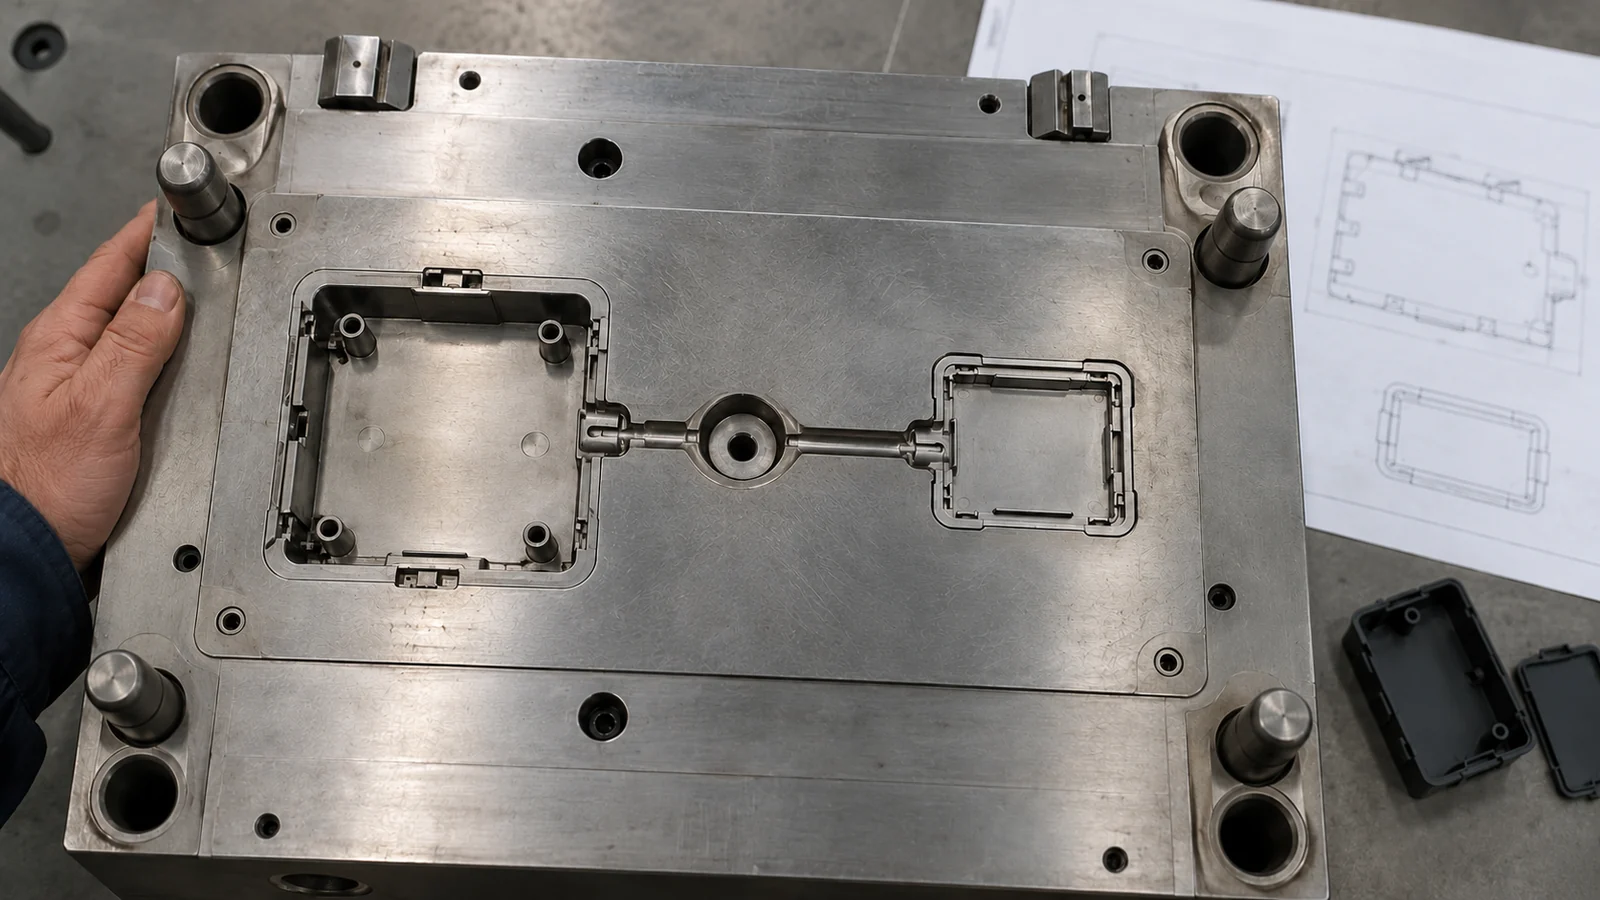
Cada cavidade deve receber um fluxo de massa fundida e um histórico de compactação adequados. Em um layout de canais naturalmente balanceado, os caminhos de fluxo e as restrições são organizados de modo que a massa fundida alcance as cavidades com resistência comparável. Com peças diferentes, o comprimento igual dos canais por si só não garante enchimento igual: o volume da cavidade, o tamanho do gate, a espessura da parede e a geometria do fluxo também afetam o resultado.
Comece pela geometria da peça e pelos prováveis locais de gate, depois avalie se um sistema de canais comum pode alimentar todas as cavidades sem sacrificar os requisitos individuais de cada peça. Uma cavidade maior pode exigir uma área de gate diferente de uma menor; um caminho de fluxo longo e fino pode responder de forma diferente de um componente compacto e mais espesso. O objetivo é uma janela de processo utilizável em todas as peças da ferramenta, não traços de pressão de cavidade idênticos por si só.
Onde as cargas das cavidades diferem substancialmente, o projeto pode precisar de restrições de fluxo independentes, gates cuidadosamente posicionados ou um arranjo de canais mais deliberado. A análise de mold-flow pode ajudar a comparar a sequência de enchimento, a demanda de pressão, a localização da linha de solda e a distribuição de temperatura antes que as decisões de ferramental se tornem caras. A simulação é um auxílio de projeto, não prova de um processo pronto para produção: dados reais de resina, construção da ferramenta, capacidade da máquina e testes de moldagem ainda importam.
Resfriamento e extração em geometrias diferentes
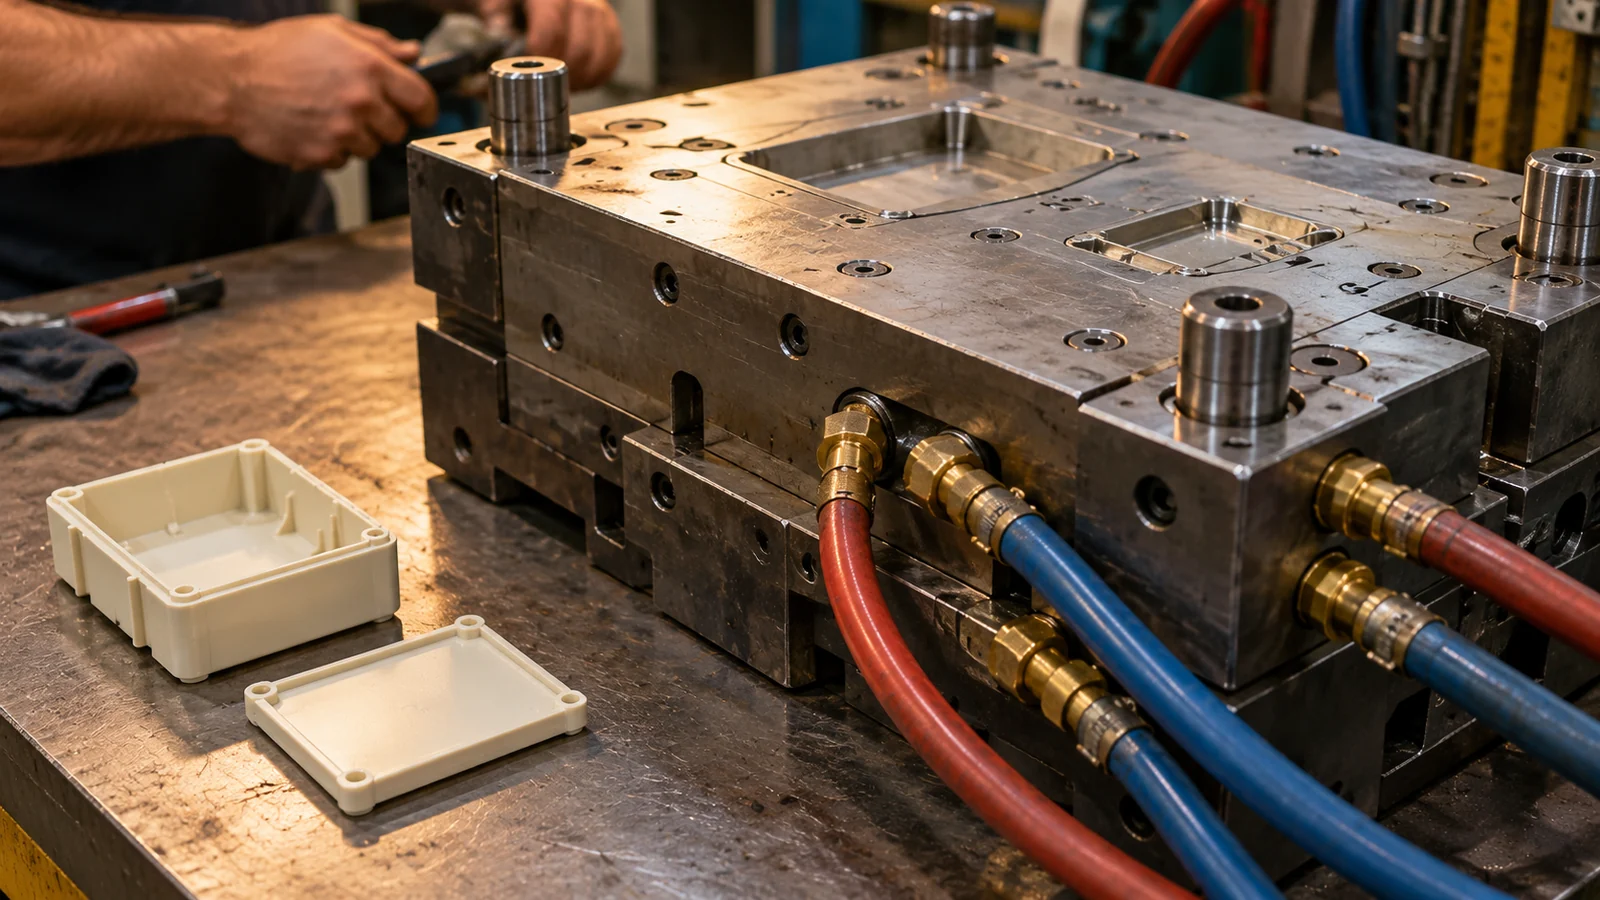
Formatos de peças diferentes raramente removem calor na mesma taxa. Um chefe espesso ou junção de nervura pode permanecer quente depois que um painel fino se estabilizou, enquanto um layout de resfriamento irregular pode causar diferentes contrações, empenamentos e restrições de tempo de ciclo entre as cavidades. Em uma ferramenta família, a peça mais lenta ou menos estável pode definir o ciclo prático para todo o disparo.
Revise o resfriamento por seções locais de parede e concentração de calor, em vez de apenas pelo contorno da peça. Dê atenção às transições de espesso para fino, núcleos profundos, chefes e áreas próximas aos gates. O layout também deve deixar espaço para circuitos de resfriamento robustos e conexões de fácil manutenção. Se uma peça precisar de um período de resfriamento muito mais longo, pergunte se esse atraso anula o benefício da ferramenta compartilhada ou se o projeto pode ser alterado para melhorar a remoção de calor.
A ejeção merece a mesma revisão independente. Cada componente precisa de ângulo de saída suficiente e um caminho de liberação previsível, embora o molde abra como um sistema único. Comportamentos de contração diferentes podem fazer uma peça agarrar seu núcleo enquanto outra se solta facilmente. O posicionamento dos extratores deve evitar superfícies cosméticas e áreas de datum funcional, e o projeto deve considerar se as peças podem ser removidas e manuseadas sem danificar características delicadas.
Quando a ferramenta compartilhada deixa de economizar dinheiro
Uma ferramenta família pode reduzir o número de moldes separados e coordenar a produção de componentes que são regularmente usados juntos. Mas a comparação de custos deve incluir a rota operacional completa, não apenas a contagem inicial de ferramentas.
| Fator de custo ou risco | Pergunta para a equipe de projeto |
|---|---|
| Mistura de demanda | As peças são consumidas em quantidades semelhantes, ou uma cavidade criará estoque excessivo? |
| Janela de processo | Cada cavidade consegue atender aos seus requisitos com as mesmas configurações estáveis da máquina? |
| Manutenção do ferramental | Uma reparação ou alteração em uma cavidade interromperá a produção de todas as peças? |
| Controle de qualidade | Cada peça pode ser inspecionada e rastreada de forma independente após um disparo combinado? |
| Mudanças futuras | É provável que os componentes mudem em momentos diferentes durante as revisões do produto? |
Se a demanda de um componente for muito menor, produzi-lo em cada disparo pode gerar estoque em processo ou estoque obsoleto. Se os componentes mudarem de forma independente, um ferramental compartilhado pode tornar as alterações de engenharia e a validação mais complicadas. Um molde separado pode custar mais inicialmente, mas proporcionar melhor programação, isolamento de manutenção ou controle de processo ao longo da vida do produto.
Uma sequência prática de revisão de projeto
- Confirme o conjunto: identifique quais peças são realmente usadas juntas e compare a demanda prevista por componente.
- Normalize as entradas: forneça CAD atual, resina e grau, requisitos de aparência, dimensões críticas e critérios de inspeção para cada peça.
- Compare as necessidades de processo: avalie espessuras de parede, caminhos de fluxo, prováveis pontos de injeção, tempo de resfriamento, comportamento de contração e requisitos de desmoldagem.
- Teste a premissa da janela comum: use a revisão de engenharia e, quando útil, a análise de mold-flow para determinar se as peças podem compartilhar uma janela de processo estável.
- Compare rotas de ciclo de vida completo: avalie um molde de família em relação a moldes separados usando o mix de produção, manutenção, verificações de qualidade e revisões futuras.
Um molde de família é um forte candidato quando os componentes têm materiais e necessidades de moldagem compatíveis, são consumidos em um mix razoavelmente coordenado e podem ser inspecionados sem perder o controle em nível de peça. Para uma visão mais ampla de como a rota de ferramental é planejada, consulte soluções de moldes de injeção de família. Se as peças exigirem condições de processo materialmente diferentes, trate o ferramental separado como uma linha de base legítima, e não como uma falha de otimização.
FAQ
Materiais diferentes podem ser moldados em um único molde de família?
Às vezes, mas depende do processo de moldagem e do projeto do molde. Materiais com condições de processamento incompatíveis ou requisitos de injeção diferentes podem tornar um molde de família convencional inviável; confirme a compatibilidade antes de selecionar o conceito de molde.
Toda cavidade precisa produzir a mesma quantidade de peças?
Um molde de família convencional produz seu conjunto de cavidades em cada ciclo, portanto as peças são fabricadas em uma proporção fixa. Se as proporções de uso ou demanda forem diferentes, o estoque resultante pode superar o benefício de um molde compartilhado.
Um molde de família é sempre mais barato que moldes separados?
Não. A quantidade de moldes é apenas um componente do custo. Restrições de ciclo, trabalho de balanceamento, inspeção de qualidade, tempo de parada para manutenção e demanda desalinhada podem alterar a comparação de custo total.