
금속-플라스틱 하이브리드 어셈블리를 설계하려면 사전 성형된 금속 부품의 치수 변동과 용융 열가소성 수지의 체적 수축 간의 균형을 맞춰야 합니다. 고속 장비에서 스탬핑 또는 터닝된 금속 인서트는 필연적으로 공차 누적이 발생하며, 두께, 널링 외경 또는 접촉 패드 직진도에서 약간씩 변동됩니다.
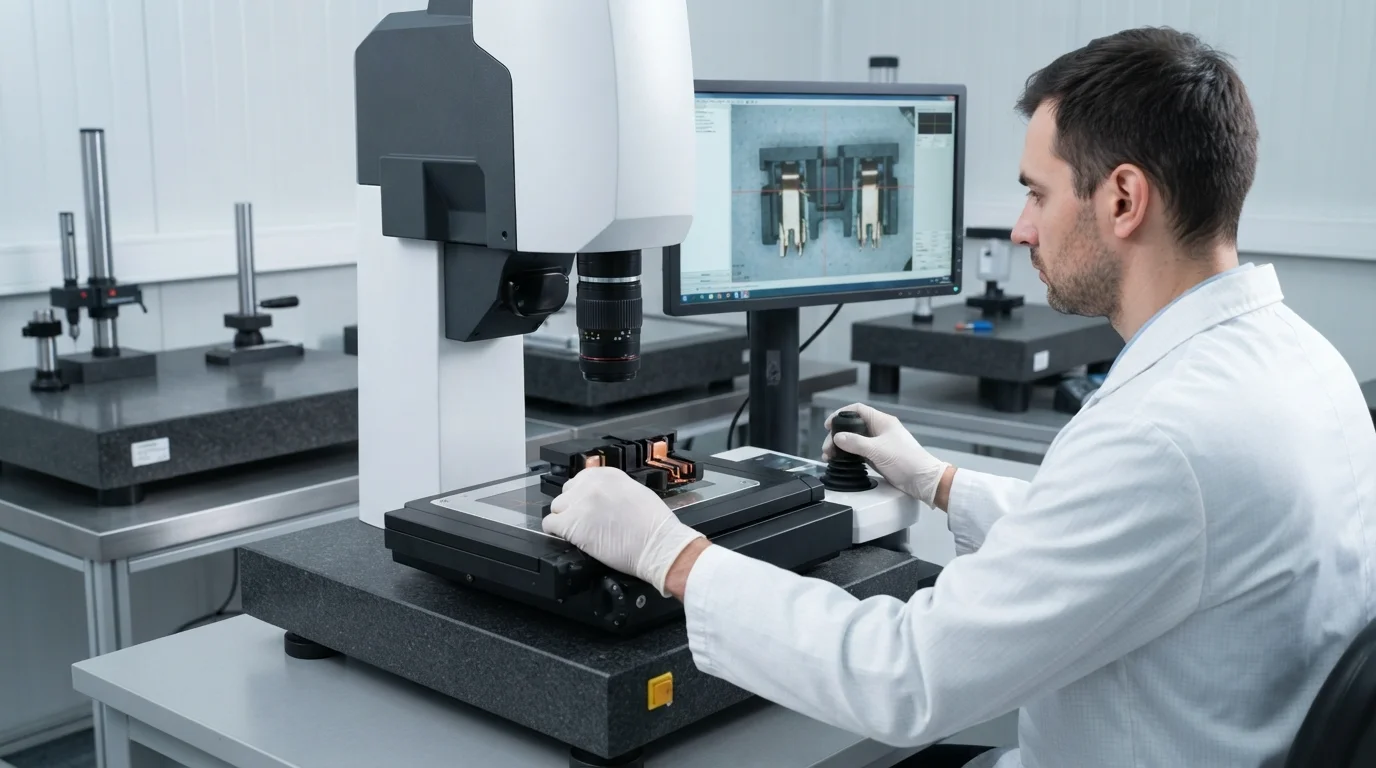
높은 클램핑 압력 하에서 고점도 수지를 금형 캐비티에 주입하면 플라스틱이 공구강과 금속 기판 사이에 존재하는 미세한 틈으로 흘러 들어갑니다. 서브밀리미터 간격 변동으로 인해 용융 수지가 활성 전기 접점 위로 흘러넘쳐 높은 불량률과 값비싼 수동 디플래싱을 초래할 수 있습니다. 이 기술 엔지니어링 가이드는 계면 차단 메커니즘, 코어 로케이팅 핀 설계, 열팽창 차이 및 측정 검증 표준을 분석합니다.
목차
금속-플라스틱 계면 공차 및 차단 정밀도 관리(±0.01 mm)
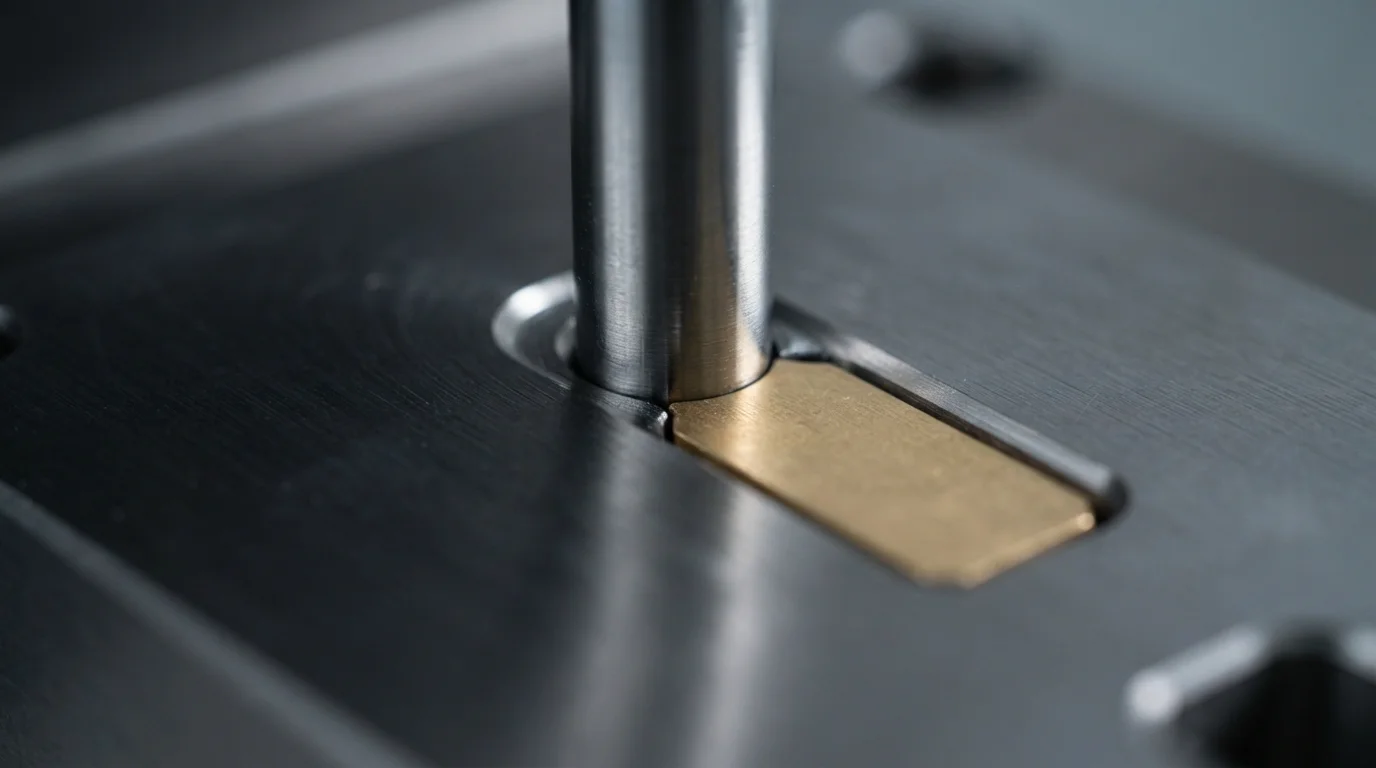
제어 인서트 몰딩 공차 금속-플라스틱 경계를 따라 형성된 최종 어셈블리가 미관상 플래시 없이 깨끗하게 작동하는지 여부를 결정합니다. 정밀 금형 제작자는 ±0.01 mm 미만으로 유지되는 맞춤 공차로 차단 강철 랜드를 설계하여 임베디드 황동 또는 구리 접점. 밀착된 차단 랜드를 달성하면 저점도 수지가 고압 패킹 중에 활성 전기 접점 면으로 스며드는 것을 방지할 수 있습니다.
사전 스탬핑된 금속 인서트의 치수 변동은 차단 랜드 피팅에 지속적인 문제를 제기합니다. 과대 치수 인서트는 클램프 업 시 캐비티 강을 압착하여 영구적인 금형 손상과 조기 금형 마모를 유발합니다. 반대로, 과소 치수 인서트는 플라스틱이 스며들 수 있는 미세한 간극을 남기므로, 미세한 금속 두께 변화에 동적으로 적응하는 스프링 장착 플로팅 코어 차단이 필요합니다.
고압 사출 중 인서트 변위 최소화

캐비티 충전 중 인서트 이동을 방지하려면 금형 코어에 직접 통합된 견고한 기계적 고정 기능이 필요합니다. 고속 멜트 프런트는 고정되지 않은 전자 핀을 구부리거나 나사형 스터드를 기울일 수 있는 상당한 유체역학적 힘을 발휘합니다. 경화된 로케이팅 핀, 코어 마그넷 또는 공압 클램핑 슬라이드를 통합하면 고압 사출 중에 금속 인서트를 금형 강철에 단단히 고정합니다.
사출 압력 프로파일 최적화는 취약한 금속 인서트를 물리적 전단력으로부터 보호합니다. 다단계 충전 프로파일을 구현하면 최종 유지 압력을 가하기 전에 멜트 프런트가 인서트를 부드럽게 감쌀 수 있습니다. 인서트 몰딩 엄격한 치수 매개변수를 준수하면 내부 구성 요소가 플라스틱 하우징 내에서 정밀한 공간 정렬을 유지할 수 있습니다.
금속-플라스틱 접합부의 열팽창 차이 및 탄성 변형
강성 금속과 주변 폴리머 사이의 열팽창 계수(CTE) 차이를 관리하면 성형 후 응력 균열을 방지할 수 있습니다. 금속은 16.5~18.5ppm/K로 팽창 및 수축하는 반면, 엔지니어링 수지는 냉각 시 상당히 더 높은 속도로 수축합니다. 열 수축 차이는 금속 인서트를 둘러싼 플라스틱 벽 내부에 국부적인 후프 응력을 유도합니다.
고연신율 수지 선택 시 PA66, PBT, 또는 PC/ABS 미세 균열이 발생하지 않고 탄성 변형을 흡수합니다. 성형 전에 금속 인서트를 100°C로 예열하면 초기 온도 구배가 줄어들어 폴리머 냉각이 균일해집니다. 적절한 열 정합은 장기간의 온도 사이클링 시험에서 치수 안정성을 유지합니다.
| 금형 공차 매개변수 | 표준 금형 등급 | 정밀 인서트 툴링 | 1차 엔지니어링 결함 방지 |
|---|---|---|---|
| 셧오프 랜드 피트먼트 | ±0.05 mm | ±0.01mm | 전기 접점 패드 위로 폴리머 수지 블리드 방지 |
| 위치 결정 핀 동심도 | ±0.03 mm | ±0.005 mm | 고속 용융 충진 시 인서트 기울어짐 및 변위 방지 |
| 인서트 외경 공차 | ±0.08 mm | ±0.02 mm | 강재 캐비티 압괴 및 파팅 라인 마모 방지 |
계측 검증: Zeiss CMM(±0.003 mm) 및 FAI 품질 보고서
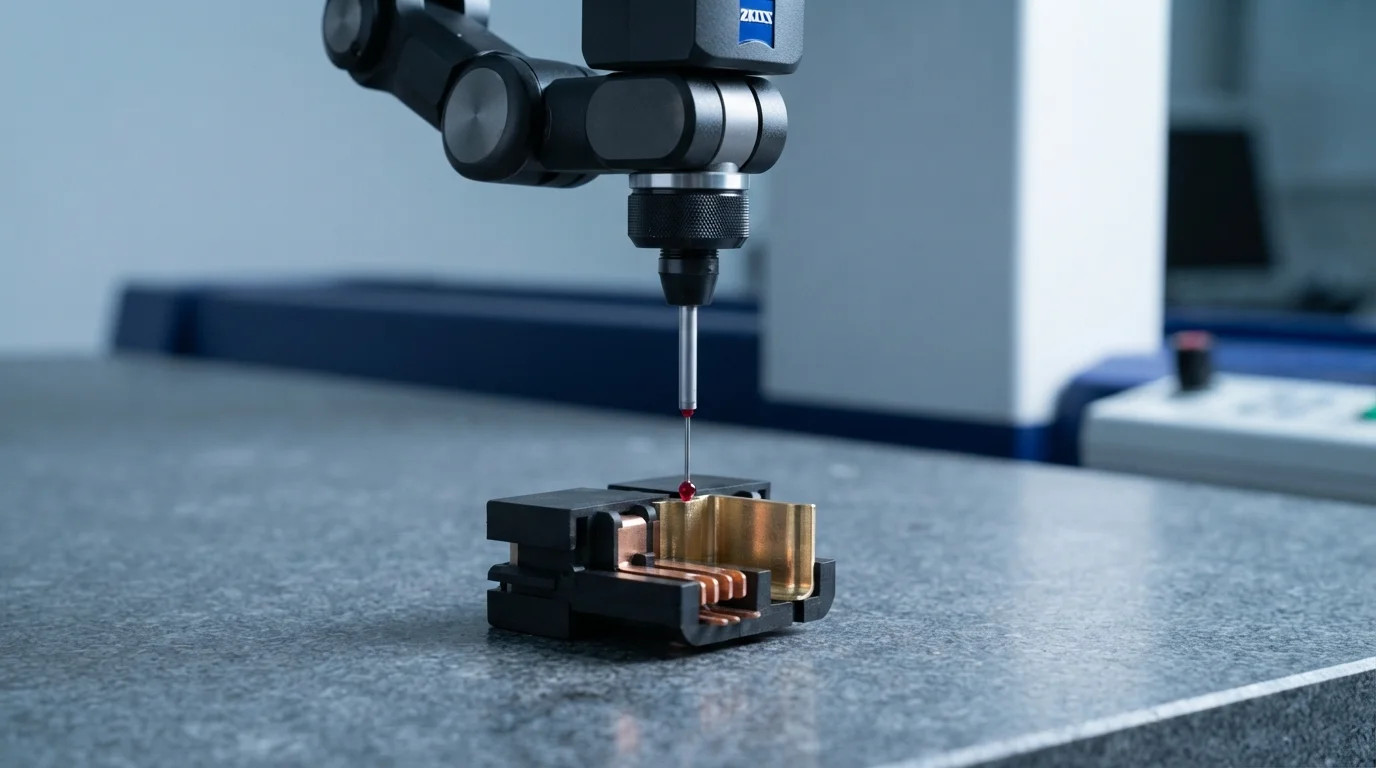
캡슐화된 금속 부품의 실제 위치 공차를 검증하려면 항온 시험 실험실 내 첨단 계측 장비가 필요합니다. 품질 관리 기술자는 자동화된 Zeiss CMM ±0.003mm의 스캐닝 정밀도를 가진 좌표 측정기로 중요한 치수를 스캔합니다. 실제 위치 동심도, 홀 피치, 차단 라인 평탄도를 측정하여 조립 정렬을 보장합니다.
종합적인 초도품 검사(FAI) 보고서는 초기 T1 생산 샘플 전반에 걸쳐 품질에 중요한 치수를 문서화합니다. IATF 16949 및 ISO 13485를 준수하는 품질 보증 시스템은 모든 출하에 대해 원자재 분석 성적서(COA)를 검증합니다. CpK > 1.67의 통계적 공정 관리 프로토콜을 수립하면 대량 생산 전반에 걸쳐 일관된 배치 간 공차 반복성을 보장합니다.
자주 묻는 질문 (FAQ)
인서트 성형에서 금속 인서트의 치수 변동이 왜 플라스틱 플래시를 유발합니까?
넓은 스탬핑 공차로 제조된 금속 인서트는 두께가 조각마다 다릅니다. 크기가 작은 인서트는 금속 표면과 몰드 차단 강재 사이에 미세한 틈을 남겨 용융 플라스틱이 활성 접점 패드 위로 흘러넘치게 합니다. 스프링 장착 플로팅 툴 차단을 사용하면 인서트 두께 변동을 보상하여 플래시를 방지합니다.
고압 사출 중에 위치 결정 핀은 어떻게 인서트 변위를 방지합니까?
위치 결정 핀은 금속 인서트를 몰드 코어에 물리적으로 고정하여 충전 중 유체역학적 용융물 힘이 인서트를 기울이거나 이동시키는 것을 방지합니다. 정밀 위치 결정 핀은 내부 파일럿 홀 또는 나사산 보어에 꼭 맞아 사출 사이클 전반에 걸쳐 서브밀리미터 축 정렬을 유지합니다.
인서트 성형 공차를 측정하는 데 가장 적합한 계측 장비는 무엇입니까?
자동 3D 좌표 측정기(CMM)와 비접촉 광학 측정 프로파일러가 가장 높은 계측 정확도를 제공합니다. 광학 프로파일러는 물리적 변형 없이 섬세한 접점 핀을 스캔하며, 3D CMM은 ±0.003mm까지 실제 위치 동심도를 검증합니다.