
Designing metal-plastic hybrid assemblies requires balancing the dimensional variations of pre-formed metal components against the volumetric shrinkage of molten thermoplastics. Metallic inserts stamped or turned on high-speed equipment inevitably exhibit tolerance stack-up, varying slightly in thickness, knurl outer diameter, or contact pad straightness.
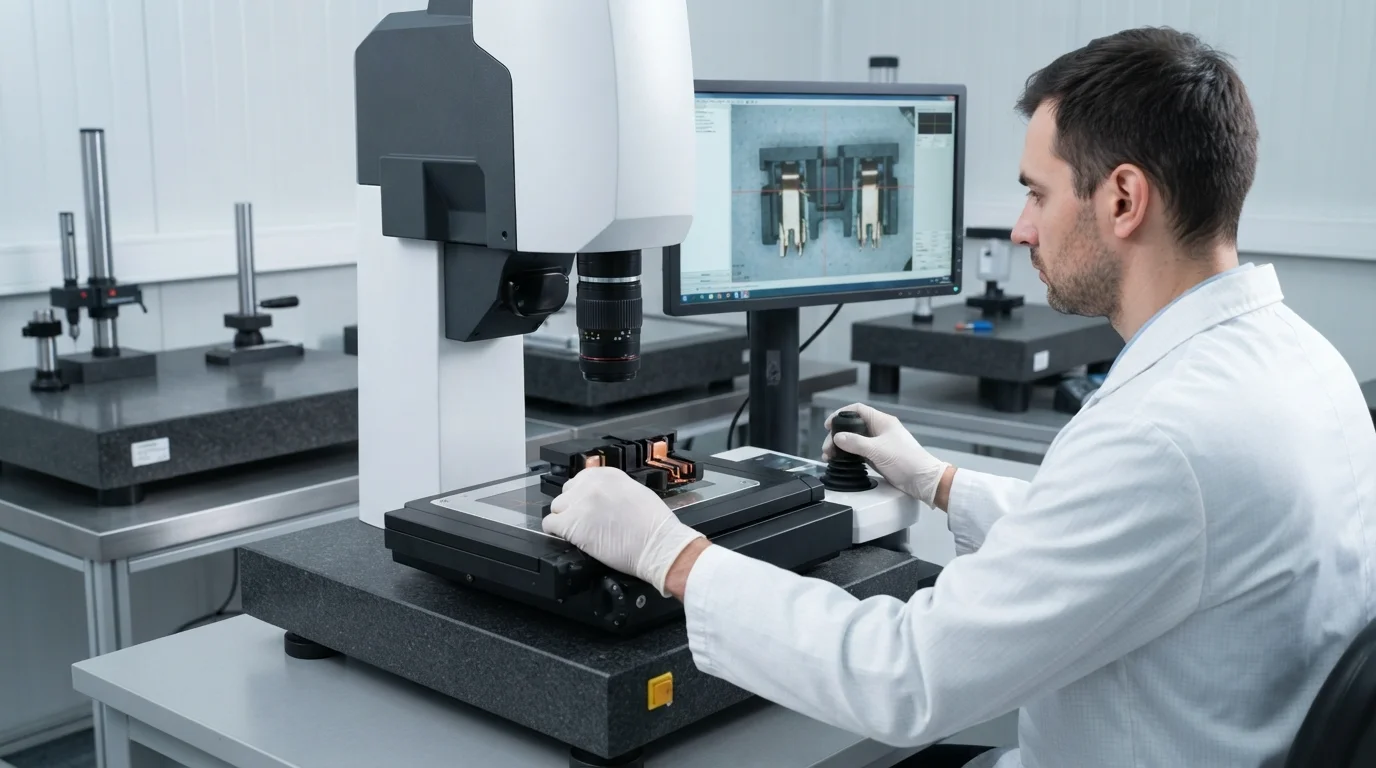
Injecting high-viscosity resin into mold cavities under elevated clamping pressure forces plastic into any micro-gaps existing between the tool steel and the metal substrate. Sub-millimeter gap variations can permit molten resin to bleed over active electrical contacts, causing high scrap rates and costly manual deflashing. This technical engineering guide analyzes interfacial shut-off mechanics, core locating pin design, thermal expansion differentials, and metrology verification standards.
Índice
Managing Metal-Plastic Interfacial Tolerances & Shut-off Precision (±0.01 mm)
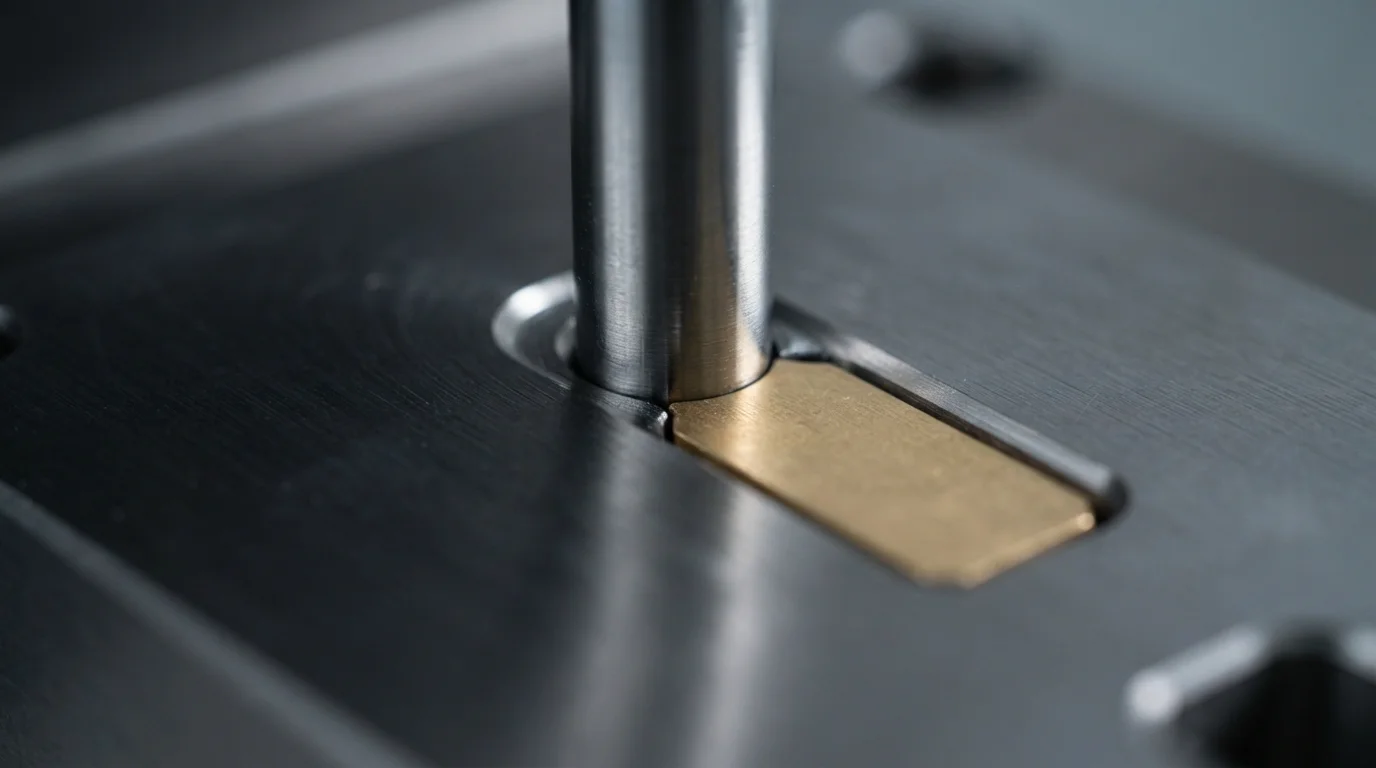
Controlling insert molding tolerances along the metal-to-plastic boundary dictates whether the finished assembly functions cleanly without cosmetic flash. Precision toolmakers design shut-off steel lands with fitment tolerances maintained under ±0.01 mm, creating a tight physical seal against embedded latão ou cobre contacts. Achieving tight shut-off lands prevents low-viscosity resin from bleeding onto active electrical contact faces during high-pressure packing.
Dimensional drift in pre-stamped metal inserts presents a continuous challenge for shut-off land fitting. Oversized metal inserts crush cavity steel upon clamp-up, causing permanent mold damage and premature tool wear. Conversely, undersized inserts leave microscopic clearances that allow plastic to bleed, requiring spring-loaded floating core shut-offs that adapt dynamically to minor metal thickness variations.
Minimizing Insert Displacement During High-Pressure Injection

Prevenir o movimento do inserto durante o preenchimento da cavidade requer recursos de retenção mecânica robustos integrados diretamente no núcleo do molde. Frentes de fluxo de alta velocidade exercem forças hidrodinâmicas substanciais capazes de dobrar pinos eletrônicos não ancorados ou inclinar pinos roscados. Integrar endurecido nos pinos de localização do núcleo, ímãs de núcleo ou grampos de deslizamento pneumáticos mantém o inserto metálico firmemente contra o aço do molde durante a injeção de alta pressão.
Otimizar os perfis de pressão de injeção protege insertos metálicos delicados de forças de cisalhamento físicas. Implementar perfis de preenchimento em múltiplos estágios permite que a frente de fluxo envolva o inserto suavemente antes de aplicar a pressão de retenção final. Aderir a parâmetros dimensionais estritos durante moldagem por inserção garante que os componentes internos mantenham alinhamento espacial preciso dentro do invólucro plástico.
Diferenciais de Expansão Térmica e Deformação Elástica em Juntas Metal-Plástico
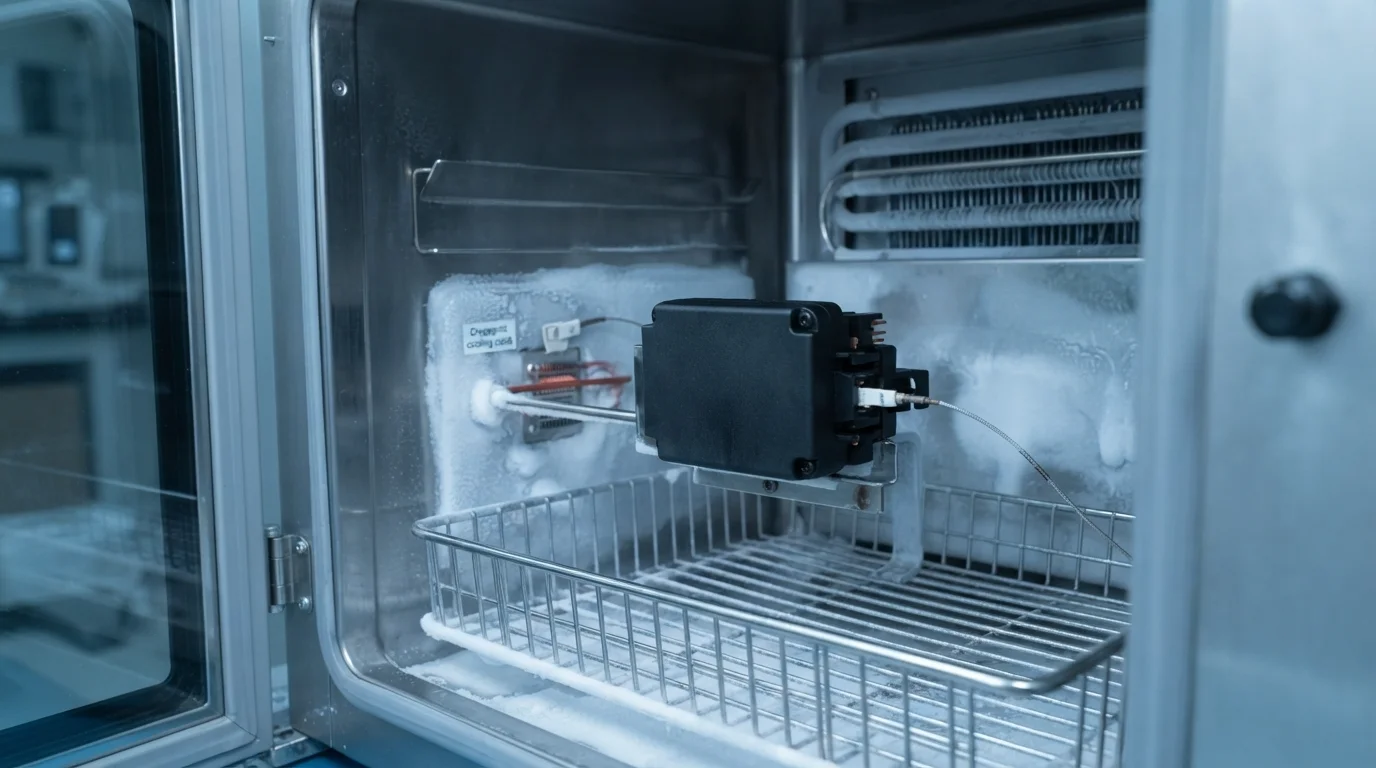
Gerenciar o diferencial do Coeficiente de Expansão Térmica (CTE) entre metais rígidos e polímeros circundantes previne rachaduras por estresse pós-moldagem. Metais expandem e contraem a 16,5 a 18,5 ppm/K, enquanto resinas de engenharia contraem a taxas significativamente mais altas ao resfriar. Diferenças de contração térmica induzem tensões circunferenciais localizadas dentro da parede plástica ao redor do inserto metálico.
Seleção de resinas de alta elongação como PA66, PBT, ou PC/ABS absorve deformação elástica sem desenvolver micro-rachaduras. Pré-aquecer insertos metálicos a 100°C antes da moldagem reduz gradientes de temperatura iniciais, promovendo resfriamento uniforme do polímero. Correspondência térmica adequada mantém estabilidade dimensional em testes de ciclagem térmica prolongada.
| Parâmetro de Tolerância de Ferramentas | Classe de Molde Padrão | Ferramentas de Precisão para Insertos | Prevenção Primária de Defeitos de Engenharia |
|---|---|---|---|
| Ajuste de Superfície de Fechamento | ±0,05 mm | ±0,01 mm | Elimina o sangramento de resina polimérica sobre as almofadas de contato elétrico |
| Concentricidade do Pino de Localização | ±0,03 mm | ±0,005 mm | Evita a inclinação e o deslocamento do inserto durante o preenchimento por fusão em alta velocidade |
| Tolerância do Diâmetro Externo do Inserto | ±0,08 mm | ±0,02 mm | Evita o esmagamento da cavidade de aço e o desgaste da Linha de Partição |
Validação Metrológica: CMM Zeiss (±0,003 mm) e Relatórios de Qualidade FAI
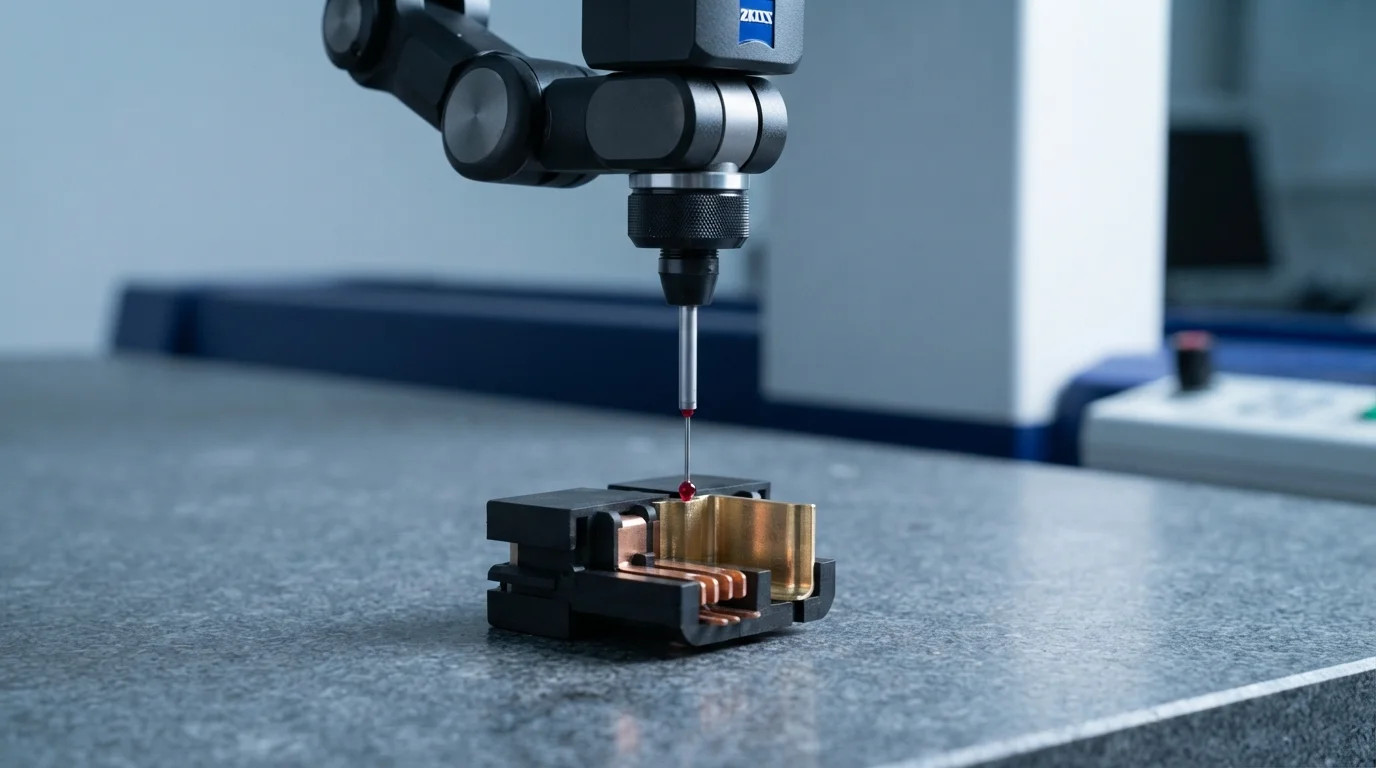
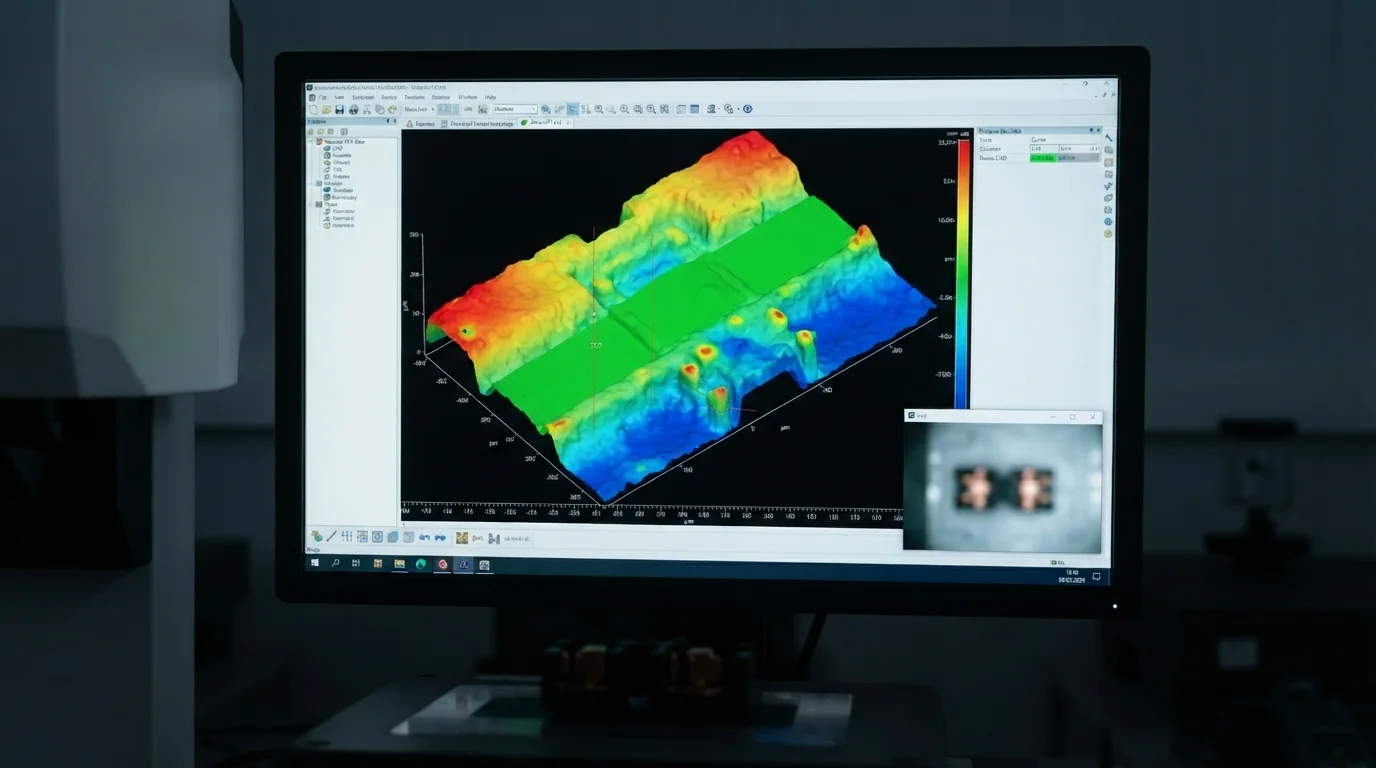
A verificação das tolerâncias de posição verdadeira em componentes metálicos encapsulados requer instrumentação metrológica avançada dentro de laboratórios de teste com clima controlado. Os técnicos de controle de qualidade utilizam máquinas de medição por coordenadas CMM Zeiss automatizadas com precisão de varredura de ±0,003 mm para escanear dimensões críticas. A medição da concentricidade da posição verdadeira, do passo dos furos e da planicidade da linha de fechamento garante o alinhamento da montagem.
Relatórios abrangentes de Inspeção de Primeira Peça (FAI) documentam dimensões críticas para a qualidade em amostras iniciais de produção T1. Os sistemas de garantia de qualidade em conformidade com IATF 16949 e ISO 13485 verificam os Certificados de Análise (COA) de matéria-prima para cada remessa. O estabelecimento de protocolos de controle estatístico de processo com CpK > 1,67 garante repetibilidade consistente de tolerância lote a lote em execuções de produção de alto volume.
Perguntas Frequentes (FAQs)
Por que as variações dimensionais do inserto metálico causam rebarbas de plástico na moldagem por inserto?
Metal inserts manufactured with wide stamping tolerances vary in thickness from piece to piece. Undersized inserts leave micro-gaps between the metal surface and mold shut-off steel, permitting molten plastic to bleed over active contact pads. Utilizing spring-loaded floating tool shut-offs compensates for insert thickness variations, preventing flash.
How do locating pins prevent insert displacement during high-pressure injection?
Locating pins physically lock the metal insert into the mold core, preventing hydrodynamic melt forces from tilting or shifting the insert during filling. Precision locating pins fit internal pilot holes or threaded bores tightly, maintaining sub-millimeter axial alignment throughout the injection cycle.
What metrology equipment is best for measuring insert molding tolerances?
Automated 3D coordinate measuring machines (CMM) and non-contact optical measuring profilers deliver the highest metrology accuracy. Optical profilers scan delicate contact pins without physical deflection, while 3D CMMs verify true position concentricity down to ±0.003 mm.