
플라스틱 마이크로 성형 매우 작은 사출량, 마이크로 형상, 또는 서브밀리미터 단위의 취급이 일반적인 성형 전략을 바꾸는 프로젝트를 아우르는 포괄적인 용어입니다. 이 명칭만으로는 어떤 장비, 금형 구조, 재료, 검사 방법이 적합한지 구매자에게 알려주지 않습니다. 두 개의 “마이크로” 부품이 매우 다른 개발 경로를 요구할 수 있습니다.
이 가이드는 일반적인 프로젝트 유형을 구분하고, 소규모에서 무엇이 달라지는지 보여주며, 마이크로 성형이 표준 정밀 성형이나 다른 제조 공정보다 실질적인 이점을 제공하는 경우를 판단하는 데 도움을 줍니다.
빠른 분류: 프로젝트가 주로 작은 사출량, 마이크로 형상, 또는 서브밀리미터 완성 부품 중 무엇에 의해 주도되는지 판단하십시오. 둘 이상이 해당될 수 있습니다.
작은 크기가 실제로 공정을 바꾸는 경우
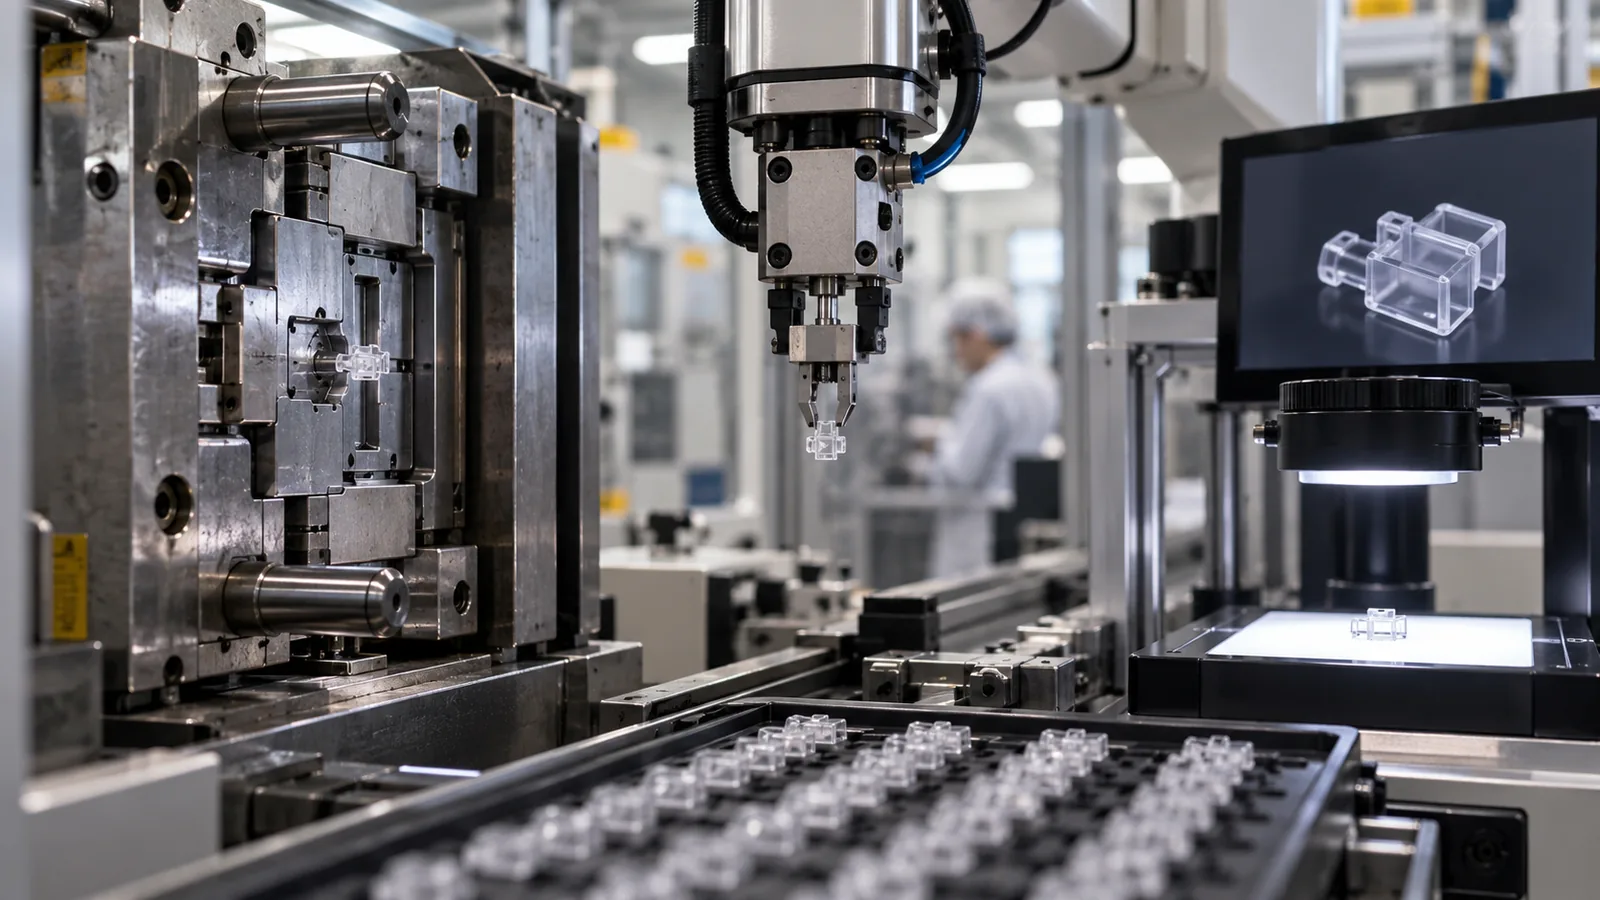
작은 치수는 열적 및 기계적 여유를 감소시킵니다. 얇은 유동 경로는 빠르게 고화될 수 있습니다. 작은 벤트 막힘은 의미 있는 가스 부피를 가둘 수 있습니다. 이젝터 접촉이 부품의 큰 비율을 차지할 수 있습니다. 정전기와 공기 움직임이 수집을 제어할 수 있습니다. 측정 불확도가 공차의 상당 부분을 소비할 수 있습니다.
사출량도 똑같이 중요합니다. 기계는 재료에 과도한 체류를 주지 않으면서 반복 가능한 양을 계량하고 공급해야 합니다. 작은 부품에 공급되는 큰 러너는 재료를 낭비하고 열 이력을 복잡하게 만들 수 있습니다. 따라서 게이트와 러너 결정은 경제성과 공정 안정성 모두에 영향을 미칩니다.
규모는 의사소통도 바꿉니다. 도면은 배율, 데이텀, 컨디셔닝, 허용 플래시, 게이트 자국, 취급 자국을 정의해야 합니다. “버(burr) 없음” 또는 “완벽한 복제'와 같은 용어는 측정 가능한 합격 기준이 필요합니다.
하나의 용어 아래에 숨어 있는 세 가지 프로젝트 유형
| 프로젝트 유형 | 주요 과제 | 일반적인 증거 |
|---|---|---|
| 소형 완성 부품 | 계량, 이형, 수집, 계수 | 사출 반복성 및 취급 시험 |
| 미세 형상을 가진 더 큰 부품 | 국부 복제 및 툴 인서트 정밀도 | 게이트 거리에 따른 형상 프로파일 |
| 미세 인서트 또는 다중 재료 부품 | 위치, 인터페이스, 플래시 및 고정력 | 인터페이스 단면 및 기능성 인장 또는 밀봉 시험 |
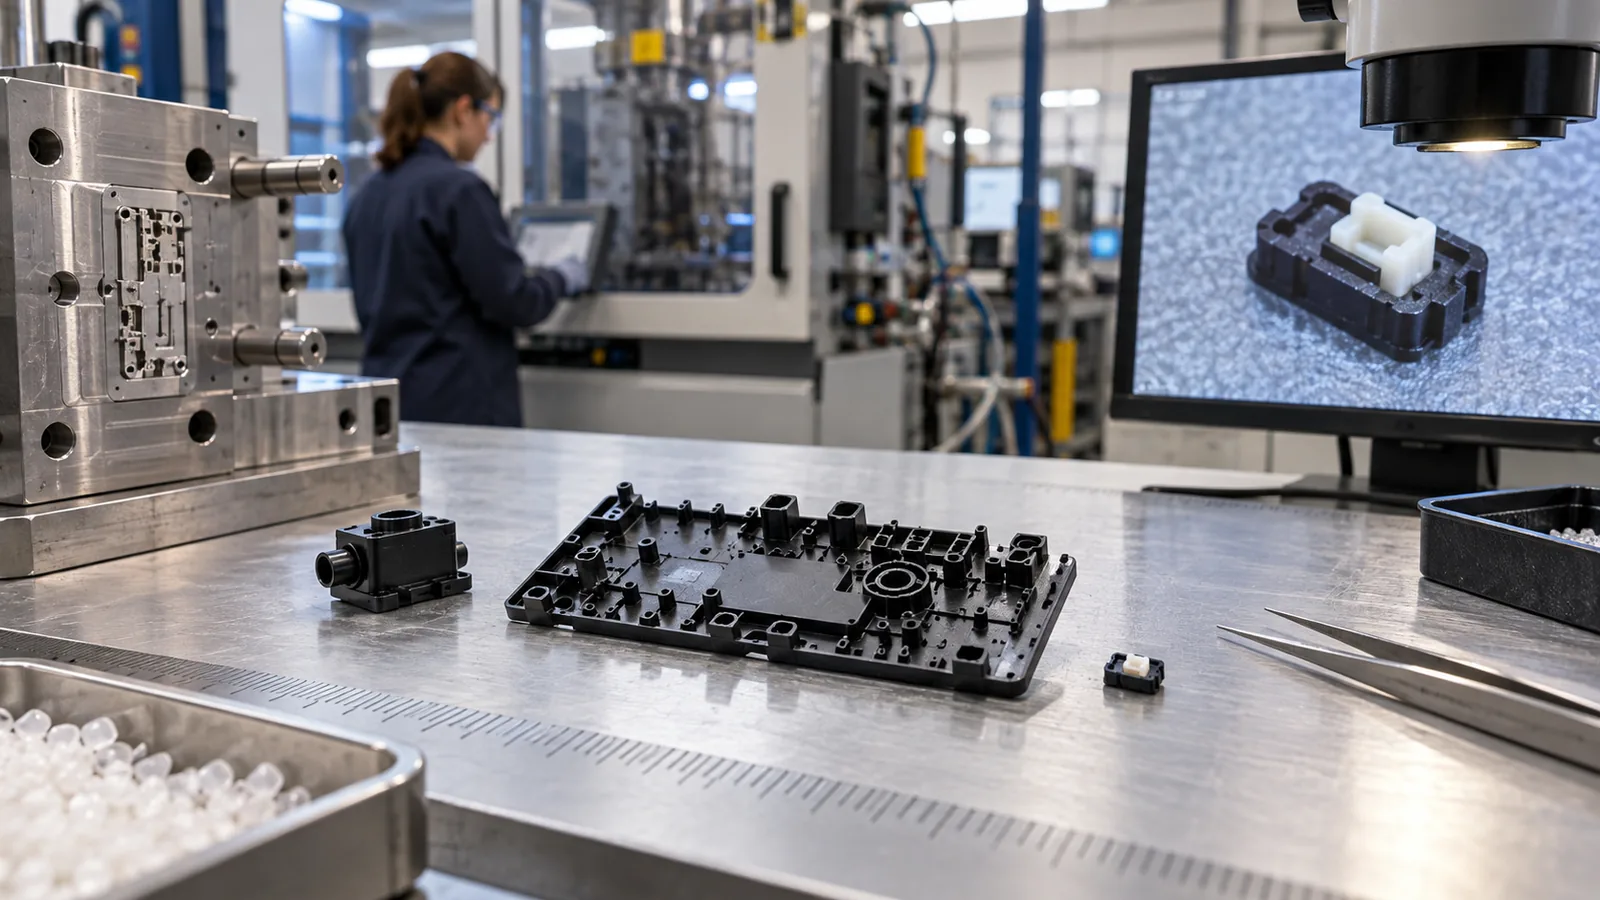
프로젝트를 분류하면 관련 없는 사양을 방지할 수 있습니다. 미세 유체 채널이 하나 있는 부품은 작은 기어와는 다른 검사 및 표면 전략이 필요합니다. 금속 단자를 둘러싼 작은 하우징은 단일 재료 부품에는 존재하지 않는 인서트 위치 및 전기적 위험을 추가합니다.
툴링 경로를 형상에 맞추기
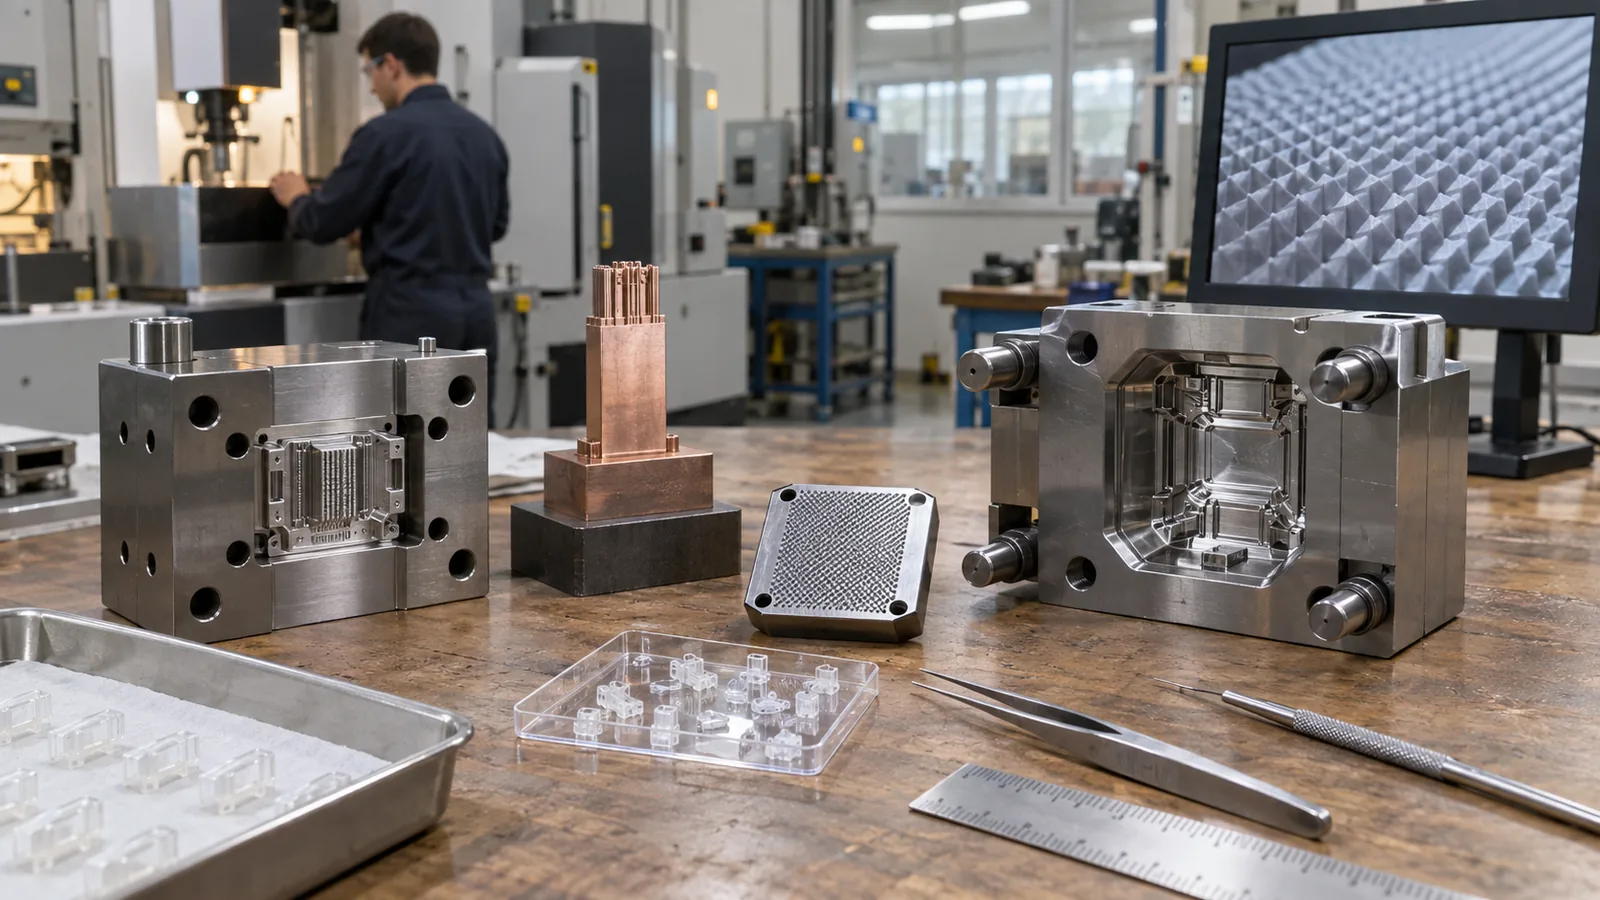
툴링은 핵심 기능을 생성하고 유지해야 합니다. EDM, 정밀 연삭, 마이크로 밀링, 레이저 공법, 전기 주조 또는 교체 가능한 인서트는 형상, 표면, 강재 및 유지보수에 따라 고려될 수 있습니다. 올바른 방법은 사용 가능한 가장 작은 커터가 아니라, 유지보수 가능한 데이텀 체인으로 요구되는 프로파일을 생성하는 경로입니다.
취약한 코어와 높은 종횡비의 리브는 지지와 교체 계획이 필요합니다. 벤팅은 최종 충진 위치를 실제 배기 경로에 연결해야 합니다. 파팅 라인과 셧오프는 플래시를 실링, 광학, 기어 또는 접촉 표면에서 멀리 유지해야 합니다.
A 맞춤 금형 제작 검토는 툴 릴리스 전에 게이트, 벤트, 인서트, 이젝터, 냉각, 스틸-세이프 및 측정 개념을 보여주어야 합니다.
최종 성능과 재료 흐름의 균형 맞추기
쉬운 충진이 내구성 있는 부품을 보장하지는 않습니다. 재료 선택은 제품 환경과 성형 윈도를 포괄해야 합니다. 온도, 화학물질, 마모, 크리프, 광학, 전기적 거동, 멸균 및 생체적합성은 공칭 점도보다 더 중요할 수 있습니다.
동시에 등급별 유동성, 충진재 크기, 배향, 수분, 열화, 수축 및 이형은 형상이 실용적인지를 결정합니다. 검증에는 정확히 의도된 등급과 색상을 사용하십시오. 대체 수지는 툴링 문제에 답할 수 있지만 제품 승인으로 간주되어서는 안 됩니다.
사이트의 엔지니어링 플라스틱 개요는 POM, PA, PBT 및 관련 계열에 유용한 출발점이며, 고온 또는 의료 응용 분야는 다른 재료 그룹이 필요할 수 있습니다.
생산 전 취급 및 검사 계획
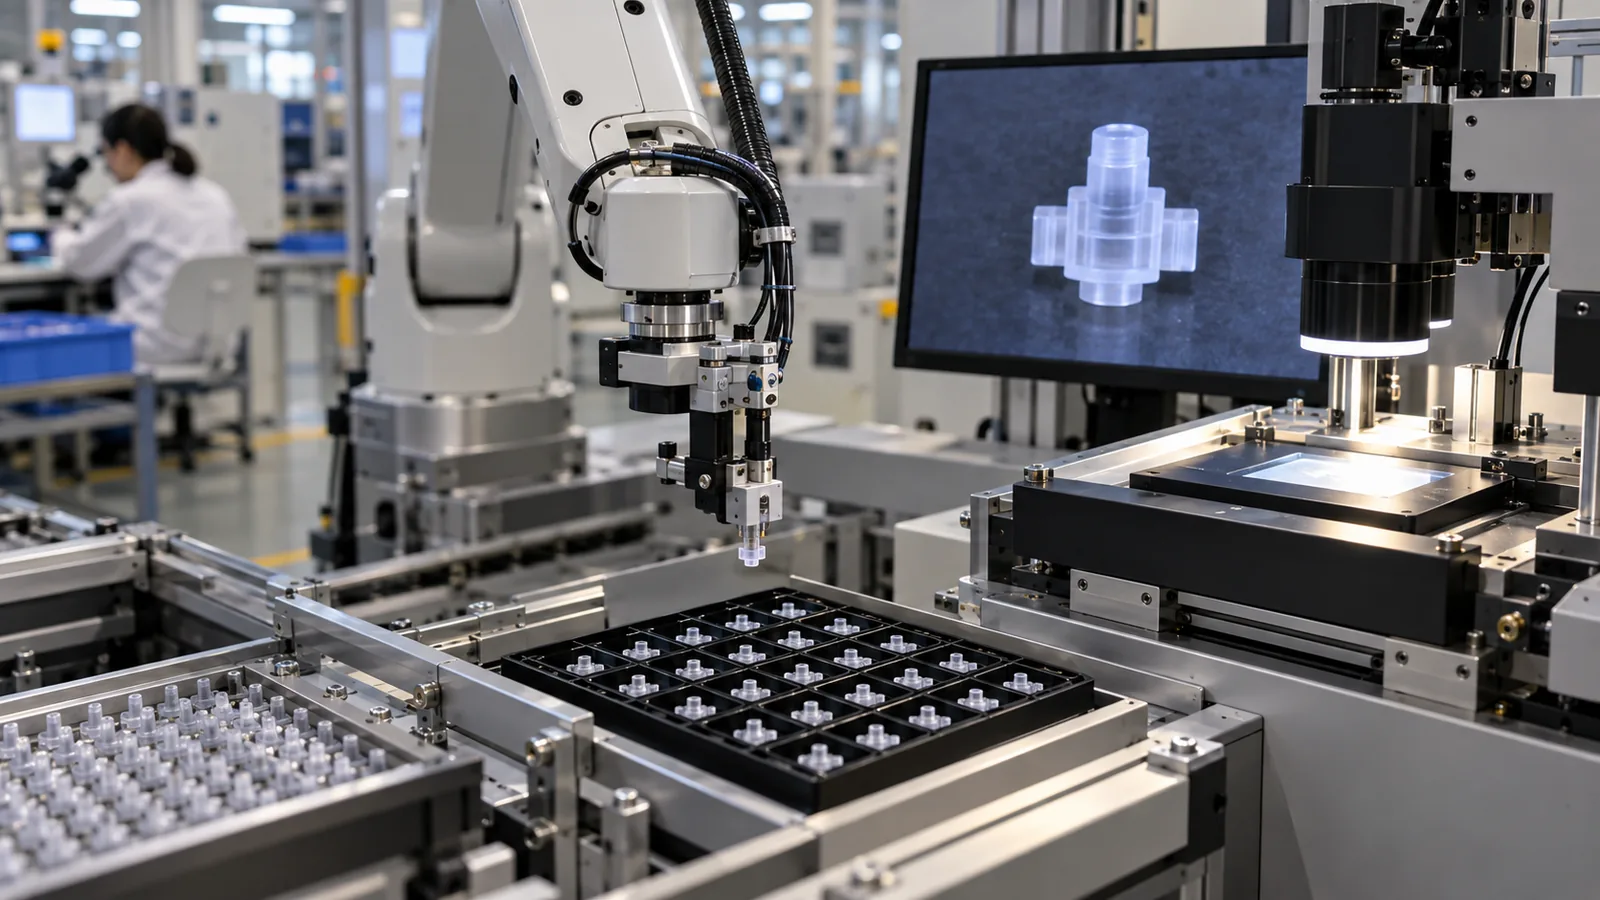
성형 부품이 손상 없이 제거, 계수, 검사 및 포장될 수 없다면 성공한 것이 아닙니다. 정전기 제어, 로봇 픽업, 네스트, 캐비티 분리, 비전 검출 및 포장은 금형과 함께 설계되어야 할 수 있습니다.
검사는 기능을 좌우하는 특징을 목표로 해야 합니다. 데이텀, 구속, 에지 규칙, 배율, 분해능, 컨디셔닝 시간 및 캐비티별 샘플링을 설정하십시오. 더 크고 쉬운 특징에서 검증된 방법은 반투명 마이크로 벽이나 유연한 요소에서 반복되지 않을 수 있습니다.
- 허용 가능한 툴 및 취급 흔적 구역을 식별하십시오.
- 제어된 릴리스 및 픽업 순서를 선택하십시오.
- 위험이 요구하는 경우 캐비티 식별을 유지하십시오.
- 특징 수준 측정 반복성을 검증하십시오.
- Inspect after the actual packaging or conditioning interval.
- Correlate dimensions with assembly and use tests.
Know When Another Process Is the Better Choice
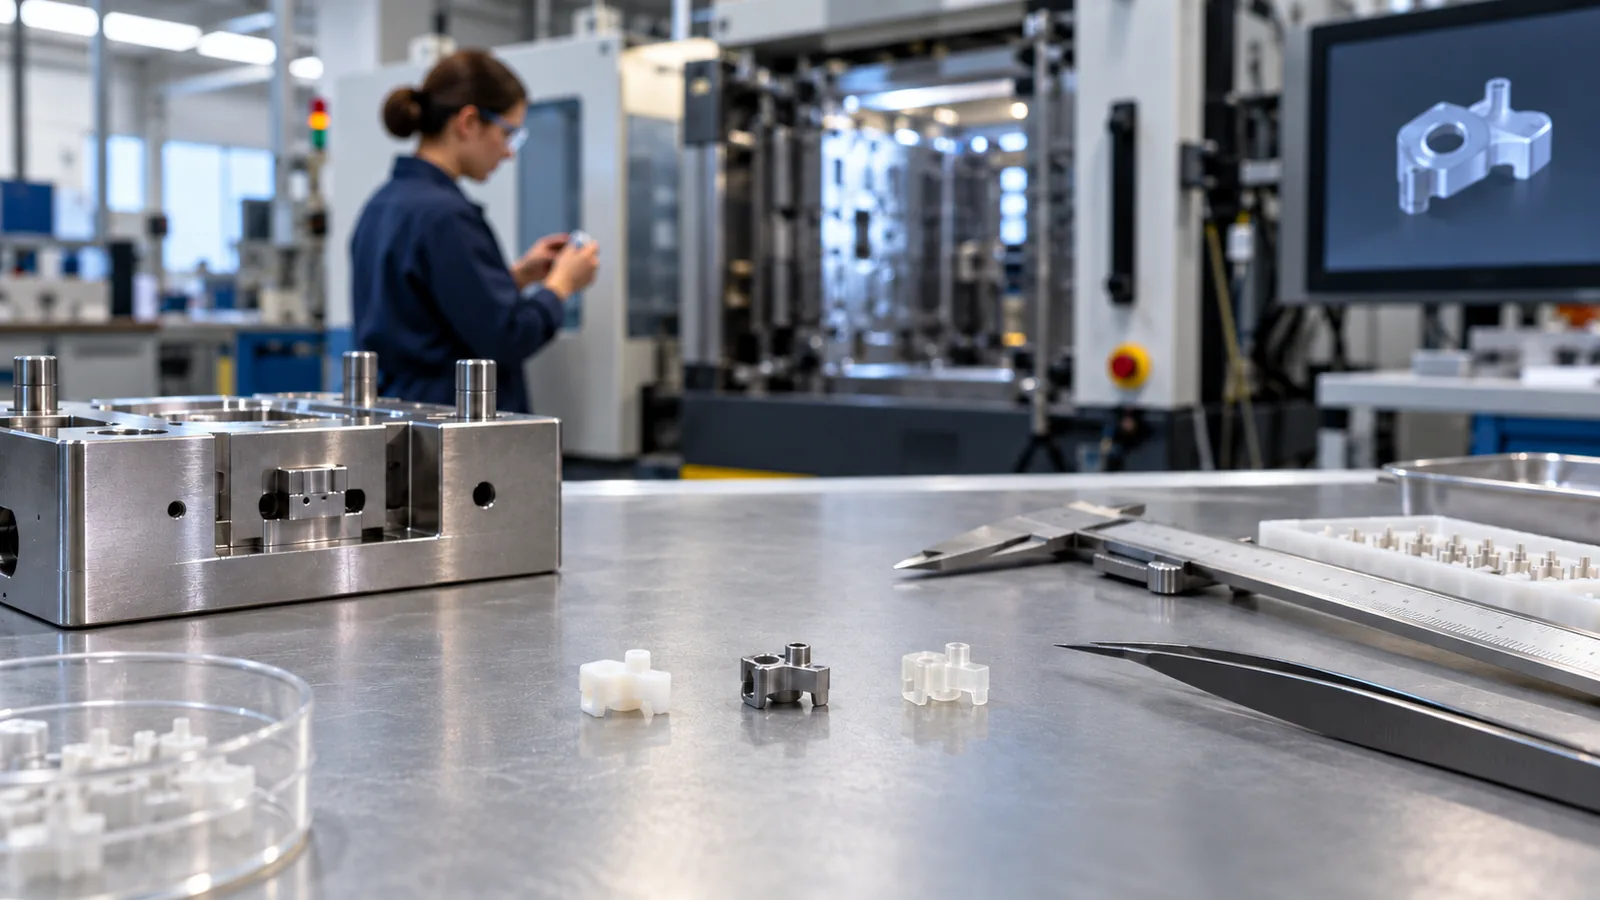
Machining, stamping, laser cutting, additive manufacturing, casting, embossing, or a hybrid assembly may fit early volume or geometry better. Injection molding becomes attractive when the material, repeatability, integrated features, and production volume justify the tooling and process-development effort.
For prototypes, ask what must be learned. Additive parts can verify fit and channel routing, but they do not establish molded shrinkage or gate effects. A prototype mold is more useful when material behavior, release, microfeature replication, or cycle repeatability is the open question.
The dedicated 마이크로 사출 성형 process fits projects where precision toolmaking, small-shot control, micro-scale ejection, handling, and metrology must operate as one production system.
Before committing to that route, define the production volume, expected tool life, material change policy, inspection cycle, packaging format, and the exact evidence required at each validation stage. Those decisions often reveal the true cost driver more clearly than part weight.
자주 묻는 질문
Is plastic micro molding defined by part weight?
No. Shot size is one factor, but microfeatures and sub-millimeter handling can make a larger part a micro-molding project.
Can standard resin data predict feature replication?
Datasheets support screening, but gate distance, tool temperature, geometry, venting, pressure history, and grade formulation require physical validation.
Why is cavity traceability important?
Tool geometry, gate, vent, cooling, and wear can differ by cavity. Traceability prevents a local issue from disappearing in pooled data.
Are all micro parts suitable for multi-cavity tools?
No. Balance, inspection, handling, demand, and cavity-specific capability should be proven before cavity count is increased.
What is the best first feasibility sample?
Use a sample that preserves the hardest functional feature, intended material, realistic gate and vent behavior, and a measurable acceptance method.