
Micro-moulage plastique est un terme générique désignant les projets dans lesquels une taille de dose minuscule, des micro-caractéristiques ou une manipulation submillimétrique modifient la stratégie de moulage habituelle. L'étiquette seule ne dit pas à un acheteur quel équipement, quelle architecture d'outillage, quel matériau ou quelle méthode d'inspection sont appropriés. Deux pièces “ micro ” peuvent exiger des voies de développement très différentes.
Ce guide distingue les types de projets courants, montre ce qui change à petite échelle et aide à décider quand le micro-moulage offre un réel avantage par rapport au moulage de précision standard ou à un autre procédé de fabrication.
Classification rapide : déterminez si le projet est principalement motivé par un faible volume de dose, une micro-caractéristique ou un composant fini submillimétrique. Plusieurs cas peuvent s'appliquer.
Sommaire
Quand la petite taille change réellement le procédé
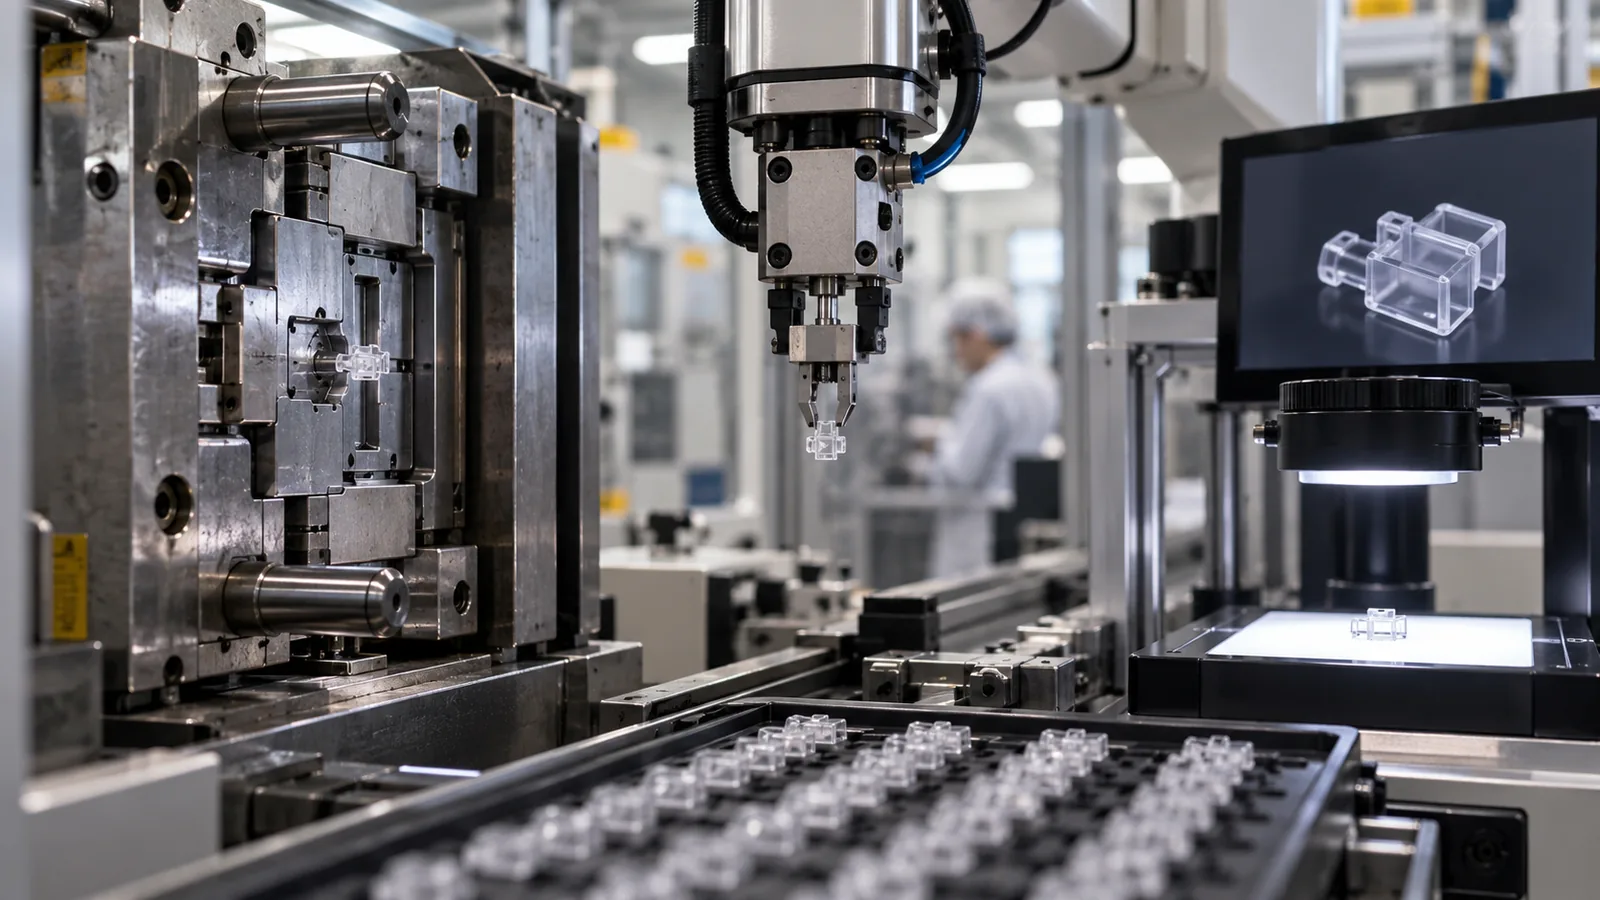
Les petites dimensions réduisent les marges thermiques et mécaniques. Les chemins d'écoulement minces peuvent geler rapidement. Un minuscule blocage d'évent peut piéger un volume de gaz significatif. Le contact de l'éjecteur peut occuper un pourcentage important de la pièce. L'électricité statique et les mouvements d'air peuvent contrôler la collecte. L'incertitude de mesure peut consommer une grande partie d'une tolérance.
La taille de la dose est tout aussi importante. La machine doit doser et délivrer une quantité reproductible sans soumettre la matière à un temps de séjour excessif. Un gros canal d'alimentation desservant un minuscule composant peut gaspiller de la matière et compliquer l'historique thermique. Les décisions relatives aux seuils d'injection et aux canaux d'alimentation affectent donc à la fois l'économie et la stabilité du procédé.
L'échelle change aussi la communication. Un dessin doit définir le grossissement, la référence, le conditionnement, les bavures admissibles, la trace de seuil d'injection et les marques de manipulation. Des termes tels que “ sans bavure ” ou “ réplication parfaite ” nécessitent des critères d'acceptation mesurables.
Trois types de projets se cachent sous un seul terme
| Type de projet | Défi dominant | Preuves typiques |
|---|---|---|
| Petite pièce finie | Dosage, démoulage, collecte, comptage | Répétabilité de la dose et essai de manipulation |
| Pièce plus grande avec micro-caractéristiques | Réplication locale et précision de l'insert d'outillage | Profils de caractéristiques selon la distance au seuil d'injection |
| Micro-insert ou pièce multimatériaux | Position, interface, bavure et rétention | Section d'interface et essai fonctionnel de traction ou d'étanchéité |
Classer le projet permet d'éviter les spécifications non pertinentes. Une pièce comportant un seul canal microfluidique nécessite une stratégie d'inspection et de surface différente de celle d'un minuscule engrenage. Un petit boîtier autour d'une borne métallique ajoute des risques de positionnement d'insert et des risques électriques qui n'existent pas dans un composant monomatériau.
Adapter la voie d'outillage à la caractéristique
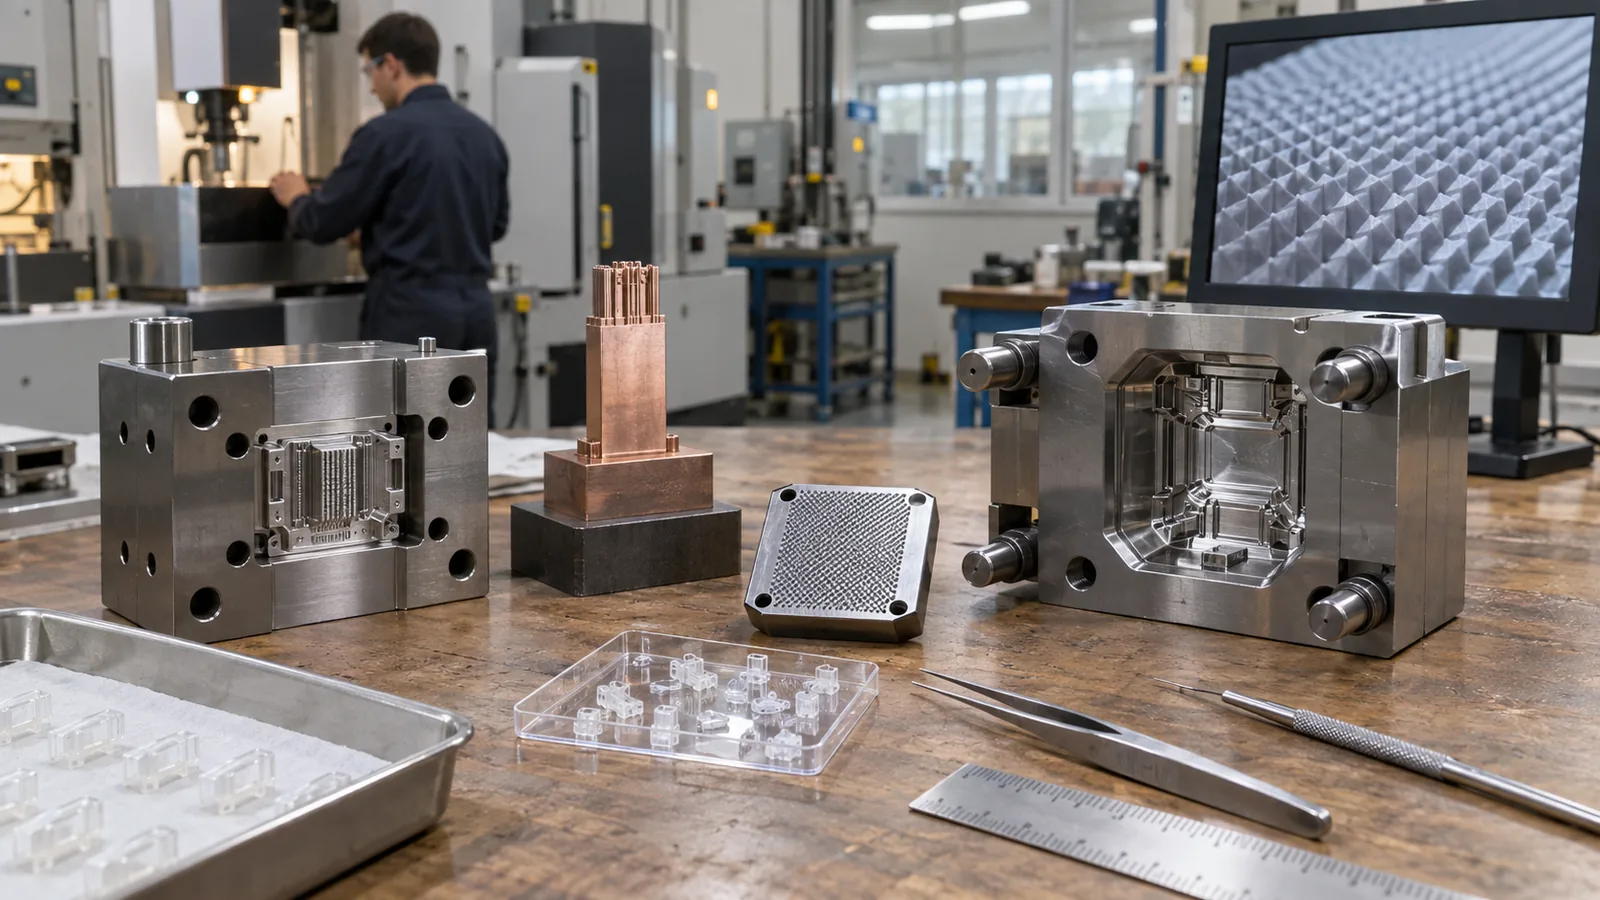
L'outillage doit créer et préserver la caractéristique critique. L'EDM, la rectification de précision, le micro-fraisage, les méthodes laser, l'électroformage ou les inserts interchangeables peuvent être envisagés selon la géométrie, la surface, l'acier et la maintenance. La bonne méthode n'est pas la fraise la plus petite disponible ; c'est la voie qui crée le profil requis avec une chaîne de références maintenable.
Les noyaux fragiles et les nervures à rapport d'aspect élevé nécessitent un support et un plan de remplacement. L'éventage doit relier le dernier point de remplissage à un véritable chemin d'évacuation. Les lignes de joint et les shutoffs doivent tenir les bavures à l'écart des surfaces d'étanchéité, optiques, d'engrenage ou de contact.
A fabrication de moules sur mesure la revue doit présenter les concepts de seuil d'injection, d'évent, d'insert, d'éjecteur, de refroidissement, de sécurité acier et de mesure avant la libération de l'outillage.
Équilibrer l'écoulement de matière et la performance finale
Un remplissage facile ne garantit pas une pièce durable. La sélection de la matière doit couvrir l'environnement du produit et la fenêtre de moulage. La température, les produits chimiques, l'usure, le fluage, l'optique, le comportement électrique, la stérilisation et la biocompatibilité peuvent être plus importants que la viscosité nominale.
En même temps, l'écoulement propre à la nuance, la taille des charges, l'orientation, l'humidité, la dégradation, le retrait et le démoulage déterminent si la géométrie est réalisable. Utilisez la nuance et la couleur exactement prévues lors de la qualification. Une résine de substitution peut répondre à une question d'outillage mais ne doit pas être considérée comme une approbation produit.
Le site plastiques techniques l'aperçu constitue un point de départ utile pour le POM, le PA, le PBT et les familles apparentées, tandis que les applications à haute température ou médicales peuvent nécessiter un groupe de matériaux différent.
Planifier la manutention et l'inspection avant la production
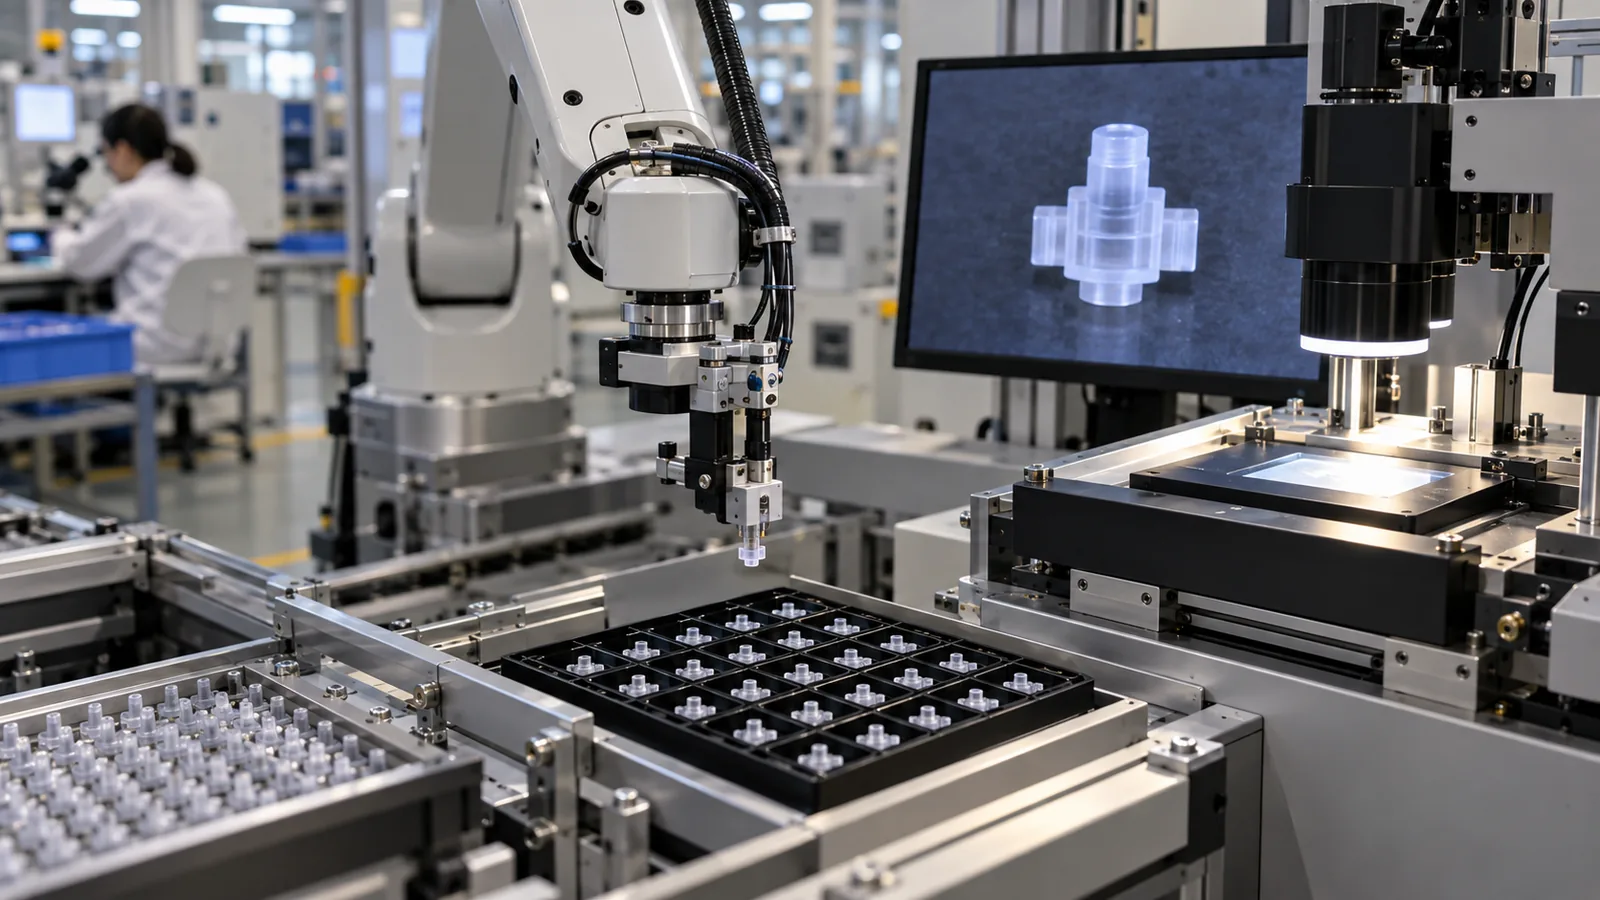
Une pièce moulée n'est pas réussie si elle ne peut pas être retirée, comptée, inspectée et emballée sans dommage. Le contrôle statique, la préhension robotisée, les nids, la séparation des empreintes, la détection par vision et l'emballage peuvent devoir être conçus en parallèle du moule.
L'inspection doit cibler la caractéristique qui détermine la fonction. Établissez le datum, la contrainte, la règle de bord, le grossissement, la résolution, le temps de conditionnement et l'échantillonnage par empreinte. Une méthode qualifiée sur une caractéristique plus grande et plus facile peut ne pas être reproductible sur une micro-paroi translucide ou un élément flexible.
- Identifiez les zones de marques autorisées d'outil et de manipulation.
- Choisissez une séquence contrôlée de démoulage et de préhension.
- Préservez l'identité de l'empreinte lorsque le risque l'exige.
- Qualifiez la répétabilité de mesure au niveau de la caractéristique.
- Inspectez après l'intervalle réel de conditionnement ou d'emballage.
- Corrélez les dimensions avec les essais d'assemblage et d'utilisation.
Savoir quand un autre procédé est le meilleur choix
L'usinage, l'estampage, la découpe laser, la fabrication additive, le moulage, le gaufrage ou un assemblage hybride peuvent mieux convenir aux premiers volumes ou à la géométrie. Le moulage par injection devient attractif lorsque le matériau, la répétabilité, les fonctions intégrées et le volume de production justifient l'effort d'outillage et de développement du procédé.
Pour les prototypes, demandez ce qui doit être appris. Les pièces additives peuvent vérifier l'ajustement et le routage des canaux, mais elles n'établissent pas le retrait moulé ni les effets de seuil d'injection. Un moule prototype est plus utile lorsque le comportement du matériau, le démoulage, la réplication des micro-caractéristiques ou la répétabilité du cycle constituent la question ouverte.
Le procédé dédié Micro-moulage par injection convient aux projets où l'outillage de précision, le contrôle de la petite dose, l'éjection à micro-échelle, la manipulation et la métrologie doivent fonctionner comme un seul système de production.
Avant de vous engager dans cette voie, définissez le volume de production, la durée de vie attendue de l'outil, la politique de changement de matériau, le cycle d'inspection, le format d'emballage et les preuves exactes requises à chaque étape de validation. Ces décisions révèlent souvent le véritable facteur de coût plus clairement que le poids de la pièce.
Questions fréquemment posées
Le micro-moulage plastique se définit-il par le poids de la pièce ?
Non. La taille de la dose est un facteur, mais les micro-caractéristiques et la manipulation submillimétrique peuvent faire d'une pièce plus grande un projet de micro-moulage.
Les données standard sur les résines peuvent-elles prédire la réplication des caractéristiques ?
Les fiches techniques aident au criblage, mais la distance d'injection, la température de l'outil, la géométrie, l'éventage, l'historique de pression et la formulation de la nuance nécessitent une validation physique.
Pourquoi la traçabilité des empreintes est-elle importante ?
La géométrie de l'outil, l'injection, l'évent, le refroidissement et l'usure peuvent différer selon l'empreinte. La traçabilité évite qu'un problème local disparaisse dans des données regroupées.
Toutes les micropièces conviennent-elles aux outils multicavités ?
Non. L'équilibrage, le contrôle, la manutention, la demande et la capacité propre à chaque empreinte doivent être prouvés avant d'augmenter le nombre d'empreintes.
Quel est le meilleur premier échantillon de faisabilité ?
Utilisez un échantillon qui préserve la caractéristique fonctionnelle la plus difficile, le matériau prévu, un comportement réaliste d'injection et d'évent, ainsi qu'une méthode d'acceptation mesurable.