
Micro stampaggio a iniezione di plastica è un termine generico per progetti in cui una dimensione di iniezione ridotta, microcaratteristiche o la movimentazione sub-millimetrica cambiano la normale strategia di stampaggio. L'etichetta da sola non indica all'acquirente quali attrezzature, architettura dello stampo, materiale o metodo di ispezione siano appropriati. Due parti “micro” possono richiedere percorsi di sviluppo molto diversi.
Questa guida separa i tipi di progetto comuni, mostra cosa cambia su piccola scala e aiuta a decidere quando il micro stampaggio offre un vero vantaggio rispetto allo stampaggio di precisione standard o a un altro processo produttivo.
Classificazione rapida: determinare se il progetto è guidato principalmente da un piccolo volume di iniezione, da una microcaratteristica o da un componente finito sub-millimetrico. Più di uno può applicarsi.
Indice
Quando le dimensioni ridotte cambiano effettivamente il processo
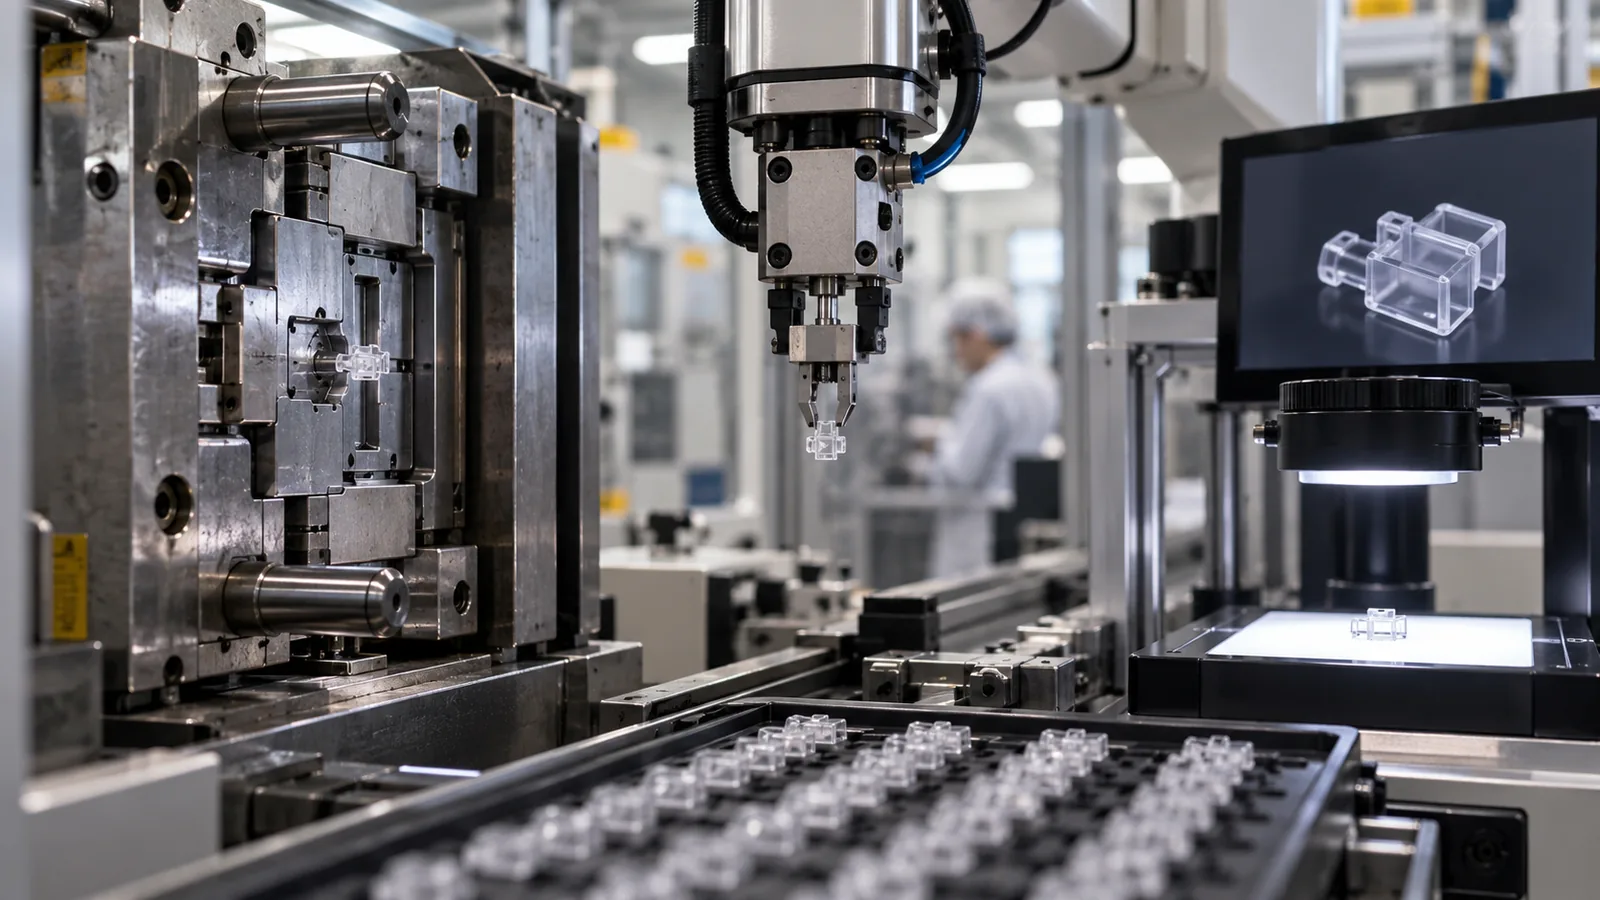
Le dimensioni ridotte riducono i margini termici e meccanici. I percorsi di flusso sottili possono solidificare rapidamente. Un piccolo blocco dello sfiato può intrappolare un volume di gas significativo. Il contatto degli espulsori può occupare una percentuale elevata della parte. L'elettricità statica e il movimento dell'aria possono controllare la raccolta. L'incertezza di misura può consumare gran parte di una tolleranza.
La dimensione dello shot è altrettanto importante. La macchina deve dosare ed erogare una quantità ripetibile senza sottoporre il materiale a una permanenza eccessiva. Un canale di alimentazione grande che alimenta un componente minuscolo può sprecare materiale e complicare la storia termica. Le decisioni su gate e canale di alimentazione influenzano quindi sia l'economia sia la stabilità del processo.
Anche la scala cambia la comunicazione. Un disegno dovrebbe definire ingrandimento, datum, condizionamento, bava ammissibile, vestigia del gate e segni di manipolazione. Termini come “senza bava” o “replica perfetta” necessitano di criteri di accettazione misurabili.
Tre tipi di progetto si nascondono sotto un unico termine
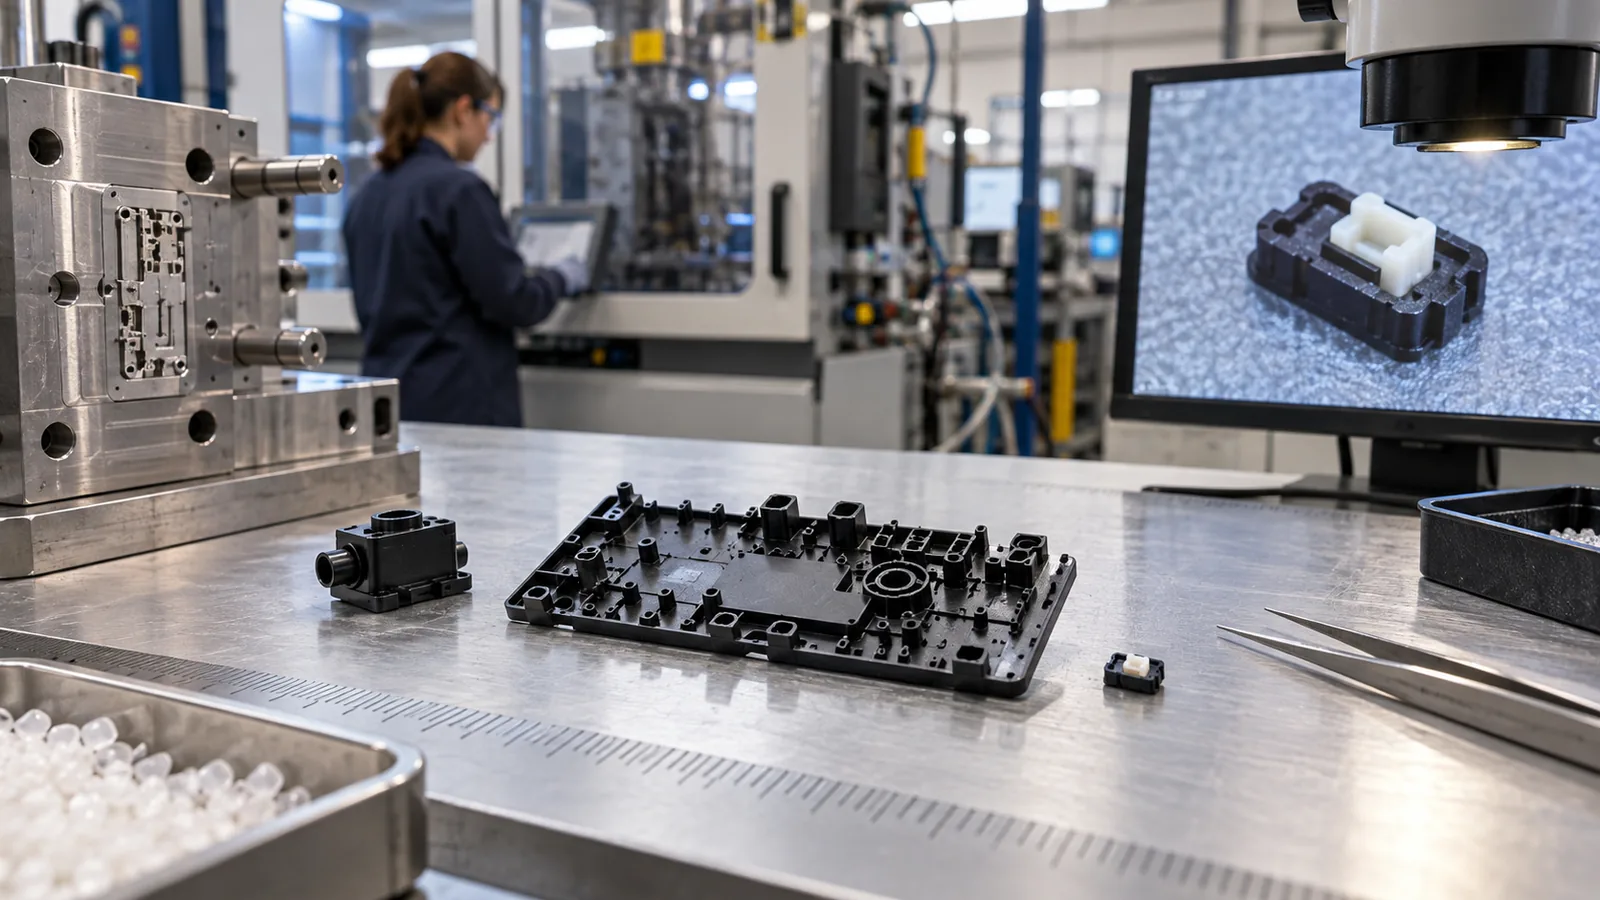
| Tipo di progetto | Sfida dominante | Evidenza tipica |
|---|---|---|
| Piccolo componente finito | Dosaggio, distacco, raccolta, conteggio | Ripetibilità dello shot e prova di manipolazione |
| Componente più grande con microcaratteristiche | Replica locale e precisione dell'inserto dello stampo | Profili delle caratteristiche in base alla distanza dal gate |
| Micro inserto o componente multimateriale | Posizione, interfaccia, bava e ritenzione | Sezione dell'interfaccia e prova funzionale di trazione o tenuta |
Classificare il progetto previene specifiche irrilevanti. Un componente con un singolo canale microfluidico richiede una strategia di ispezione e superficie diversa da un piccolo ingranaggio. Un piccolo alloggiamento attorno a un terminale metallico aggiunge rischi di posizionamento dell'inserto e rischi elettrici che non esistono in un componente monomateriale.
Adeguare il percorso di attrezzaggio alla caratteristica
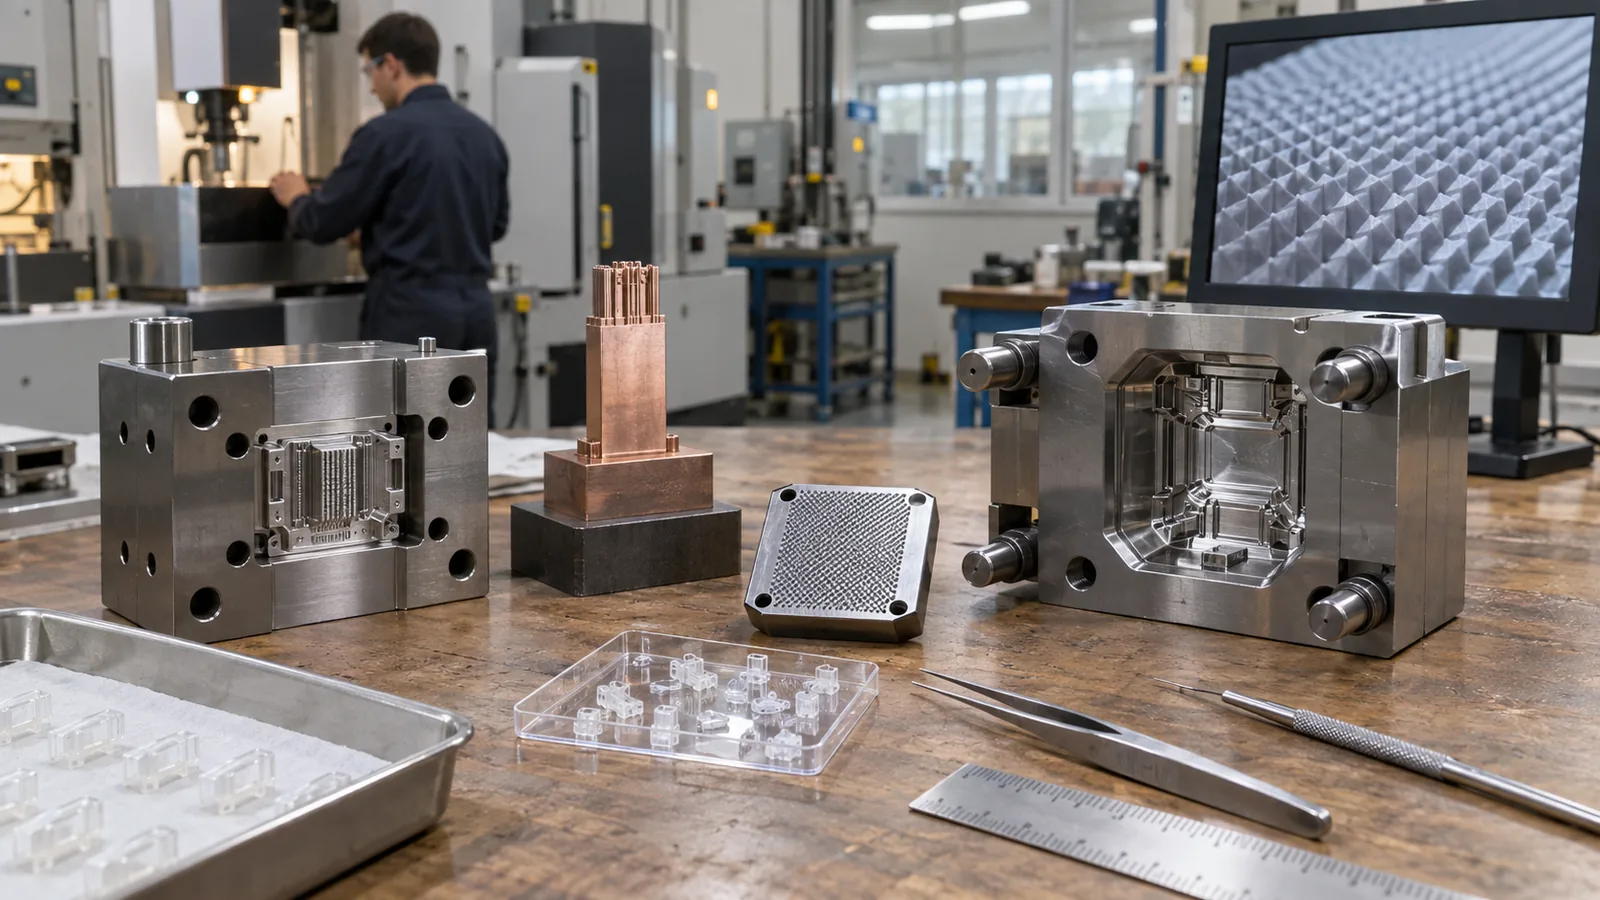
L'attrezzaggio deve creare e preservare la caratteristica critica. EDM, rettifica di precisione, micro fresatura, metodi laser, elettroformatura o inserti intercambiabili possono essere presi in considerazione a seconda della geometria, della superficie, dell'acciaio e della manutenzione. Il metodo corretto non è il cutter più piccolo disponibile; è il percorso che crea il profilo richiesto con una catena di riferimenti mantenibile.
Anime fragili e nervature con elevato rapporto d'aspetto necessitano di supporto e di un piano di sostituzione. Lo sfiato deve collegare il punto di riempimento finale a un percorso di scarico reale. Le linee di separazione e le chiusure devono tenere la bava lontana dalle superfici di tenuta, ottiche, degli ingranaggi o di contatto.
A fabbricazione di stampi personalizzati la revisione dovrebbe mostrare i concetti di iniezione, sfiato, inserto, espulsore, raffreddamento, acciaio di sicurezza e misurazione prima del rilascio dell'attrezzatura.
Bilanciare il flusso del materiale con le prestazioni finali
Un riempimento facile non garantisce un componente durevole. La selezione del materiale deve coprire l'ambiente del prodotto e la finestra di stampaggio. Temperatura, agenti chimici, usura, scorrimento viscoso, ottica, comportamento elettrico, sterilizzazione e biocompatibilità possono essere più importanti della viscosità nominale.
Allo stesso tempo, la fluidità specifica della resina, la dimensione del riempitivo, l'orientamento, l'umidità, la degradazione, il ritiro e il distacco determinano se la geometria è pratica. Utilizzare la resina e il colore esatti previsti nella qualifica. Una resina sostitutiva può rispondere a una questione di attrezzaggio ma non deve essere considerata come approvazione del prodotto.
La panoramica sulle plastiche tecniche del sito è un utile punto di partenza per POM, PA, PBT e famiglie correlate, mentre applicazioni ad alta temperatura o medicali possono richiedere un gruppo di materiali diverso.
Pianificare la movimentazione e l'ispezione prima della produzione
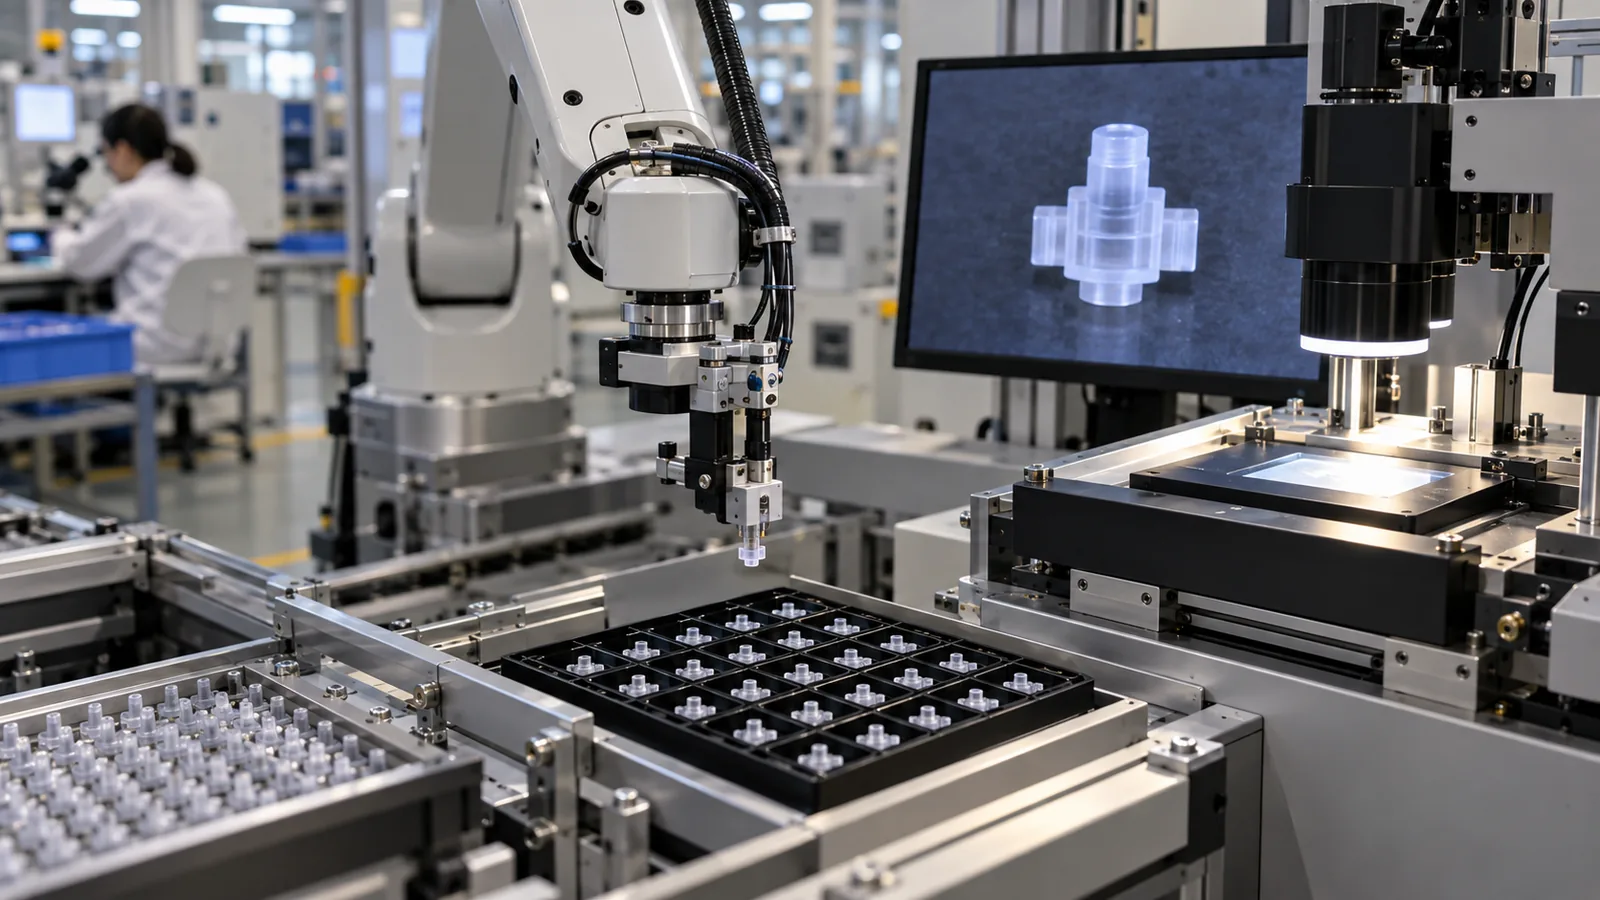
Un componente stampato non ha avuto successo se non può essere rimosso, contato, ispezionato e confezionato senza danni. Il controllo statico, la presa robotica, gli alloggiamenti, la separazione delle cavità, il rilevamento visivo e il confezionamento possono dover essere progettati insieme allo stampo.
L'ispezione dovrebbe mirare alla caratteristica che guida la funzione. Stabilire il riferimento, il vincolo, la regola dei bordi, l'ingrandimento, la risoluzione, il tempo di condizionamento e il campionamento per cavità. Un metodo qualificato su una caratteristica più grande e più semplice potrebbe non essere ripetibile su una parete micro traslucida o su un elemento flessibile.
- Identificare le zone consentite per i segni dell'attrezzatura e della movimentazione.
- Scegliere una sequenza controllata di rilascio e prelievo.
- Preservare l'identità della cavità dove il rischio lo richiede.
- Qualificare la ripetibilità di misurazione a livello di caratteristica.
- Ispezionare dopo l'effettivo intervallo di confezionamento o condizionamento.
- Correlare le dimensioni con i test di assemblaggio e utilizzo.
Sapere quando un altro processo è la scelta migliore
Lavorazione meccanica, stampaggio, taglio laser, produzione additiva, fusione, goffratura o un assemblaggio ibrido possono adattarsi meglio ai volumi iniziali o alla geometria. Lo stampaggio a iniezione diventa interessante quando il materiale, la ripetibilità, le caratteristiche integrate e il volume di produzione giustificano lo sforzo di attrezzaggio e sviluppo del processo.
Per i prototipi, chiedersi cosa deve essere appreso. Le parti additive possono verificare l'accoppiamento e il percorso dei canali, ma non stabiliscono il ritiro dello stampaggio o gli effetti dei punti di iniezione. Uno stampo prototipo è più utile quando il comportamento del materiale, il rilascio, la replica di microcaratteristiche o la ripetibilità del ciclo sono la questione aperta.
Il processo dedicato Micro stampaggio a iniezione si adatta a progetti in cui la costruzione di stampi di precisione, il controllo di piccole dosi, l'espulsione su micro-scala, la movimentazione e la metrologia devono operare come un unico sistema di produzione.
Prima di impegnarsi in quella strada, definire il volume di produzione, la durata prevista dello stampo, la politica di cambio materiale, il ciclo di ispezione, il formato di confezionamento e l'evidenza esatta richiesta in ogni fase di validazione. Tali decisioni spesso rivelano il vero fattore di costo più chiaramente del peso della parte.
Domande Frequenti
Lo stampaggio a micro-iniezione di plastica è definito dal peso della parte?
No. La dimensione dello shot è un fattore, ma le microcaratteristiche e la movimentazione sub-millimetrica possono rendere una parte più grande un progetto di micro-stampaggio.
I dati standard sulle resine possono prevedere la replica delle caratteristiche?
Le schede tecniche supportano la selezione, ma la distanza dal punto di iniezione, la temperatura dello stampo, la geometria, lo sfiato, la storia di pressione e la formulazione della resina richiedono validazione fisica.
Why is cavity traceability important?
Tool geometry, gate, vent, cooling, and wear can differ by cavity. Traceability prevents a local issue from disappearing in pooled data.
Are all micro parts suitable for multi-cavity tools?
No. Balance, inspection, handling, demand, and cavity-specific capability should be proven before cavity count is increased.
What is the best first feasibility sample?
Use a sample that preserves the hardest functional feature, intended material, realistic gate and vent behavior, and a measurable acceptance method.