
Микролитье пластика — это общий термин для проектов, в которых крошечный объём впрыска, микроэлементы или обработка деталей размером менее миллиметра меняют обычную стратегию литья. Само название не говорит покупателю, какое оборудование, конструкция пресс-формы, материал или метод контроля подходят. Две “микро”-детали могут требовать совершенно разных путей разработки.
Это руководство разделяет распространённые типы проектов, показывает, что меняется в малом масштабе, и помогает решить, когда микролитье даёт реальное преимущество перед стандартным прецизионным литьём или другим производственным процессом.
Быстрая классификация: определите, чем в основном обусловлен проект — малым объёмом впрыска, микроэлементом или готовым компонентом размером менее миллиметра. Может применяться более одного фактора.
Содержание
Когда малый размер действительно меняет процесс
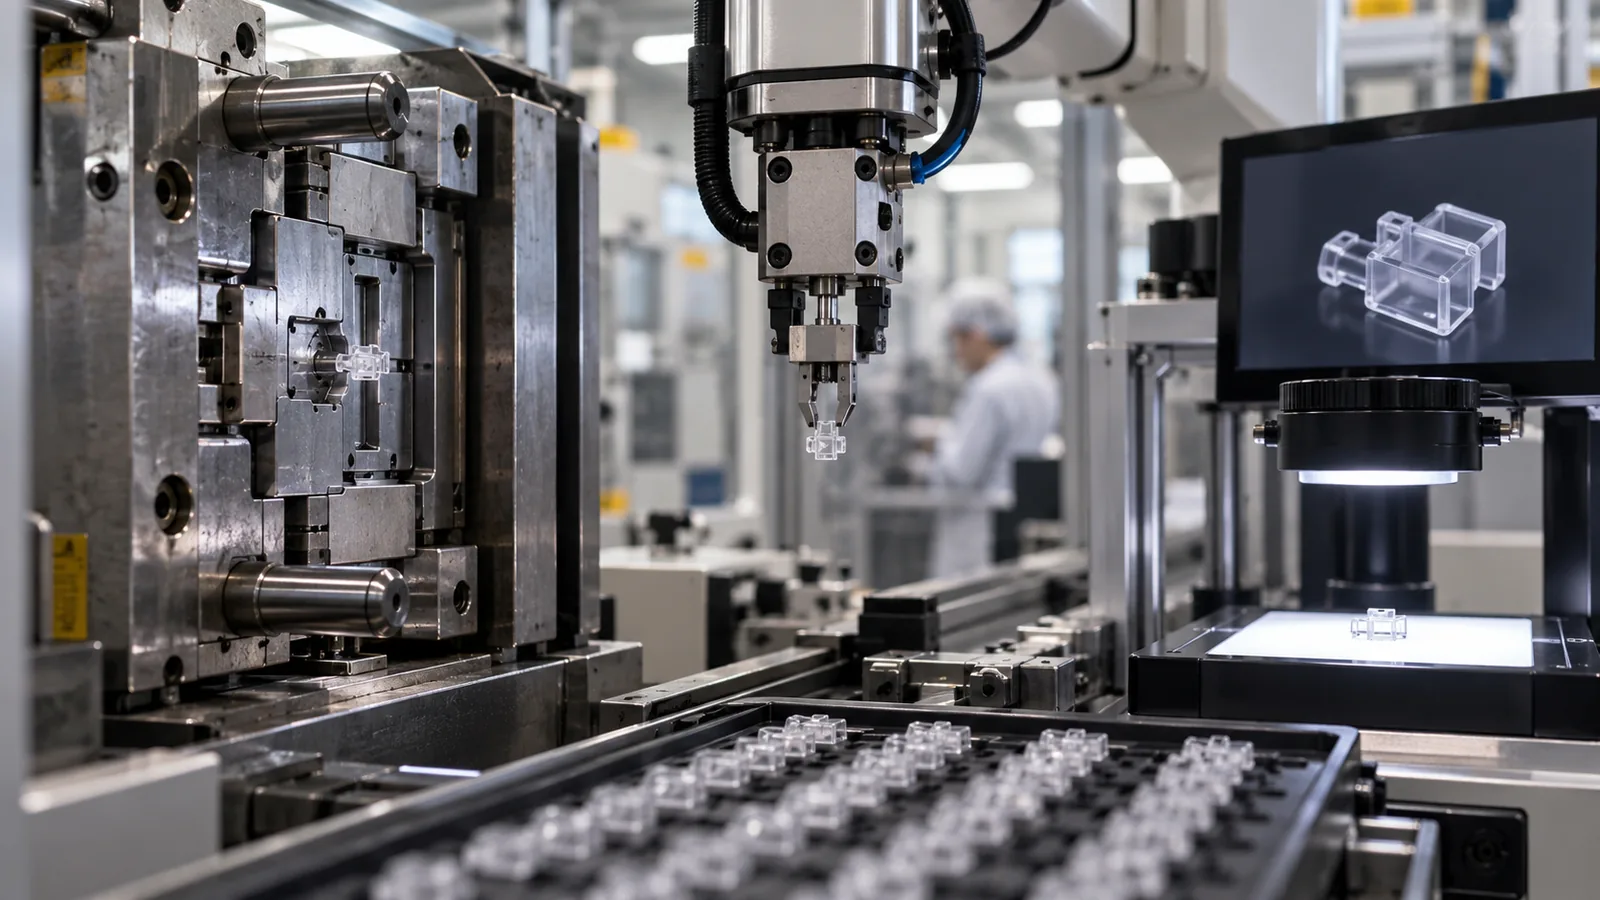
Малые размеры уменьшают тепловые и механические запасы. Тонкие пути течения могут быстро застывать. Крошечная закупорка вентиляционного канала может задержать значительный объём газа. Контакт выталкивателя может занимать большой процент детали. Статика и движение воздуха могут влиять на сбор. Неопределённость измерения может поглотить большую часть допуска.
Объём впрыска столь же важен. Машина должна дозировать и подавать повторяемое количество, не подвергая материал чрезмерному времени пребывания. Большой литниковый канал, питающий крошечный компонент, может приводить к отходам материала и усложнять тепловую историю. Поэтому решения по впускному литнику и литниковой системе влияют как на экономику, так и на стабильность процесса.
Масштаб также меняет коммуникацию. В чертеже должны быть определены увеличение, база, условия, допустимый облой, след от литника и следы обращения. Такие термины, как “без заусенцев” или “идеальное воспроизведение”, требуют измеримых критериев приёмки.
Три типа проектов скрываются под одним термином
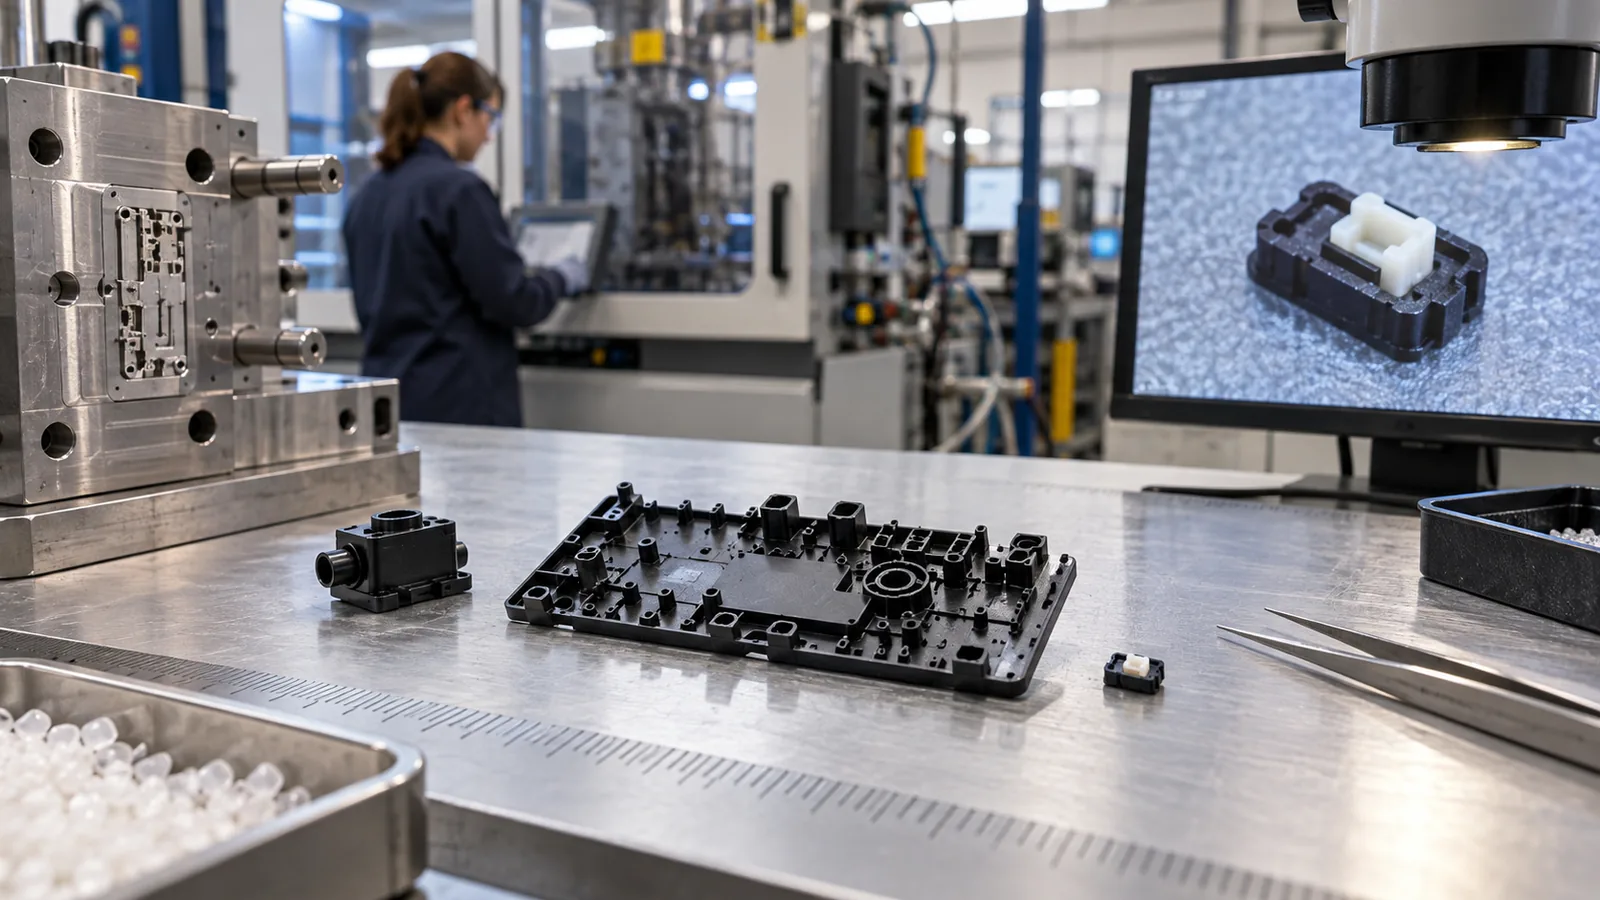
| Тип проекта | Доминирующая проблема | Типичное подтверждение |
|---|---|---|
| Небольшая готовая деталь | Дозирование, извлечение, съём, подсчёт | Повторяемость впрыска и испытание на обращение |
| Более крупная деталь с микроэлементами | Локальное воспроизведение и точность вставки формы | Профили элементов в зависимости от расстояния до литника |
| Микровставка или многоматериальная деталь | Позиционирование, сопряжение, облой и удержание | Сечение сопряжения и функциональное испытание на вырыв или герметичность |
Классификация проекта предотвращает нерелевантные спецификации. Деталь с одним микрофлюидным каналом требует иной стратегии контроля и обработки поверхности, чем крошечная шестерня. Небольшой корпус вокруг металлического вывода добавляет риски, связанные с расположением вставки и электрическими параметрами, которых не существует в однокомпонентной детали.
Согласуйте маршрут обработки с элементом конструкции
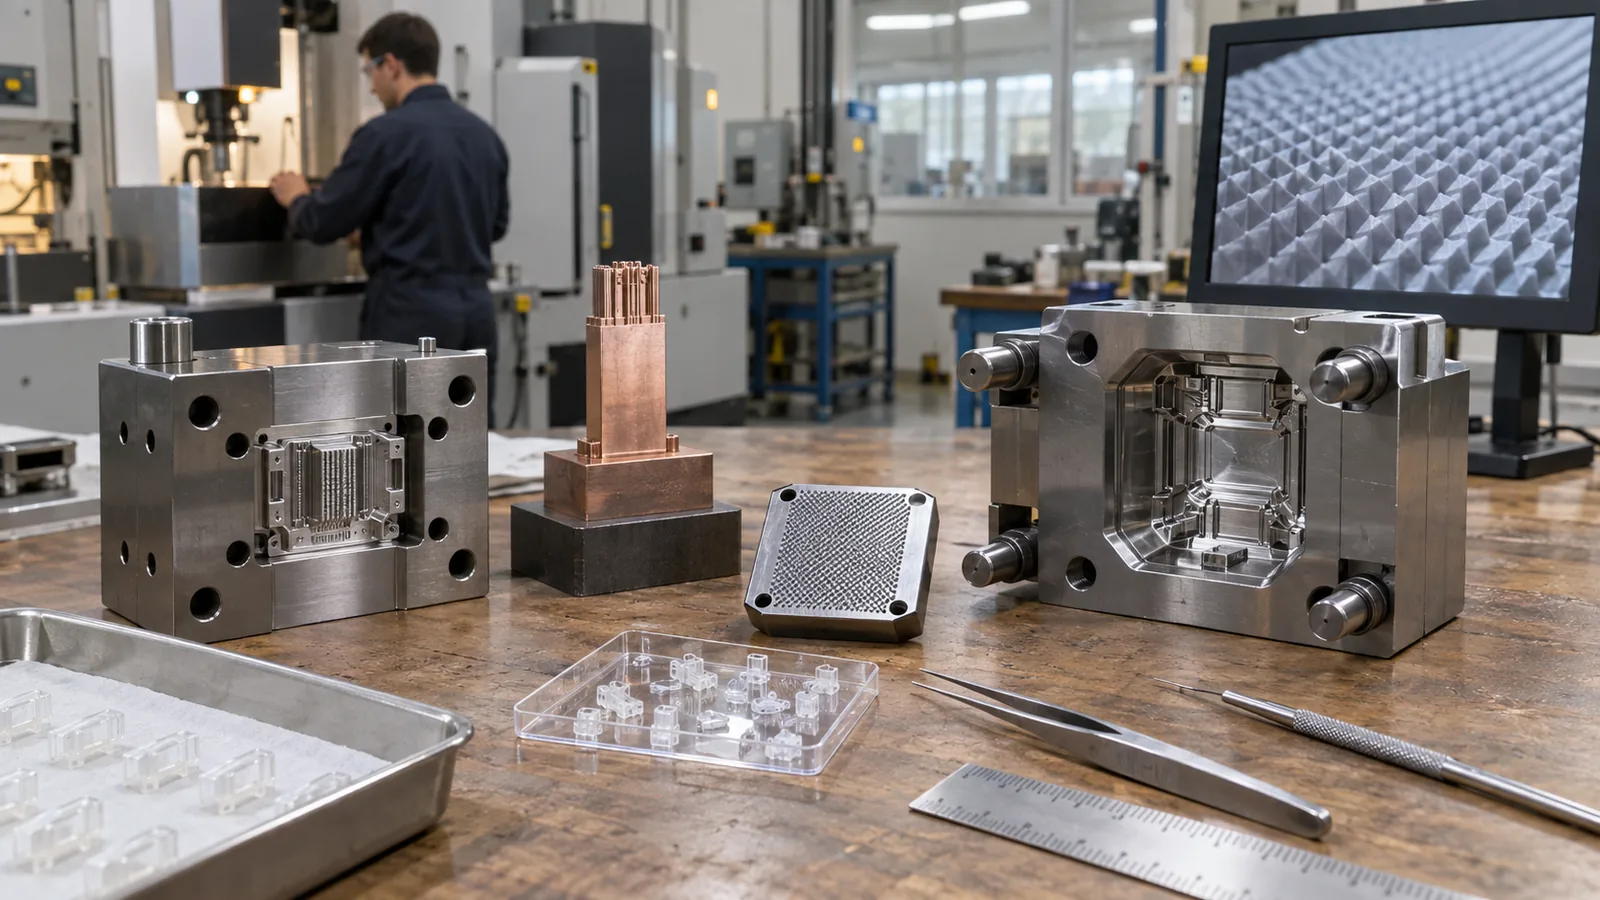
Оснастка должна создавать и сохранять критический элемент. В зависимости от геометрии, поверхности, стали и обслуживания могут рассматриваться электроэрозионная обработка, прецизионное шлифование, микрофрезерование, лазерные методы, электроформование или сменные вставки. Правильный метод — это не самый маленький доступный резец; это маршрут, который создаёт требуемый профиль с поддерживаемой цепочкой баз.
Хрупкие знаки и рёбра с высоким соотношением сторон нуждаются в поддержке и плане замены. Вентиляция должна соединять место последнего заполнения с реальным путём выхода. Линии разъёма и отсечки должны удерживать облой вдали от уплотнительных, оптических, зубчатых или контактных поверхностей.
A услуг по изготовлению пресс-форм на заказ обзор должен показывать концепции литника, вентиляции, вставки, толкателя, охлаждения, безопасной для стали зоны и измерений до выпуска оснастки.
Балансируйте поток материала с конечными эксплуатационными характеристиками
Лёгкое заполнение не гарантирует долговечную деталь. Выбор материала должен охватывать условия эксплуатации изделия и окно переработки. Температура, химические вещества, износ, ползучесть, оптика, электрическое поведение, стерилизация и биосовместимость могут быть важнее номинальной вязкости.
В то же время текучесть конкретной марки, размер наполнителя, ориентация, влажность, деградация, усадка и извлечение определяют, практична ли геометрия. Используйте точную предполагаемую марку и цвет при квалификации. Заменитель смолы может ответить на вопрос об оснастке, но не должен рассматриваться как одобрение продукта.
Обзор инженерных пластиков на сайте — полезная отправная точка для POM, PA, PBT и родственных семейств, тогда как высокотемпературные или медицинские применения могут потребовать другой группы материалов.
Планируйте обработку и контроль перед производством
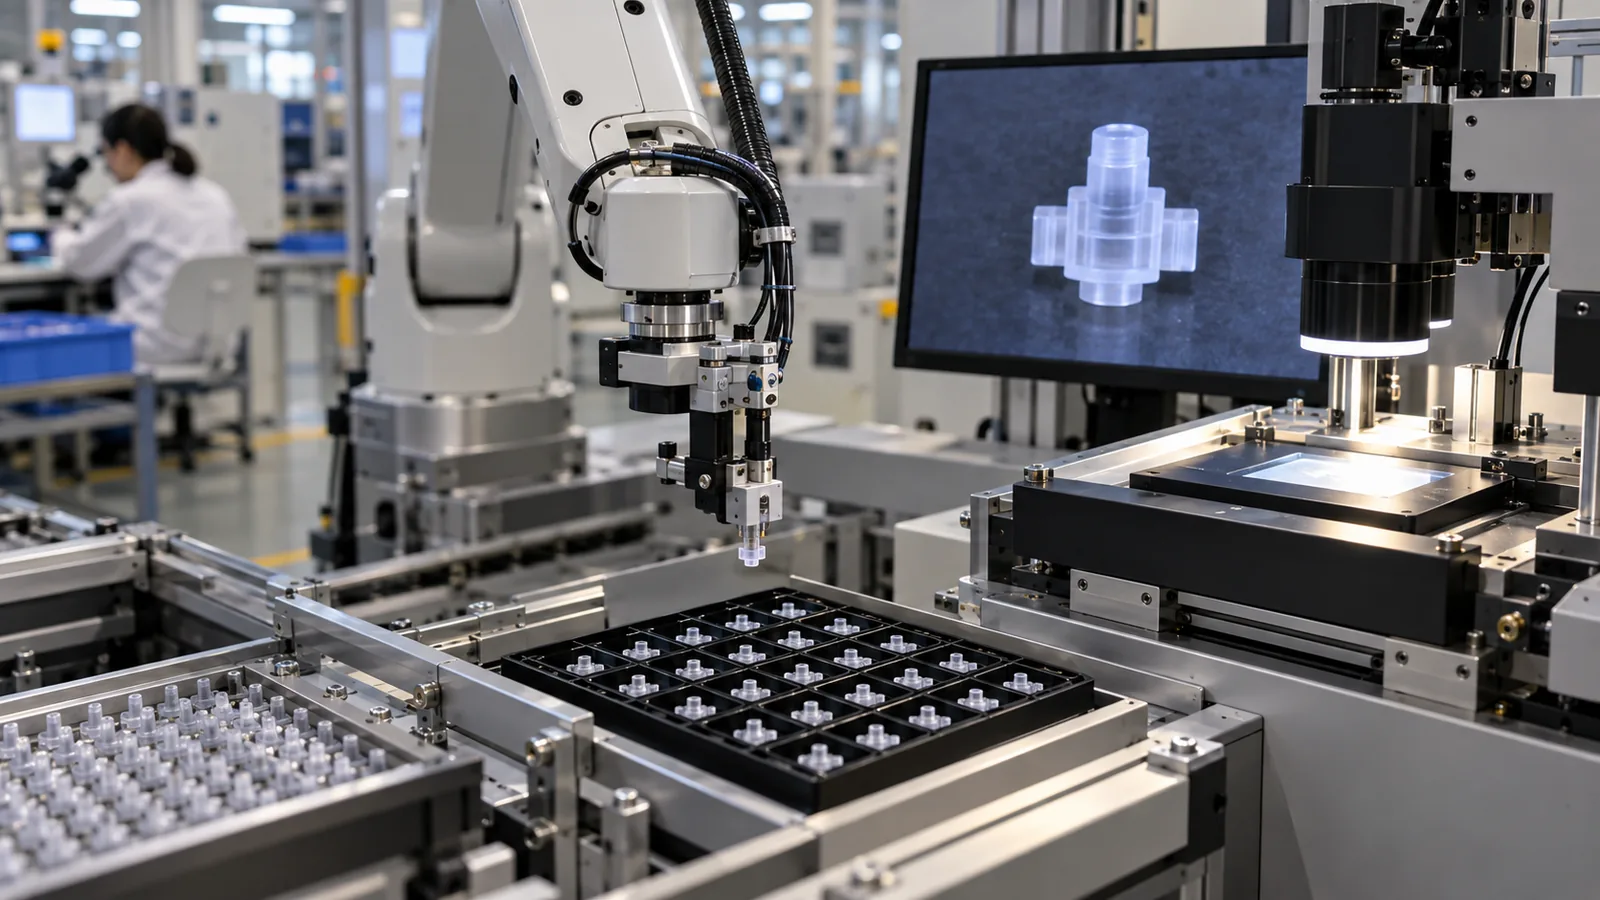
Литая деталь не считается успешной, если её нельзя извлечь, пересчитать, проконтролировать и упаковать без повреждений. Антистатический контроль, роботизированный съём, гнёзда, разделение гнёзд, визуальное обнаружение и упаковка могут потребовать проектирования вместе с пресс-формой.
Контроль должен быть нацелен на элемент, определяющий функцию. Установите базу, фиксацию, правило кромки, увеличение, разрешение, время кондиционирования и выборку по гнезду. Метод, квалифицированный на более крупном и простом элементе, может не воспроизводиться на полупрозрачной микростенке или гибком элементе.
- Определите допустимые зоны следов от инструмента и обработки.
- Выберите контролируемую последовательность извлечения и съёма.
- Сохраняйте идентичность полости там, где этого требует риск.
- Подтвердите повторяемость измерений на уровне элементов.
- Проводите контроль после фактического интервала упаковки или кондиционирования.
- Соотносите размеры с испытаниями на сборку и эксплуатацию.
Знайте, когда другой процесс — лучший выбор
Механическая обработка, штамповка, лазерная резка, аддитивное производство, литьё, тиснение или гибридная сборка могут лучше подходить для раннего объёма или геометрии. Литьё под давлением становится привлекательным, когда материал, повторяемость, интегрированные элементы и объём производства оправдывают затраты на оснастку и разработку процесса.
Для прототипов спросите, что необходимо изучить. Аддитивные детали могут проверить посадку и прокладку каналов, но они не устанавливают усадку при литье или эффекты впускных литников. Прототипная форма более полезна, когда открытым вопросом является поведение материала, извлечение, воспроизведение микроэлементов или повторяемость цикла.
Специализированный Микролитъе под давлением процесс подходит для проектов, где точное изготовление оснастки, контроль малых впрысков, микро-масштабное извлечение, обработка и метрология должны работать как единая производственная система.
Прежде чем выбрать этот путь, определите объём производства, ожидаемый срок службы оснастки, политику изменения материала, цикл контроля, формат упаковки и точные доказательства, требуемые на каждом этапе валидации. Эти решения часто выявляют истинный драйвер затрат более ясно, чем вес детали.
Часто задаваемые вопросы
Определяется ли микролитьё пластика весом детали?
Нет. Размер впрыска — один из факторов, но микроэлементы и обработка субмиллиметровых деталей могут сделать более крупную деталь проектом микролитья.
Могут ли стандартные данные о смоле предсказать воспроизведение элементов?
Технические паспорта помогают при отборе, но расстояние до впускного литника, температура оснастки, геометрия, вентиляция, история давления и состав марки требуют физической валидации.
Почему важна прослеживаемость полости?
Tool geometry, gate, vent, cooling, and wear can differ by cavity. Traceability prevents a local issue from disappearing in pooled data.
Are all micro parts suitable for multi-cavity tools?
No. Balance, inspection, handling, demand, and cavity-specific capability should be proven before cavity count is increased.
What is the best first feasibility sample?
Use a sample that preserves the hardest functional feature, intended material, realistic gate and vent behavior, and a measurable acceptance method.