
Plastik mikro enjeksiyon küçük enjeksiyon hacmi, mikro özellikler veya milimetre altı elleçlemenin normal enjeksiyon stratejisini değiştirdiği projeler için şemsiye bir terimdir. Etiket tek başına bir alıcıya hangi ekipman, kalıp mimarisi, malzeme veya muayene yönteminin uygun olduğunu söylemez. İki “mikro” parça çok farklı geliştirme yolları gerektirebilir.
Bu kılavuz, yaygın proje türlerini ayırır, küçük ölçekte nelerin değiştiğini gösterir ve mikro enjeksiyonun standart hassas enjeksiyona veya başka bir üretim sürecine göre gerçek bir avantaj sunduğu durumları belirlemeye yardımcı olur.
Hızlı sınıflandırma: projenin esas olarak küçük enjeksiyon hacmi, bir mikro özellik veya milimetre altı bitmiş bir bileşen tarafından mı yönlendirildiğini belirleyin. Birden fazlası geçerli olabilir.
İçindekiler
Küçük Boyutun Süreci Gerçekten Değiştirdiği Durumlar
Küçük boyutlar termal ve mekanik marjları azaltır. İnce akış yolları hızla donabilir. Küçük bir havalandırma tıkanıklığı anlamlı bir gaz hacmini hapsedebilir. İtici teması parçanın büyük bir yüzdesini kaplayabilir. Statik ve hava hareketi toplamayı kontrol edebilir. Ölçüm belirsizliği toleransın büyük bir kısmını tüketebilir.
Enjeksiyon hacmi de aynı derecede önemlidir. Makine, malzemeyi aşırı kalma süresine maruz bırakmadan tekrarlanabilir bir miktarı dozlamalı ve iletmelidir. Küçük bir bileşeni besleyen büyük bir yolluk malzemeyi israf edebilir ve termal geçmişi karmaşıklaştırabilir. Bu nedenle giriş ve yolluk kararları hem ekonomiyi hem de süreç kararlılığını etkiler.
Ölçek aynı zamanda iletişimi de değiştirir. Bir çizim büyütme oranını, referans yüzeyi, şartlandırmayı, izin verilen çapak taşmasını, giriş izini ve taşıma izlerini tanımlamalıdır. “Çapaksız” veya “kusursuz kopyalama” gibi terimlerin ölçülebilir kabul kriterlerine ihtiyacı vardır.
Tek Bir Terim Altında Üç Proje Türü Gizlenir
| Proje türü | Baskın zorluk | Tipik kanıt |
|---|---|---|
| Küçük bitmiş parça | Dozajlama, kalıptan çıkarma, toplama, sayma | Atış tekrarlanabilirliği ve taşıma denemesi |
| Mikro özellikli daha büyük parça | Yerel kopyalama ve takım inserti hassasiyeti | Giriş mesafesine göre özellik profilleri |
| Mikro insert veya çok malzemeli parça | Konum, arayüz, çapak taşması ve tutma | Arayüz kesiti ve fonksiyonel çekme veya sızdırmazlık testi |
Projeyi sınıflandırmak, ilgisiz spesifikasyonları önler. Tek bir mikroakışkan kanalı olan bir parça, küçük bir dişliden farklı bir muayene ve yüzey stratejisi gerektirir. Bir metal terminal etrafındaki küçük bir muhafaza, tek malzemeli bir bileşende bulunmayan insert konumlandırma ve elektriksel riskleri ekler.
Takım Yolunu Özelliğe Eşleştirin
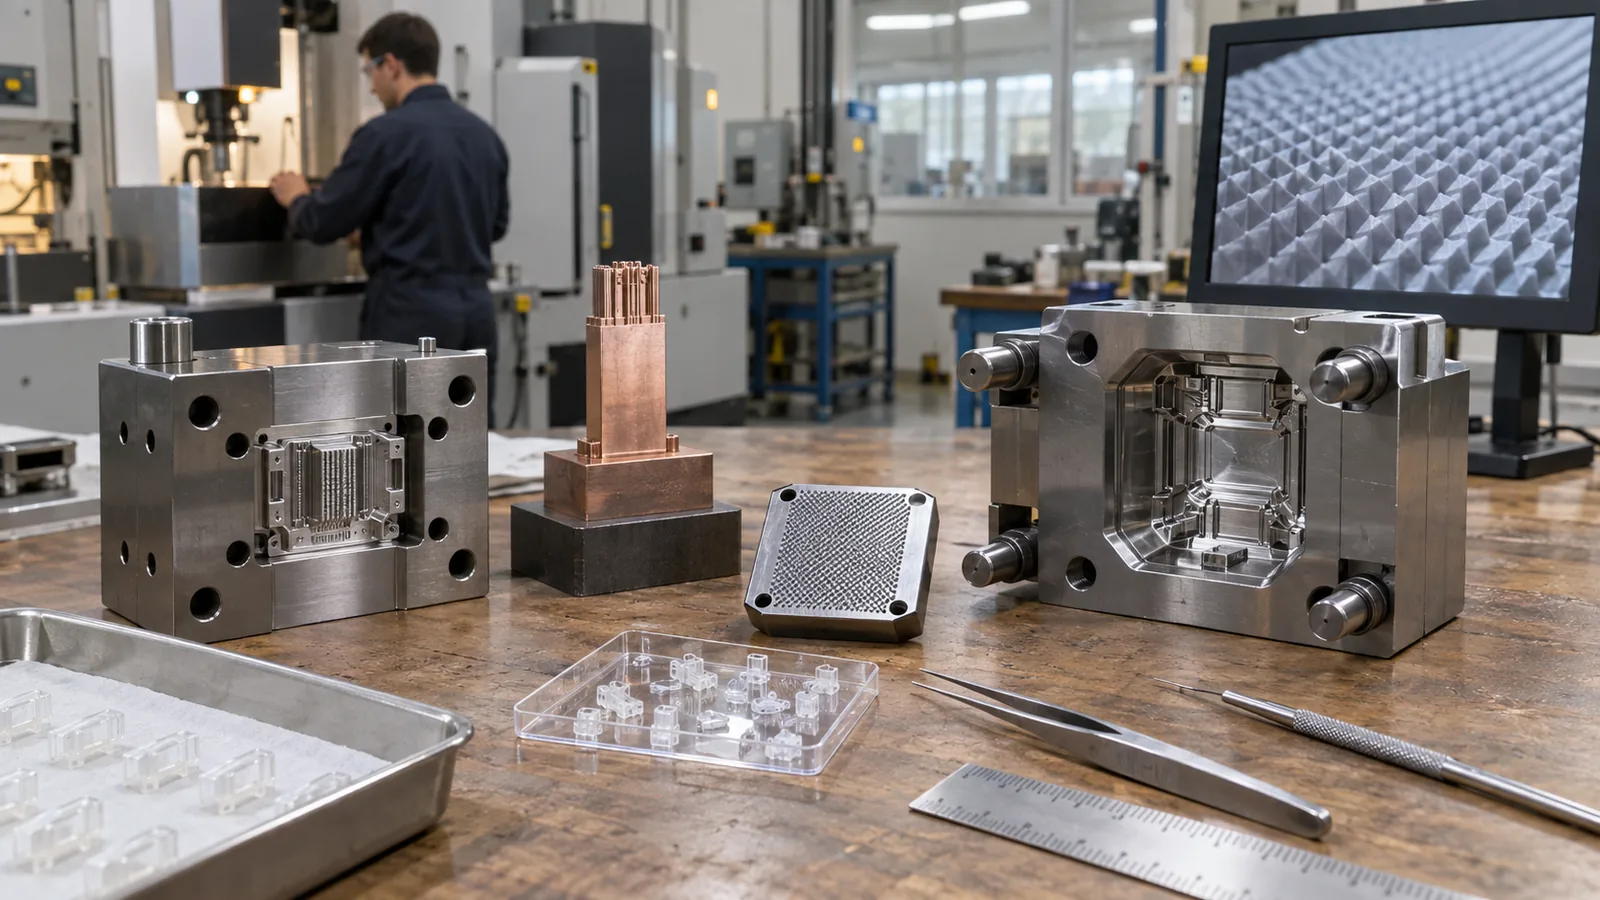
Takım, kritik özelliği oluşturmalı ve korumalıdır. Geometri, yüzey, çelik ve bakıma bağlı olarak EDM, hassas taşlama, mikro frezeleme, lazer yöntemleri, elektroform veya değiştirilebilir insertler değerlendirilebilir. Doğru yöntem, mevcut en küçük kesici değildir; gerekli profili sürdürülebilir bir datum zinciriyle oluşturan yoldur.
Kırılgan çekirdekler ve yüksek en-boy oranlı kaburgalar destek ve değiştirme planı gerektirir. Havalandırma, son dolum konumunu gerçek bir egzoz yoluna bağlamalıdır. Ayrım çizgileri ve shutoff'lar çapakları sızdırmazlık, optik, dişli veya temas yüzeylerinden uzak tutmalıdır.
A özel kalıp imalatı inceleme, takım serbest bırakılmadan önce yolluk, havalandırma, insert, ejektör, soğutma, çelik-güvenli ve ölçüm konseptlerini göstermelidir.
Malzeme Akışını Nihai Performansla Dengeleyin
Kolay dolum, dayanıklı bir parçayı garanti etmez. Malzeme seçimi, ürün ortamını ve kalıplama penceresini kapsamalıdır. Sıcaklık, kimyasallar, aşınma, sünme, optik, elektriksel davranış, sterilizasyon ve biyouyumluluk, nominal viskoziteden daha önemli olabilir.
Aynı zamanda, kaliteye özgü akış, dolgu boyutu, yönlenme, nem, bozunma, çekme ve kalıptan çıkarma, geometrinin pratik olup olmadığını belirler. Kalifikasyonda tam olarak amaçlanan kaliteyi ve rengi kullanın. Bir ikame reçine, bir takım sorusunu yanıtlayabilir ancak ürün onayı olarak değerlendirilmemelidir.
Sitenin mühendislik plastikleri genel bakış, POM, PA, PBT ve ilgili aileler için faydalı bir başlangıç noktasıdır; yüksek sıcaklık veya medikal uygulamalar farklı bir malzeme grubu gerektirebilir.
Üretimden Önce Taşıma ve Muayeneyi Planlayın
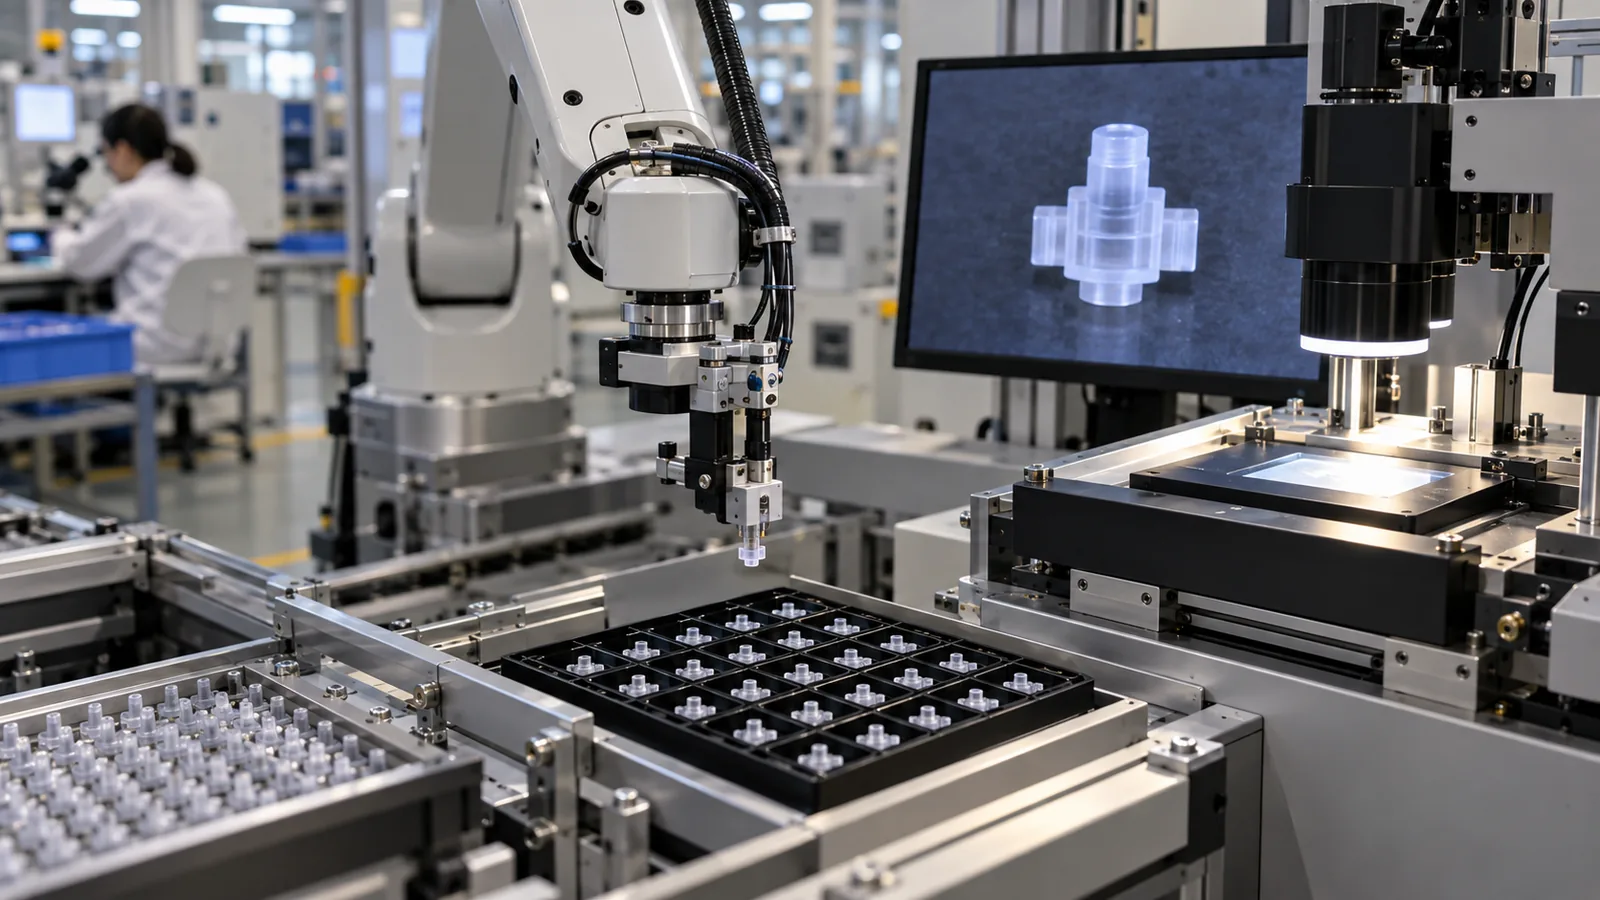
Kalıplanmış bir parça, hasar görmeden çıkarılamıyor, sayılamıyor, muayene edilemiyor ve paketlenemiyorsa başarılı olmamıştır. Statik kontrol, robotik alma, yuvalar, göz ayırma, görüntü algılama ve paketleme, kalıpla birlikte tasarlanması gerekebilir.
Muayene, işlevi yönlendiren özelliği hedeflemelidir. Datumu, kısıtlamayı, kenar kuralını, büyütmeyi, çözünürlüğü, koşullandırma süresini ve göz bazında numune almayı belirleyin. Daha büyük, daha kolay bir özellik üzerinde kalifiye edilen bir yöntem, yarı saydam bir mikro duvar veya esnek bir eleman üzerinde tekrarlanmayabilir.
- İzin verilen takım ve taşıma iz bölgelerini belirleyin.
- Kontrollü bir kalıptan çıkarma ve alma sırası seçin.
- Riskin gerektirdiği yerlerde göz kimliğini koruyun.
- Özellik düzeyinde ölçüm tekrarlanabilirliğini doğrulayın.
- Gerçek paketleme veya koşullandırma aralığından sonra inceleyin.
- Boyutları montaj ve kullanım testleriyle ilişkilendirin.
Başka Bir Sürecin Daha İyi Seçim Olduğunu Ne Zaman Anlamalı
Talaşlı imalat, damgalama, lazer kesim, eklemeli imalat, döküm, kabartma veya hibrit bir montaj, erken hacim veya geometriye daha iyi uyabilir. Enjeksiyon kalıplama, malzeme, tekrarlanabilirlik, entegre özellikler ve üretim hacmi takım ve süreç geliştirme çabasını haklı çıkardığında cazip hale gelir.
Prototipler için neyin öğrenilmesi gerektiğini sorun. Eklemeli parçalar uyumu ve kanal yönlendirmesini doğrulayabilir, ancak kalıplanmış çekme veya kapı etkilerini ortaya koymaz. Malzeme davranışı, kalıptan çıkma, mikro özellik replikasyonu veya çevrim tekrarlanabilirliği açık soru olduğunda bir prototip kalıbı daha faydalıdır.
Adanmış Mikro Enjeksiyon Kalıplama süreç, hassas takım imalatı, küçük atış kontrolü, mikro ölçekli çıkarma, elleçleme ve metrolojinin tek bir üretim sistemi olarak çalışması gereken projelere uygundur.
Bu rotaya bağlanmadan önce üretim hacmini, beklenen takım ömrünü, malzeme değişiklik politikasını, muayene çevrimini, paketleme formatını ve her doğrulama aşamasında gereken kesin kanıtları tanımlayın. Bu kararlar genellikle gerçek maliyet etkenini parça ağırlığından daha net ortaya koyar.
Sıkça Sorulan Sorular
Plastik mikro kalıplama parça ağırlığıyla mı tanımlanır?
Hayır. Atış boyutu bir etkendir, ancak mikro özellikler ve milimetre altı elleçleme daha büyük bir parçayı mikro kalıplama projesi haline getirebilir.
Standart reçine verileri özellik replikasyonunu tahmin edebilir mi?
Veri sayfaları ön eleme için destek sağlar, ancak kapı mesafesi, takım sıcaklığı, geometri, havalandırma, basınç geçmişi ve kalite formülasyonu fiziksel doğrulama gerektirir.
Kavite izlenebilirliği neden önemlidir?
Takım geometrisi, kapı, havalandırma, soğutma ve aşınma kaviteye göre farklılık gösterebilir. İzlenebilirlik, yerel bir sorunun birleştirilmiş verilerde kaybolmasını önler.
Tüm mikro parçalar çok gözlü kalıplar için uygun mudur?
Hayır. Göz sayısı artırılmadan önce denge, muayene, elleçleme, talep ve göze özgü kabiliyet kanıtlanmalıdır.
En iyi ilk fizibilite numunesi nedir?
En zor fonksiyonel özelliği, amaçlanan malzemeyi, gerçekçi yolluk ve havalandırma davranışını ve ölçülebilir bir kabul yöntemini koruyan bir numune kullanın.