
마이크로 사출 성형 결함 은 증상을 모든 설정을 조정해야 하는 이유가 아니라 증거로 취급할 때 수정하기가 더 쉽습니다. 마이크로 리브 근처의 숏 샷, 파팅 라인을 따른 플래시, 이형 후의 변형된 형상은 서로 다른 메커니즘을 가리킵니다. 가장 빠른 문제 해결은 결함이 언제 생성되는지 파악하는 것에서 시작합니다: 충전, 보압, 냉각, 취출, 취급 또는 측정 중.
마이크로 스케일에서는 여러 원인이 유사하게 보이는 실패를 일으킬 수 있습니다. 더 높은 온도는 복제성을 향상시킬 수 있지만 플래시 발생 범위를 넓힐 수도 있습니다. 더 많은 압력은 부품 무게를 증가시키면서 갇힌 가스를 압축하거나 약한 셧오프에 응력을 가할 수 있습니다. 이 가이드는 메커니즘별로 결함을 정리하여 변경 사항을 한 번에 하나씩 테스트할 수 있도록 합니다.
진단 경로:
설정을 변경하기 전에 결함 위치를 읽으세요
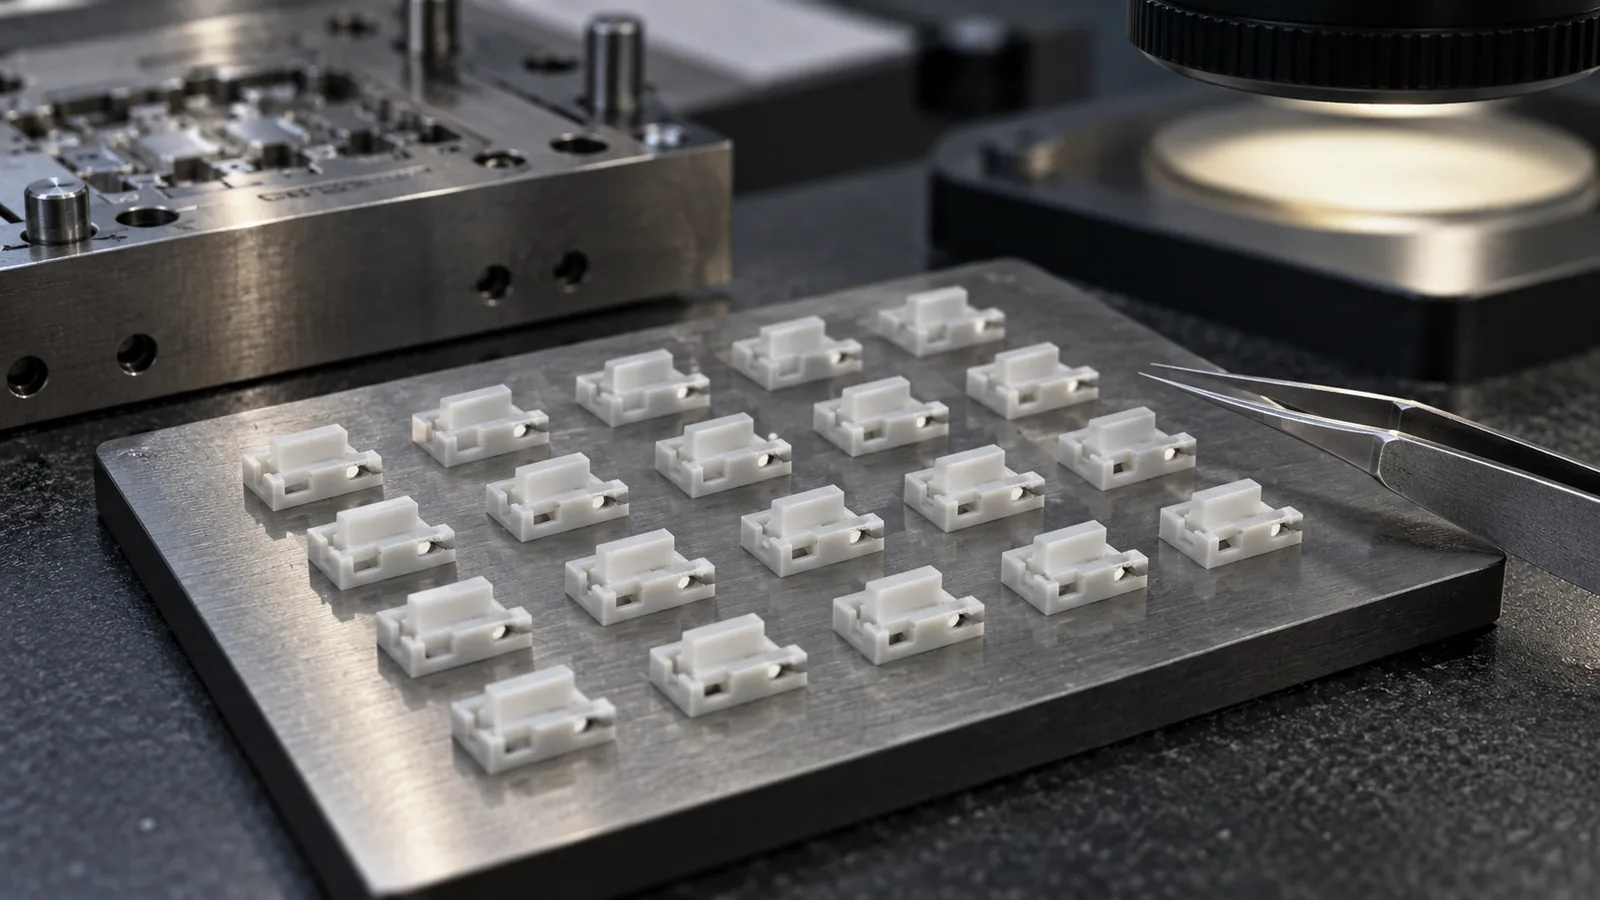
위치는 종종 심각도보다 더 많은 진단 가치를 지닙니다. 좁은 흐름 경로 끝에서 반복되는 숏 샷은 조기 고화 또는 갇힌 공기를 시사합니다. 서로 다른 위치에서 무작위로 발생하는 불완전한 부품은 불안정한 재료 준비, 샷 계량 또는 공급 조건을 나타낼 수 있습니다. 하나의 셧오프 주변에 집중된 플래시는 국부적인 금형 맞춤을 가리키는 반면, 전체 파팅 라인 주변의 플래시는 압력, 클램프 지지, 오염 및 금형 상태에 대한 더 넓은 검토를 요구합니다.
방향도 중요합니다. 흐름 방향을 따라가는 변형된 벽은 배향과 수축을 반영할 수 있습니다. 이젝터 또는 깊은 코어 주변에 집중된 손상은 고화 후에 발생할 가능성이 더 높습니다. 공정을 조정하기 전에 부품 도면에 결함을 표시하고, 가장 가까운 게이트와 벤트를 확인하고, 캐비티 간에 위치가 변하는지 기록하세요.
엔지니어링 판단: 설정을 변경해도 결함이 동일한 물리적 위치에 남아 있다면, 공정 윈도를 넓히기 전에 국부 금형과 유동 형상을 점검하십시오.
증상-증거 표 사용
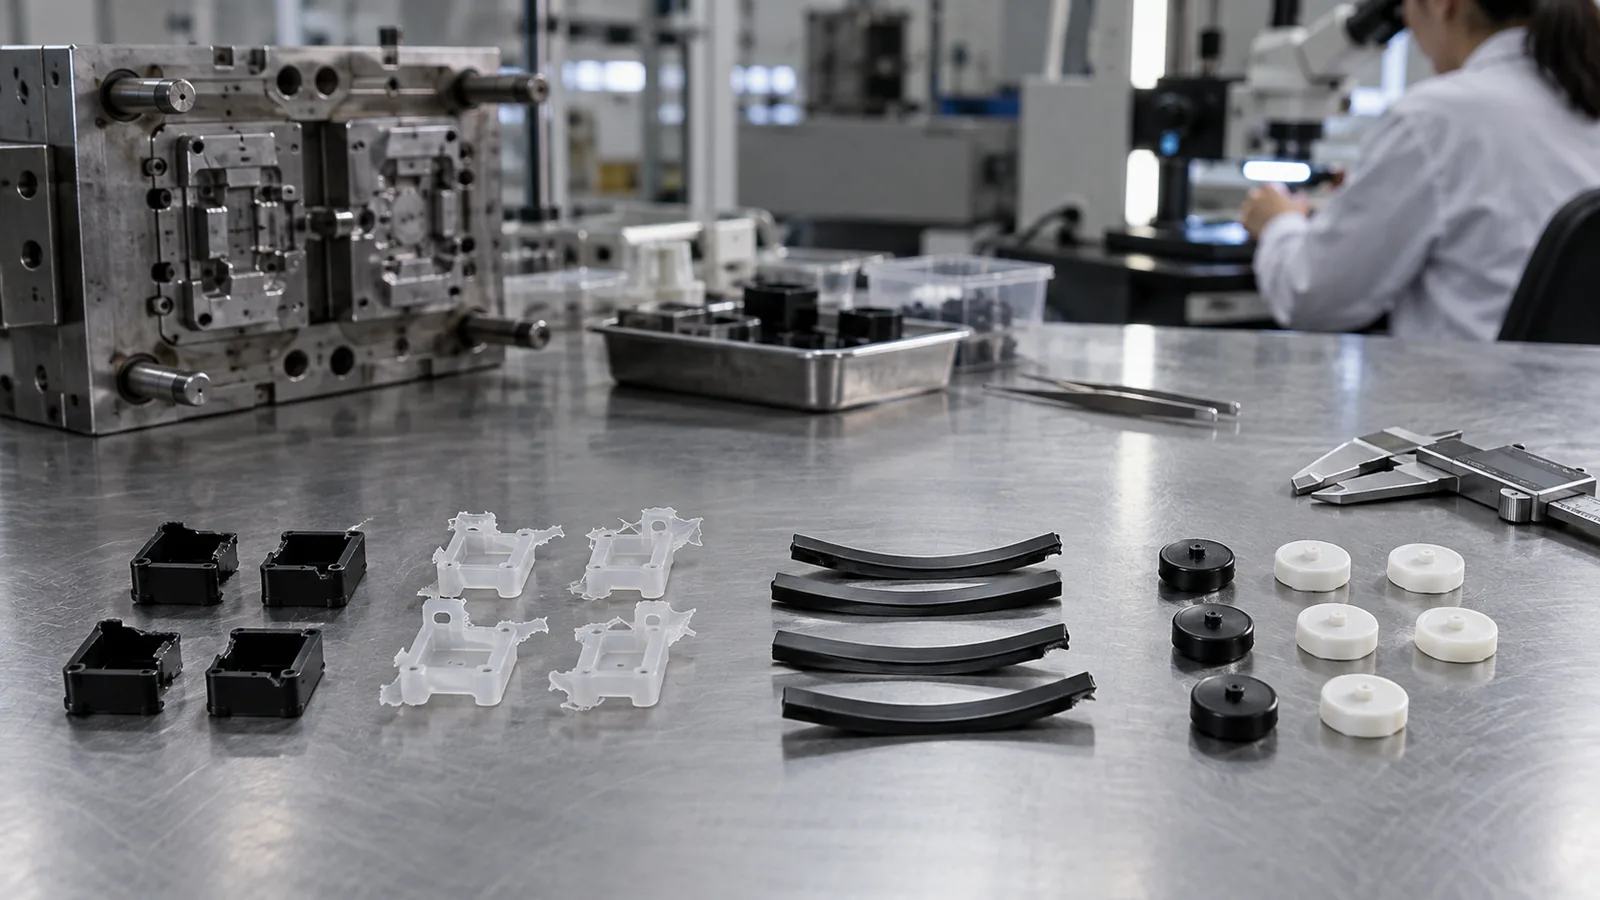
결함 명칭은 시작점일 뿐입니다. 아래 표는 일반적인 증상을 가설을 확인하거나 약화시킬 수 있는 증거와 연결합니다.
| 관찰된 증상 | 가능한 메커니즘 | 확인할 증거 | 1차 수정 방향 |
|---|---|---|---|
| 숏 샷 | 동결, 갇힌 가스 또는 불충분한 용융물 전달 | 최종 충전 위치, 벤트 상태, 캐비티 압력 패턴 | 압력을 추가하기 전에 유동 또는 공기 경로 복원 |
| 미세 플래시 | 국부 클리어런스, 과도한 캐비티 압력 또는 오염 | 플래시 위치, 셧오프 접촉, 캐비티 비교 | 공구 끼워맞춤 및 압력 타이밍 확인 |
| 불완전 성형 | 표면 동결 또는 국부적 복제 불량 | 게이트로부터의 거리에 따른 형상 프로파일 | 금형 온도, 속도, 벤팅을 함께 검토 |
| 휘거나 휜 부품 | 불균일한 수축, 조기 이형 또는 이젝션 하중 | 냉각 패턴, 게이트 방향, 이젝터 자국 | 냉각 왜곡과 이형 손상을 분리 |
| 중량 변동 | 계량, 게이트 동결, 수분 또는 공급 불안정 | 사출 순서, 캐비티 압력, 건조기 및 공급 기록 | 치수 조정 전에 재료와 공급을 안정화 |
플래시와 숏트는 동일한 근본 원인을 공유할 수 있음
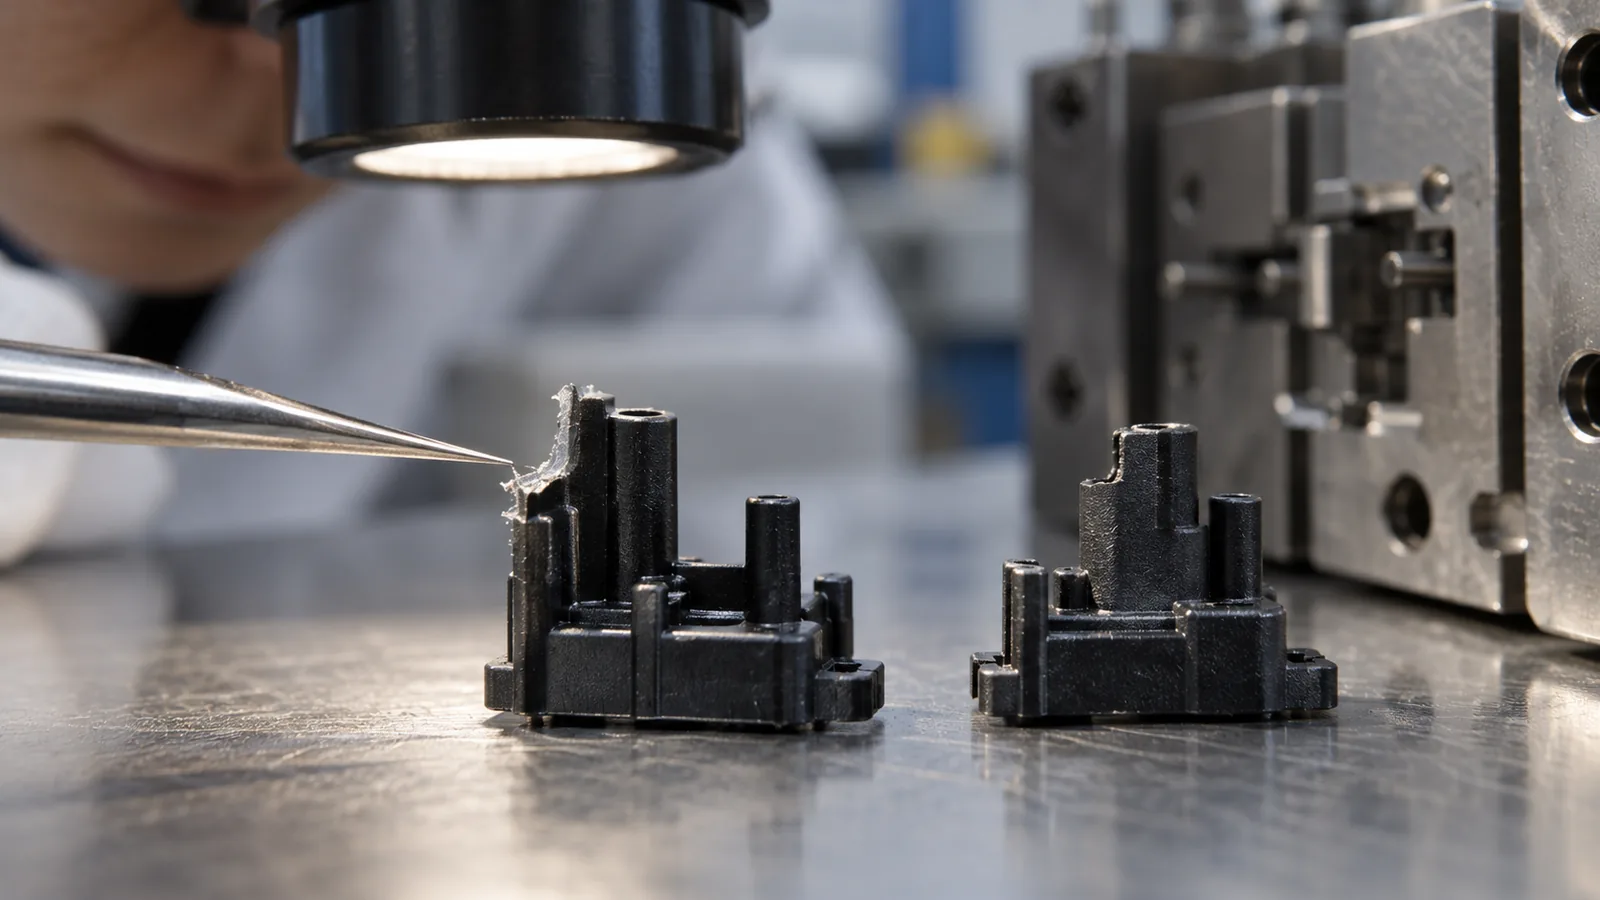
플래시와 불완전 충전은 상반된 현상처럼 보이지만, 갇힌 가스가 둘 모두에 기여할 수 있습니다. 압축된 공기는 한 영역에서 전진하는 용융 수지를 저항할 수 있으며, 동시에 압력은 다른 곳에서 더 약한 파팅 라인 간극을 찾습니다. 사출 압력을 높이면 눈에 보이는 숏트를 줄이는 동시에 플래시를 확대할 수 있습니다.
플래시의 경우 국부적인지 전역적인지 판단하십시오. 국부적 플래시는 셧오프, 인서트 정렬, 표면 손상 및 오염 검사가 필요합니다. 전역적 플래시는 캐비티 압력, 클램프 지지, 점도, 전환 위치 및 보압에 대한 광범위한 검토가 필요합니다. 교정은 완성된 부품을 다듬는 것이 아니라 누출 경로를 여는 메커니즘을 해결해야 합니다.
숏 샷의 경우, 플로우 프런트가 얇은 전이부, 원단 포켓 또는 벤트가 없는 형상에서 멈추는지 확인하십시오. 용융 온도나 금형 온도를 높이기 전에 재료 준비 상태와 전달된 샷의 일관성을 검증해야 합니다. 표적화된 몰드 플로우 해석 은(는) 예상되는 조기 응고 및 에어 트랩 위치를 비교하는 데 도움이 될 수 있으며, 이후 실제 금형에서 확인해야 합니다. 더 따뜻한 공정은 충전을 개선할 수 있지만, 냉각 시간을 늘리고 수축을 변화시키며 안전한 플래시 마진을 좁힐 수도 있습니다.
불완전한 복제가 항상 숏 샷은 아니다
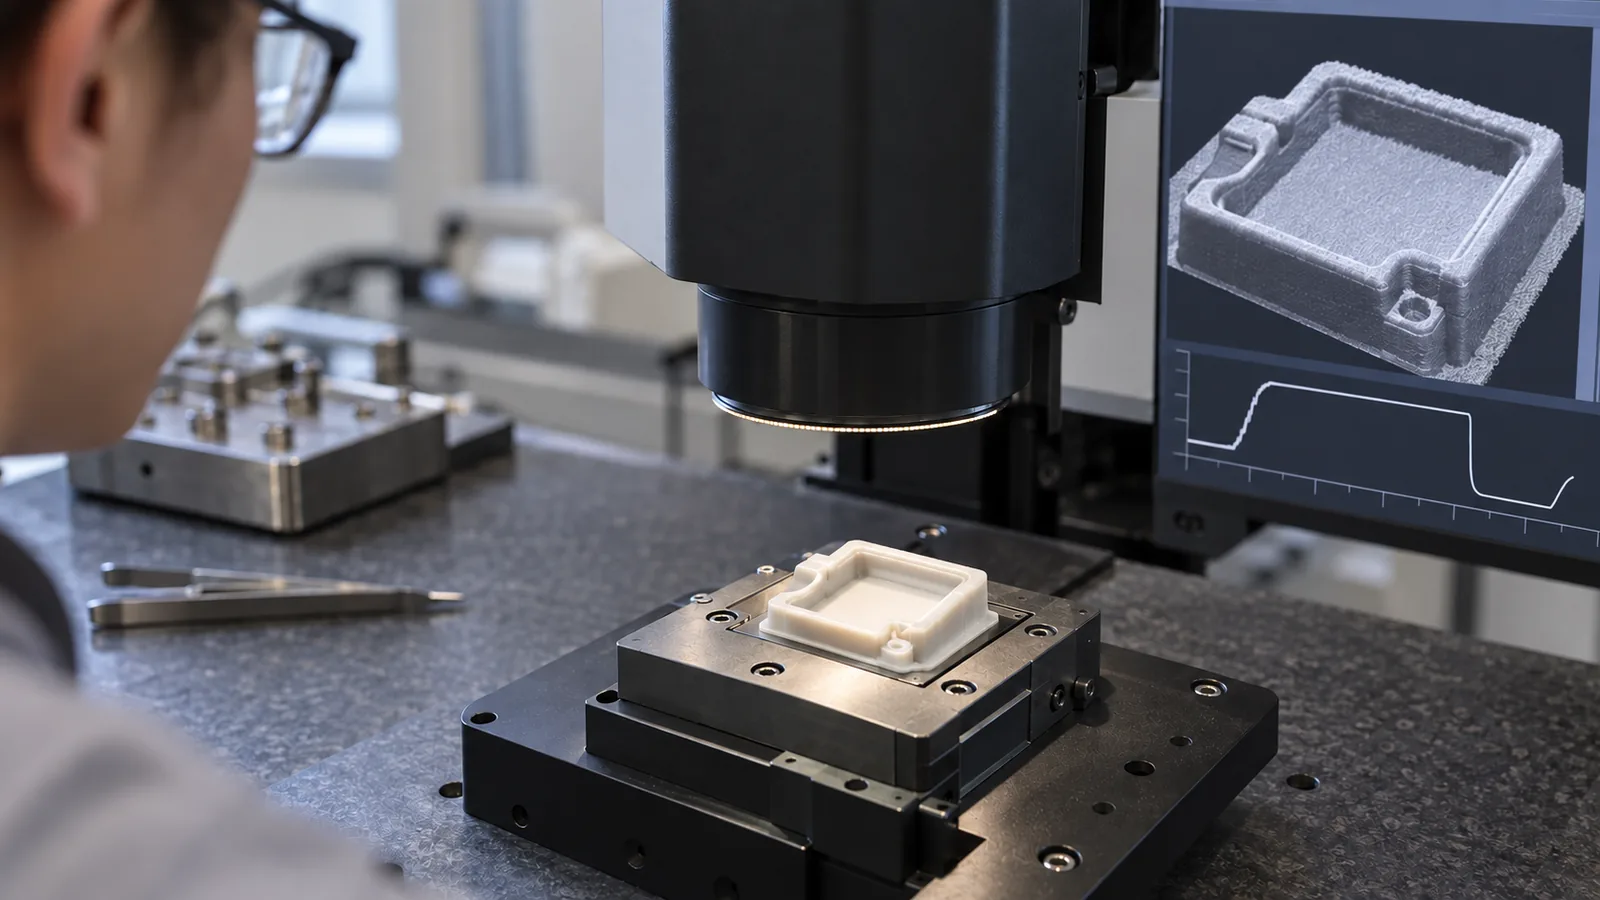
부품이 완전히 충전된 것처럼 보여도 미세 형상 프로파일은 불완전하게 남아 있을 수 있습니다. 형상 복제는 폴리머 유동, 금형 표면 온도, 압력 이력, 형상 방향 및 게이트로부터의 거리 사이의 국부적 상호작용에 달려 있습니다. 전체 부품 중량이나 외형 치수만 확인하면 이러한 불량을 놓칠 수 있습니다.
단일 현미경 이미지로 판단하지 말고 지정된 위치에서 형상 프로파일을 측정하십시오. 게이트 근처와 게이트 원단의 형상, 유동 평행 및 유동 직각 세부 사항, 그리고 여러 캐비티를 비교하십시오. 한 위치를 개선하지만 다른 위치를 해치는 변경은 공정 윈도우나 피드 레이아웃에 추가 작업이 필요함을 나타냅니다.
변형은 시점에 따라 구분해야 합니다. 형상이 캐비티 내에서 지지된 상태에서는 정확하지만 이형 후에 변한다면, 탈형 온도, 마찰, 드래프트 및 이젝션 힘이 중요해집니다. 이형 전에 이미 부정확하다면 충전, 패킹, 냉각 또는 금형 형상이 더 강한 단서입니다.
한 번에 하나의 메커니즘만 변경하십시오
무작위 매개변수 변경은 공정이 활동적인 것처럼 보이게 하지만 학습에 필요한 증거를 파괴합니다. 통제된 시험은 안정적인 기준선과 측정 가능한 반응에서 시작합니다.
- 반응을 정의하십시오. 부품 중량, 형상 높이, 플래시 폭, 캐비티 압력 또는 치수 편차를 사용하십시오—“더 좋아 보인다'가 아닙니다.”
- 재료 준비를 일정하게 유지하십시오. 수지 로트, 건조 조건, 피드 조건 및 경과 체류 시간을 기록하십시오.
- 하나의 가설을 선택하십시오. 예를 들어, 최종 충전 위치의 갇힌 가스.
- 가장 작은 유용한 요인 세트를 변경하십시오. A vent-cleaning check may be more informative than altering five process settings.
- Compare by cavity and sequence. Separate a systematic effect from an isolated cavity problem.
- Confirm the result over repeated cycles. One acceptable part does not establish repeatability.
더 넓은 마이크로 사출 성형 process connects precision tooling, controlled filling, handling, and metrology. Troubleshooting should follow the same chain instead of treating the molded part as the only evidence source.
Prevent Recurrence With a Control Plan
After a correction works, convert it into a control rather than leaving it as operator knowledge. Record the verified process window, vent-cleaning interval, critical tool surfaces, material preparation requirements, inspection locations, and reaction plan. Define which signal should stop production and which can trigger an adjustment within the approved window.
A useful control plan distinguishes product outputs from process signals. Part dimensions and feature profiles confirm what was produced; cavity pressure, temperature stability, material condition, and cycle events explain why. Both are needed when the acceptable range is narrow.
Tool maintenance should focus on the surfaces that govern the defect. Vent depth, shutoff contact, gate condition, ejector movement, insert alignment, and cavity cleanliness can drift at different rates. A 맞춤 금형 제작 review can connect those features to replaceable inserts and steel-safe corrections. Linking maintenance records to defect maps makes recurrence easier to identify.
Inspection and reaction limits should also follow the site’s 품질 관리 workflow so cavity identity, measurement method, and corrective records remain connected.
자주 묻는 질문
Why does adding pressure sometimes create more flash?
Higher cavity pressure can force melt into a local clearance at the parting line or shutoff. If trapped air or premature freeze-off caused the original filling problem, pressure may hide one symptom while creating another.
Can material drying affect micro-molding defects?
Yes. Moisture-sensitive polymers can show unstable viscosity, appearance problems, degradation, or reduced properties when preparation is inconsistent. Drying records should be checked before attributing every variation to the mold.
Is part weight enough to confirm a complete micro part?
No. Part weight is useful for process consistency, but it does not prove that every micro feature has the correct profile. Feature-level measurement is still required.
When should the mold be changed instead of the process?
Consider a tool correction when the defect remains at the same location across stable process trials, appears in one cavity only, or corresponds with a confirmed vent, gate, alignment, or shutoff limitation.
Should a defect-free sample be considered production-ready?
Only after the result repeats across enough cycles, cavities, material condition, and normal operating variation. A single good shot demonstrates possibility, not process capability.