
Mikro-Spritzgussfehler lassen sich leichter beheben, wenn das Symptom als Beweis behandelt wird und nicht als Anlass, jede Einstellung anzupassen. Eine Kurzschussstelle nahe einer Mikrorippe, ein Grat entlang einer Trennebene und ein verformtes Merkmal nach dem Entformen deuten auf unterschiedliche Mechanismen hin. Die schnellste Fehlersuche beginnt damit, zu lokalisieren, wann der Fehler entsteht: während des Füllens, Nachdrückens, Kühlens, Auswerfens, der Handhabung oder der Messung.
Im Mikromaßstab können mehrere Ursachen einen ähnlich aussehenden Fehler hervorrufen. Eine höhere Temperatur kann die Abformung verbessern, aber auch das Gratfenster vergrößern. Mehr Druck kann das Teilegewicht erhöhen, während eingeschlossenes Gas komprimiert oder ein schwacher Abschluss belastet wird. Dieser Leitfaden ordnet Fehler nach Mechanismen, damit Änderungen einzeln getestet werden können.
Diagnoseweg:
Die Fehlerstelle lesen, bevor Einstellungen geändert werden
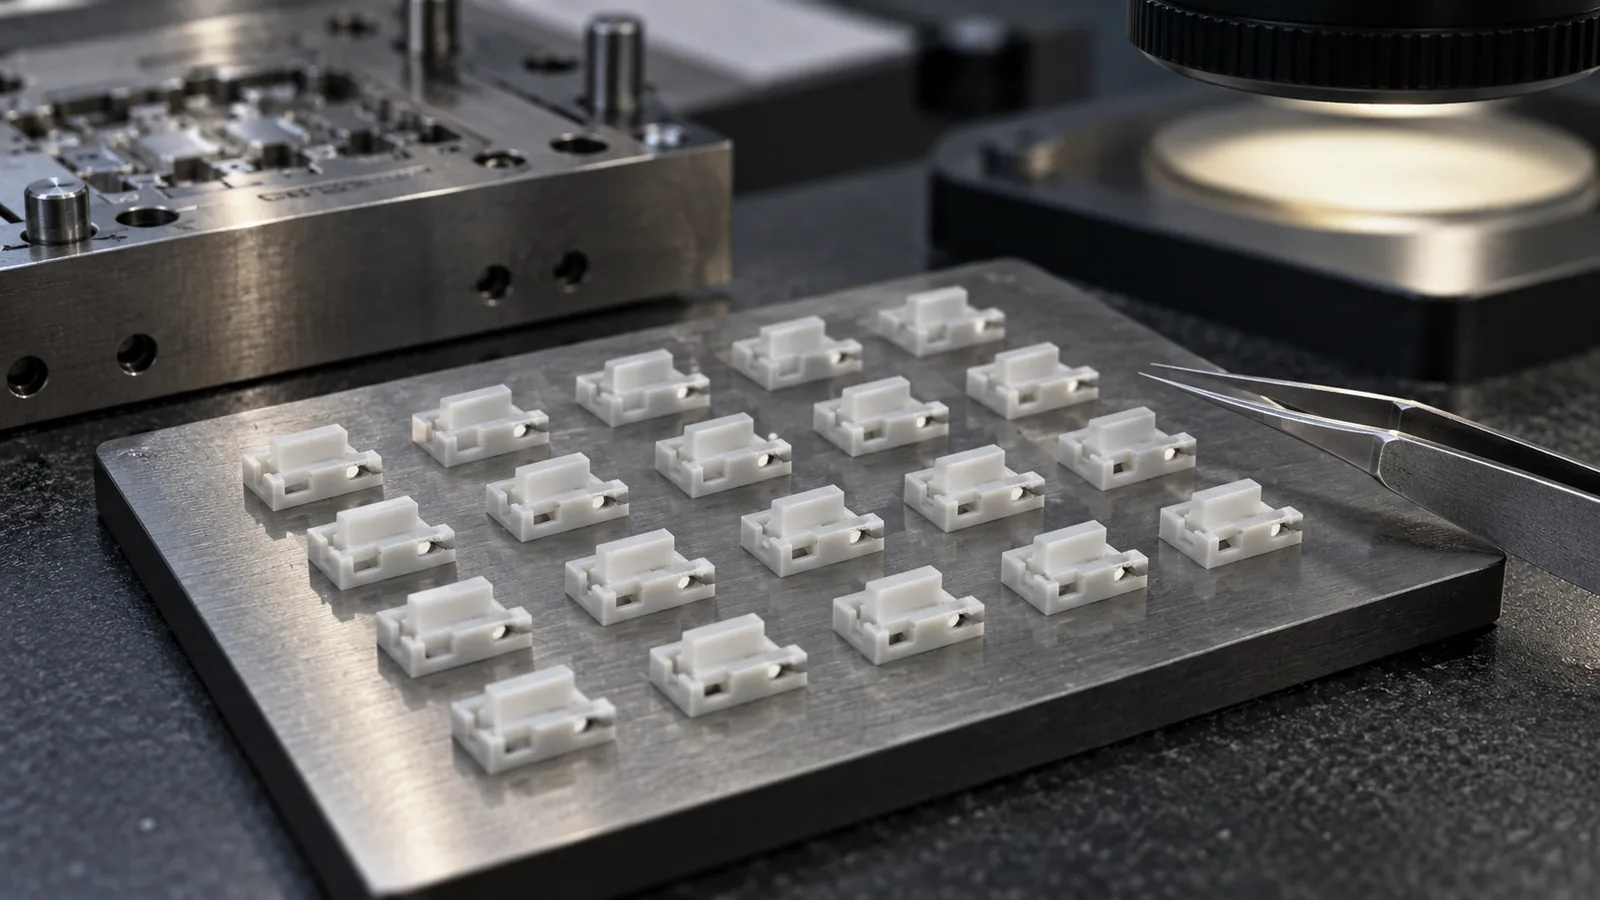
Die Lage hat oft mehr diagnostischen Wert als der Schweregrad. Ein wiederholter Kurzschuss am Ende eines engen Fließwegs deutet auf vorzeitiges Erstarren oder eingeschlossene Luft hin. Zufällig unvollständige Teile an verschiedenen Stellen können auf instabile Materialvorbereitung, Schussdosierung oder Zufuhrbedingungen hinweisen. Grat, der sich um einen Abschluss konzentriert, deutet auf lokale Werkzeugpassung hin, während Grat um die gesamte Trennebene eine breitere Überprüfung von Druck, Schließkraftunterstützung, Verunreinigung und Formzustand erfordert.
Auch die Orientierung ist wichtig. Eine verformte Wand, die der Fließrichtung folgt, kann Orientierung und Schwindung widerspiegeln. Schäden, die sich um einen Auswerfer oder einen tiefen Kern konzentrieren, treten wahrscheinlicher nach der Erstarrung auf. Bevor der Prozess angepasst wird, markieren Sie den Fehler auf der Teilezeichnung, identifizieren Sie den nächstgelegenen Anschnitt und die Entlüftung und notieren Sie, ob sich die Lage zwischen den Kavitäten ändert.
Technische Beurteilung: Wenn der Fehler bei geänderten Einstellungen an derselben physischen Stelle bleibt, prüfen Sie die lokale Form- und Fließgeometrie, bevor Sie das Prozessfenster erweitern.
Verwenden Sie eine Symptom-zu-Beweis-Tabelle
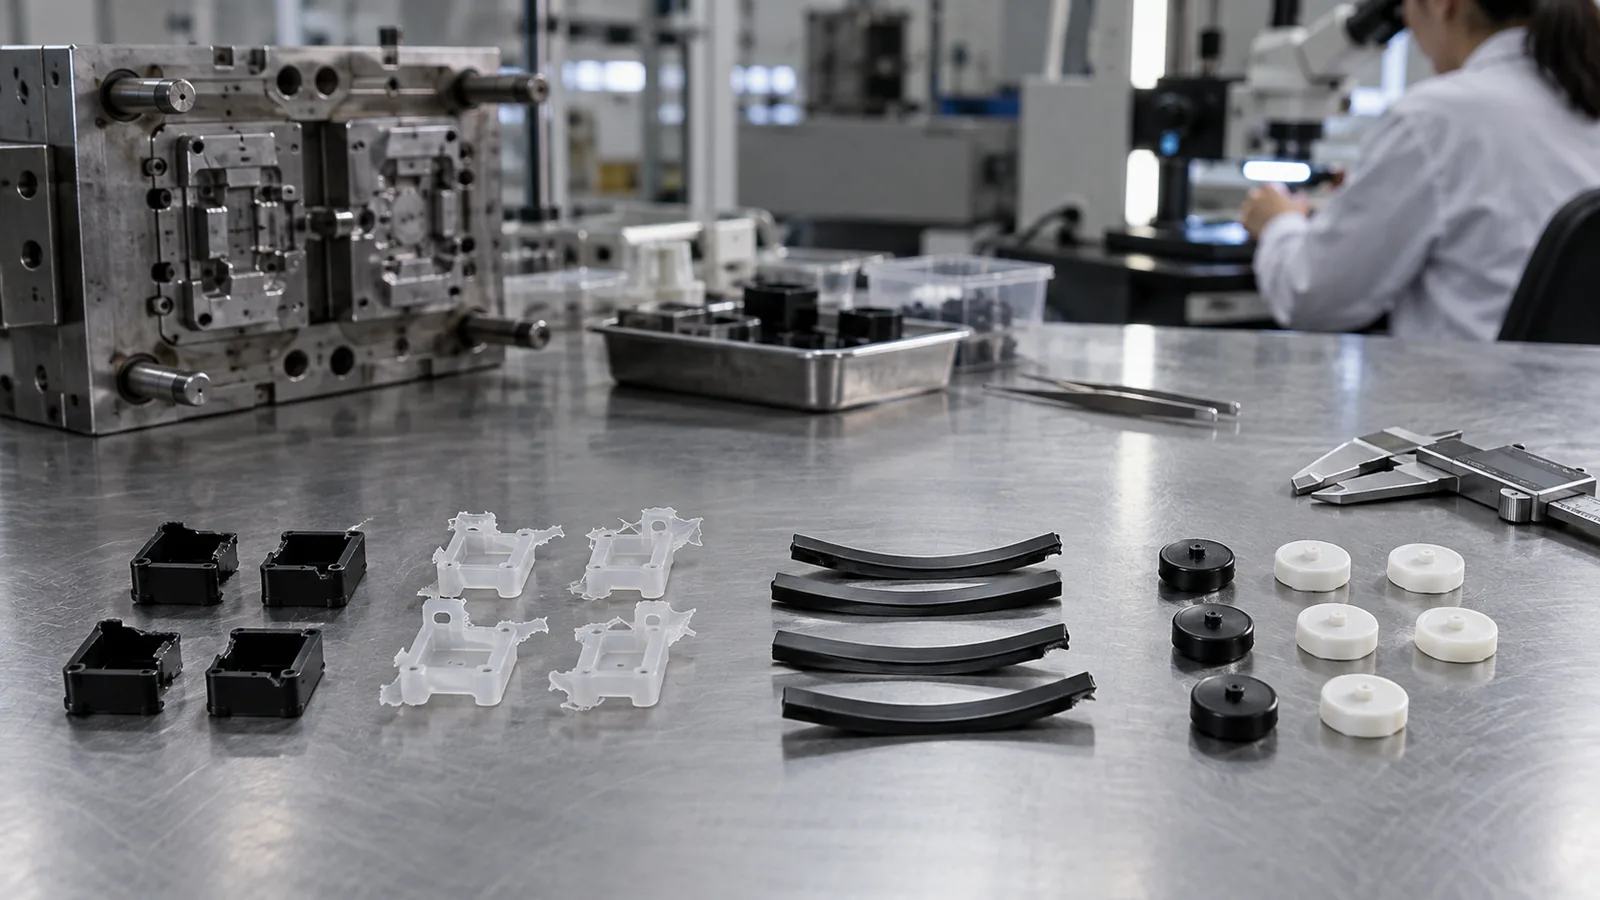
Ein Fehlername ist nur ein Ausgangspunkt. Die folgende Tabelle verbindet häufige Symptome mit Beweisen, die eine Hypothese bestätigen oder entkräften können.
| Beobachtetes Symptom | Wahrscheinlicher Mechanismus | Zu prüfende Beweise | Erste Korrekturrichtung |
|---|---|---|---|
| Kurzschuss | Einfrieren, eingeschlossenes Gas oder unzureichend geförderte Schmelze | Position der letzten Füllung, Entlüftungszustand, Formnestdruckverlauf | Stellen Sie den Fluss- oder Luftweg wieder her, bevor Sie Druck erhöhen |
| Mikrograt | Lokales Spiel, übermäßiger Formnestdruck oder Verunreinigung | Position des Grats, Kontakt der Absperrung, Formnestvergleich | Werkzeugpassung und Druckzeitpunkt bestätigen |
| Unvollständiges Merkmal | Oberflächenerstarren oder schlechte lokale Abformung | Merkmalsprofil nach Abstand vom Anguss | Formtemperatur, Geschwindigkeit und Entlüftung gemeinsam prüfen |
| Verzogenes oder gebogenes Teil | Ungleichmäßige Schwindung, vorzeitige Entformung oder Auswerferbelastung | Kühlmuster, Angussorientierung, Auswerfermarkierungen | Kühlverzerrung von Entformungsschäden trennen |
| Gewichtsvariation | Dosierung, Angusserstarren, Feuchtigkeit oder Zufuhrinstabilität | Schussfolge, Kavitätendruck, Trockner- und Zufuhrprotokolle | Material und Zufuhr stabilisieren, bevor Dimensionen abgestimmt werden |
Grat und Kurzschüsse können eine gemeinsame Ursache haben
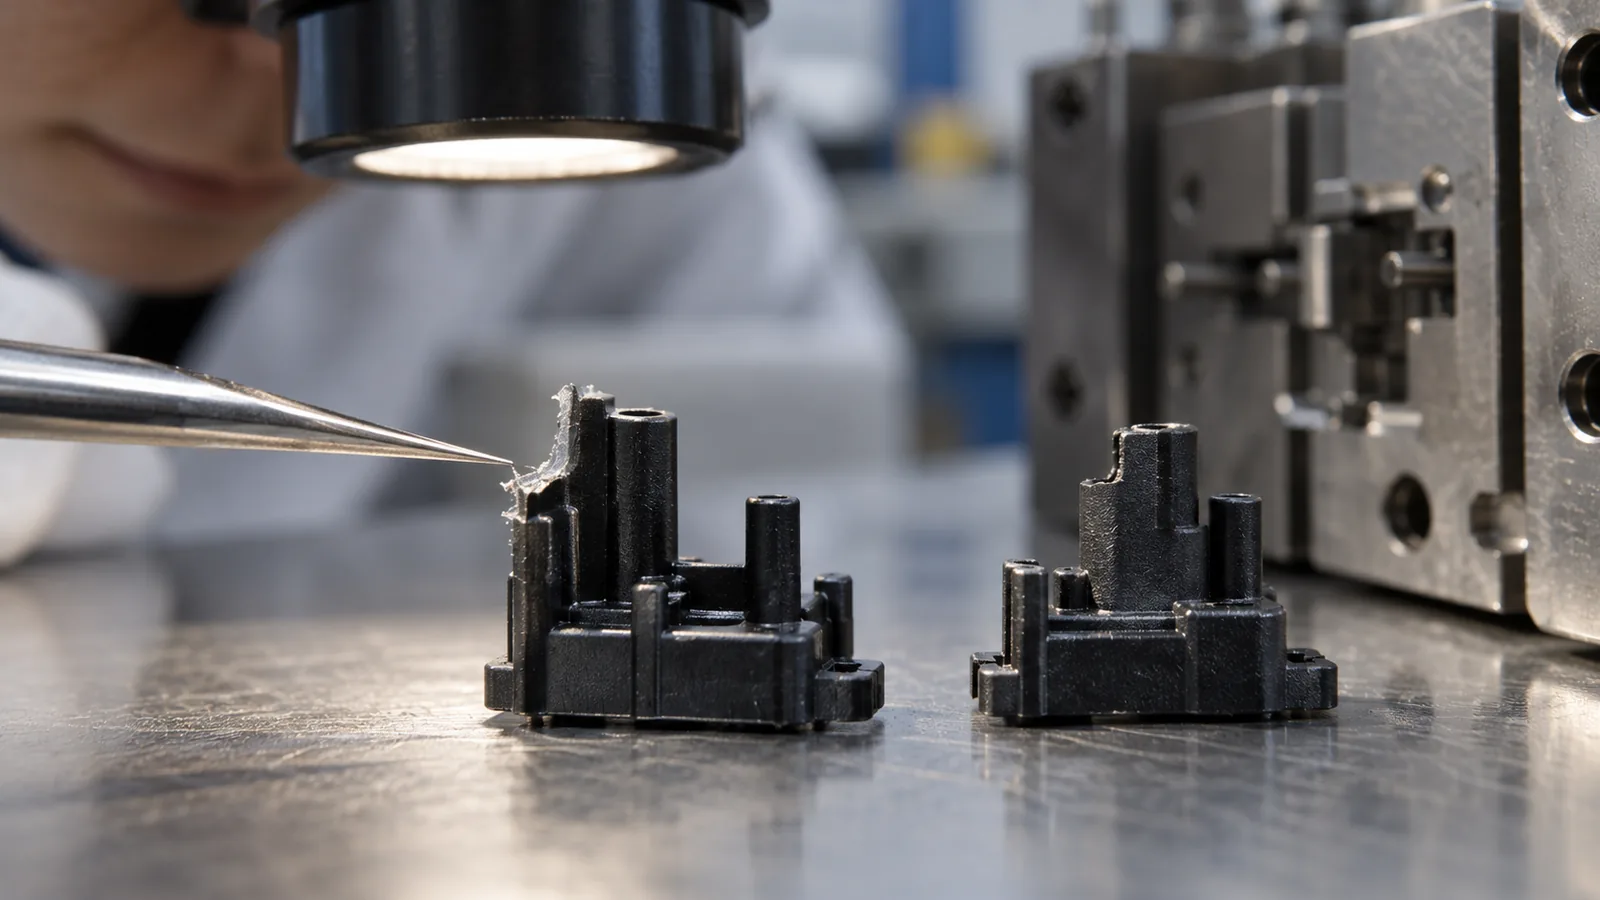
Grat und unvollständige Füllung erscheinen gegensätzlich, doch eingeschlossenes Gas kann zu beidem beitragen. Druckluft kann der vorrückenden Schmelze in einem Bereich widerstehen, während der Druck an anderer Stelle einen schwächeren Trennebene-Spalt findet. Eine Erhöhung des Einspritzdrucks kann den sichtbaren Kurzschuss verringern und gleichzeitig den Grat vergrößern.
Bei Grat ist zu bestimmen, ob er lokal oder global ist. Lokaler Grat erfordert die Prüfung der Absperrung, der Einsatzaustrichtung, von Oberflächenschäden und Verunreinigungen. Globaler Grat erfordert eine umfassendere Überprüfung von Kavitätendruck, Schließkraftunterstützung, Viskosität, Umschaltposition und Nachdruck. Die Korrektur sollte den Mechanismus beheben, der den Leckagepfad öffnet, und nicht nur die Fertigteile nacharbeiten.
Bei einem Kurzschuss ist zu prüfen, ob die Fließfront an einem dünnen Übergang, einer entfernten Tasche oder einem unentlüfteten Merkmal stoppt. Die Materialaufbereitung und die Konsistenz des zugeführten Schusses sollten überprüft werden, bevor Schmelze- oder Formtemperatur erhöht werden. Eine gezielte Mold-Flow-Analyse kann helfen, wahrscheinliche Freeze-off- und Luftfallen-Positionen zu vergleichen, gefolgt von einer Bestätigung in der physischen Form. Ein wärmerer Prozess kann die Füllung verbessern, aber er kann auch die Kühlung verlängern, die Schwindung verändern und den sicheren Gratspielraum verringern.
Unvollständige Abformung ist nicht immer ein Kurzschuss
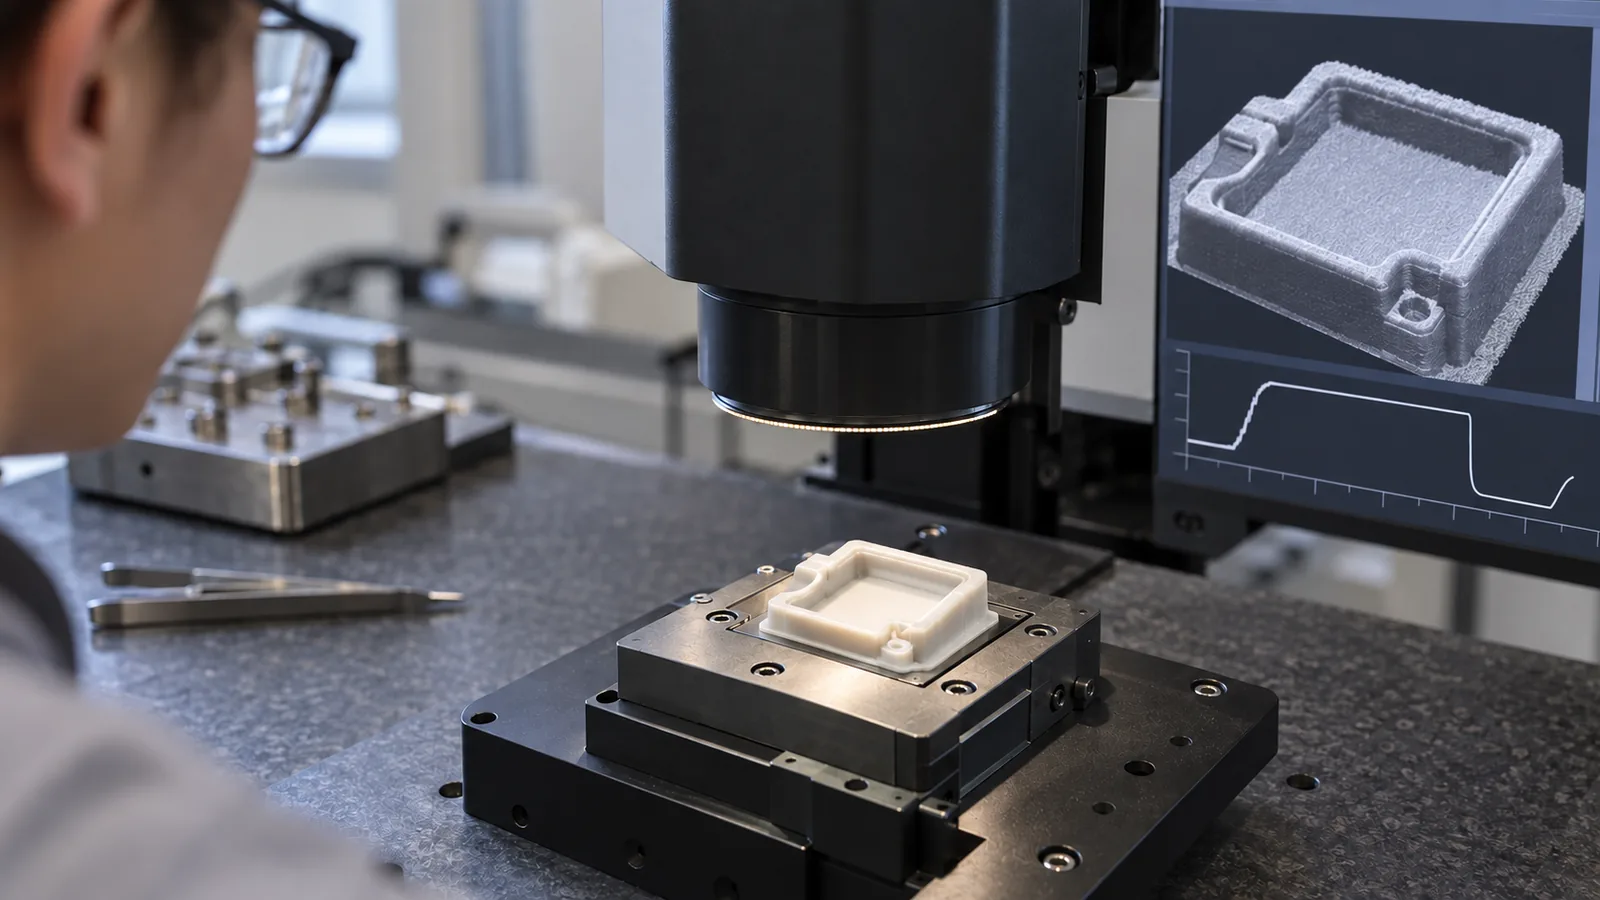
Ein Bauteil kann vollständig gefüllt erscheinen, während sein Mikromerkmalprofil unvollständig bleibt. Die Merkmalsabformung hängt von der lokalen Wechselwirkung zwischen Polymerströmung, Formoberflächentemperatur, Druckverlauf, Merkmalsorientierung und Abstand zum Anguss ab. Die Prüfung nur des Gesamtteilgewichts oder der Außenabmessungen kann diesen Fehler übersehen.
Messen Sie das Merkmalsprofil an definierten Positionen, anstatt ein einzelnes Mikroskopbild zu beurteilen. Vergleichen Sie angussnahe und angussferne Merkmale, strömungsparallele und strömungsquer verlaufende Details sowie mehrere Kavitäten. Eine Änderung, die eine Position verbessert, aber eine andere beeinträchtigt, zeigt, dass das Prozessfenster oder das Anschnittlayout weiterer Arbeit bedarf.
Verzerrung muss auch nach dem Zeitpunkt unterschieden werden. Wenn das Merkmal korrekt ist, während es in der Kavität abgestützt wird, sich aber nach dem Entformen ändert, werden Entformungstemperatur, Reibung, Entformungsschräge und Auswerferkraft wichtig. Ist es bereits vor dem Entformen fehlerhaft, sind Füllung, Nachdruck, Kühlung oder Werkzeuggeometrie die stärkere Spur.
Ändern Sie jeweils nur einen Mechanismus
Zufällige Parameteränderungen lassen den Prozess aktiv erscheinen, zerstören aber die Evidenz, die zum Lernen nötig ist. Ein kontrollierter Versuch beginnt mit einer stabilen Basislinie und einer messbaren Reaktion.
- Definieren Sie die Reaktion. Verwenden Sie Teilgewicht, Merkmalshöhe, Gratbreite, Kavitätendruck oder Maßabweichung – nicht “sieht besser aus”.”
- Halten Sie die Materialvorbereitung konstant. Dokumentieren Sie Harzcharge, Trocknungsbedingung, Zuführbedingung und verstrichene Verweilzeit.
- Wählen Sie eine Hypothese. Zum Beispiel eingeschlossenes Gas an der endgültigen Füllposition.
- Ändern Sie den kleinsten sinnvollen Faktorsatz. Eine Prüfung der Entlüftungsreinigung kann aufschlussreicher sein als die Änderung von fünf Prozesseinstellungen.
- Nach Kavität und Sequenz vergleichen. Einen systematischen Effekt von einem isolierten Kavitätsproblem trennen.
- Das Ergebnis über wiederholte Zyklen bestätigen. Ein akzeptables Teil belegt keine Wiederholbarkeit.
Der breitere Mikrospritzguss Der Prozess verbindet Präzisionswerkzeuge, kontrollierte Füllung, Handhabung und Messtechnik. Die Fehlersuche sollte derselben Kette folgen, statt das Formteil als einzige Beweisquelle zu behandeln.
Wiederholung mit einem Kontrollplan verhindern
Nachdem eine Korrektur funktioniert, sollte sie in eine Kontrolle überführt werden, statt als Bedienerwissen zu verbleiben. Erfassen Sie das verifizierte Prozessfenster, das Entlüftungsreinigungsintervall, kritische Werkzeugoberflächen, Anforderungen an die Materialvorbereitung, Prüfstellen und den Reaktionsplan. Definieren Sie, welches Signal die Produktion stoppen sollte und welches eine Anpassung innerhalb des freigegebenen Fensters auslösen kann.
Ein nützlicher Kontrollplan unterscheidet Produktergebnisse von Prozesssignalen. Teiledimensionen und Merkmalsprofile bestätigen, was produziert wurde; Kavitätsdruck, Temperaturstabilität, Materialzustand und Zyklusereignisse erklären, warum. Beides ist erforderlich, wenn der akzeptable Bereich eng ist.
Die Werkzeugwartung sollte sich auf die Oberflächen konzentrieren, die den Fehler bestimmen. Entlüftungstiefe, Absperrkontakt, Angusszustand, Auswerferbewegung, Einsatzaustrichtung und Kavitätsreinheit können mit unterschiedlichen Raten driften. Eine individueller Formenbau Überprüfung kann diese Merkmale mit austauschbaren Einsätzen und stahlsicheren Korrekturen verbinden. Die Verknüpfung von Wartungsunterlagen mit Fehlerkarten erleichtert das Erkennen von Wiederholungen.
Prüf- und Reaktionsgrenzen sollten auch dem Qualitätskontroll- Workflow des Standorts folgen, damit Kavitätsidentität, Messmethode und Korrekturunterlagen verbunden bleiben.
Häufig gestellte Fragen
Warum erzeugt zusätzlicher Druck manchmal mehr Grat?
Höherer Kavitätsdruck kann die Schmelze in einen lokalen Spalt an der Trennebene oder Absperrung drücken. Wenn eingeschlossene Luft oder vorzeitiges Erstarren das ursprüngliche Füllproblem verursacht haben, kann Druck ein Symptom verbergen und gleichzeitig ein anderes erzeugen.
Kann die Materialtrocknung Mikroformteilfehler beeinflussen?
Ja. Feuchtigkeitsempfindliche Polymere können bei inkonsistenter Aufbereitung eine instabile Viskosität, Oberflächenprobleme, Degradation oder verminderte Eigenschaften zeigen. Trocknungsprotokolle sollten geprüft werden, bevor jede Abweichung dem Werkzeug zugeschrieben wird.
Reicht das Teilegewicht aus, um ein vollständiges Mikroteil zu bestätigen?
Nein. Das Teilegewicht ist nützlich für die Prozesskonsistenz, belegt jedoch nicht, dass jedes Mikromerkmal das korrekte Profil aufweist. Eine merkmalsbezogene Messung ist weiterhin erforderlich.
Wann sollte das Werkzeug statt des Prozesses geändert werden?
Eine Werkzeugkorrektur ist in Betracht zu ziehen, wenn der Fehler bei stabilen Prozessversuchen an derselben Stelle bleibt, nur in einer Kavität auftritt oder mit einer bestätigten Entlüftungs-, Anguss-, Ausrichtungs- oder Absperrbeschränkung übereinstimmt.
Sollte ein fehlerfreies Muster als produktionstauglich angesehen werden?
Erst nachdem das Ergebnis über genügend Zyklen, Kavitäten, Materialzustände und normale Betriebsschwankungen hinweg reproduzierbar ist. Ein einzelner guter Schuss belegt eine Möglichkeit, nicht die Prozessfähigkeit.