
дефекты микроинжекционного литья легче исправить, когда симптом рассматривается как свидетельство, а не как повод регулировать каждую настройку. Недолив у микроребра, облой по линии разъёма и искажение элемента после извлечения указывают на разные механизмы. Самый быстрый поиск неисправностей начинается с определения момента возникновения дефекта: при заполнении, выдержке под давлением, охлаждении, извлечении, обращении или измерении.
В микромасштабе несколько причин могут давать похожий на вид сбой. Более высокая температура может улучшить воспроизведение рельефа, но также расширить окно облоя. Большее давление может увеличить массу детали, одновременно сжимая захваченный газ или нагружая слабый запирающий участок. Это руководство упорядочивает дефекты по механизму, чтобы изменения можно было проверять по одному.
Диагностический маршрут:
Прочитайте место расположения дефекта перед изменением настроек
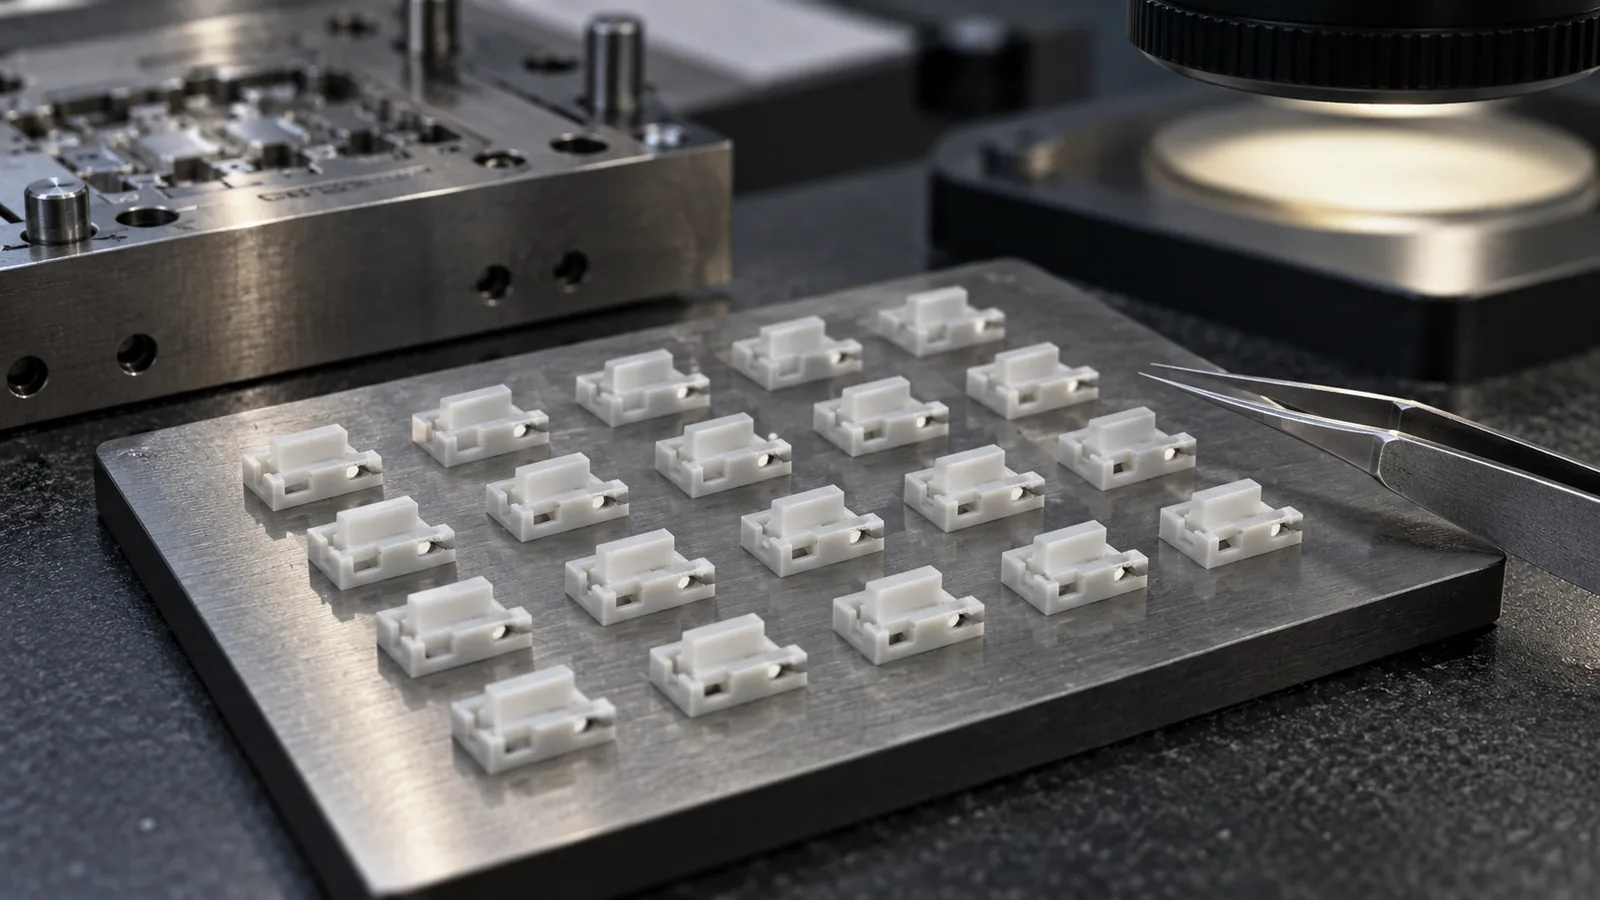
Место расположения часто несёт больше диагностической ценности, чем степень тяжести. Повторяющийся недолив в конце узкого пути течения указывает на преждевременное застывание или защемлённый воздух. Случайные неполные детали в разных местах могут указывать на нестабильную подготовку материала, дозирование впрыска или условия подачи. Облой, сосредоточенный вокруг одной точки запирания, указывает на локальное несоответствие оснастки, тогда как облой по всей плоскости разъёма требует более широкого анализа давления, поддержки смыкания, загрязнения и состояния формы.
Ориентация также имеет значение. Деформированная стенка, следующая направлению течения, может отражать ориентацию и усадку. Повреждения, сосредоточенные вокруг толкателя или глубокого знака, более вероятны после затвердевания. Перед调整 процессом нанесите дефект на чертёж детали, определите ближайший впуск и вентиляцию и зафиксируйте, меняется ли местоположение между гнёздами.
Инженерное суждение: если дефект остаётся в одном и том же физическом месте при изменении настроек, проверьте локальную геометрию формы и течения, прежде чем расширять технологическое окно.
Используйте таблицу «симптом — доказательство»
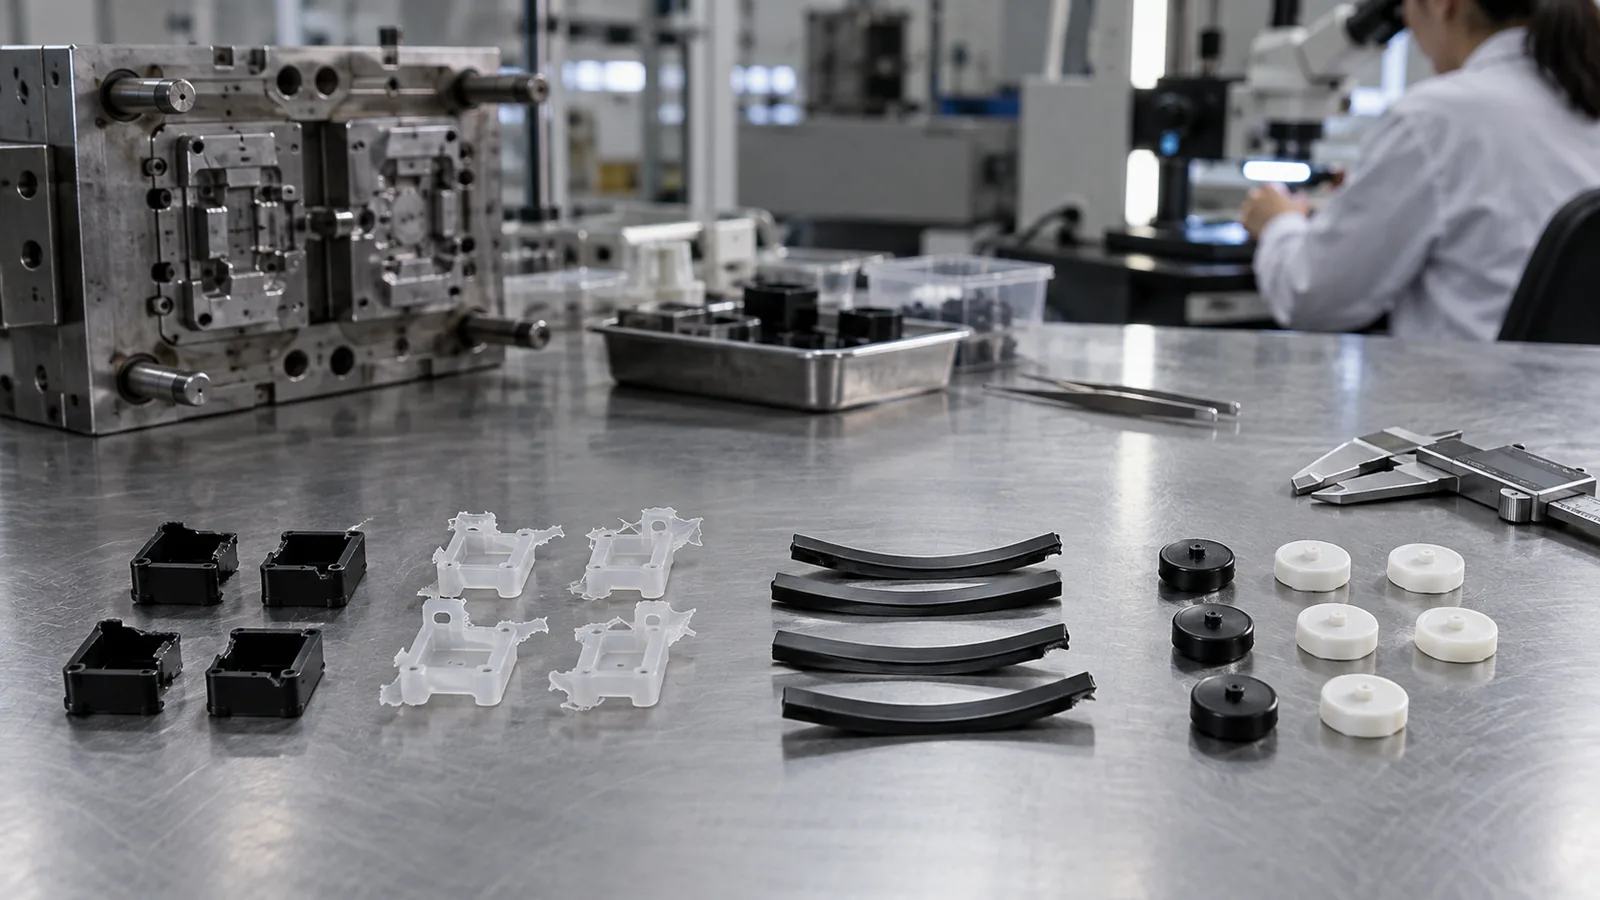
Название дефекта — лишь отправная точка. Приведённая ниже таблица связывает распространённые симптомы с доказательствами, которые могут подтвердить или ослабить гипотезу.
| Наблюдаемый симптом | Вероятный механизм | Доказательства для проверки | Первое направление коррекции |
|---|---|---|---|
| Недолив | Застывание, защемлённый газ или недостаточный объём расплава | Место последнего заполнения, состояние вентиляции, характер давления в полости | Восстановите путь течения или воздуха, прежде чем добавлять давление |
| Микрооблой | Местный зазор, чрезмерное давление в полости или загрязнение | Расположение облоя, контакт отсечки, сравнение полостей | Подтвердите посадку инструмента и синхронизацию давления |
| Незавершённый элемент | Заморозка поверхности или плохое местное воспроизведение | Профиль элемента по расстоянию от литника | Проверьте температуру формы, скорость и вентиляцию совместно |
| Деформированная или изогнутая деталь | Неравномерная усадка, раннее раскрытие или усилие выталкивания | Схема охлаждения, ориентация литника, следы выталкивателей | Отделите деформацию от охлаждения от повреждений при извлечении |
| Разброс массы | Дозирование, заморозка литника, влага или нестабильность подачи | Последовательность впрысков, давление в полости, записи сушилки и подачи | Стабилизируйте материал и подачу перед настройкой размеров |
Облой и неполное заполнение могут иметь общую первопричину
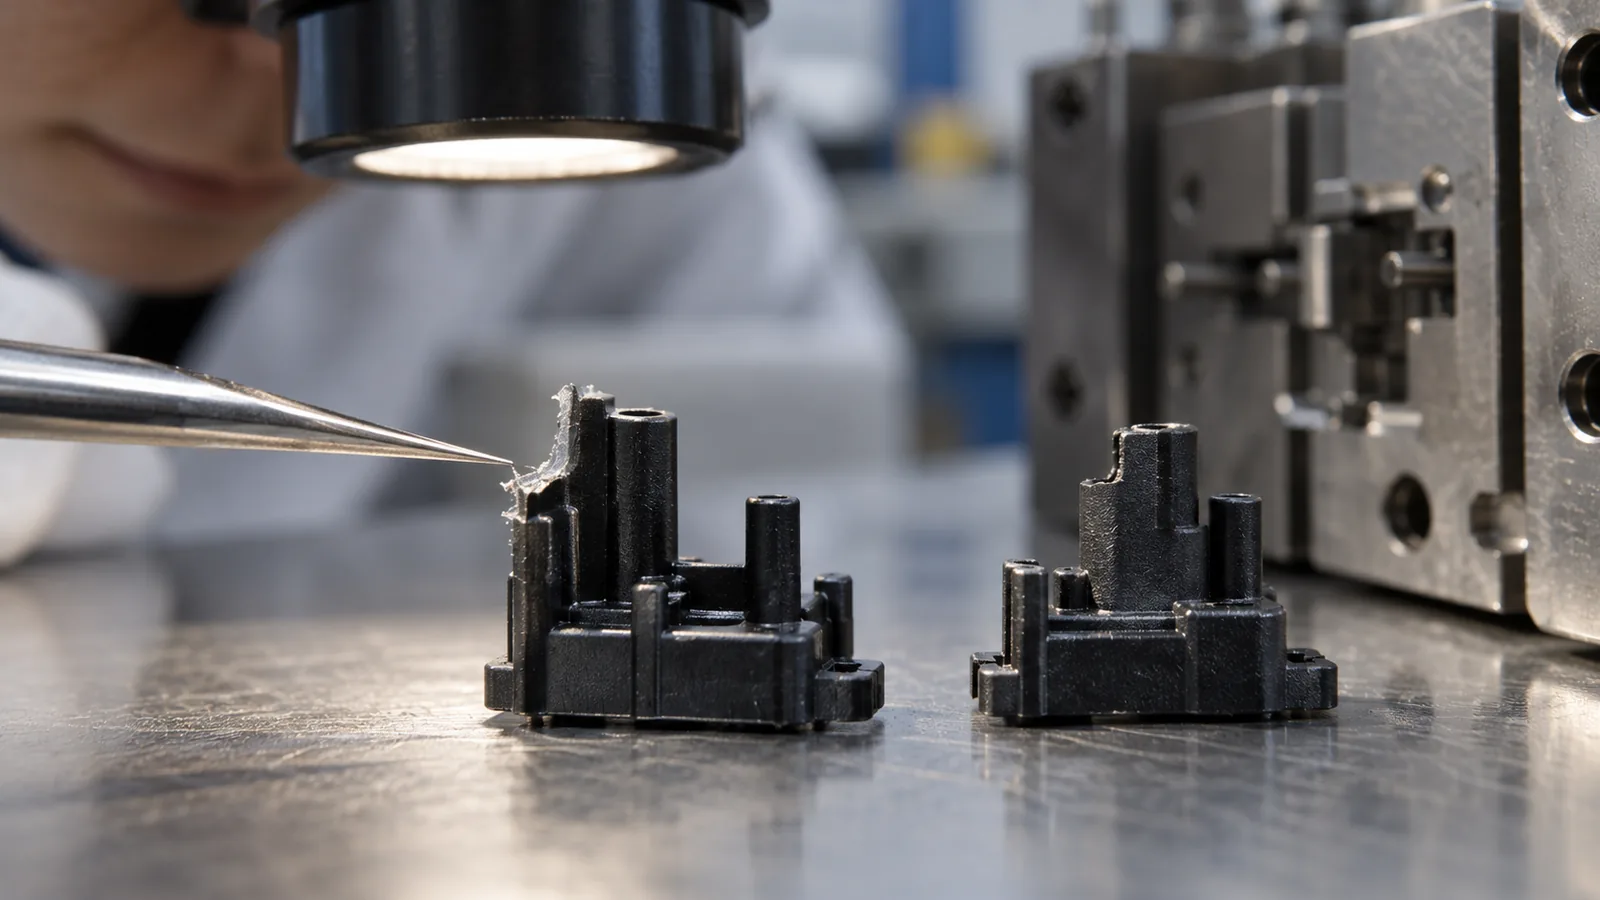
Облой и неполное заполнение кажутся противоположностями, однако запертый газ может способствовать и тому, и другому. Сжатый воздух может препятствовать продвижению расплава в одной зоне, тогда как давление находит более слабый зазор по линии разъёма в другом месте. Повышение давления впрыска может уменьшить видимое неполное заполнение и одновременно увеличить облой.
Для облоя определите, является ли он локальным или общим. Локальный облой требует проверки запирающего элемента, совмещения вставок, повреждений поверхности и загрязнений. Общий облой требует более широкого анализа давления в полости, поддержки смыкания, вязкости, точки переключения и выдержки под давлением. Корректировка должна устранять механизм, открывающий путь утечки, а не просто зачищать готовые детали.
Для неполного заполнения проверьте, останавливается ли фронт потока на тонком переходе, в дальнем кармане или в невентилируемом элементе. Подготовку материала и стабильность дозы впрыска следует проверить до повышения температуры расплава или формы. Целенаправленный анализа литьевых процессов может помочь сравнить вероятные места преждевременного затвердевания и воздушных ловушек с последующим подтверждением в реальной форме. Более горячий процесс может улучшить заполнение, но он также может удлинить охлаждение, изменить усадку и сузить безопасный запас по облою.
Неполное воспроизведение — это не всегда неполное заполнение
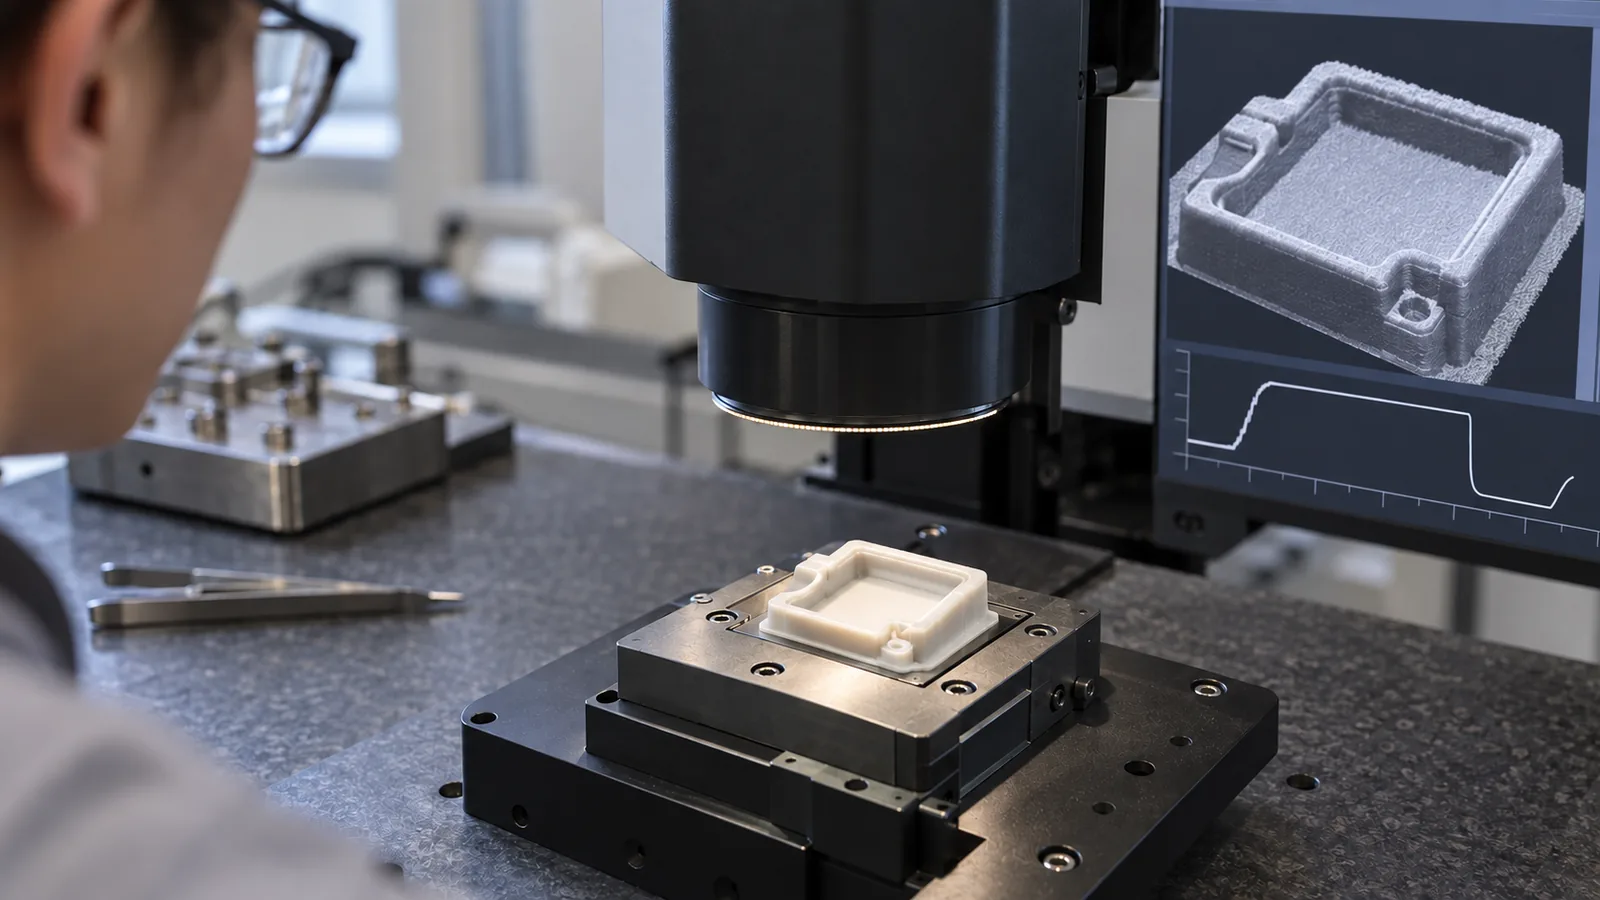
Деталь может выглядеть полностью заполненной, тогда как профиль её микроэлемента остаётся неполным. Воспроизведение элемента зависит от локального взаимодействия потока полимера, температуры поверхности формы, истории давления, ориентации элемента и расстояния от впуска. Проверка только общей массы детали или наружных размеров может не выявить этот дефект.
Измеряйте профиль элемента в заданных точках, а не судите по одному изображению с микроскопа. Сравнивайте элементы вблизи впуска и вдали от него, детали, параллельные потоку и поперечные ему, а также несколько полостей. Изменение, которое улучшает одно место, но ухудшает другое, указывает на то, что технологическое окно или схема подвода материала требуют дальнейшей доработки.
Коробление также необходимо разделять по времени. Если элемент корректен, пока поддерживается в полости, но изменяется после освобождения, важное значение приобретают температура извлечения, трение, уклон и усилие выталкивания. Если он уже некорректен до освобождения, то заполнение, выдержка под давлением, охлаждение или геометрия оснастки являются более сильной зацепкой.
Меняйте по одному механизму за раз
Случайные изменения параметров создают видимость активной работы, уничтожая при этом доказательства, необходимые для обучения. Контролируемый эксперимент начинается со стабильной базовой линии и измеримой реакции.
- Определите реакцию. Используйте массу детали, высоту элемента, ширину облоя, давление в полости или отклонение размеров — а не “выглядит лучше”.”
- Поддерживайте подготовку материала постоянной. Фиксируйте партию смолы, условия сушки, условия подачи и прошедшее время пребывания.
- Выберите одну гипотезу. Например, запертый газ в конечной точке заполнения.
- Измените минимально полезный набор факторов. Проверка очистки вентиляционных каналов может дать больше информации, чем изменение пяти настроек процесса.
- Сравнивайте по гнезду и последовательности. Отделите систематический эффект от изолированной проблемы гнезда.
- Подтвердите результат на повторных циклах. Одна приемлемая деталь не подтверждает повторяемость.
Более широкий Микролитъе под давлением процесс связывает прецизионную оснастку, контролируемое заполнение, обращение и метрологию. Поиск неисправностей должен следовать той же цепочке, а не рассматривать отформованную деталь как единственный источник доказательств.
Предотвратите повторение с помощью плана контроля
После того как корректировка сработала, превратите её в средство контроля, а не оставляйте её как знание оператора. Зафиксируйте проверенное окно процесса, интервал очистки вентиляционных каналов, критические поверхности оснастки, требования к подготовке материала, точки контроля и план реагирования. Определите, какой сигнал должен остановить производство, а какой может запустить корректировку в пределах утверждённого окна.
Полезный план контроля различает выходные параметры продукции и сигналы процесса. Размеры детали и профили элементов подтверждают, что было произведено; давление в гнезде, стабильность температуры, состояние материала и события цикла объясняют, почему. Оба нужны, когда допустимый диапазон узкий.
Обслуживание оснастки должно быть сосредоточено на поверхностях, которые определяют дефект. Глубина вентиляционных каналов, контакт запирающих поверхностей, состояние литника, движение выталкивателей, выравнивание вставок и чистота гнезда могут изменяться с разной скоростью. услуг по изготовлению пресс-форм на заказ Обзор может связать эти элементы со сменными вставками и корректировками с сохранением запаса стали. Связывание записей об обслуживании с картами дефектов облегчает выявление повторения.
Пределы контроля и реагирования также должны соответствовать принятому на предприятии контролю качества рабочему процессу, чтобы идентификация полости, метод измерения и записи о корректирующих действиях оставались взаимосвязанными.
Часто задаваемые вопросы
Почему добавление давления иногда приводит к увеличению облоя?
Более высокое давление в полости может вытеснить расплав в локальный зазор по линии разъёма или на отсекающей поверхности. Если причиной исходной проблемы заполнения был запертый воздух или преждевременное застывание, давление может скрыть один симптом, создавая при этом другой.
Может ли сушка материала влиять на дефекты микролитья?
Да. Полимеры, чувствительные к влаге, могут демонстрировать нестабильную вязкость, проблемы внешнего вида, деградацию или ухудшение свойств при непостоянной подготовке. Перед тем как относить каждое отклонение к пресс-форме, следует проверить записи о сушке.
Достаточно ли массы детали для подтверждения полноты микроизделия?
Нет. Масса детали полезна для оценки стабильности процесса, но она не доказывает, что каждый микроэлемент имеет правильный профиль. По-прежнему требуется измерение на уровне отдельных элементов.
Когда следует менять пресс-форму, а не процесс?
Рассмотрите корректировку оснастки, когда дефект остаётся в одном и том же месте в ходе стабильных технологических испытаний, появляется только в одной полости или соответствует подтверждённому ограничению вентиляции, литника, центрирования или отсекания.
Можно ли считать образец без дефектов готовым к производству?
Только после того, как результат повторится на достаточном количестве циклов, полостей, при различном состоянии материала и в условиях нормальной эксплуатационной вариации. Один удачный впрыск демонстрирует возможность, а не технологическую способность процесса.