
Defeitos de micro-moldagem por injeção são mais fáceis de corrigir quando o sintoma é tratado como evidência, e não como motivo para ajustar todas as configurações. Um enchimento incompleto próximo a uma micro nervura, rebarba ao longo de uma linha de partição e uma característica distorcida após a extração apontam para mecanismos diferentes. A solução de problemas mais rápida começa por localizar quando o defeito é criado: durante o enchimento, recalque, resfriamento, ejeção, manuseio ou medição.
Em micro escala, várias causas podem produzir uma falha de aparência semelhante. Temperatura mais alta pode melhorar a replicação, mas também pode ampliar a janela de rebarba. Mais pressão pode aumentar o peso da peça enquanto comprime gás preso ou tensiona um fechamento fraco. Este guia organiza os defeitos por mecanismo para que as alterações possam ser testadas uma de cada vez.
Rota de diagnóstico:
Leia a Localização do Defeito Antes de Alterar as Configurações
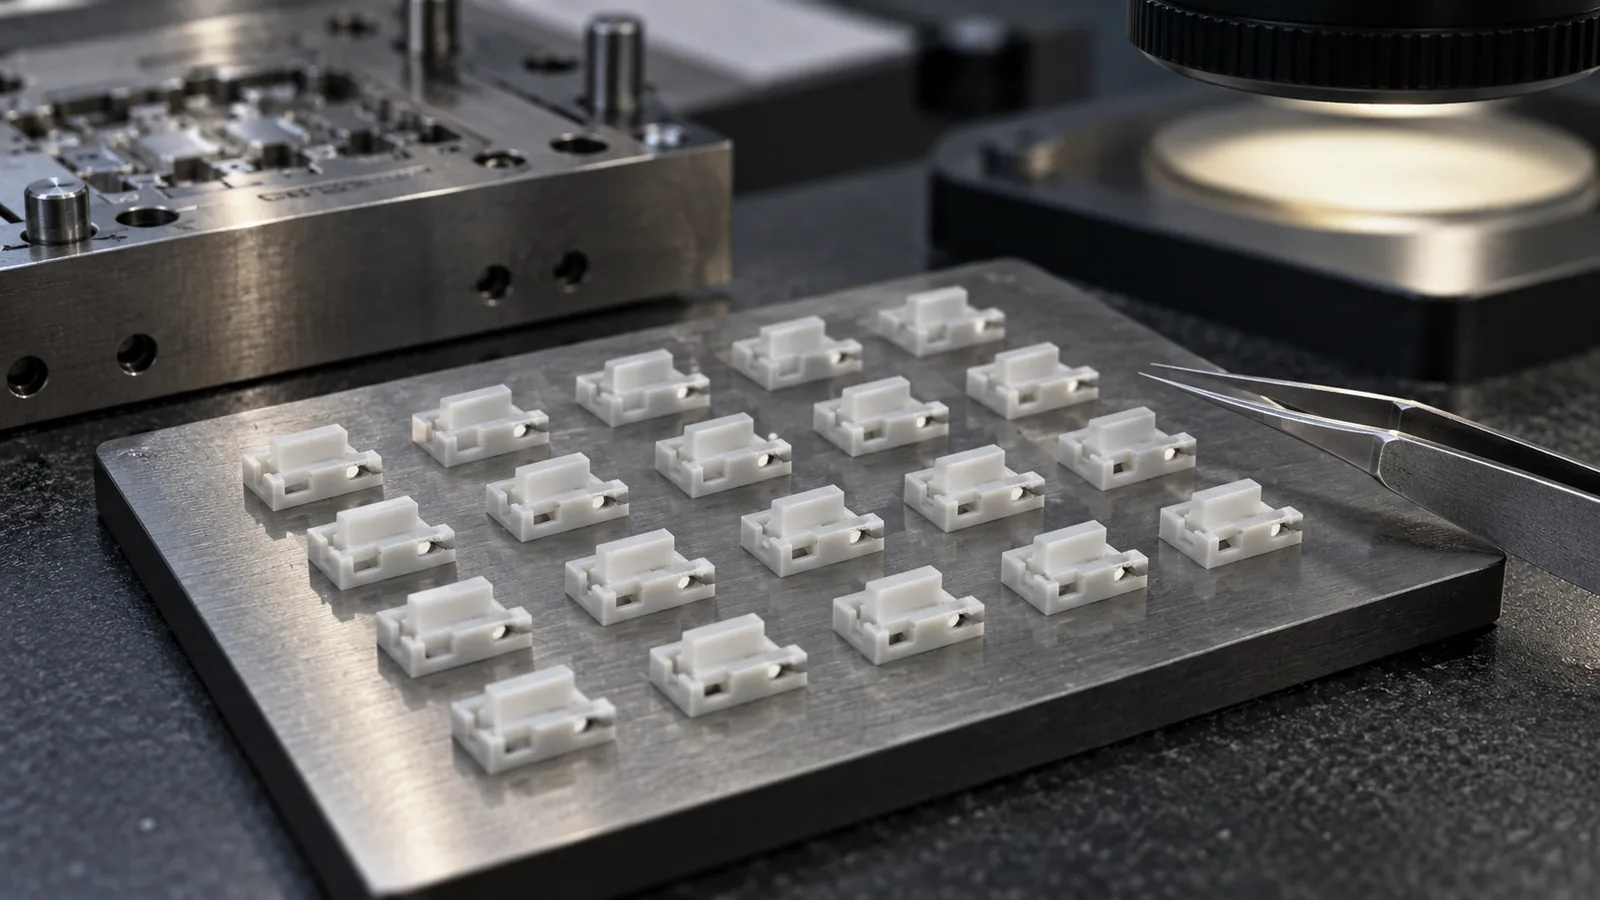
A localização frequentemente tem mais valor diagnóstico do que a gravidade. Um enchimento incompleto repetido no final de um caminho de fluxo estreito sugere congelamento prematuro ou ar preso. Peças incompletas aleatórias em locais diferentes podem indicar preparação instável do material, dosagem do disparo ou condições de alimentação. Rebarba concentrada em torno de um fechamento aponta para o ajuste local da ferramenta, enquanto rebarba ao longo de toda a linha de partição exige uma revisão mais ampla de pressão, suporte de fixação, contaminação e condição do molde.
A orientação também importa. Uma parede distorcida que segue a direção do fluxo pode refletir orientação e contração. Danos concentrados em torno de um ejetor ou núcleo profundo têm mais probabilidade de ocorrer após a solidificação. Antes de ajustar o processo, marque o defeito no desenho da peça, identifique o gate e o respiro mais próximos e registre se a localização muda entre as cavidades.
Julgamento de engenharia: se a falha permanecer no mesmo local físico enquanto as configurações mudam, inspecione o molde local e a geometria do fluxo antes de ampliar a janela de processo.
Use uma Tabela de Sintoma para Evidência
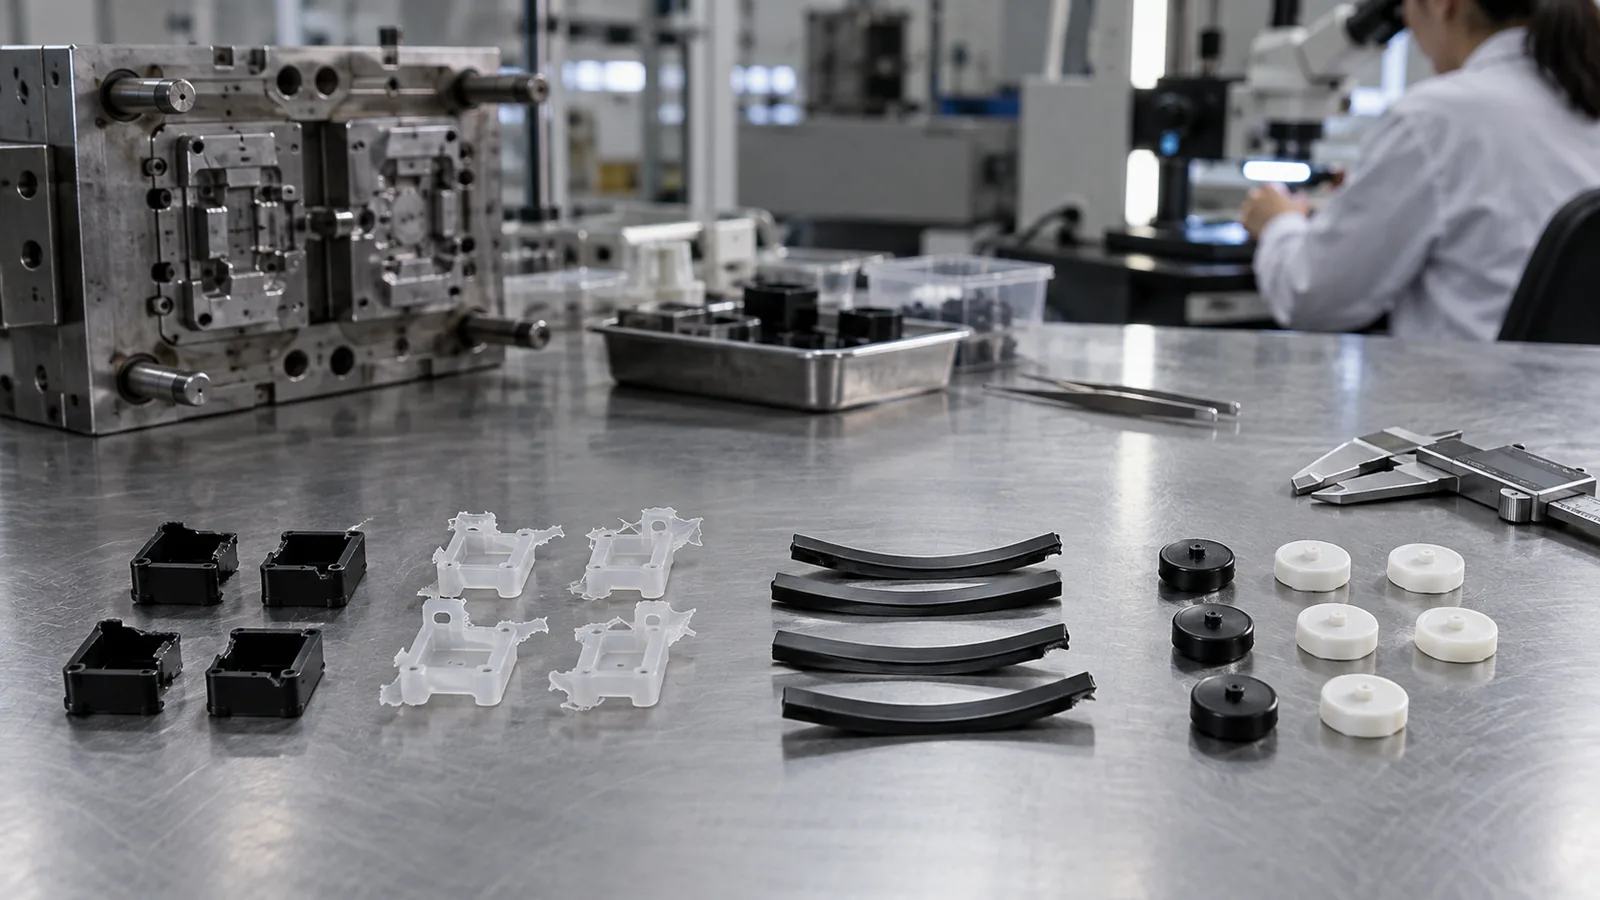
Um nome de defeito é apenas um ponto de partida. A tabela abaixo conecta sintomas comuns com evidências que podem confirmar ou enfraquecer uma hipótese.
| Sintoma observado | Mecanismo provável | Evidência a verificar | Direção da primeira correção |
|---|---|---|---|
| Peça incompleta | Congelamento, gás preso ou massa fundida insuficiente | Local do último preenchimento, condição de ventilação, padrão de pressão da cavidade | Restaure o fluxo ou o caminho do ar antes de adicionar pressão |
| Rebarba micro | Folga local, pressão excessiva da cavidade ou contaminação | Local da rebarba, contato de fechamento, comparação da cavidade | Confirme o ajuste da ferramenta e o tempo de pressão |
| Recurso incompleto | Congelamento da superfície ou replicação local deficiente | Perfil do recurso por distância do ponto de injeção | Revisar temperatura do molde, velocidade e ventilação em conjunto |
| Peça empenada ou curvada | Contração irregular, liberação precoce ou carga de ejeção | Padrão de resfriamento, orientação do ponto de injeção, marcas dos extratores | Separar a distorção por resfriamento do dano por liberação |
| Variação de peso | Dosagem, congelamento do ponto de injeção, umidade ou instabilidade de alimentação | Sequência de injeção, pressão da cavidade, registros do secador e da alimentação | Estabilizar o material e a alimentação antes de ajustar as dimensões |
Rebarbas e injeções incompletas podem compartilhar uma causa raiz
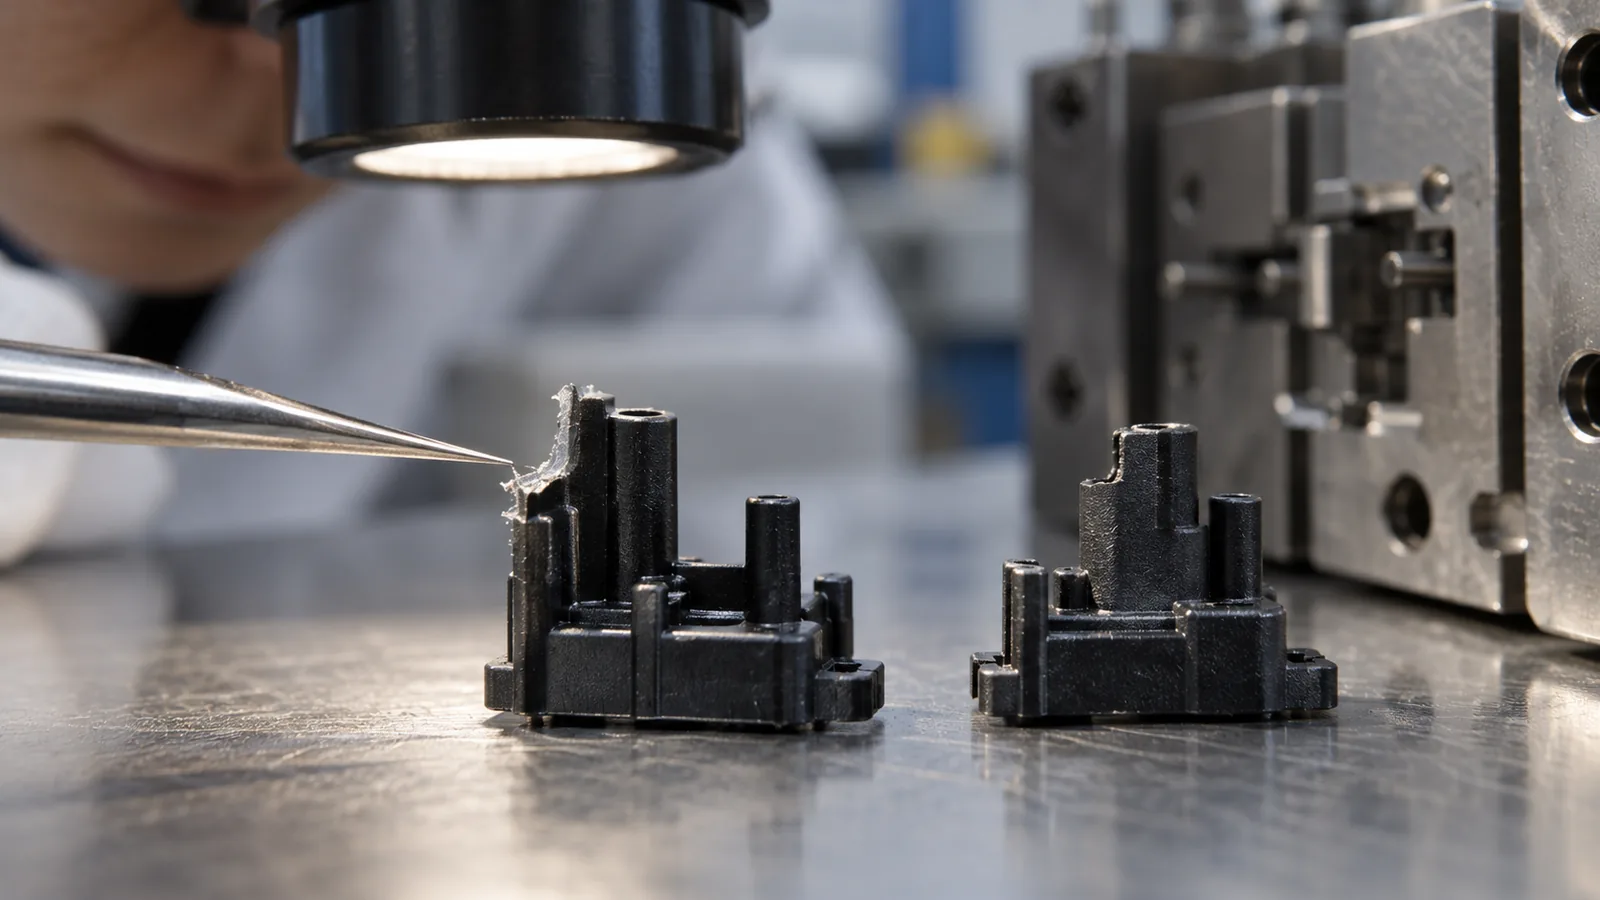
Rebarbas e preenchimento incompleto parecem ser opostos, mas o gás aprisionado pode contribuir para ambos. O ar comprimido pode resistir ao avanço do fundido em uma região enquanto a pressão encontra uma folga mais fraca na linha de partição em outro local. Aumentar a pressão de injeção pode reduzir a injeção incompleta visível e, simultaneamente, aumentar a rebarba.
Para rebarbas, determine se são locais ou globais. Rebarbas locais exigem inspeção do fechamento, alinhamento dos insertos, danos na superfície e contaminação. Rebarbas globais exigem uma revisão mais ampla da pressão da cavidade, suporte de fechamento, viscosidade, posição de transferência e recalque. A correção deve abordar o mecanismo que abre o caminho de vazamento, não apenas aparar as peças acabadas.
Para um enchimento curto, verifique se a frente de fluxo para numa transição fina, numa bolsa na extremidade distante ou numa zona sem respiro. A preparação do material e a consistência do enchimento fornecido devem ser verificadas antes de aumentar a temperatura da massa fundida ou do molde. Uma análise direcionada fluxo de molde pode ajudar a comparar prováveis locais de solidificação prematura e de aprisionamento de ar, seguida de confirmação no molde físico. Um processo mais quente pode melhorar o enchimento, mas também pode prolongar o arrefecimento, alterar a contração e reduzir a margem segura contra rebarbas.
A replicação incompleta nem sempre é um enchimento curto
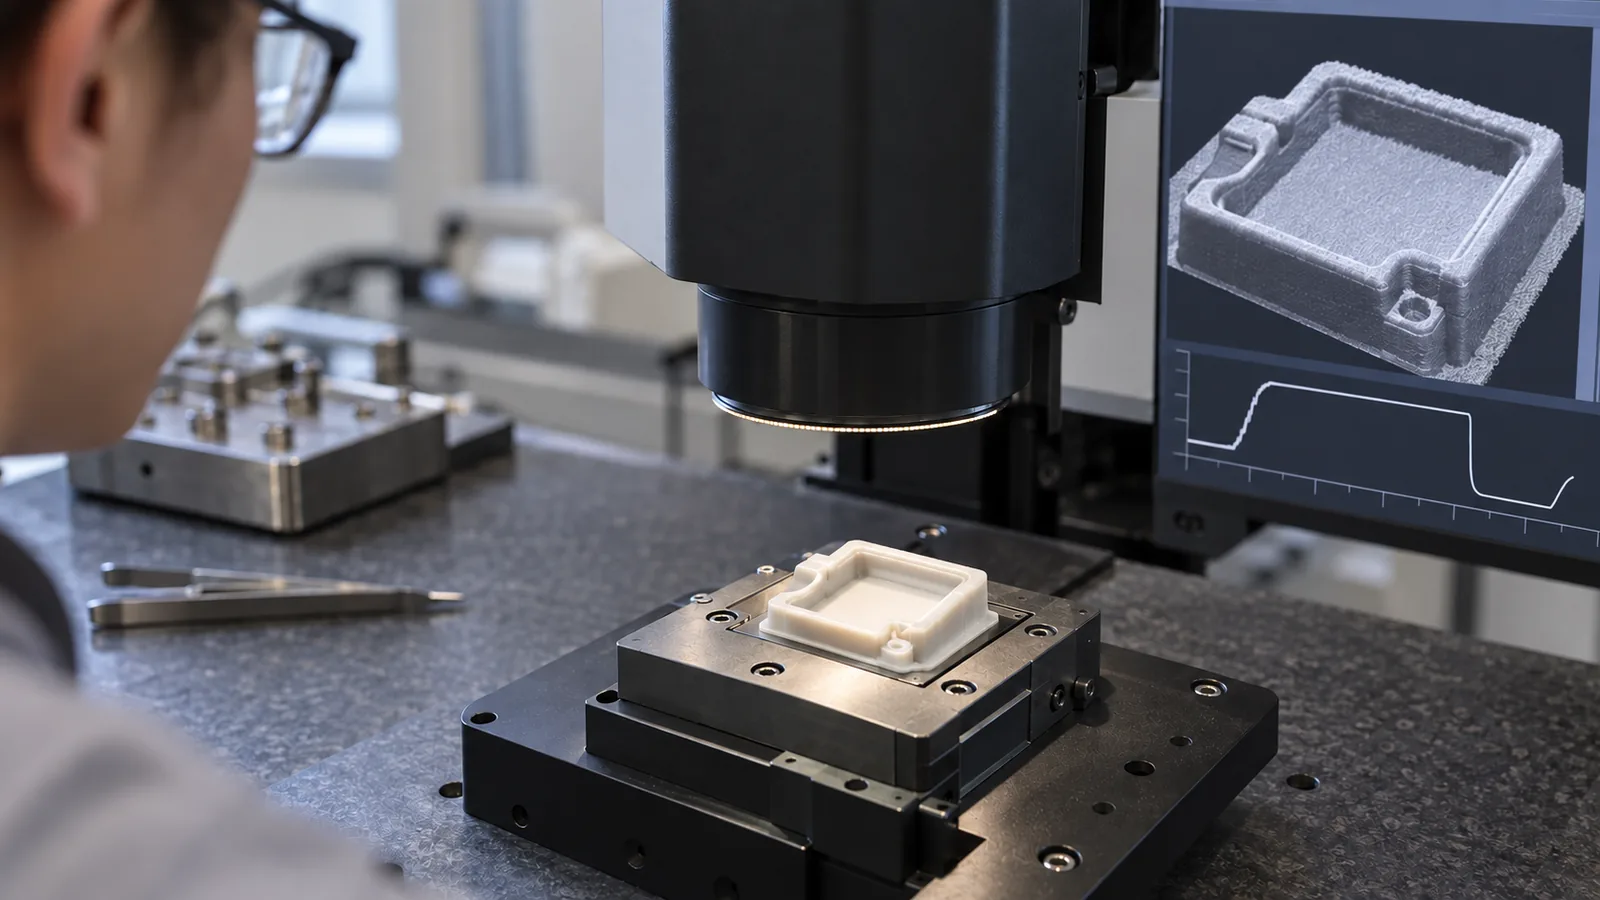
Um componente pode parecer completamente preenchido enquanto o perfil da sua microcaracterística permanece incompleto. A replicação da característica depende da interação local entre o fluxo de polímero, a temperatura da superfície do molde, o histórico de pressão, a orientação da característica e a distância ao ponto de injeção. Verificar apenas o peso global da peça ou as dimensões exteriores pode deixar passar esta falha.
Meça o perfil da característica em locais definidos em vez de julgar por uma única imagem ao microscópio. Compare características próximas e distantes do ponto de injeção, detalhes paralelos e transversais ao fluxo, e múltiplas cavidades. Uma alteração que melhora um local mas prejudica outro indica que a janela de processo ou o layout de alimentação precisa de mais trabalho.
A distorção também deve ser separada por momento. Se a característica estiver correta enquanto suportada na cavidade mas mudar após a libertação, a temperatura de desmoldagem, o atrito, a inclinação e a força de extração tornam-se importantes. Se já estiver incorreta antes da libertação, o enchimento, a compactação, o arrefecimento ou a geometria da ferramenta são a pista mais forte.
Altere um mecanismo de cada vez
Alterações aleatórias de parâmetros fazem o processo parecer ativo enquanto destroem as evidências necessárias para aprender. Um ensaio controlado começa com uma linha de base estável e uma resposta mensurável.
- Defina a resposta. Use o peso da peça, a altura da característica, a largura da rebarba, a pressão na cavidade ou o desvio dimensional — não “parece melhor”.”
- Mantenha a preparação do material constante. Registe o lote de resina, a condição de secagem, a condição de alimentação e o tempo de residência decorrido.
- Escolha uma hipótese. Por exemplo, gás aprisionado no local de enchimento final.
- Altere o menor conjunto de fatores útil. Uma verificação de limpeza de respiro pode ser mais informativa do que alterar cinco configurações de processo.
- Compare por cavidade e sequência. Separe um efeito sistemático de um problema isolado de cavidade.
- Confirme o resultado ao longo de ciclos repetidos. Uma peça aceitável não estabelece repetibilidade.
A decisão mais ampla sobre Micro Moldagem por Injeção o processo conecta ferramental de precisão, enchimento controlado, manuseio e metrologia. A solução de problemas deve seguir a mesma cadeia em vez de tratar a peça moldada como a única fonte de evidências.
Previna a Recorrência com um Plano de Controle
Depois que uma correção funciona, converta-a em um controle em vez de deixá-la como conhecimento do operador. Registre a janela de processo verificada, o intervalo de limpeza de respiro, as superfícies críticas do ferramental, os requisitos de preparação do material, os locais de inspeção e o plano de reação. Defina qual sinal deve parar a produção e qual pode acionar um ajuste dentro da janela aprovada.
Um plano de controle útil distingue saídas de produto de sinais de processo. Dimensões da peça e perfis de características confirmam o que foi produzido; pressão de cavidade, estabilidade de temperatura, condição do material e eventos de ciclo explicam o porquê. Ambos são necessários quando a faixa aceitável é estreita.
A manutenção do ferramental deve focar nas superfícies que governam o defeito. Profundidade de respiro, contato de shutoff, condição de gate, movimento de ejetor, alinhamento de inserto e limpeza de cavidade podem variar em ritmos diferentes. Uma fabricação de moldes personalizados revisão pode conectar essas características a insertos substituíveis e correções seguras para o aço. Vincular registros de manutenção a mapas de defeitos torna a recorrência mais fácil de identificar.
Os limites de inspeção e reação também devem seguir o controlo de qualidade fluxo de trabalho do local para que a identidade da cavidade, o método de medição e os registros corretivos permaneçam conectados.
Perguntas Frequentes
Por que adicionar pressão às vezes cria mais rebarba?
Pressão de cavidade mais alta pode forçar o fundido para uma folga local na linha de partição ou no shutoff. Se ar preso ou congelamento prematuro causou o problema original de enchimento, a pressão pode ocultar um sintoma enquanto cria outro.
A secagem do material pode afetar defeitos de micromoldagem?
Sim. Polímeros sensíveis à umidade podem apresentar viscosidade instável, problemas de aparência, degradação ou propriedades reduzidas quando a preparação é inconsistente. Os registros de secagem devem ser verificados antes de atribuir toda variação ao molde.
O peso da peça é suficiente para confirmar uma microparte completa?
Não. O peso da peça é útil para a consistência do processo, mas não prova que cada microcaracterística tenha o perfil correto. A medição no nível da característica ainda é necessária.
Quando o molde deve ser trocado em vez do processo?
Considere uma correção da ferramenta quando o defeito permanece no mesmo local em ensaios de processo estáveis, aparece em apenas uma cavidade ou corresponde a uma limitação confirmada de respiro, gate, alinhamento ou shutoff.
Uma amostra sem defeitos deve ser considerada pronta para produção?
Somente após o resultado se repetir por ciclos, cavidades, condição de material e variação operacional normal suficientes. Um único disparo bom demonstra possibilidade, não capacidade do processo.