
Defectos del micromoldeo por inyección son más fáciles de corregir cuando el síntoma se trata como evidencia en lugar de como una razón para ajustar cada parámetro. Una inyección corta cerca de una microrranura, una rebaba a lo largo de una línea de partición y una característica distorsionada tras la expulsión apuntan a mecanismos diferentes. La resolución de problemas más rápida comienza por localizar cuándo se crea el defecto: durante el llenado, la compactación, el enfriamiento, la expulsión, la manipulación o la medición.
A microescala, varias causas pueden producir un fallo de aspecto similar. Una temperatura más alta puede mejorar la replicación, pero también puede ampliar la ventana de rebaba. Una mayor presión puede aumentar el peso de la pieza mientras comprime gas atrapado o somete a tensión un cierre débil. Esta guía organiza los defectos por mecanismo para que los cambios puedan probarse de uno en uno.
Ruta de diagnóstico:
Lea la ubicación del defecto antes de cambiar los parámetros
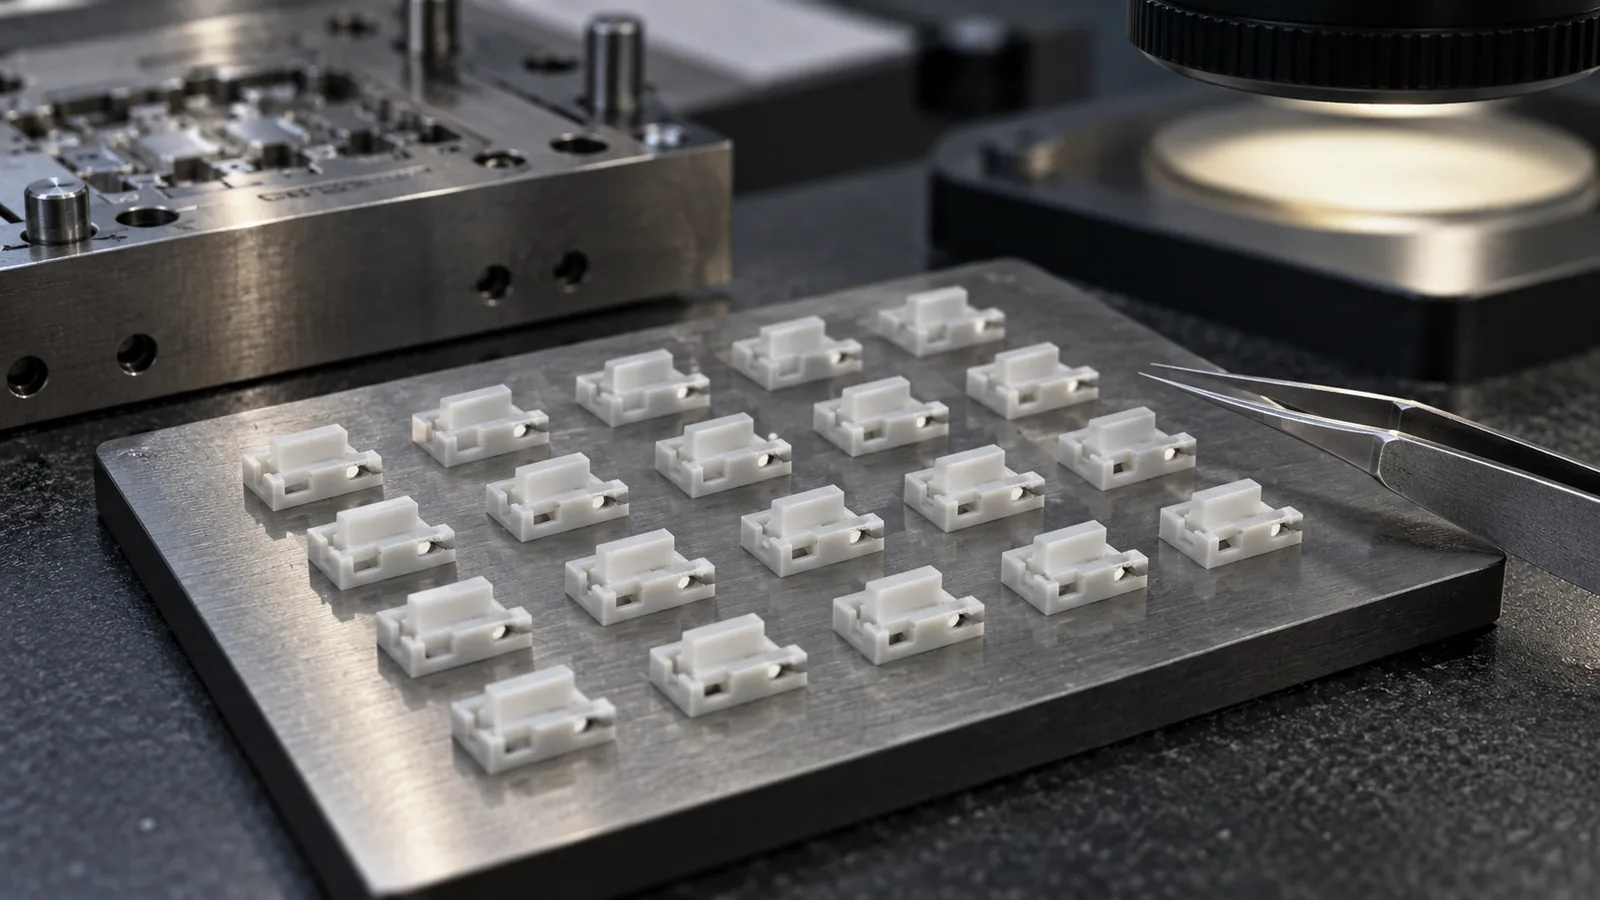
La ubicación suele tener más valor diagnóstico que la gravedad. Una inyección corta repetida al final de una trayectoria de flujo estrecha sugiere un congelamiento prematuro o aire atrapado. Las piezas incompletas aleatorias en distintas ubicaciones pueden indicar una preparación del material, una dosificación de la inyección o unas condiciones de alimentación inestables. La rebaba concentrada alrededor de un cierre apunta al ajuste local del molde, mientras que la rebaba alrededor de toda la línea de partición exige una revisión más amplia de la presión, el soporte de cierre, la contaminación y el estado del molde.
La orientación también importa. Una pared distorsionada que sigue la dirección del flujo puede reflejar orientación y contracción. Los daños concentrados alrededor de un expulsor o un núcleo profundo son más probables que ocurran después de la solidificación. Antes de ajustar el proceso, marque el defecto en el plano de la pieza, identifique la entrada y el respiradero más cercanos, y registre si la ubicación cambia entre cavidades.
Criterio de ingeniería: si el fallo permanece en la misma ubicación física mientras cambian los parámetros, inspeccione la geometría local del molde y del flujo antes de ampliar la ventana de proceso.
Utilice una tabla de síntoma a evidencia
Un nombre de defecto es solo un punto de partida. La tabla a continuación conecta síntomas comunes con evidencia que puede confirmar o debilitar una hipótesis.
| Síntoma observado | Mecanismo probable | Evidencia a verificar | Dirección de la primera corrección |
|---|---|---|---|
| Pieza corta | Congelamiento, gas atrapado o fundido entregado insuficiente | Ubicación del último llenado, condición de ventilación, patrón de presión de cavidad | Restaurar el flujo o la trayectoria de aire antes de agregar presión |
| Rebaba microscópica | Holgura local, presión de cavidad excesiva o contaminación | Ubicación de rebaba, contacto de cierre, comparación de cavidades | Confirmar el ajuste del molde y el tiempo de presión |
| Característica incompleta | Congelación superficial o mala replicación local | Perfil de la pieza según la distancia desde la entrada | Revisar juntos la temperatura del molde, la velocidad y el venteo |
| Pieza deformada o combada | Contracción desigual, liberación temprana o carga de expulsión | Patrón de enfriamiento, orientación de la entrada, marcas de expulsión | Separar la distorsión por enfriamiento del daño por liberación |
| Variación de peso | Dosificación, congelación de la entrada, humedad o inestabilidad de alimentación | Secuencia de inyección, presión de cavidad, registros de secador y alimentación | Estabilizar el material y la entrega antes de ajustar dimensiones |
Rebabas y piezas incompletas pueden compartir una causa raíz
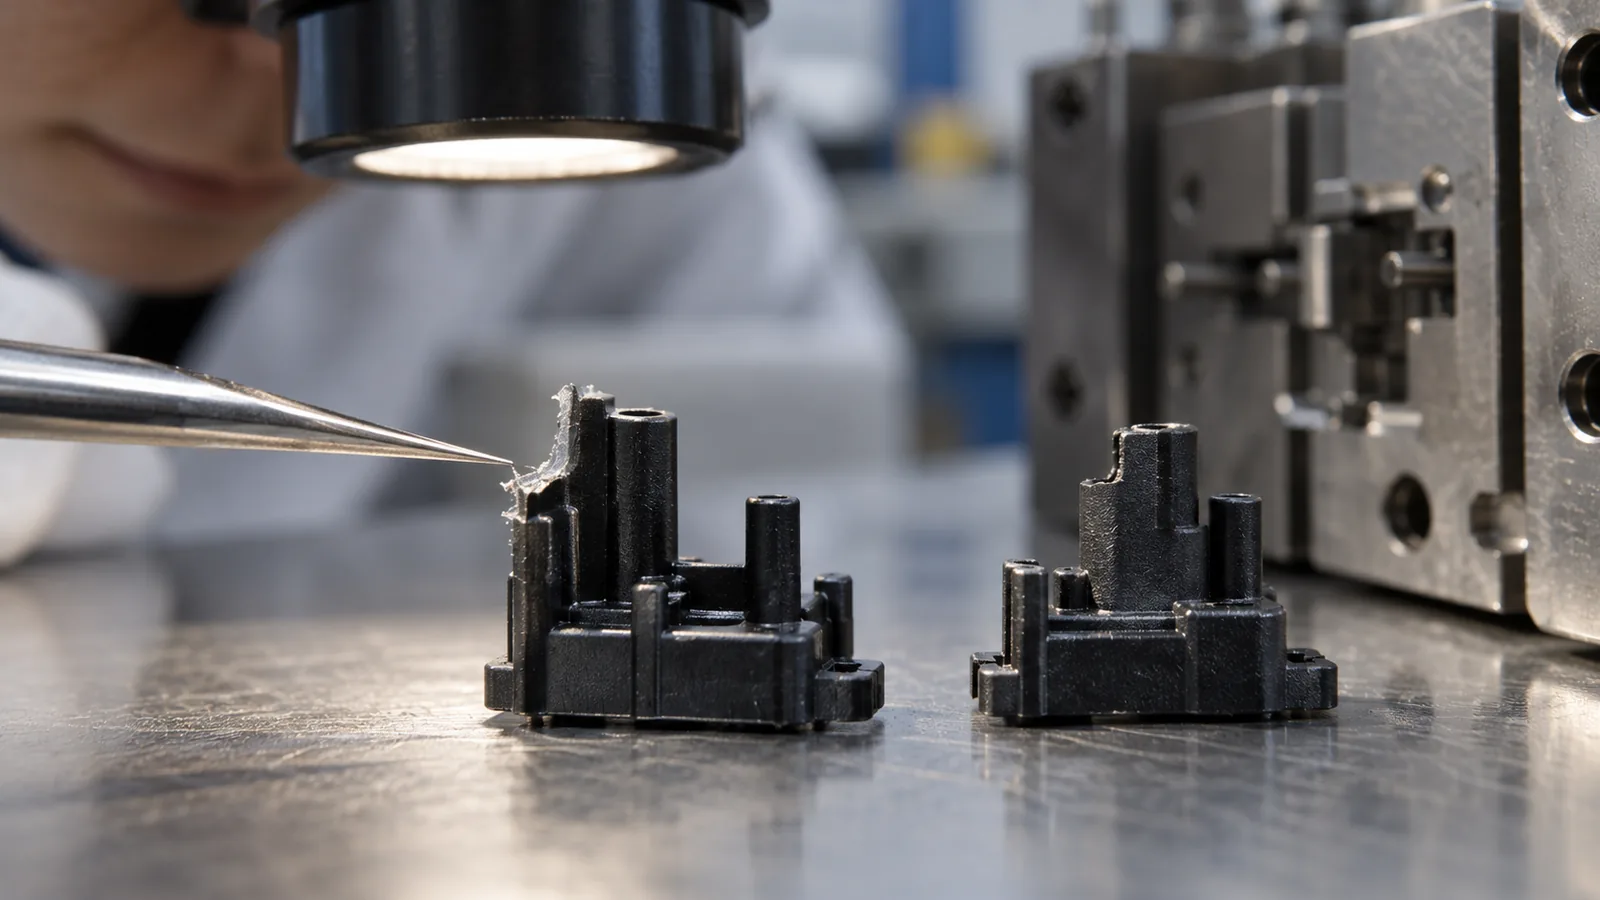
Las rebabas y el llenado incompleto parecen opuestos, pero el gas atrapado puede contribuir a ambos. El aire comprimido puede resistir el avance de la masa fundida en una región mientras la presión encuentra una holgura más débil en la línea de partición en otro lugar. Aumentar la presión de inyección puede reducir la pieza incompleta visible y simultáneamente agrandar las rebabas.
Para las rebabas, determine si son locales o globales. Las rebabas locales requieren inspección del cierre, la alineación de insertos, el daño superficial y la contaminación. Las rebabas globales requieren una revisión más amplia de la presión de cavidad, el soporte de cierre, la viscosidad, la posición de transferencia y el empaque. La corrección debe abordar el mecanismo que abre la trayectoria de fuga, no solo recortar las piezas terminadas.
Para una pieza incompleta, verifique si el frente de flujo se detiene en una transición delgada, una bolsa en el extremo lejano o una característica sin venteo. La preparación del material y la consistencia de la inyección entregada deben verificarse antes de aumentar la temperatura de la masa fundida o del molde. Una análisis de flujo de molde puede ayudar a comparar las ubicaciones probables de solidificación prematura y atrapamiento de aire, seguidas de la confirmación en el molde físico. Un proceso más caliente puede mejorar el llenado, pero también puede prolongar el enfriamiento, cambiar la contracción y reducir el margen seguro de rebaba.
La replicación incompleta no siempre es un llenado insuficiente
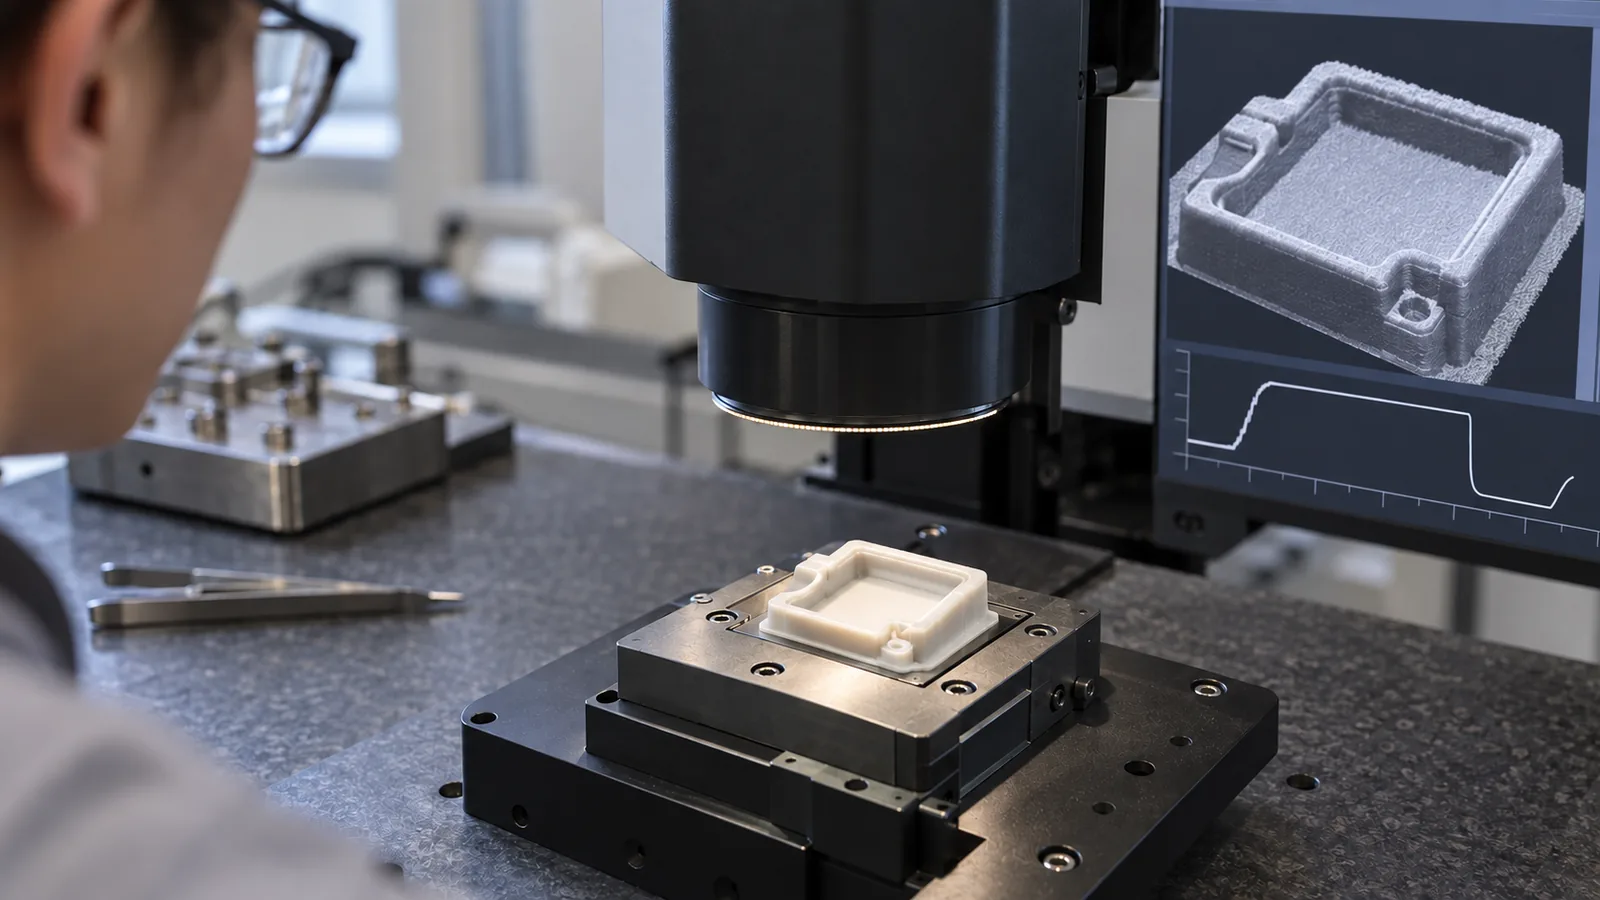
Un componente puede parecer completamente lleno mientras su perfil de microdetalle permanece incompleto. La replicación de detalles depende de la interacción local entre el flujo del polímero, la temperatura de la superficie del molde, el historial de presión, la orientación del detalle y la distancia desde la entrada. Verificar solo el peso total de la pieza o las dimensiones exteriores puede pasar por alto esta falla.
Mida el perfil del detalle en ubicaciones definidas en lugar de juzgar una sola imagen de microscopio. Compare los detalles cercanos a la entrada y lejanos a ella, los detalles paralelos y transversales al flujo, y múltiples cavidades. Un cambio que mejora una ubicación pero perjudica otra indica que la ventana de proceso o la disposición de alimentación necesita más trabajo.
La distorsión también debe separarse según el momento. Si el detalle es correcto mientras está soportado en la cavidad pero cambia después de la liberación, la temperatura de desmoldeo, la fricción, el ángulo de desmoldeo y la fuerza de expulsión cobran importancia. Si ya es incorrecto antes de la liberación, el llenado, la compactación, el enfriamiento o la geometría de la herramienta son la pista más fuerte.
Cambie un solo mecanismo a la vez
Los cambios aleatorios de parámetros hacen que el proceso parezca activo mientras destruyen la evidencia necesaria para aprender. Un ensayo controlado comienza con una línea base estable y una respuesta medible.
- Defina la respuesta. Use el peso de la pieza, la altura del detalle, el ancho de rebaba, la presión de cavidad o la desviación dimensional, no “se ve mejor”.”
- Mantenga constante la preparación del material. Registre el lote de resina, la condición de secado, la condición de alimentación y el tiempo de residencia transcurrido.
- Elija una hipótesis. Por ejemplo, gas atrapado en la ubicación de llenado final.
- Cambie el conjunto de factores útiles más pequeño. Una verificación de limpieza de respiraderos puede ser más informativa que alterar cinco ajustes de proceso.
- Comparar por cavidad y secuencia. Separar un efecto sistemático de un problema aislado de cavidad.
- Confirmar el resultado a lo largo de ciclos repetidos. Una pieza aceptable no establece repetibilidad.
El proceso más amplio Microinyección de plástico El proceso conecta utillaje de precisión, llenado controlado, manipulación y metrología. La resolución de problemas debe seguir la misma cadena en lugar de tratar la pieza moldeada como la única fuente de evidencia.
Prevenir la recurrencia con un plan de control
Después de que una corrección funcione, conviértala en un control en lugar de dejarla como conocimiento del operador. Registre la ventana de proceso verificada, el intervalo de limpieza de venteos, las superficies críticas del utillaje, los requisitos de preparación del material, las ubicaciones de inspección y el plan de reacción. Defina qué señal debe detener la producción y cuál puede desencadenar un ajuste dentro de la ventana aprobada.
Un plan de control útil distingue las salidas del producto de las señales del proceso. Las dimensiones de la pieza y los perfiles de las características confirman lo que se produjo; la presión de cavidad, la estabilidad de temperatura, la condición del material y los eventos del ciclo explican por qué. Ambos son necesarios cuando el rango aceptable es estrecho.
El mantenimiento del utillaje debe centrarse en las superficies que gobiernan el defecto. La profundidad de los venteos, el contacto de cierre, la condición de la entrada, el movimiento de los expulsores, la alineación de los insertos y la limpieza de la cavidad pueden desviarse a ritmos diferentes. Una fabricación de moldes personalizados revisión puede conectar esas características con insertos reemplazables y correcciones seguras para el acero. Vincular los registros de mantenimiento con los mapas de defectos facilita la identificación de la recurrencia.
Los límites de inspección y reacción también deben seguir el flujo de trabajo de control de calidad del sitio para que la identidad de la cavidad, el método de medición y los registros correctivos permanezcan conectados.
Preguntas frecuentes
¿Por qué añadir presión a veces crea más rebaba?
Higher cavity pressure can force melt into a local clearance at the parting line or shutoff. If trapped air or premature freeze-off caused the original filling problem, pressure may hide one symptom while creating another.
Can material drying affect micro-molding defects?
Yes. Moisture-sensitive polymers can show unstable viscosity, appearance problems, degradation, or reduced properties when preparation is inconsistent. Drying records should be checked before attributing every variation to the mold.
Is part weight enough to confirm a complete micro part?
No. Part weight is useful for process consistency, but it does not prove that every micro feature has the correct profile. Feature-level measurement is still required.
When should the mold be changed instead of the process?
Consider a tool correction when the defect remains at the same location across stable process trials, appears in one cavity only, or corresponds with a confirmed vent, gate, alignment, or shutoff limitation.
Should a defect-free sample be considered production-ready?
Only after the result repeats across enough cycles, cavities, material condition, and normal operating variation. A single good shot demonstrates possibility, not process capability.