
2색 사출 성형 vs 동시 사출 성형 부품이 어떻게 제작되어야 하는지에 따라 결정되는 공정 선택이며, 제품 사진의 색상 수에 따라 결정되지 않습니다. 2색 사출 성형은 첫 번째 사출로 기재를 만들고 정의된 영역에 두 번째 재료를 배치합니다. 동시 사출 성형은 공유 캐비티 시퀀스를 통해 두 용융물의 흐름을 제어하여 층상 구조를 만듭니다. 올바른 선택은 계면 성능, 형상, 연간 생산량, 금형 투자 및 프로그램에 사용 가능한 생산 관리에 따라 달라집니다.
2색 사출 및 동시 사출 성형 설명
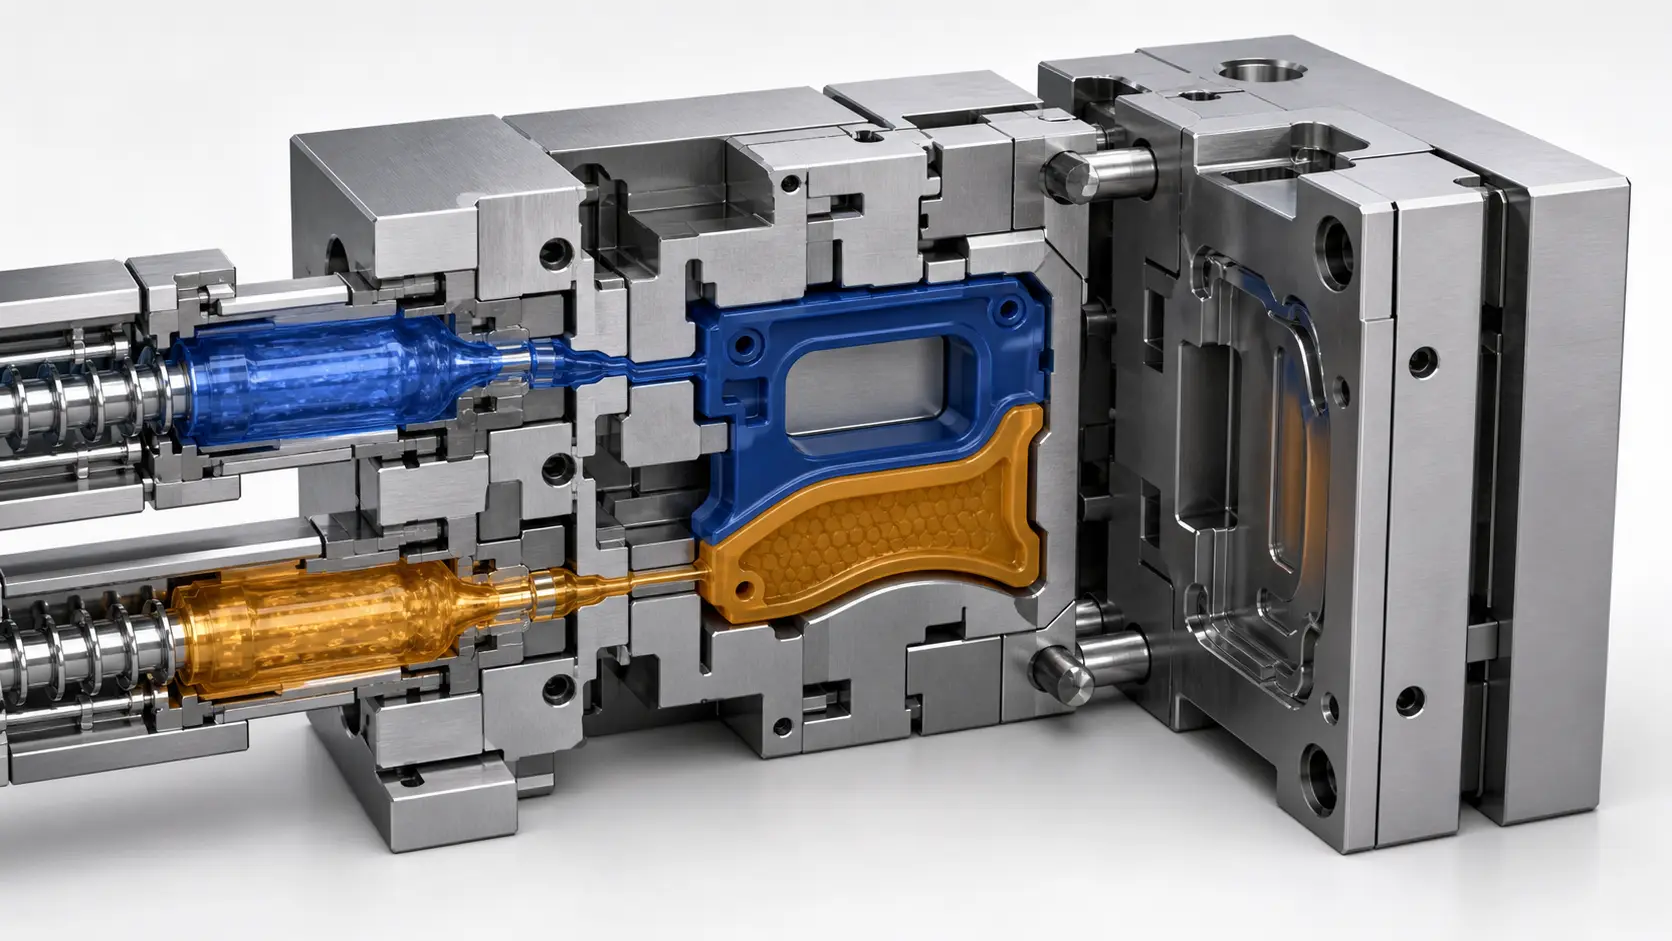
2색 사출 성형(2K 또는 다중 재료 성형이라고도 함)은 일반적으로 첫 번째 사출에서 부품의 한 부분을 형성한 다음 선택된 표면을 두 번째 사출에 노출시킵니다. 두 번째 재료는 소프트 터치 그립, 씰, 대비 색상 또는 기능적 특징을 추가할 수 있습니다. 설계에 따라 기재는 회전 플래튼 또는 회전 테이블에서 인덱싱되거나, 코어 백 동작으로 이동되거나, 금형 내부로 이송될 수 있습니다. 중요한 결과는 부품의 특정 영역에서 제어된 계면입니다.
동시 사출 성형은 다른 아키텍처를 사용합니다. 두 용융물이 캐비티에 도입되어 하나의 재료가 스킨을 형성하고 다른 재료가 코어를 차지하거나, 요구되는 흐름 및 배리어 설계에 따라 층이 배열될 수 있습니다. 층은 자동으로 보이는 2색 표면과 동일하지 않습니다. 두께, 순서 및 안정성은 용융 흐름 설계, 게이트 및 노즐 배열, 재료 거동 및 공정 창에 따라 달라집니다.
기능 개요는 주청의 2색 사출 성형 서비스. 공급업체는 2색 사출 또는 동시 사출 방식이 실용적인지 확인하기 전에 실제 CAD 지오메트리와 레진 등급을 여전히 검토해야 합니다.
공정 아키텍처: 순차 사출 대 코어-스킨 유동
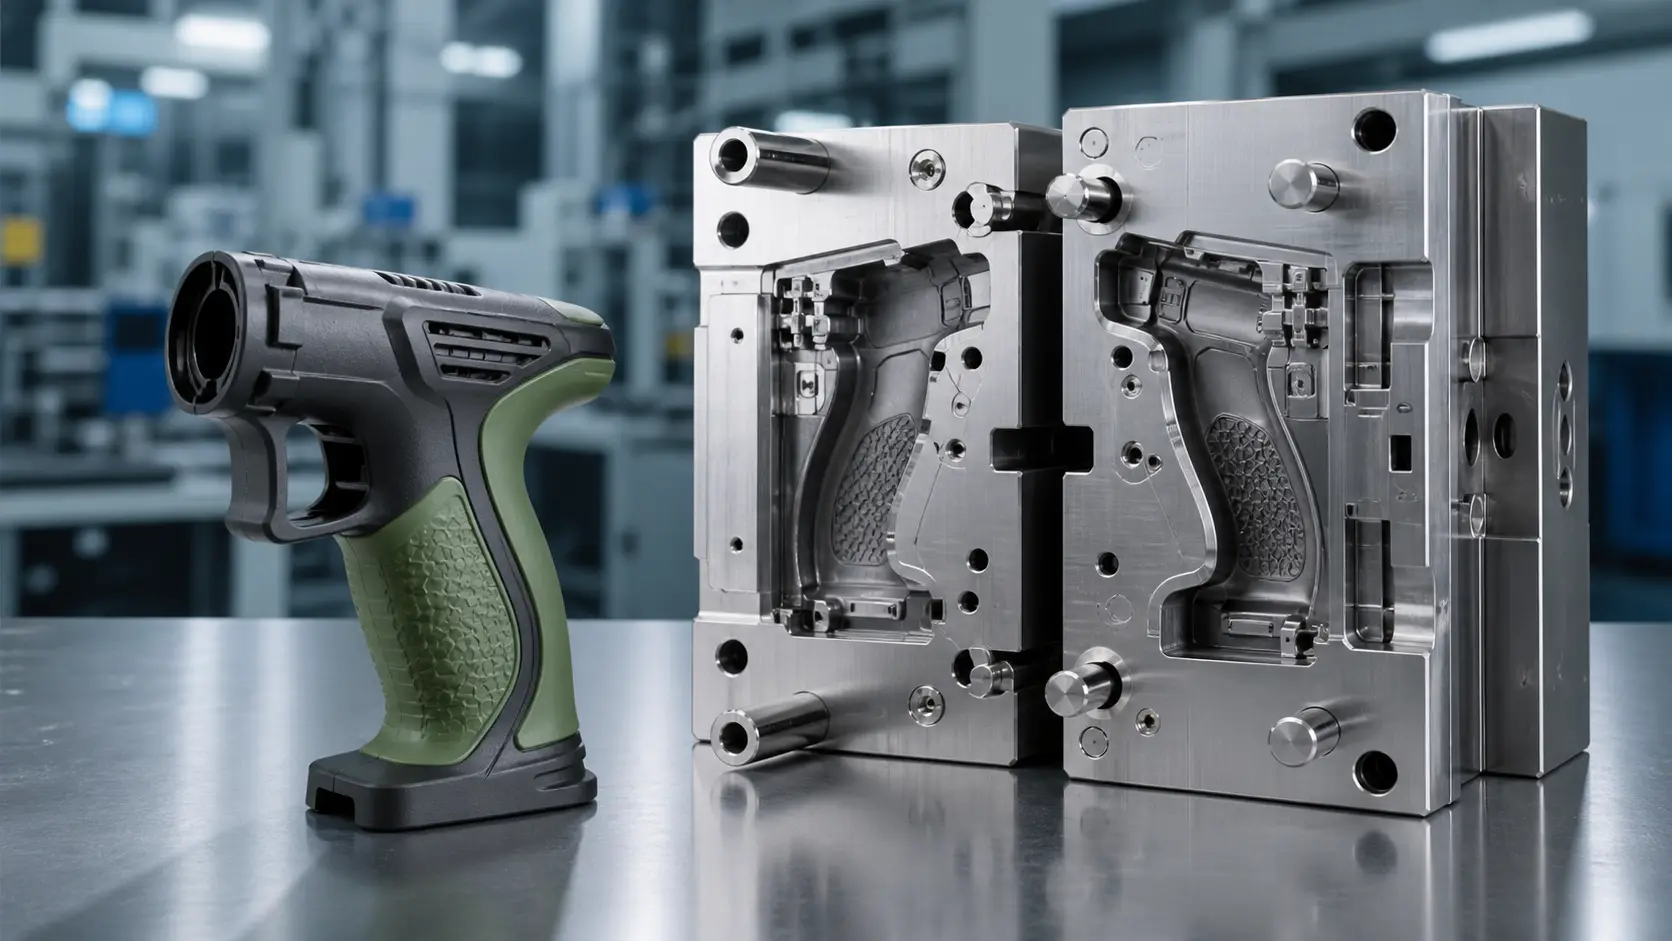
가장 유용한 구분은 재료 경계의 위치입니다. 2색 사출에서 경계는 일반적으로 두 번째 사출이 도달하고 유지해야 하는 표면, 모서리 또는 피처 주변에 설계됩니다. 동시 사출에서 경계는 유동 경로 내에서 생성되며 내부, 외부 또는 둘 다일 수 있습니다. 이러한 차이는 금형, 기계 및 검증 작업을 변경합니다.
| 결정 포인트 | 2색 사출 | 동시 사출 |
|---|---|---|
| 재료 순서 | 첫 번째 사출 후 두 번째 사출 | 공유 캐비티 시퀀스를 통해 제어되는 두 용융물 |
| 금형 이동 | 로터리 플래튼, 로터리 테이블, 코어 백 또는 트랜스퍼 배열 | 특수 매니폴드, 노즐, 러너 및 레이어 제어 배열 |
| 재료 인터페이스 | 정의된 표면 인터페이스 또는 기계적 인터록 | 제어된 코어-스킨 또는 레이어드 플로우 인터페이스 |
| 일반적인 값 | 국소화된 기능, 색상, 그립 또는 실링을 통합합니다. | 기능, 재료 사용 또는 배리어 성능의 균형을 위해 레이어 구조를 사용합니다. |
2색 사출 공정 가이드는 순서를 더 자세히 설명하는 데 도움이 될 수 있지만, 금형별 검토를 대체해서는 안 됩니다. 게이트 위치, 벤팅, 냉각, 이젝션, 부품 유지 및 2차 사출 접근성은 모두 함께 고려해야 합니다.
순차 성형 단계 및 검증 로직에 대해서는 단계별 2색 사출 성형 공정 문서를 검토하십시오.
재료 및 계면 요구 사항
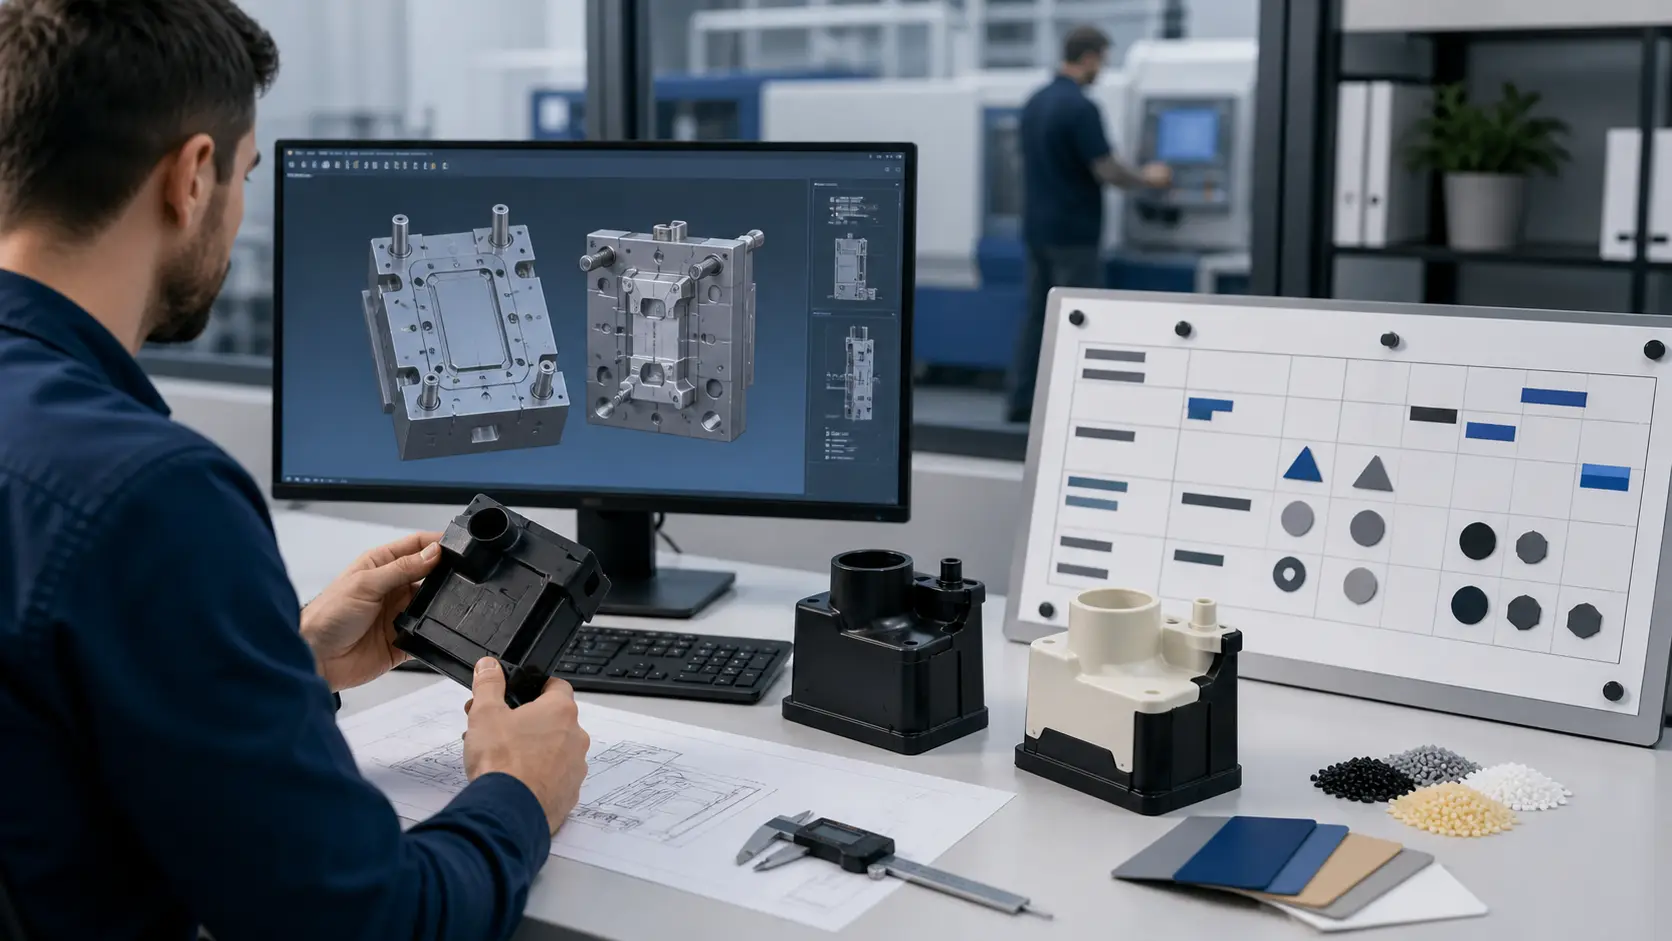
재료 선택은 수지 계열뿐만 아니라 등급 및 서비스 요구 사항에 따라 이루어져야 합니다. 일반적인 2색 설계는 그립 또는 실링을 위해 TPE, TPU 또는 SEBS 기반 엘라스토머와 강성 기판을 결합합니다. 다른 하나는 색상 영역 또는 기능성 표면을 위해 두 가지 강성 재료를 사용합니다. 이는 예시일 뿐이며 보편적인 조합이 아닙니다. 용융 온도 노출, 수축, 표면 화학, 경도, 수분 및 작동 환경은 계면이 화학적 접착, 기계적 인터로킹 또는 별도의 조립 기능에 의존해야 하는지 여부를 결정합니다.
공동 사출은 또 다른 제어 계층을 추가합니다. 두 용융물은 충전, 보압 및 냉각 중에 안정적인 구조를 형성해야 합니다. 점도, 용융 온도, 수축 및 응고의 차이는 코어의 위치와 두께를 변경할 수 있습니다. 데이터시트에서 유망해 보이는 재료 쌍도 금형 릴리스 전에 유동 해석, 테스트 플레이크 또는 성형 샘플이 필요할 수 있습니다.
- 각 재료의 기능을 정의하십시오. 미관, 그립, 실링, 구조, 배리어 및 내마모 요구 사항을 분리하십시오.
- 계면 메커니즘을 확인하십시오. 접착, 인터로킹 형상, 웰드 라인 한계 및 성능을 입증할 테스트를 지정하십시오.
- 등급 쌍을 검증하십시오. 건조, 가공 온도, 착색제 또는 첨가제 영향, 최종 사용 환경 노출을 확인하십시오.
금형을 확정하기 전에 제안된 등급을 2액 성형 재료 호환성 가이드 와 비교하고 샘플 기반 검증 계획을 요청하십시오.
금형, 장비 및 생산 경제성
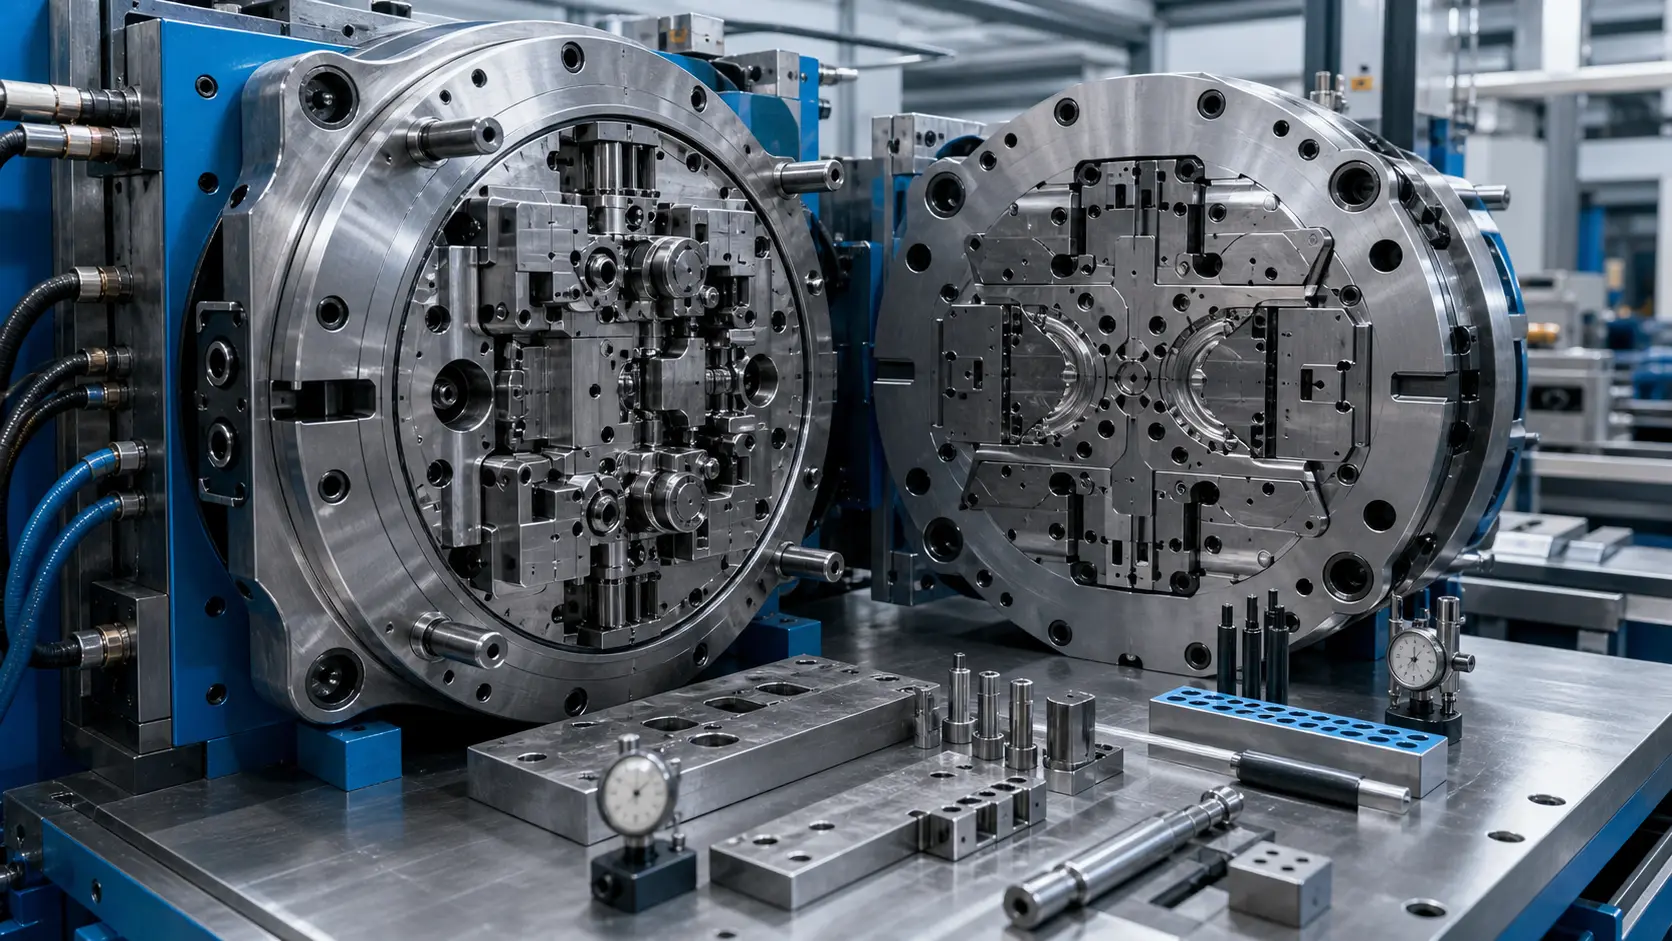
2액 성형 금형은 일반적으로 1차 성형 기판을 유지, 인덱싱 또는 이송하면서 2차 성형을 위한 위치 정렬을 유지할 수 있는 금형이 필요합니다. 또한 두 단계 모두에 적합한 두 개의 호환 가능한 사출 유닛 또는 이에 상응하는 기계 배열, 그리고 두 단계 모두를 위해 설계된 냉각 및 이젝팅 시스템이 필요합니다. 반면 코인젝션 성형은 용융물 공급 시스템에 더 많은 복잡성을 집중시킵니다: 매니폴드, 노즐, 러너, 게이트 및 공정 제어가 반복 가능한 층 구조를 만들어야 합니다.
어느 공정도 보편적인 비용 이점을 가지지 않습니다. 상업적 비교에는 금형 제작, 기계 가용성, 사이클 균형, 재료 사용량, 검사, 스크랩 위험, 조립 노동 및 예상 수명이 포함되어야 합니다. 실용적인 손익분기 추정은 추가 공정 투자를 계획된 볼륨에 걸쳐 회피된 조립 또는 2차 작업 비용과 비교합니다. 낮은 볼륨에서는 더 단순한 금형과 조립이 더 유연할 수 있습니다. 지속적인 생산 볼륨에서는 통합 공정이 그 복잡성을 정당화할 수 있습니다.
견적에는 금형 시험, 샘플링, 색상 또는 재료 검증, 치수 검사, 유지보수 문서 및 생산 승인에 포함된 사항이 명시되어야 합니다. Jucheng의 시설 개요 는 금형 및 성형 인프라에 대한 1차 당사자 맥락을 제공하지만, 실제 권장 사항은 여전히 고객의 부품 및 등급 요구 사항에 따라 달라집니다.
적용 적합성 및 결정 매트릭스
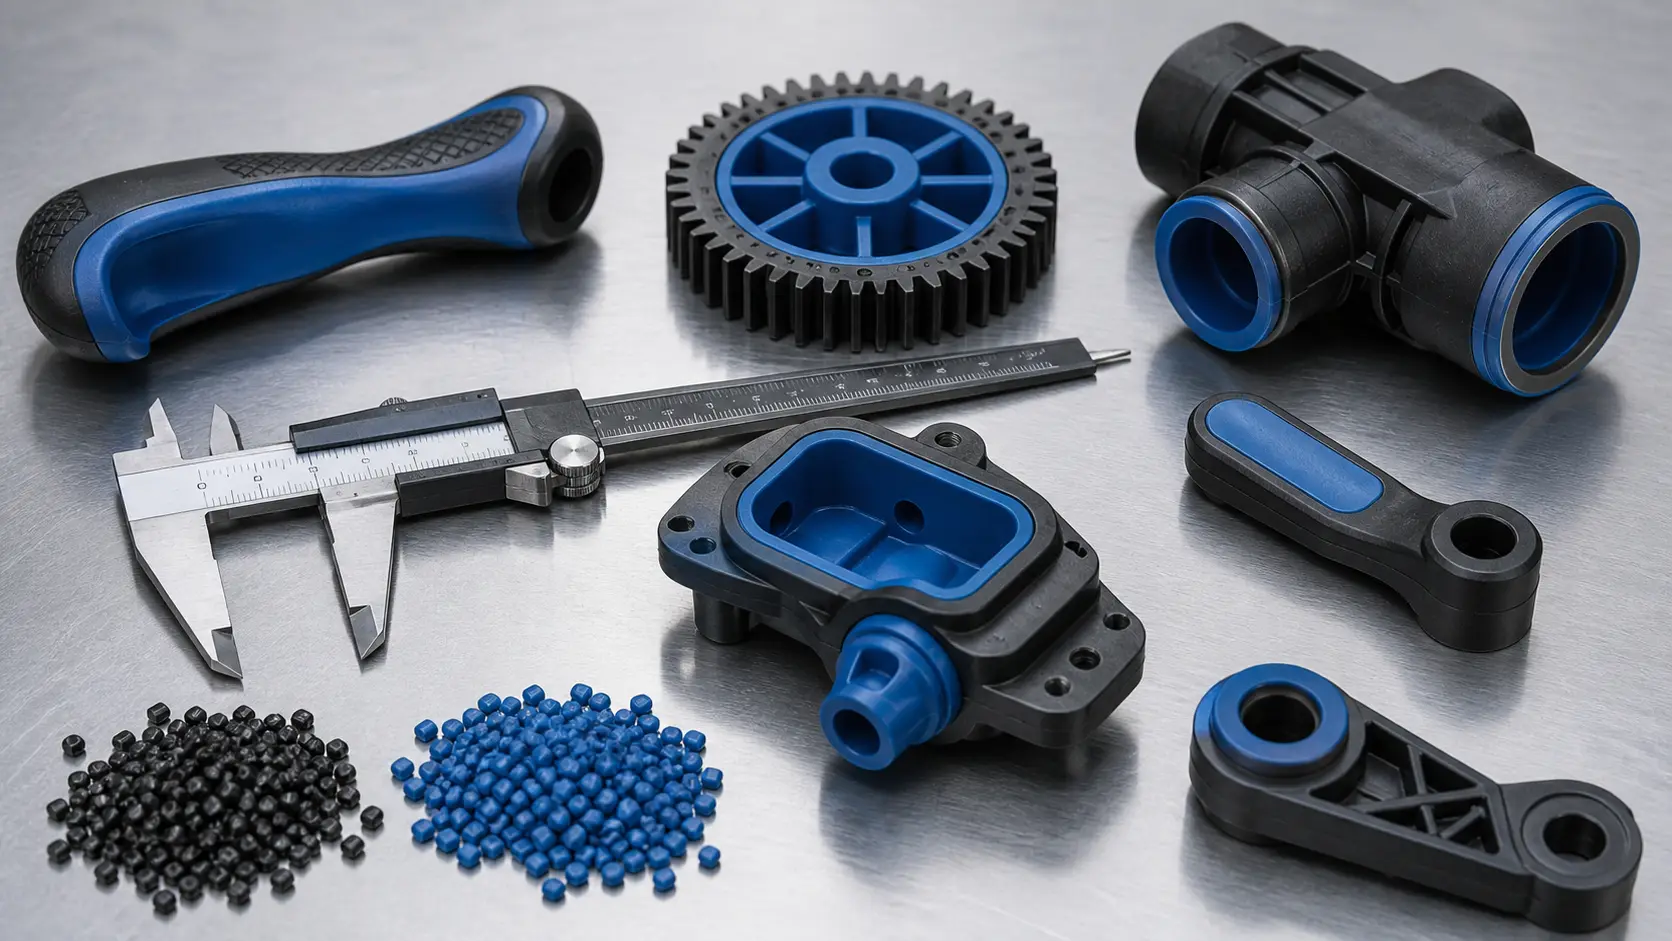
필요한 제품 아키텍처에서 시작하십시오. 두 번째 재료가 정의된 가시 영역을 차지하거나 정밀한 소프트 터치, 실링 또는 색상 기능을 만들어야 하는 경우, 2색 사출 성형이 종종 더 직접적인 개념으로 평가됩니다. 가치가 반복 가능한 스킨-코어 구조, 내부 재료 감소 또는 층상 기능 벽에서 비롯된다면, 코인젝션 몰딩을 조사할 가치가 있을 수 있습니다.
| 부품 요구 사항 | 먼저 평가할 공정 | 조사 이유 |
|---|---|---|
| 정의된 소프트 그립 또는 실링 영역 | 2색 사출 | 두 번째 재료는 선택된 표면에 위치합니다. |
| 등록된 두 가지 가시 색상 | 2색 사출 | 인터페이스는 가시 경계 주위로 설계될 수 있습니다. |
| 층상 스킨 및 코어 구조 | 동시 사출 | 기능은 내부 또는 벽 두께 층상화에 따라 달라집니다. |
| 적당한 볼륨에서의 단순한 미적 대비 | 조립 또는 장식과 몰딩 비교 | 전용 다중 재료 금형은 추가 비용을 회수하지 못할 수 있습니다. |
부품의 연간 볼륨, 품질 계획 및 변경 관리 기대치가 처음부터 포함될 때 결정은 더 강력해집니다. 기술적으로 가능한 공정도 금형이 예상 수정을 지원할 수 없거나 검사가 필요한 인터페이스 결함을 구별할 수 없는 경우 상업적으로 좋지 않은 선택일 수 있습니다.
신뢰할 수 있는 견적을 위한 구매자 체크리스트
A useful request for quotation lets the supplier evaluate the process rather than guess from a product name. Include:
- 3D CAD, 2D drawings, critical dimensions, draft, wall thickness, and any cosmetic zones.
- Resin manufacturer and grade, color requirements, additives, hardness, and drying limits.
- Required interface performance, sealing or grip targets, environmental exposure, and test method.
- Annual volume, launch timing, forecast changes, packaging needs, and expected tool life.
- Preferred mold architecture, machine constraints, sample quantity, and approval milestones.
- Inspection records, traceability, first-article expectations, and handling of nonconforming parts.
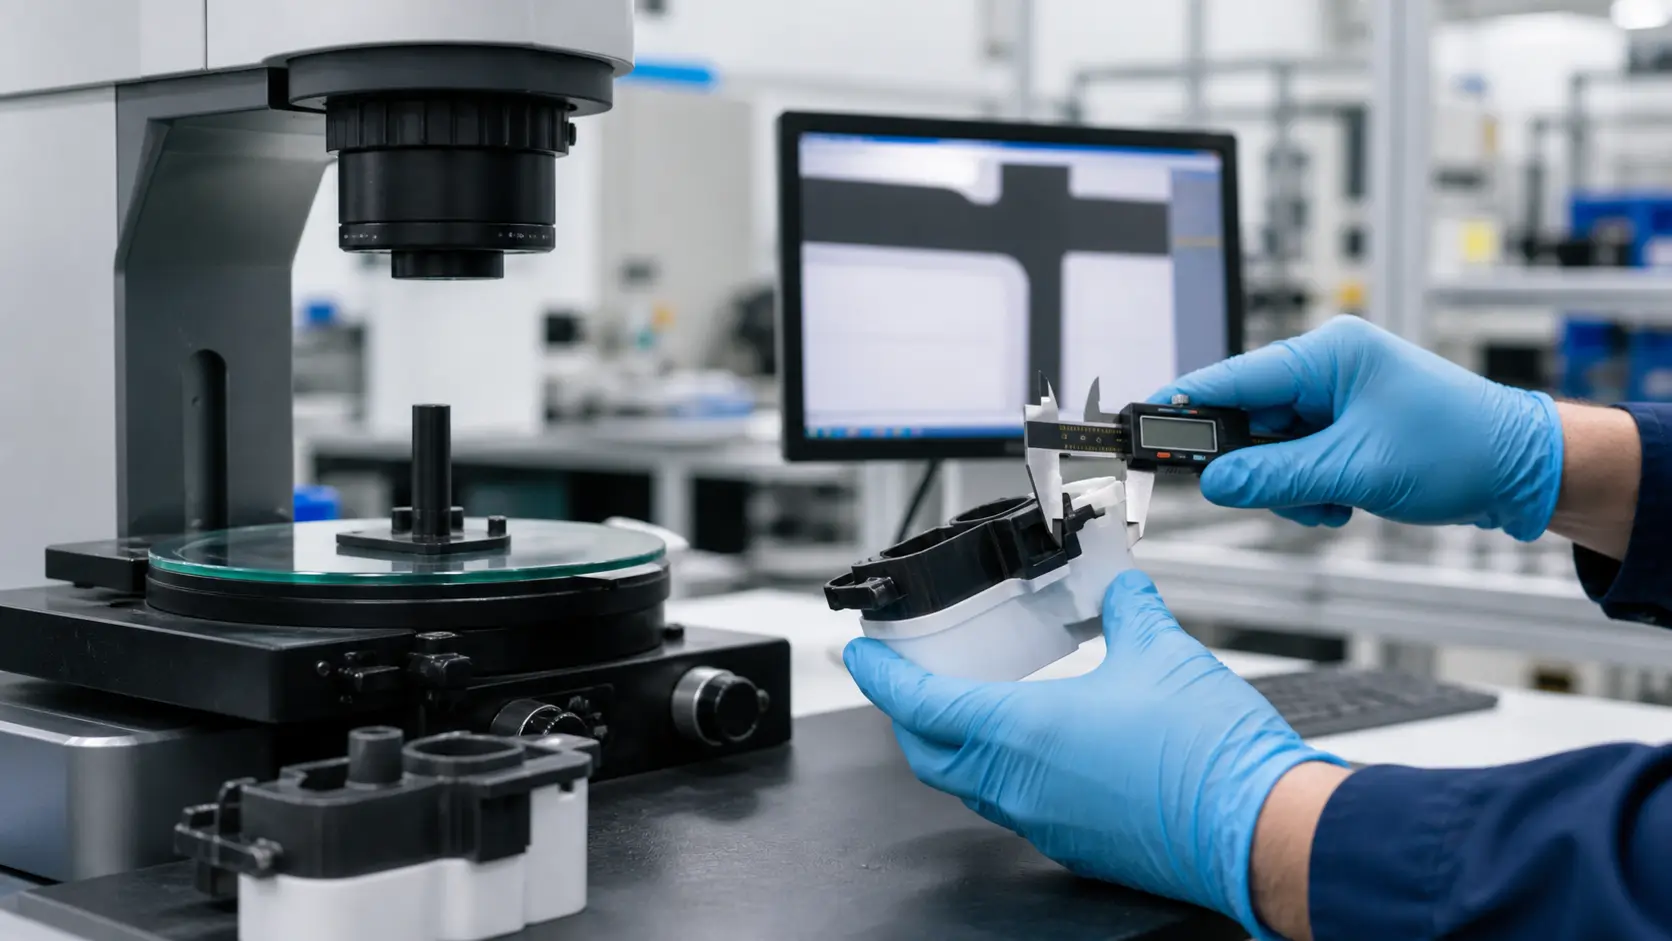
Ask the supplier to state assumptions separately from confirmed capability. Jucheng’s quality control workflow describes first-article, in-process, final, and outgoing checks; the project team can use that framework to align inspection records with the customer’s drawing and interface requirements.
결론: two-shot molding is usually evaluated when the part needs a defined second material or feature on selected surfaces. Co-injection is evaluated when the product benefits from a controlled layered structure. Compare both against the actual geometry, material grades, volume, tooling plan, and validation method before selecting the process.