
호환 가능한 열가소성 수지와 엘라스토머 배합을 선정하는 것은 이중 재료 하드웨어에서 높은 계면 박리 강도를 달성하기 위한 기본 전제 조건입니다. 단일 금형 툴 내에서 강성 구조용 엔지니어링 수지와 유연한 엘라스토머를 결합하려면 극성 정렬, 열분해 임계값, 분자 용해도 매개변수를 평가해야 합니다. 호환되지 않는 폴리머 조합은 화학적 결합 친화력, 을 달성하지 못하여 동적 기계적 피로 하에서 경계 계면을 따라 자발적 박리가 발생합니다.
가공 용융 온도와 금형 냉각 채널이 어떻게 상호 작용하는지 이해하면 제품 설계자가 기재 변형 없이 응집력 있게 융합되는 재료 조합을 선택할 수 있습니다. 이 기술 재료 가이드는 수지 호환성 매트릭스, 열적 윈도우 동기화, 원자재 인증 표준을 검토합니다.
2K 폴리머 호환성 매트릭스: 강성 수지 대 엘라스토머
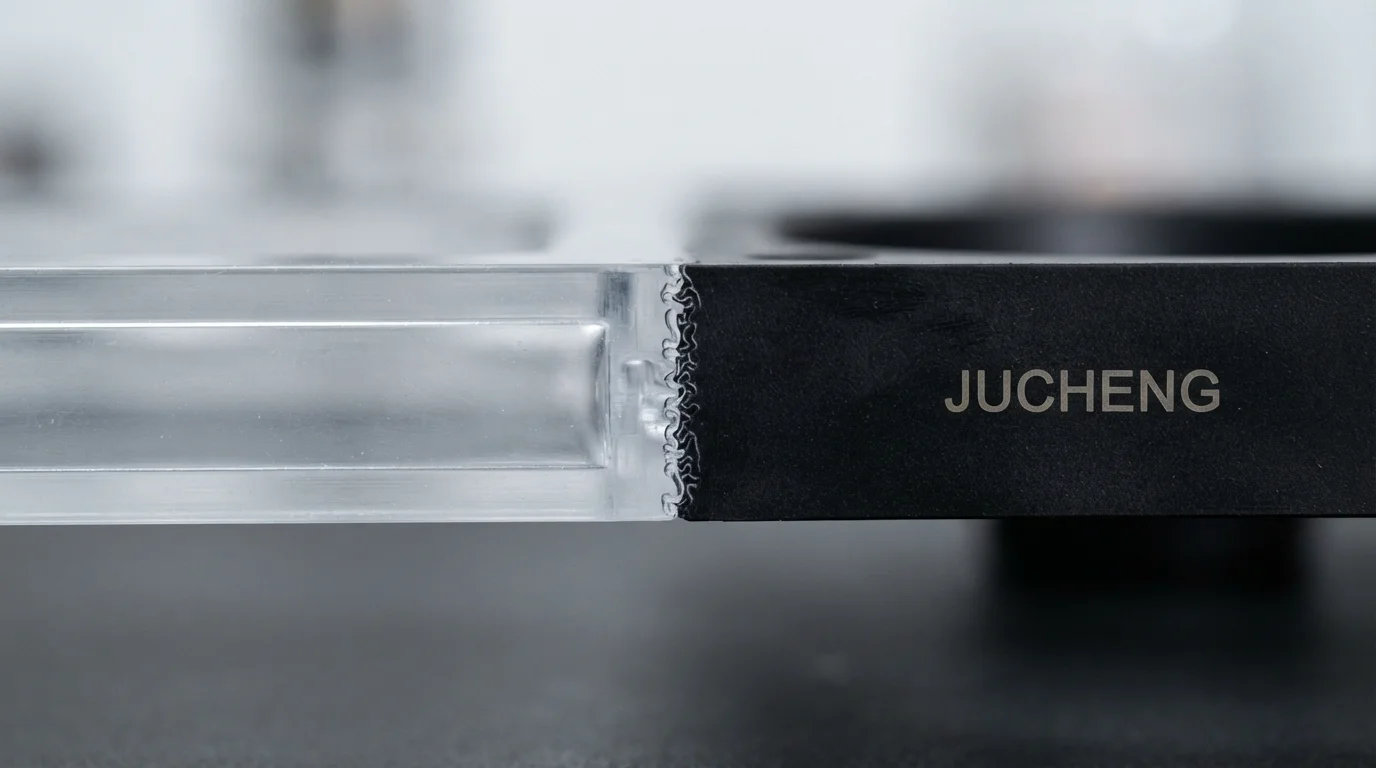
후보 투샷 사출 성형 재료 를 평가하려면 폴리머 사슬이 경계층을 가로질러 분자간 사슬 얽힘 을 겪을 수 있는지 분석해야 합니다. SABIC Lexan 141R 폴리카보네이트는 에스터 기반 엘라스토머와 매우 잘 접합됩니다. Desmopan TPU 두 재료가 호환 가능한 화학적 골격을 공유하기 때문입니다.
반대로, 반결정성 수지인 DuPont Zytel 70G33L 유리 섬유 강화 폴리아미드는 접착 개질 엘라스토머 또는 산토프렌 TPV 또는 가장자리 박리를 방지하기 위한 기계적 맞물림 홈이 필요합니다. 아래 표 1은 일반적인 2K 수지 조합 전반에 걸친 폴리머 호환성 등급과 접합 메커니즘을 요약한 것입니다:
| 경질 기재 등급 | 오버몰딩 엘라스토머 등급 | 접합 분류 | 계면 접착 메커니즘 | 권장 공정 조건 |
|---|---|---|---|---|
| 폴리카보네이트 (Lexan 141R) | Desmopan 385S TPU | 우수한 화학적 융합 | 분자 사슬 상호확산 | 2차 사출 용융 온도를 215°C – 230°C로 설정 |
| PC/ABS (Bayblend FR3010) | Thermolast K TC5GPZ TPE | 강한 분자 결합 | 폴리머 매트릭스 얽힘 | 금형 캐비티 온도를 70°C – 85°C로 유지 |
| PA66-GF30 (Zytel 70G33L) | Santoprene 101-55 TPV | 보통 + 기계적 | 화학적 접착 + 언더컷 | 90도 기계적 도브테일 적용 |
| PP (Borealis RF365MO) | Thermolast M TM6MED TPE | 우수한 비극성 결합 | 공결정화 확산 | 이형제 없이 깨끗한 파팅 라인 확보 |
용융 온도와 공정 창 동기화
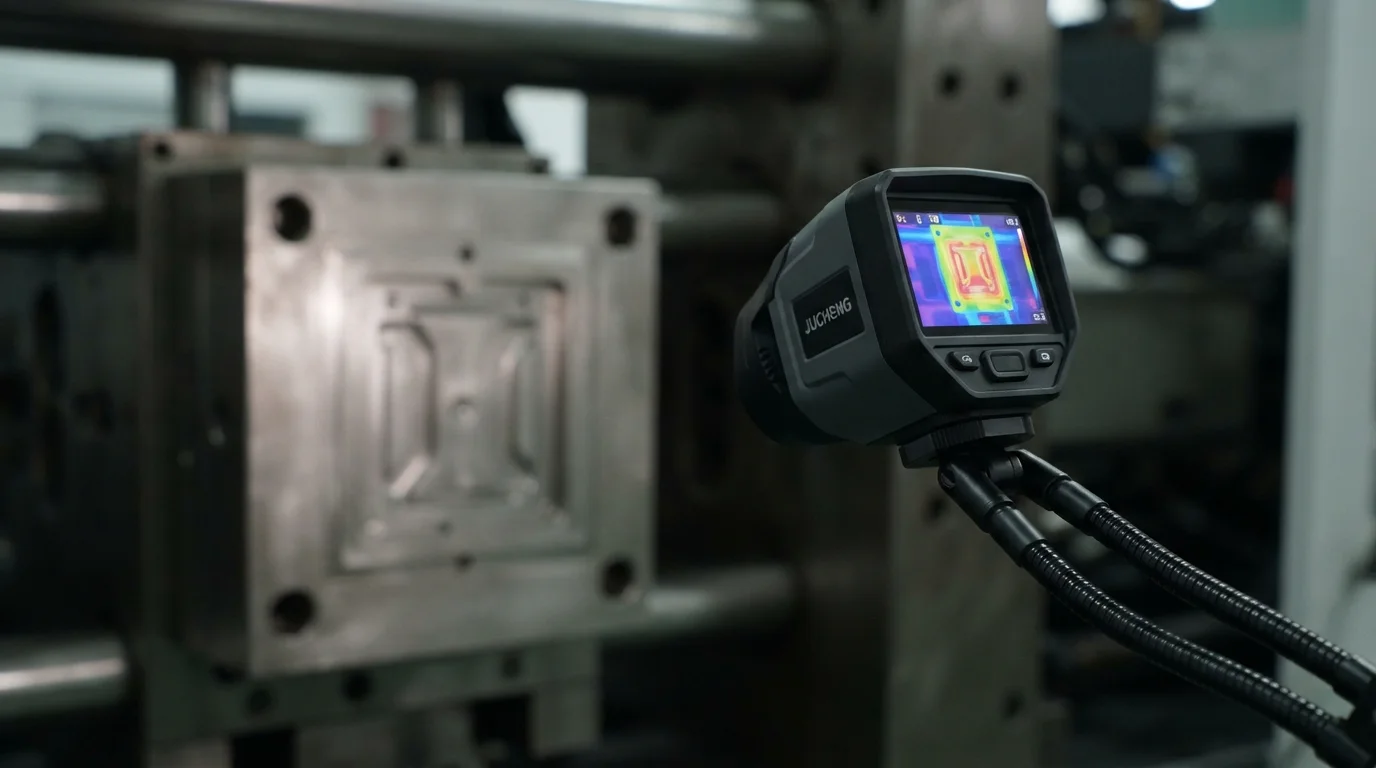
1차 기재와 2차 오버몰드 간의 용융 온도를 동기화하면 국부적인 열 워시 아웃(wash-out). 1차 강성 기재 수지는 2차 사출 용융물이 접촉할 때 용융에 저항할 수 있을 만큼 충분히 높은 열변형 온도(HDT)를 갖추어야 합니다.
2차 수지가 과도한 용융 온도나 높은 사출 속도로 캐비티에 유입되면 얇은 기재 벽을 씻어내어 외관상 블리딩(bleeding)이 발생합니다. 최적화된 가공 온도 윈도우 를 설정하면 2차 수지가 기재 표면을 적절히 연화시켜 후보 2색 사출 성형 소재 전반에 걸쳐 구조적 치수를 손상시키지 않으면서 분자 확산을 촉진할 수 있습니다.
200+ 생산 수지 라이브러리 및 재료 옐로 카드 검증
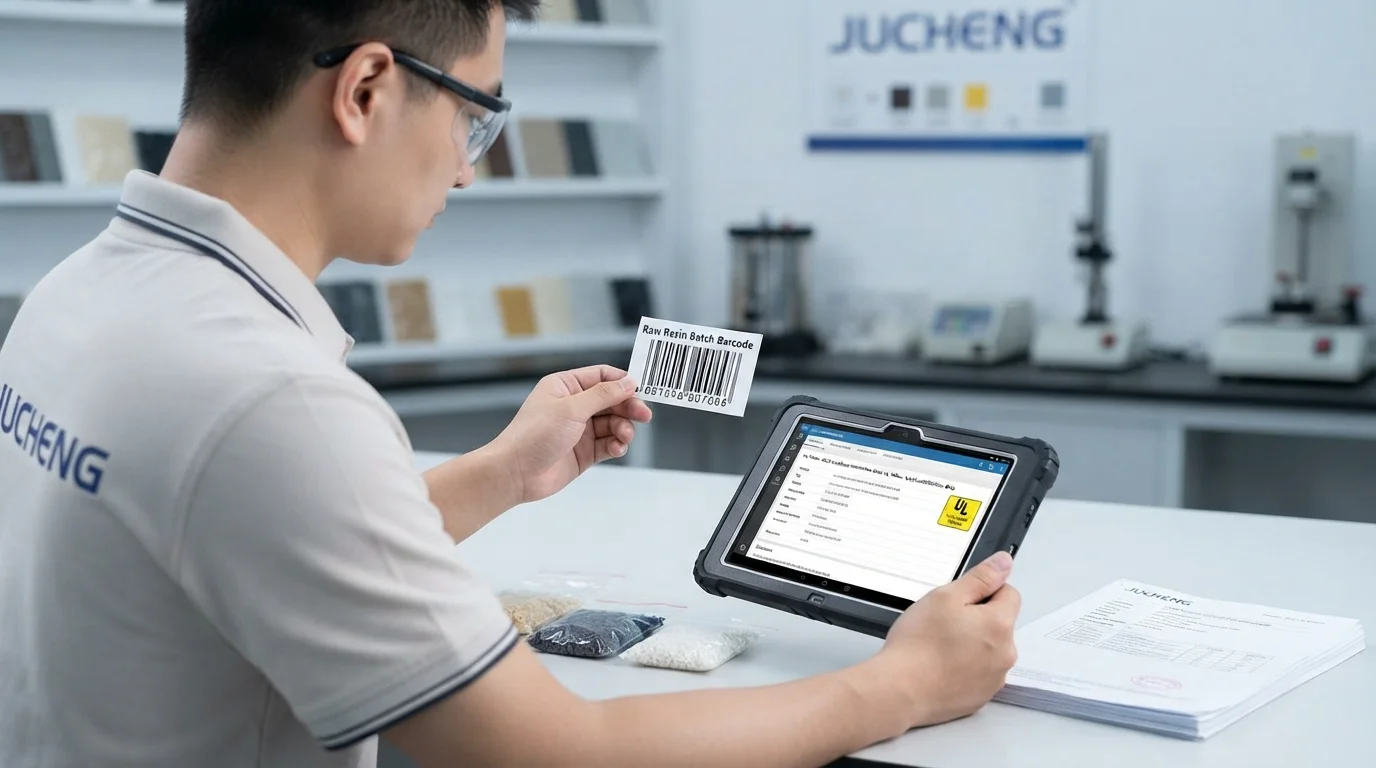
공식 문서로 뒷받침되는 인증 엔지니어링 수지를 조달하면 양산 전반에 걸쳐 일관된 기계적 성능을 보장합니다. 입고 자재 배치를 공식 UL 옐로우 카드 데이터베이스 와 대조 검증하면 UL94 V-0과 같은 인증 난연 등급이 2색 사출 가공 후에도 그대로 유지되는지 확인할 수 있습니다.
원자재 성분 분석 성적서(COA) 시험을 통해 2색 사출 성형 소재를 검증하면 오염된 수지가 생산 호퍼에 유입되는 것을 방지합니다. 임상 진단 및 의료기기에는 USP Class VI 및 ISO 10993 생체적합성 기준을 충족하는 인증 의료용 폴리머가 사용됩니다.
멀티 폴리머 2K 제조를 위해 JUCHENG을 선택해야 하는 이유
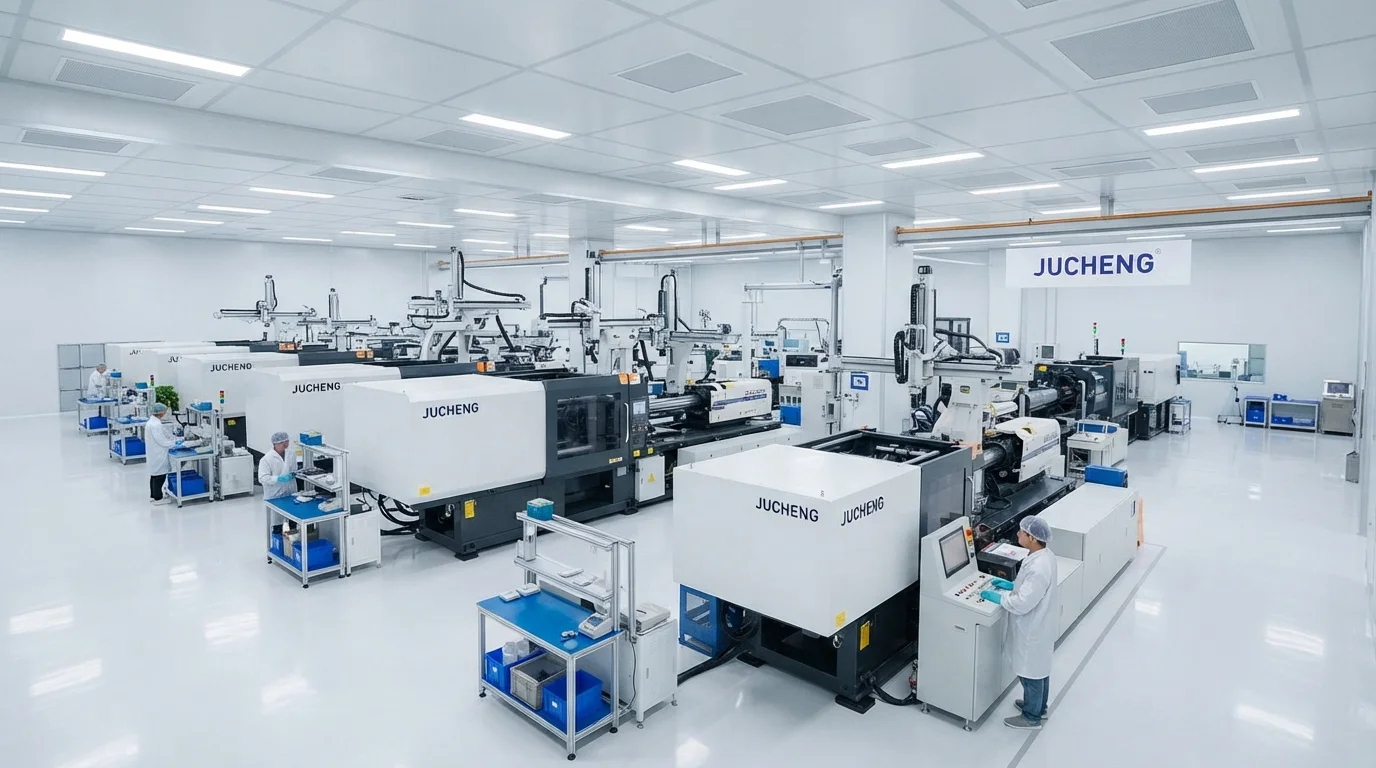
JUCHENG과 협력하면 15T에서 3000T에 이르는 35대 이상의 자동 사출기를 갖춘 광범위한 생산 현장을 이용할 수 있습니다. 당사 시설은 고정밀 유압 및 서보 전동 회전 플래튼이 장착된 전용 멀티 배럴 프레스를 운영합니다. 금형 제작자는 경화 S136 스테인리스강 또는 H13 공구강으로 정밀 셧오프 랜드를 가공하여 1,000,000 사이클 이상 무플래시 밀봉을 보장합니다.
IATF 16949 및 ISO 13485 인증을 받은 품질 관리 시스템이 모든 멀티샷 생산 런을 뒷받침하며 완전한 PPAP 레벨 3 문서를 제공합니다. 화학적으로 호환되는 2색 사출 성형 소재를 선택하면 2액 사출 성형.
자주 묻는 질문 (FAQ)
2색 사출 성형 중 일부 TPE 등급이 폴리카보네이트와 접합되지 않는 이유는 무엇입니까?
표준 비극성 TPE 배합은 폴리카보네이트와 접합하는 데 필요한 극성 작용기를 갖추지 못할 때 화학적 비호환성이 발생합니다. 극성 그라프트 폴리머로 배합된 개질 TPE 등급을 지정하면 화학적 상호확산이 가능해져 강력한 응집 접합을 형성합니다.
기재 예열 온도는 2K 소재 접착력에 어떻게 영향을 미칩니까?
기재 예열은 금형 회전 중 경계층에서 열에너지를 유지합니다. 따뜻한 캐비티 표면(70°C-90°C)은 유입되는 2차 사출 용융 수지가 조기에 급랭되는 것을 방지하여, 고분자 사슬이 응고되기 전에 깊이 상호확산할 충분한 시간을 갖게 합니다.
투샷 성형에서 유리섬유 강화 수지를 1차 기재로 사용할 수 있습니까?
PA66-GF30 또는 PBT-GF30과 같은 유리섬유 강화 엔지니어링 수지는 우수한 1차 구조 기재로 사용됩니다. 유리섬유를 첨가하면 기재의 열수축이 감소하여 치수가 2차 오버몰드와 밀접하게 정렬되고 성형 후 휨을 방지합니다.
투샷 사출 성형에서 열 세척(thermal wash-out)이란 무엇입니까?
열 세척은 고속 사출 중 뜨거운 2차 사출 수지가 얇은 기재 벽을 용융 및 침식할 때 발생합니다. 2차 사출 용융 온도를 낮추고, 게이트를 얇은 리브에서 멀리 재배치하며, 충전 속도를 줄이면 열 세척을 제거할 수 있습니다.
다중 소재 부품에서 UL 옐로 카드 검증이 중요한 이유는 무엇입니까?
UL 옐로 카드 검증은 1차 기재와 2차 오버몰드 모두가 인증된 가연성, 내전기 아크성 및 열 노화 파라미터를 충족함을 확인합니다. 옐로 카드 데이터를 검증하면 결합된 부품이 UL94 V-0 안전 표준을 준수함을 보장합니다.
폴리프로필렌과 TPE 사이의 강한 접착을 어떻게 달성합니까?
폴리프로필렌과 올레핀 기반 TPE는 용융 경계에서 공결정화를 통해 자연적으로 접착되는 비극성 화학 골격을 공유합니다. 깨끗한 금형 셧오프와 적절한 용융 온도를 유지하면 접착 프라이머 없이도 높은 접착 강도를 보장합니다.