
二材料ハードウェアにおいて高い界面剥離強度を実現するための基礎的な前提条件は、相溶性のある熱可塑性樹脂とエラストマー配合を選定することです。剛性の構造用エンジニアリング樹脂と柔軟なエラストマーを単一の金型内で組み合わせるには、極性の整合性、熱分解閾値、分子溶解度パラメータを評価する必要があります。相溶性のないポリマーの組み合わせでは 化学的結合親和性, を達成できず、動的機械疲労下で境界界面に沿って自然に層間剥離が発生します。.
溶融温度と金型冷却チャネルの相互作用を理解することで、製品設計者は基材を変形させることなく強固に融着する材料の組み合わせを選択できます。本技術材料ガイドでは、樹脂相性マトリクス、熱ウィンドウの同期、原材料認証基準について解説します。.
2Kポリマー相性マトリクス:剛性樹脂対エラストマー
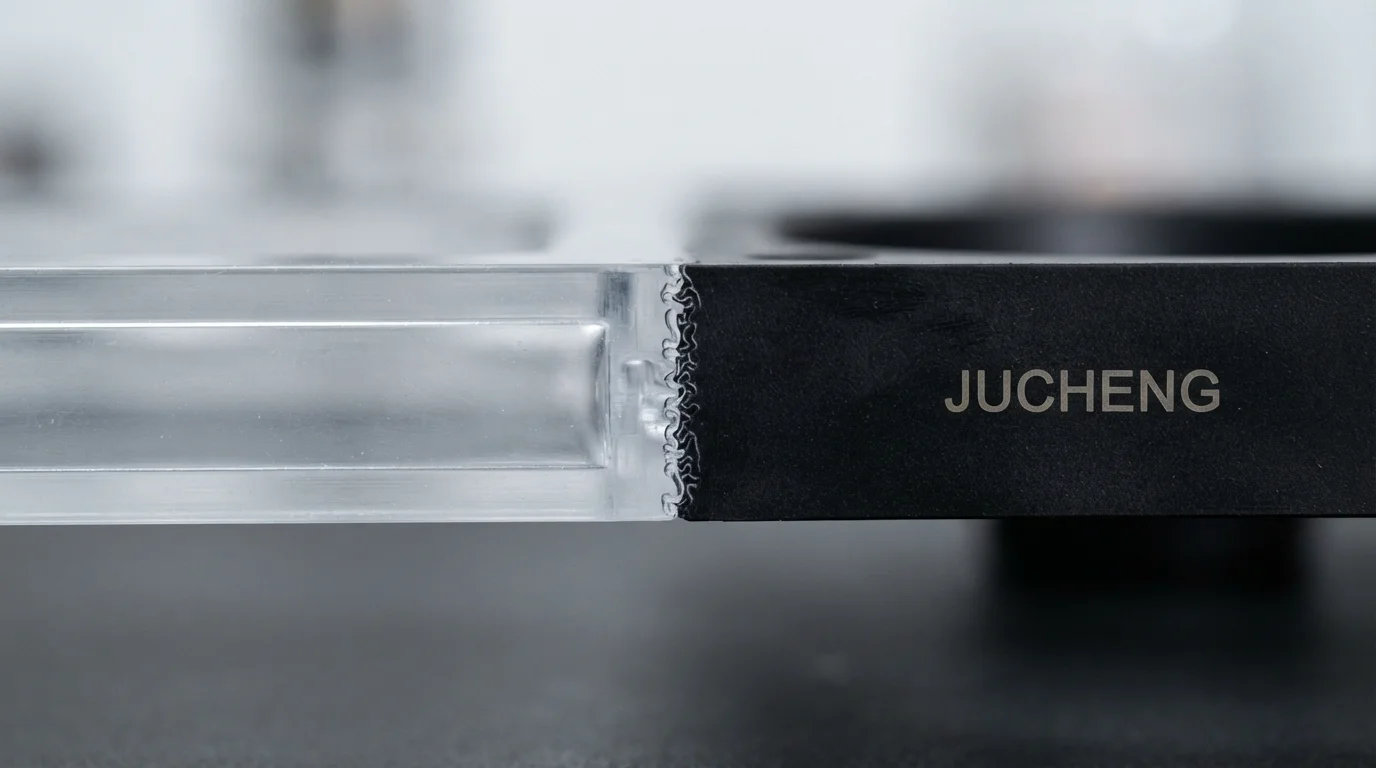
候補となる 二色射出成形材料 を評価するには、ポリマー鎖が境界層を越えて 分子間鎖絡み合い を起こせるかどうかを分析する必要があります。 SABIC Lexan 141R ポリカーボネートはエステル系と非常に良好に接着する Desmopan TPU エラストマーは、両材料が互換性のある化学的骨格を共有しているためです。.
逆に、半結晶性樹脂である DuPont Zytel 70G33L ガラス充填ポリアミドは、接着改質エラストマーを必要とします。 サントプレーンTPV または機械的インターロック溝を設けてエッジの剥離を防ぎます。以下の表1は、一般的な2K樹脂の組み合わせにおけるポリマー適合性評価と接着メカニズムを示しています:
| 硬質基材グレード | オーバーモールドエラストマーグレード | 接着分類 | 界面接着メカニズム | 推奨加工ウィンドウ |
|---|---|---|---|---|
| ポリカーボネート(Lexan 141R) | Desmopan 385S TPU | 優れた化学的融合 | 分子鎖相互拡散 | 2次ショットの溶融温度を215°C~230°Cに設定 |
| PC/ABS (Bayblend FR3010) | Thermolast K TC5GPZ TPE | 強力な分子結合 | ポリマーマトリックス絡み合い | 金型キャビティ温度を70°C~85°Cに維持 |
| PA66-GF30(Zytel 70G33L) | Santoprene 101-55 TPV | 中程度+機械的 | 化学的接着+アンダーカット | 90度の機械的ダブテールを組み込む |
| PP(Borealis RF365MO) | Thermolast M TM6MED TPE | 優れた非極性結合 | 共結晶化拡散 | 離型剤なしで清浄なパーティングラインを確保 |
溶融温度と加工ウィンドウの同期
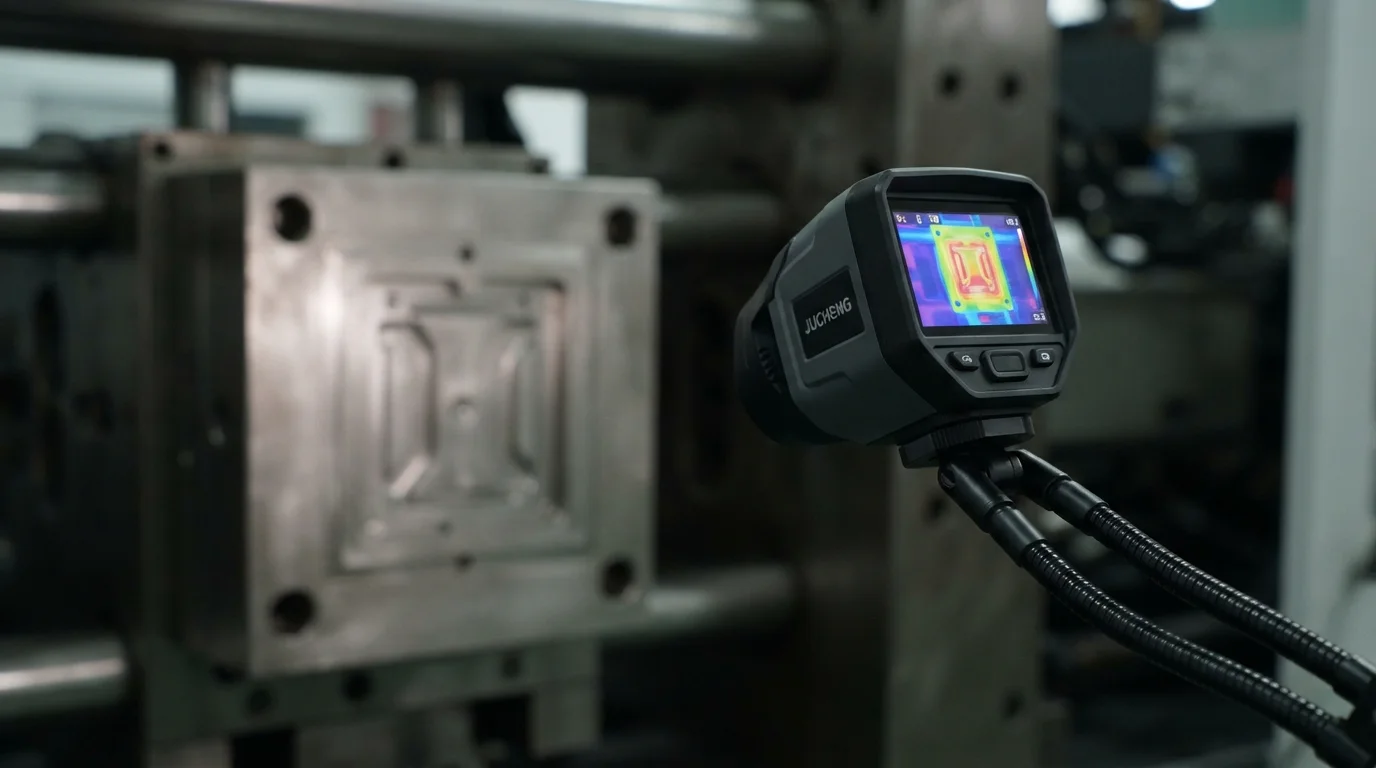
一次基材と二次オーバーモールド間の溶融温度を同期させることで、局所的な サーマルウォッシュアウト. を防ぎます。一次剛性基材樹脂は、流入するセカンドショットの溶融物に接触しても溶融に耐えられる十分に高い熱変形温度(HDT)を備えている必要があります。.
セカンドショット樹脂が過度な溶融温度や高い射出速度でキャビティに流入すると、薄い基材壁を洗い流し、外観上のブリードを引き起こします。最適化された 加工温度ウィンドウ を確立することで、セカンドショット樹脂が基材表面をちょうどよく軟化させ、候補となる二色射出成形材料全体にわたって構造寸法を損なうことなく分子拡散を促進できます。.
200以上の生産樹脂ライブラリと材料イエローカード検証
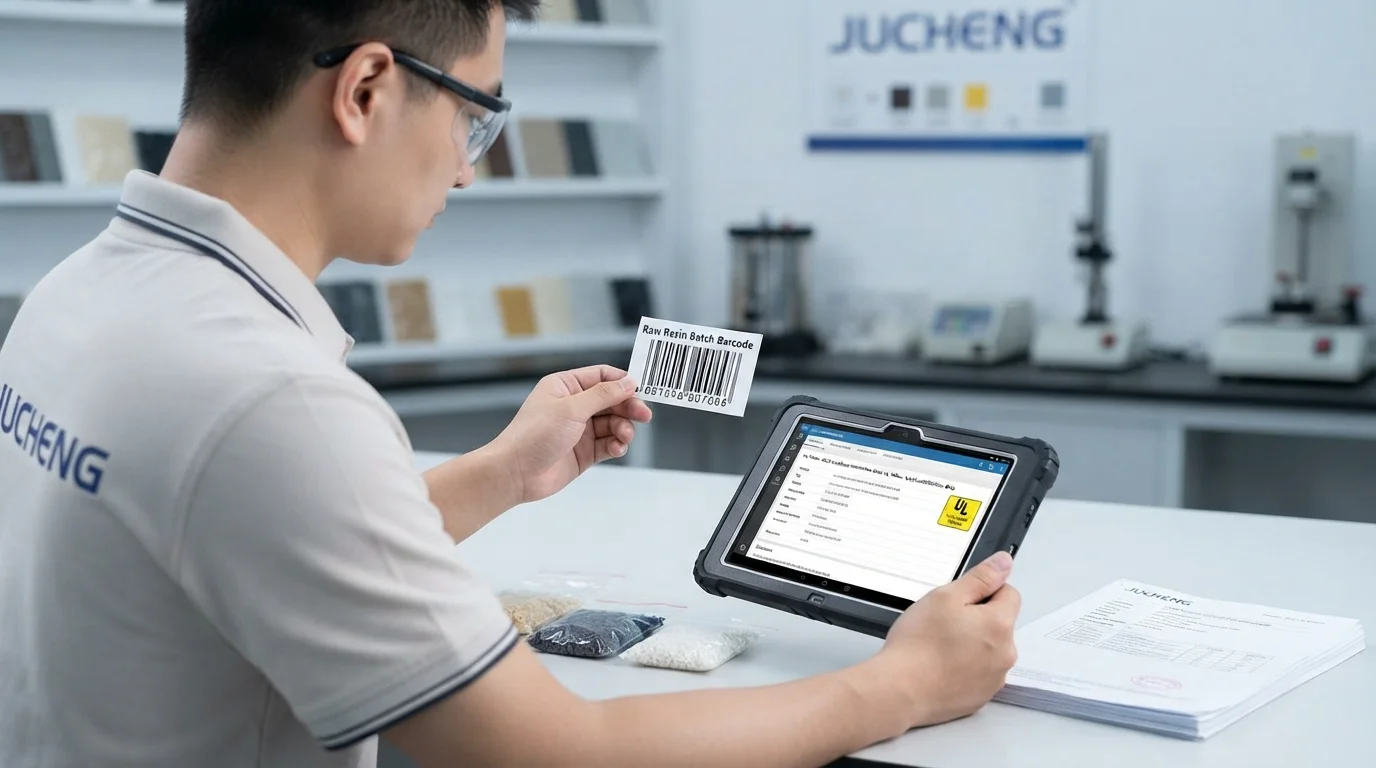
公式文書に裏付けられた認証済みエンジニアリング樹脂を調達することで、量産ロット全体にわたる一貫した機械的性能が保証されます。入荷した材料バッチを公式の ULイエローカードデータベース と照合することで、UL94 V-0などの認証難燃性評価が二色成形加工後も維持されていることを検証できます。.
原材料のCertificate of Analysis(COA)試験を通じて二色射出成形材料を検証することで、汚染された樹脂が生産ホッパーに投入されるのを防ぎます。臨床診断およびヘルスケア機器は、以下に適合する認証済み医療用ポリマーを加工します。 USPクラスVI およびISO 10993生体適合性基準。.
マルチポリマー2K製造でJUCHENGが選ばれる理由
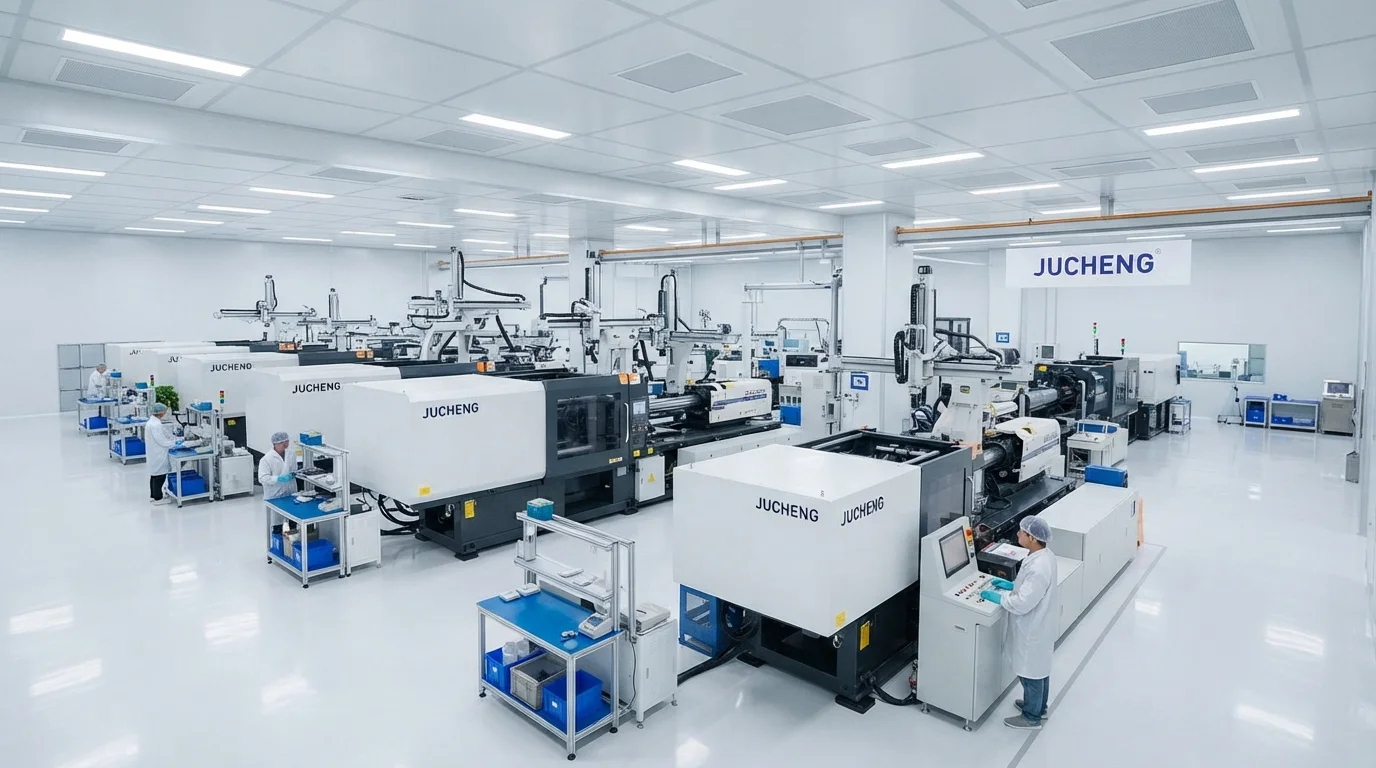
JUCHENGとの提携により、15Tから3000Tの型締力を持つ35台以上の自動射出プレス機を備えた広範な生産フロアを利用できます。当社工場では、高精度の油圧式およびサーボ電動式ロータリープラテンを取り付けた専用のマルチバレルプレス機を運用しています。金型職人は、硬化S136ステンレス鋼またはH13工具鋼から精密なシャットオフランドを加工し、1,000,000サイクル以上にわたるバリのないシーリングを保証します。.
IATF 16949およびISO 13485に認証された品質マネジメントシステムが、すべてのマルチショット生産を支え、完全なPPAPレベル3文書を提供します。化学的に適合するツーショット射出成形材料を選択することで、以下における層間剥離をゼロにします。 ツーショット射出成形.
よくある質問 (FAQ)
ツーショット成形中に一部のTPEグレードがポリカーボネートと接着しないのはなぜですか?
化学的不適合は、標準的な非極性TPE配合がポリカーボネートと接着するために必要な極性官能基を欠いている場合に発生します。極性グラフトポリマーで配合された改質TPEグレードを指定することで、化学的相互拡散が可能になり、強固な凝集接合部が形成されます。.
基材の予熱温度は2K材料の接着にどのように影響しますか?
基材の予熱は、金型回転中に境界層の熱エネルギーを維持します。温かいキャビティ表面(70°C~90°C)は、流入するセカンドショットのメルトが早期に急冷されるのを防ぎ、ポリマー鎖が固化する前に深く相互拡散する十分な時間を確保します。.
ツーショット成形でガラス繊維強化樹脂を一次基材として使用できますか?
PA66-GF30やPBT-GF30などのガラス繊維強化エンジニアリング樹脂は、優れた一次構造基材として機能します。ガラス繊維を添加すると基材の熱収縮が低減し、その寸法が二次オーバーモールドと密接に一致し、成形後の反りを防ぎます。.
ツーショット射出成形におけるサーマルウォッシュアウトとは何ですか?
サーマルウォッシュアウトは、高温のセカンドショット樹脂が高速射出中に薄い基材壁を溶かして侵食する場合に発生します。セカンドショットのメルト温度を下げ、ゲートを薄いリブから離れた位置に移動し、充填速度を低減することで、サーマルウォッシュアウトを解消できます。.
マルチマテリアル部品にとってULイエローカード認証が重要なのはなぜですか?
ULイエローカード認証は、一次基材と二次オーバーモールドの両方が、認証された難燃性、耐トラッキング性、および熱老化パラメータを満たしていることを確認します。イエローカードデータを検証することで、複合部品がUL94 V-0安全基準に適合することが保証されます。.
ポリプロピレンとTPEの間に強固な接着を実現するにはどうすればよいですか?
ポリプロピレンとオレフィン系TPEは、非極性の化学的主鎖を共有しており、メルト境界での共結晶化を通じて自然に接着します。清浄な金型シャットオフと適切なメルト温度を維持することで、接着プライマーを必要とせずに高い接着強度が確保されます。.