
2단계 이송 오버몰딩과 단일 프레스 2색(2K) 사출 중 선택하는 것은 다중 재료 제품 개발에서 가장 중요한 결정 중 하나입니다. 제품 개발 팀은 초기 금형 툴링 예산과 장기적인 부품 제조 효율성 사이에서 균형을 맞춰야 합니다. 잘못된 공정을 선택하면 소량 프로젝트에서 과도한 초기 자본 지출이 발생하거나 대량 생산 중에 경쟁력 없는 인건비가 발생할 수 있습니다.
기계 아키텍처, 금형 복잡성 및 연간 생산량 임계값을 이해하면 엔지니어링 팀이 단위 경제성을 최적화할 수 있습니다. 이 기술 비교 가이드는 가공 메커니즘, 금형 투자, 생산량 손익분기 곡선 및 품질 고려 사항을 평가합니다.
오버몰딩(2단계 공정) vs 2색/2K(단일 프레스 공정)
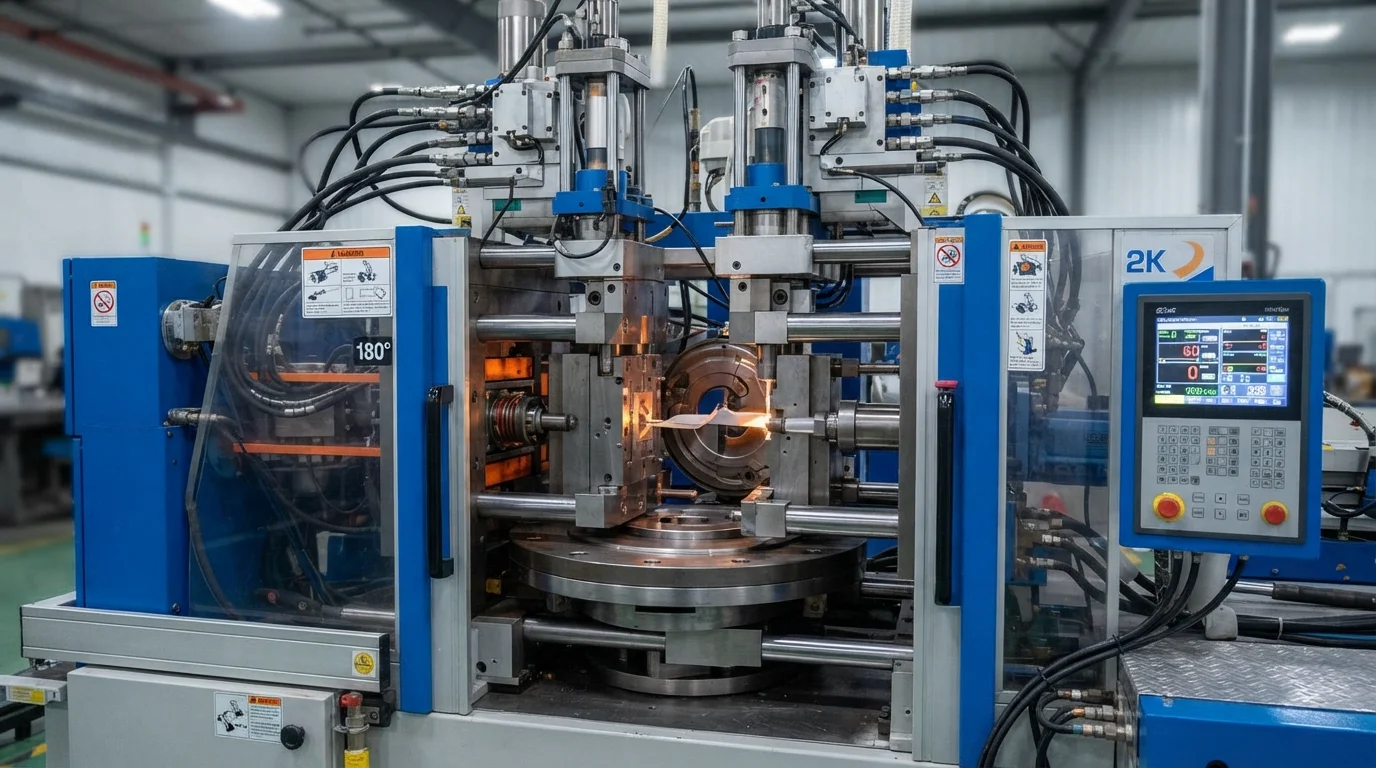
평가 오버몰딩 vs 2색 사출 사출 기계 내에서 원자재가 시퀀싱되는 방식을 분석해야 합니다. 표준 2단계 이송 몰딩 생산을 두 개의 별도 작업으로 나누어 1차 프레스에서 강성 기판을 성형한 다음 2차 프레스로 이송하여 엘라스토머 캡슐화를 수행합니다. 강성 수지로 성형된 기판은 ABS, 폴리카보네이트(PC), 또는 나일론은 2차 가공이 시작되기 전에 완전히 냉각됩니다.
Conversely, two-shot molding—commonly known as 2K molding—executes both injections within a single machine cycle using specialized rotary platen tooling. Operating dual injection barrels on a single press injects rigid resin and soft TPE 또는 TPU sequentially, eliminating manual transfer delays. Injecting the second material onto a warm substrate boundary promotes deep molecular chain diffusion, resulting in superior interfacial adhesion strength.
Production Volume Thresholds: When to Switch from Overmolding to 2K
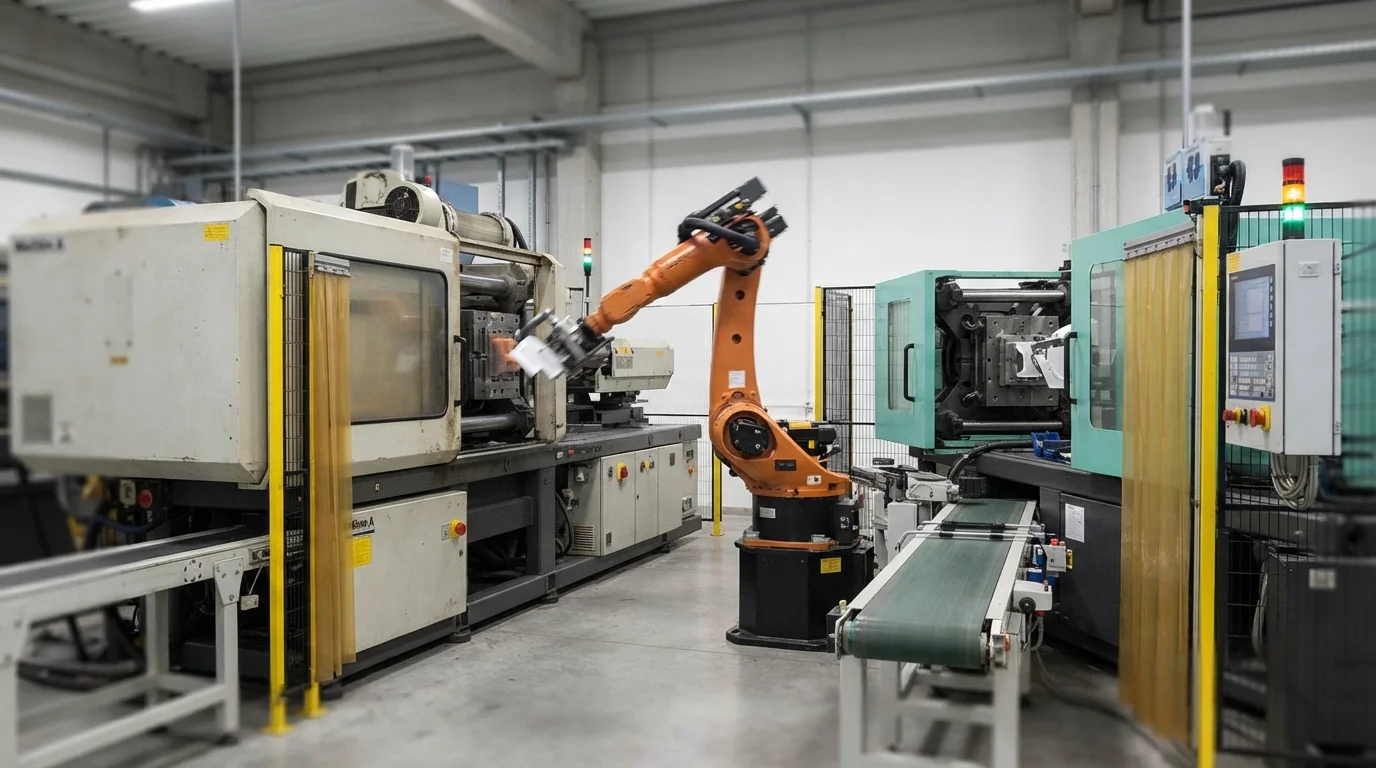
Determining the right approach in overmolding vs two shot molding centers on annual production volume and project lifespan. Two-step transfer overmolding serves as the preferred solution for prototype validation and low-to-medium production runs of 1,000 to 20,000 units. Utilizing standard injection presses and modular mold bases keeps initial tooling investments low, enabling fast market entry.
High-volume programs exceeding 50,000 units justify the higher upfront investment of 2K rotary platen tooling. Single-press 2K molding eliminates secondary part handling, slashes cycle times by up to 40%, and reduces scrap rates below 0.5%. Lower labor expenses and faster cycle throughput quickly offset initial mold development costs over long production runs.
Production volume selection criteria include:
- Low-to-medium volume runs (1,000 to 20,000 parts)—Transfer overmolding minimizes upfront tooling NRE capital and shortens mold delivery.
- High-volume series production (50,000+ parts)—Two-shot 2K molding delivers the lowest piece-part cost and maximizes hourly press yield.
- Tight-tolerance cosmetic components—Single-press 2K rotary indexing guarantees precise shut-off alignment, eliminating transfer handling errors.
금형 비용, 리드 타임 및 생산 경제성
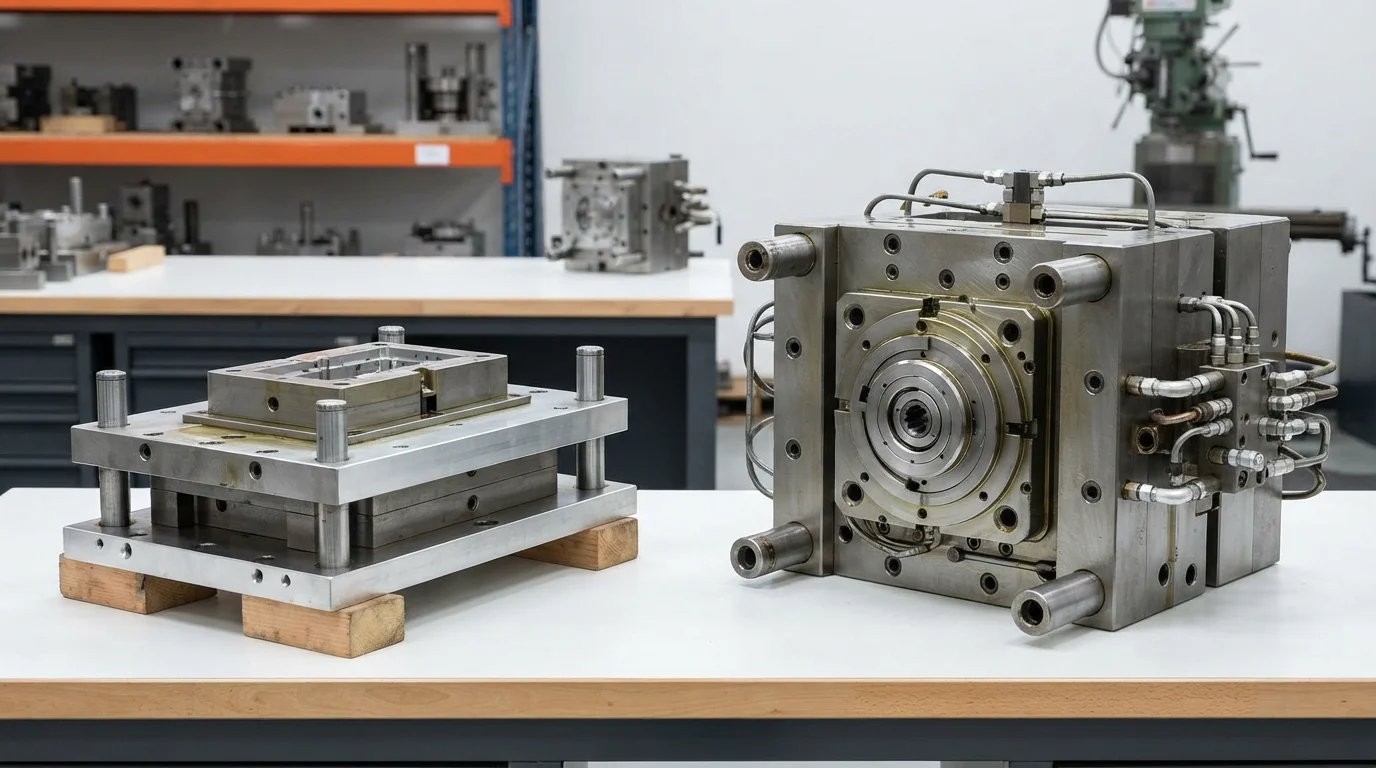
금형 투자와 부품 노무비는 두 제조 경로 간의 핵심적인 재정적 트레이드오프를 형성합니다. 트랜스퍼 오버몰딩은 두 개의 더 간단한 단일 캐비티 금형 베이스를 필요로 하여 금형 제작 리드 타임을 2~3주로 단축합니다. 2액형(2K) 금형 베이스는 복잡한 180도 회전 플래튼, 이중 핫 러너 매니폴드, 독립적인 셧오프 시스템을 통합하여 4~8주의 제작 시간이 필요합니다.
오버몰딩과 2액형 사출 성형의 경제성을 비교하면 2K 금형이 더 높은 자본을 요구하지만, 긴 생산 런에서 상당한 단위당 노무비 절감을 제공한다는 것을 증명합니다. 아래 표 1은 두 공정 간의 주요 기술적, 재정적, 운영적 차이를 설명합니다:
| 비교 지표 | 2단계 트랜스퍼 오버몰딩 | 통합 2액형(2K) 성형 | 엔지니어링 선택 지침 |
|---|---|---|---|
| 기계 아키텍처 | 두 대의 표준 단일 배럴 프레스 | 회전 플래튼이 있는 한 대의 특수 이중 배럴 프레스 | 2K는 특수 프레스 기계를 요구함 |
| 초기 금형 NRE 비용 | 낮음 ($8,000 – $18,000 USD) | 높음 ($25,000 – $65,000+ USD) | 저용량 예산에는 트랜스퍼 오버몰딩 선택 |
| 금형 제작 리드 타임 | 2~3주 (단순한 금형 베이스) | 4~8주 (복잡한 회전식 툴링) | 트랜스퍼 툴링은 T1 프로토타입 일정을 가속화합니다 |
| 완성 부품당 사이클 타임 | 35~65초 (두 번의 별도 사이클) | 20~35초 (동시 단일 사이클) | 2K 몰딩은 사이클 타임을 최대 40%까지 단축합니다 |
| 최적 생산 수량 | 1,000~20,000개 | 50,000~500,000개 이상 | 물량 임계값은 금형 상각 ROI를 결정합니다 |
JUCHENG의 멀티 머티리얼 몰딩 솔루션을 선택해야 하는 이유
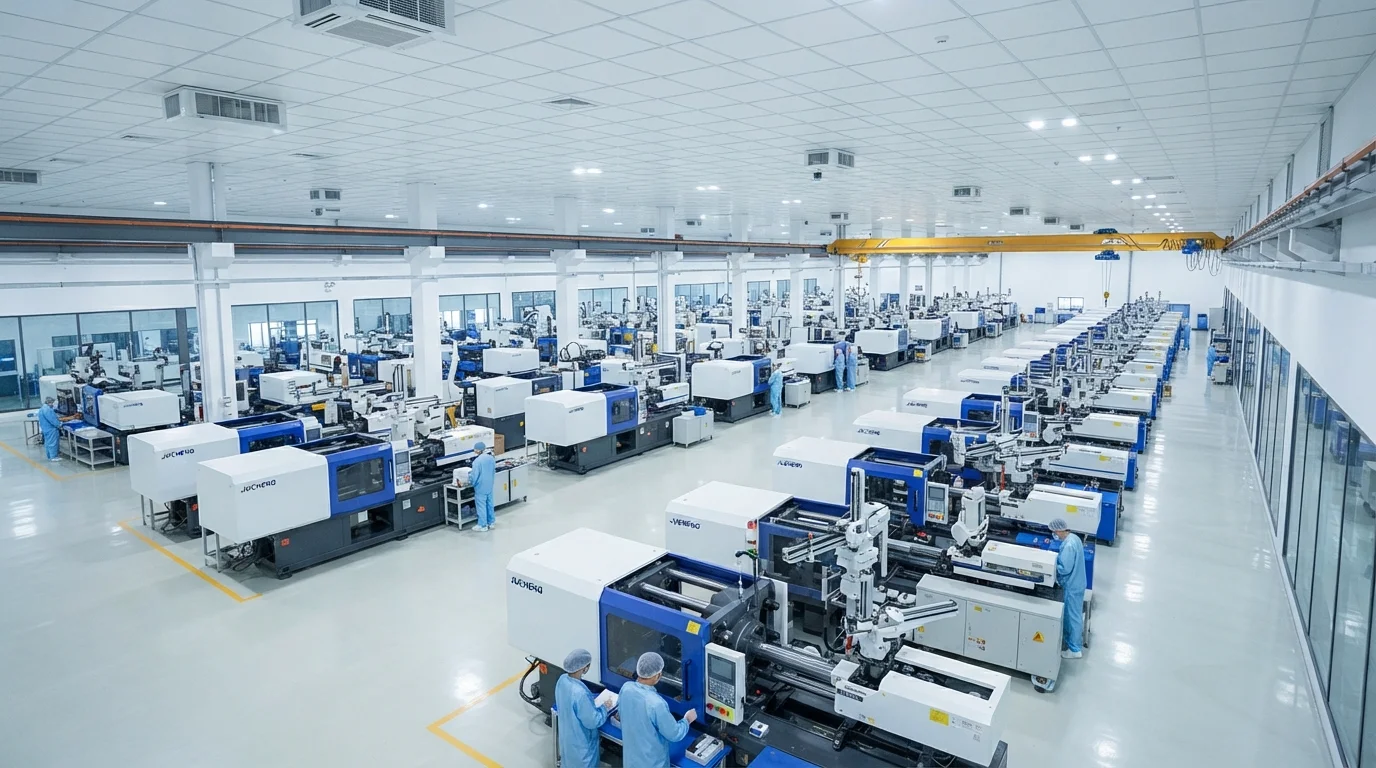
JUCHENG과의 파트너십은 15T~3000T 클램핑 포스를 갖춘 35대 이상의 자동 사출 프레스를 갖춘 첨단 제조 시설에 대한 접근을 제공합니다. 자체 금형 공장에서 25세트의 5축 CNC 머신을 운영하여 경화된 셧오프 강철 랜드를 정밀 가공할 수 있습니다 S136 스테인리스강 또는 H13 공구강.
오버몰딩과 2색 사출 성형을 평가하면 맞춤형 제품에 대한 최적의 접근 방식을 선택하는 데 도움이 됩니다 오버몰딩 사출 성형. IATF 16949 및 ISO 13485로 인증된 품질 관리 시스템은 모든 멀티 샷 생산 런을 뒷받침하며, 자동차 프로그램에 대한 전체 PPAP 레벨 3 문서를 제공합니다. ISO 클래스 8 클린룸 몰딩 부서를 운영하여 의료 부품을 몰딩 및 드롭 패키징 중 입자 오염으로부터 보호합니다.
자주 묻는 질문 (FAQ)
오버몰딩과 2색 사출 성형의 주요 차이점은 무엇인가요?
트랜스퍼 오버몰딩은 기판을 한 프레스에서 성형한 후 두 번째 프레스로 옮겨 엘라스토머를 캡슐화하는 2단계 공정입니다. 2색(2K) 사출 성형은 특수한 180도 회전 플래튼 금형을 사용하여 단일 프레스 사이클 내에서 두 재료를 모두 사출합니다.
트랜스퍼 오버몰딩에서 2K 사출 성형으로 전환하는 것이 재정적으로 타당해지는 시점은 언제인가요?
연간 생산량이 50,000개를 초과하면 2K 사출 성형으로 전환하는 것이 비용 효율적이 됩니다. 더 빠른 사이클 시간, 수동 트랜스퍼 노동 제로, 낮은 스크랩 비율은 더 높은 초기 툴링 NRE 투자를 빠르게 상쇄합니다.
2색 2K 사출 성형이 트랜스퍼 오버몰딩보다 더 강한 재료 결합을 생성하나요?
2색 사출 성형은 일반적으로 우수한 결합 강도를 제공합니다. 2차 엘라스토머가 기판이 형성된 직후, 기판 경계 표면 스킨이 아직 따뜻할 때 사출되기 때문입니다. 따뜻한 경계 표면은 분자 사슬 상호 확산을 최대화합니다.
일반 사출 성형 기계로 2색 2K 금형을 가동할 수 있나요?
표준 단일 배럴 프레스는 상당한 개조 없이는 2색 금형을 가동할 수 없습니다. 2색 사출 성형에는 이중 사출 배럴, 독립 유압 회로, 통합 회전 플래튼 제어 장치를 갖춘 특수 프레스가 필요합니다.
쾌속 프로토타이핑 및 브리지 생산에 더 적합한 공정은 무엇인가요?
트랜스퍼 오버몰딩은 1,000~10,000개 규모의 쾌속 프로토타이핑 및 브리지 생산에 훨씬 우수합니다. 두 개의 더 간단한 단일 캐비티 금형 베이스를 제작하면 툴링 리드 타임이 2~3주로 단축되고 초기 자본 위험이 최소화됩니다.
부품 형상은 오버몰딩과 2K 사출 성형 선택에 어떤 영향을 미치나요?
단순하고 동심원형의 오버몰딩 섹션이 있는 부품은 회전 2K 툴에 쉽게 적응합니다. 깊은 사이드 액션 슬라이더나 수동 삽입 인서트가 필요한 복잡한 형상은 종종 2단계 트랜스퍼 오버몰딩을 사용하여 제조하는 것이 더 경제적입니다.