
Le choix entre le surmoulage par transfert en deux étapes et le moulage bi-injection (2K) en une seule presse représente l'une des décisions les plus critiques dans le développement de produits multi-matériaux. Les équipes de développement produit doivent équilibrer les budgets initiaux d'outillage de moule avec l'efficacité de fabrication à long terme des pièces. Choisir le mauvais procédé peut entraîner des dépenses d'investissement initiales excessives sur des projets à faible volume ou des coûts de main-d'œuvre non compétitifs lors de la production en série à grand volume.
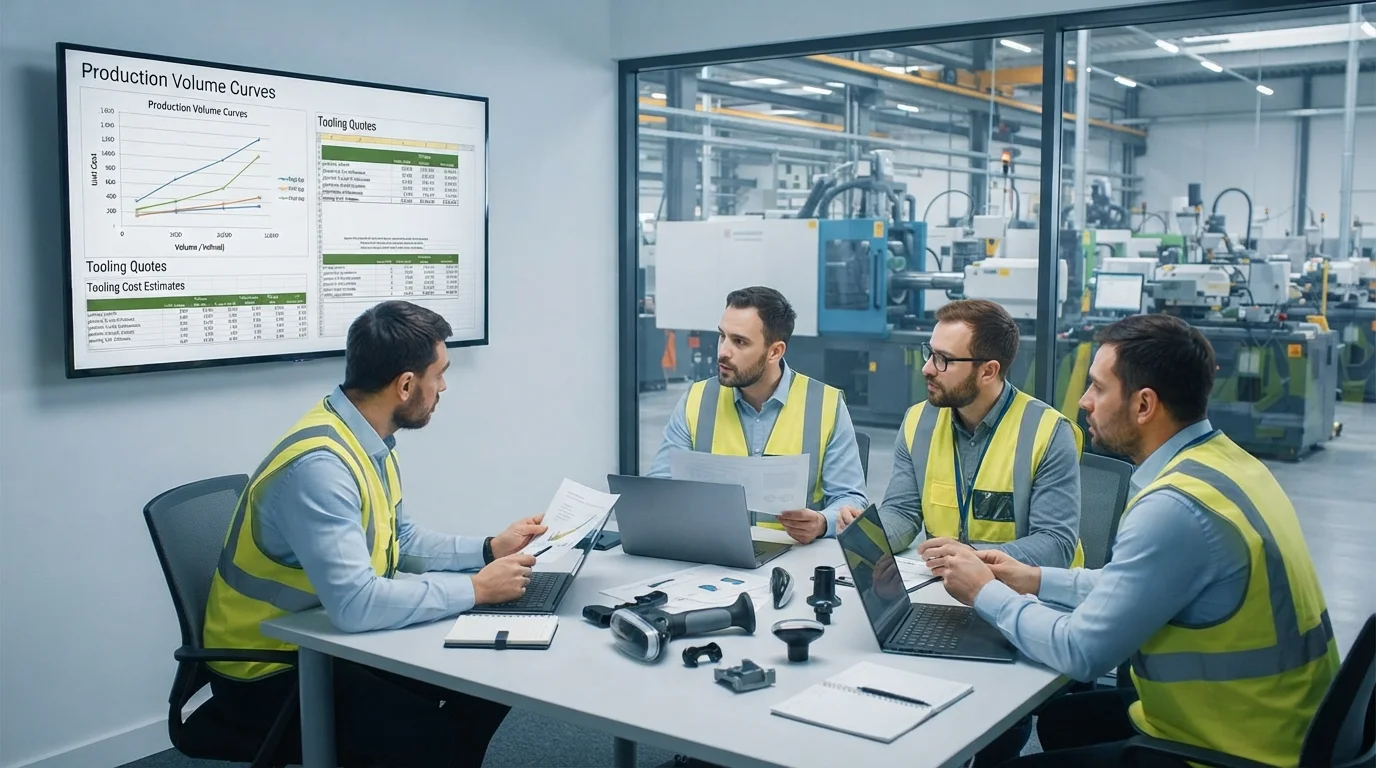
Comprendre les architectures des machines, les complexités d'outillage et les seuils de volume annuels permet aux équipes d'ingénierie d'optimiser l'économie unitaire. Ce guide de comparaison technique évalue les mécanismes de transformation, les investissements d'outillage, les courbes de seuil de rentabilité des volumes de production et les considérations de qualité.
Surmoulage (procédé en deux étapes) vs bi-injection/2K (procédé en une seule presse)
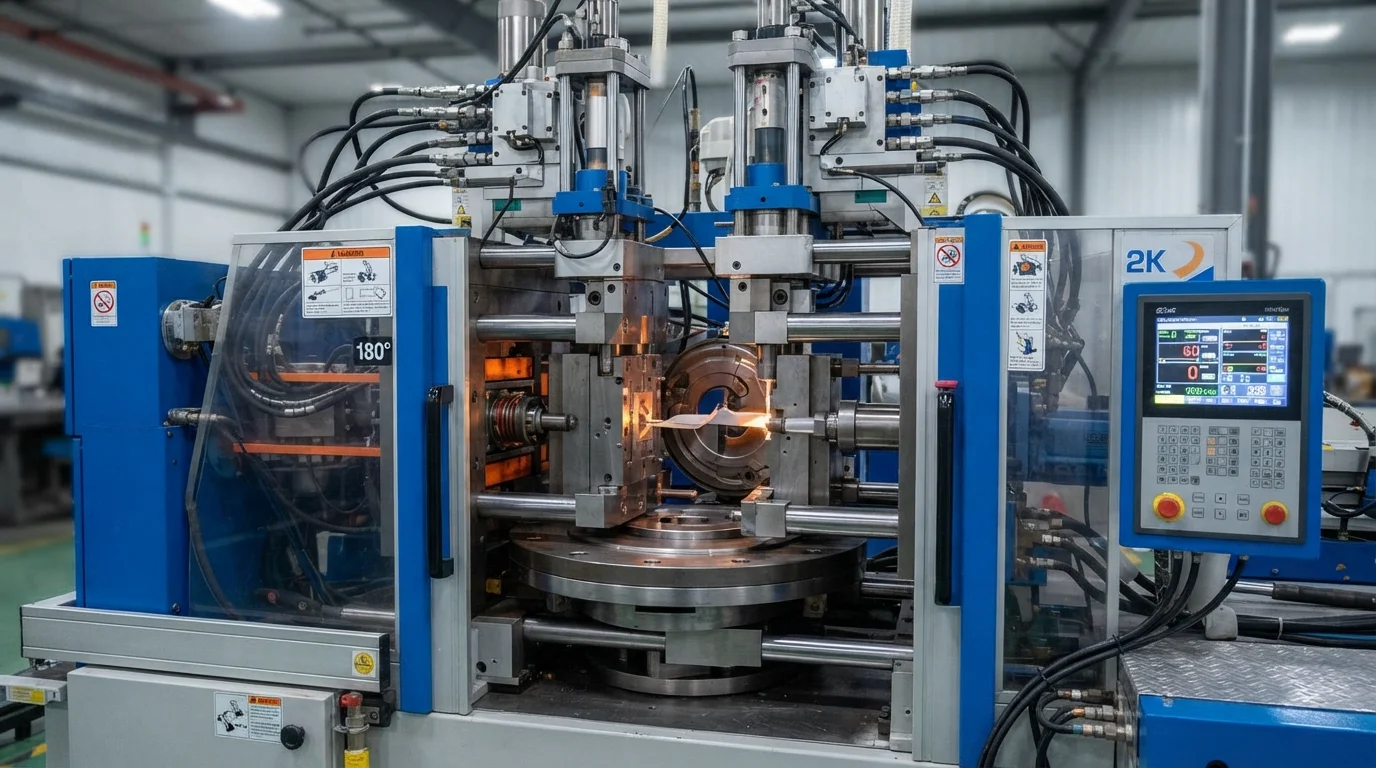
Évaluer surmoulage vs moulage bi-injection nécessite d'analyser comment les matières premières sont séquencées à l'intérieur des machines d'injection. Le moulage par transfert en deux étapes standard divise la production en deux opérations distinctes, moulant le substrat rigide sur une presse primaire avant de le transférer vers une presse secondaire pour l'encapsulation élastomère. Les substrats moulés à partir de résines rigides comme ABS, polycarbonate (PC) optique, ou le nylon refroidissent complètement avant que la transformation secondaire ne commence.
Inversement, le moulage bi-injection—communément appelé moulage 2K—exécute les deux injections au sein d'un seul cycle machine en utilisant des outillage à plateau rotatif. L'utilisation de deux barillets d'injection sur une seule presse injecte une résine rigide et une résine souple TPE ou en TPU séquentiellement, éliminant les délais de transfert manuel. L'injection du second matériau sur une frontière de substrat chaud favorise une diffusion profonde des chaînes moléculaires, ce qui se traduit par une résistance d'adhérence interfaciale supérieure.
Seuils de volume de production : quand passer du surmoulage au 2K
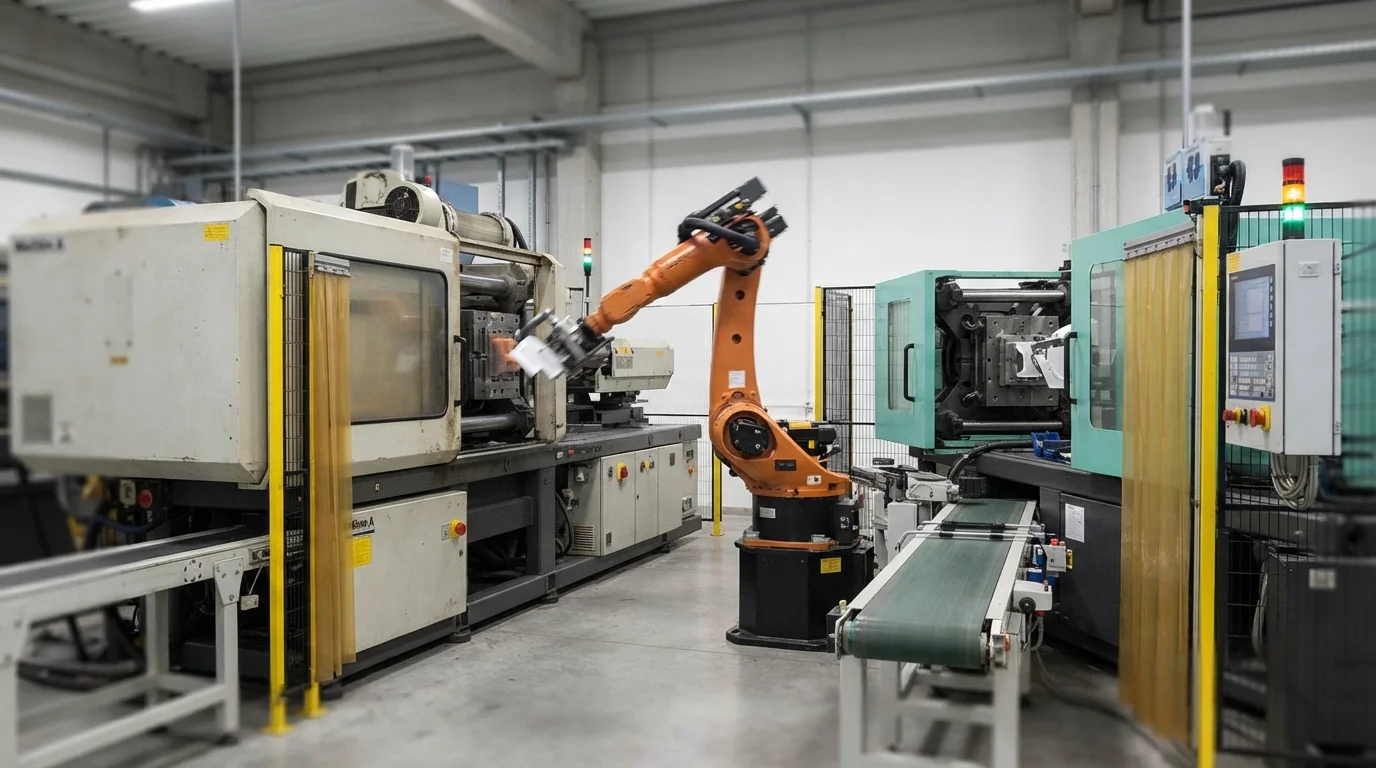
La détermination de la bonne approche entre le surmoulage et le moulage deux shots repose sur le volume de production annuel et la durée de vie du projet. Le surmoulage par transfert en deux étapes constitue la solution privilégiée pour la validation de prototypes et les séries de production faibles à moyennes de 1 000 à 20 000 unités. L'utilisation de presses à injection standard et de bases de moules modulaires permet de maintenir les investissements initiaux en outillage à un faible niveau, ce qui permet une entrée rapide sur le marché.
Les programmes à grand volume dépassant 50 000 unités justifient l'investissement initial plus élevé d'un outillage à plateau rotatif 2K. Le moulage 2K sur presse unique élimine la manutention secondaire des pièces, réduit les temps de cycle jusqu'à 40% et abaisse les taux de rebut en dessous de 0,5%. La réduction des coûts de main-d'œuvre et le débit de cycle plus rapide compensent rapidement les coûts initiaux de développement des moules sur de longues séries de production.
Les critères de sélection du volume de production comprennent :
- Séries de volume faible à moyen (1 000 à 20 000 pièces)—Le surmoulage par transfert minimise le capital NRE d'outillage initial et raccourcit la livraison des moules.
- Production en série à grand volume (50 000+ pièces)—Le moulage deux shots 2K offre le coût pièce le plus bas et maximise le rendement horaire de la presse.
- Composants cosmétiques à tolérance serrée—L'indexation rotative 2K sur presse unique garantit un alignement précis des obturateurs, éliminant les erreurs de manutention lors du transfert.
Coût de l'outillage, délais de livraison et économie de production
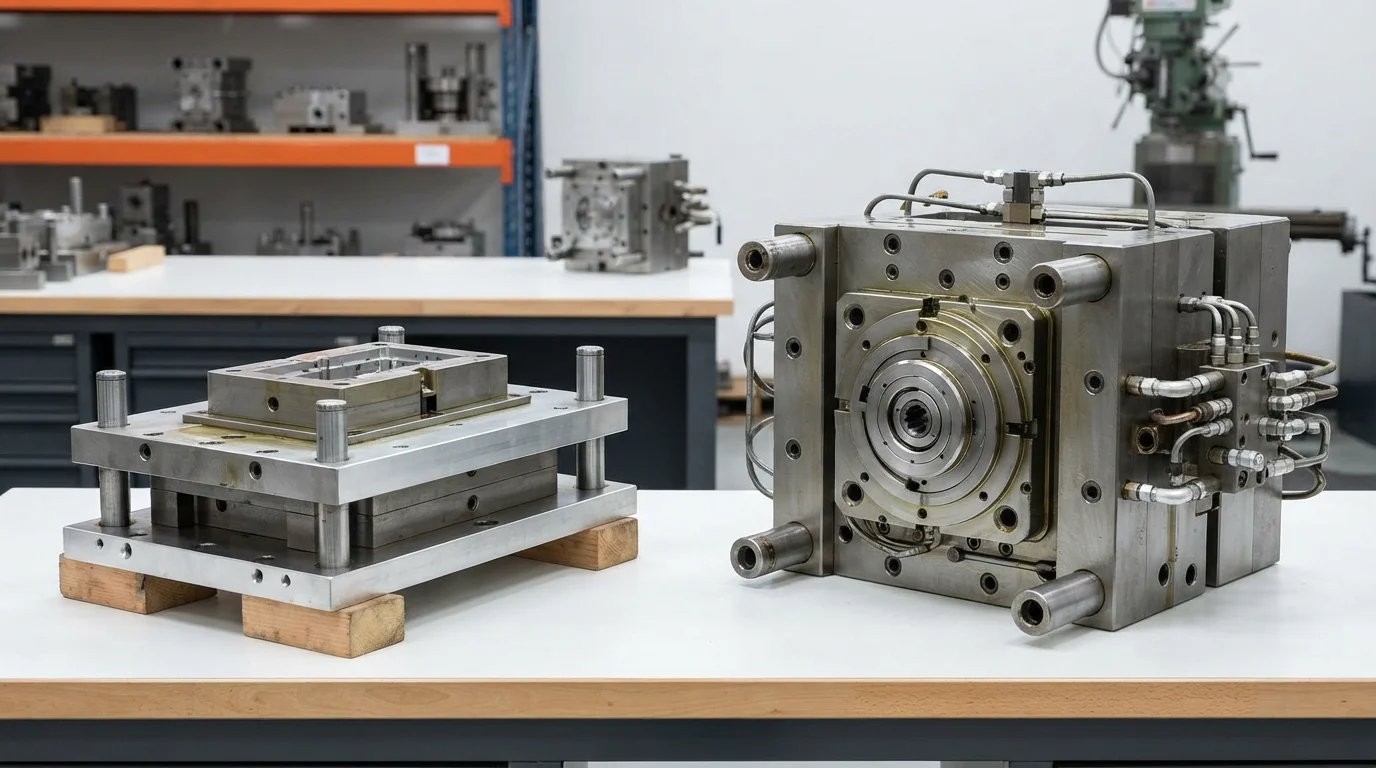
L'investissement en outillage et la main-d'œuvre par pièce constituent les principaux compromis financiers entre les deux voies de fabrication. Le surmoulage par transfert nécessite deux bases de moules à une seule empreinte plus simples, ce qui réduit les délais de fabrication des moules à 2 à 3 semaines. Les bases de moules deux shots 2K intègrent des plateaux rotatifs complexes à 180 degrés, des collecteurs à canaux chauds doubles et des systèmes d'obturation indépendants, nécessitant 4 à 8 semaines de fabrication.
La comparaison de l'économie du surmoulage par rapport au moulage bi-injection démontre que, si l'outillage 2K nécessite un capital plus élevé, il permet des économies de main-d'œuvre par unité significatives sur de longues séries de production. Le tableau 1 ci-dessous présente les principales différences techniques, financières et opérationnelles entre les deux procédés :
| Critère de comparaison | Surmoulage par transfert en deux étapes | Moulage intégré à deux injections (2K) | Directive de sélection technique |
|---|---|---|---|
| Architecture de la machine | Deux presses standard à un seul fourreau | Une presse spécialisée à double fourreau avec plateau rotatif | Le 2K nécessite une presse spécialisée |
| Coût NRE d'outillage initial | Inférieur ($8 000 – $18 000 USD) | Supérieur ($25 000 – $65 000+ USD) | Choisir le surmoulage par transfert pour les budgets de faible volume |
| Délai de fabrication du moule | 2 à 3 semaines (bases de moule plus simples) | 4 à 8 semaines (outillage rotatif complexe) | L'outillage de transfert accélère les calendriers de prototypage T1 |
| Temps de cycle par pièce finie | 35 à 65 secondes (deux cycles séparés) | 20 à 35 secondes (cycle unique simultané) | Le moulage 2K réduit le temps de cycle jusqu'à 40 % |
| Volume de production optimal | 1 000 à 20 000 unités | 50 000 à 500 000+ unités | Le seuil de volume détermine le retour sur investissement de l'amortissement de l'outillage |
Pourquoi choisir JUCHENG pour les solutions de moulage multi-matériaux
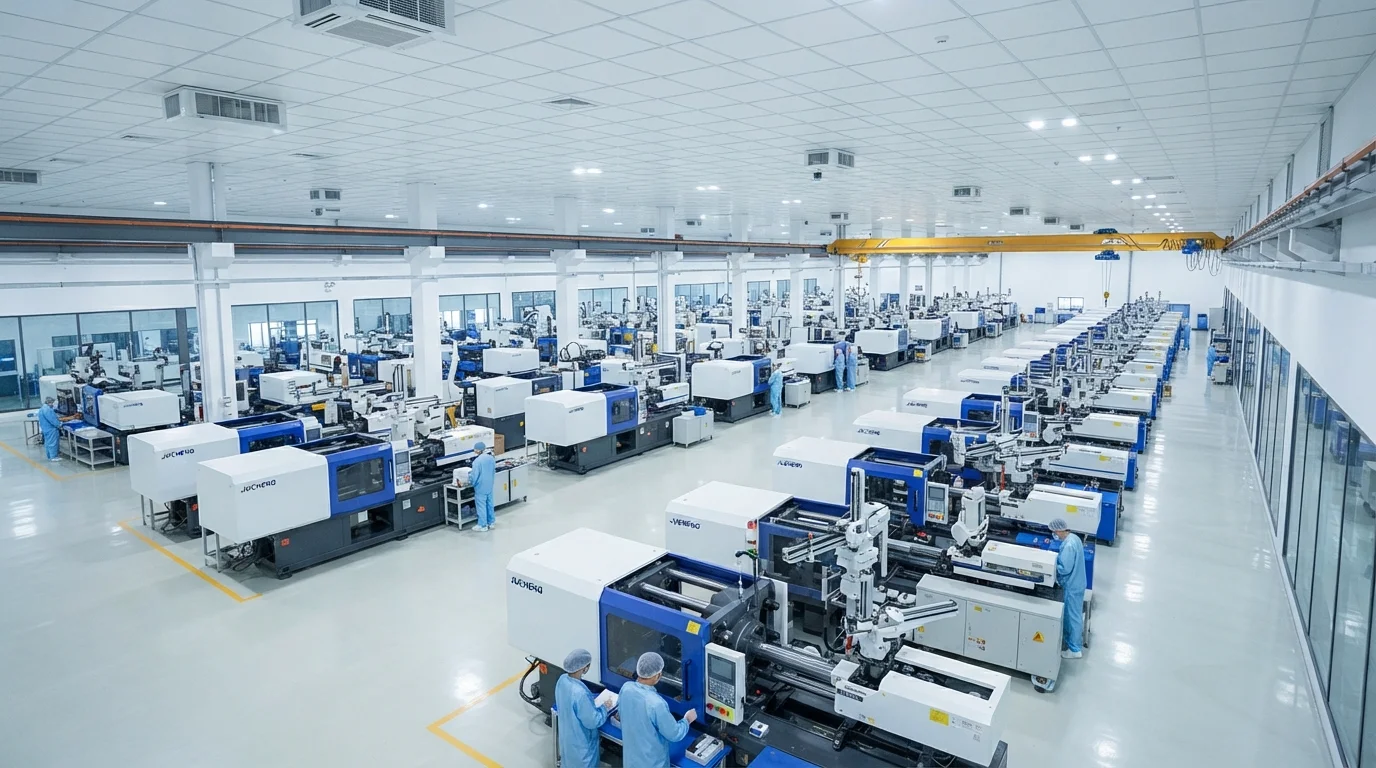
Travailler avec JUCHENG donne accès à une installation de fabrication avancée abritant plus de 35 presses à injecter automatisées d'une force de fermeture allant de 15T à 3000T. L'exploitation d'un atelier d'outillage interne équipé de 25 ensembles de machines CNC 5 axes permet l'usinage précis des portées d'acier d'arrêt à partir d'acier trempé Acier inoxydable S136 ou en de l'acier à outils H13.
L'évaluation du surmoulage par rapport au moulage deux shots aide à sélectionner l'approche optimale pour le sur mesure moulage par injection de surmoulage. Les systèmes de management de la qualité certifiés IATF 16949 et ISO 13485 soutiennent chaque production multi-shots, offrant une documentation complète PPAP niveau 3 pour les programmes automobiles. L'exploitation d'un département de moulage en salle blanche ISO classe 8 protège les composants médicaux contre la contamination particulaire pendant le moulage et l'emballage en vrac.
Questions fréquemment posées (FAQ)
Quelle est la principale différence entre le surmoulage et le moulage deux shots ?
Le surmoulage par transfert est un procédé en deux étapes où le substrat est moulé sur une presse puis transféré vers une seconde presse pour l'encapsulation élastomère. Le moulage deux shots (2K) injecte les deux matériaux dans un seul cycle de presse à l'aide d'un moule spécialisé à plateau rotatif à 180 degrés.
Quand est-il financièrement judicieux de passer du surmoulage par transfert au moulage 2K ?
Le passage au moulage 2K devient rentable lorsque le volume de production annuel dépasse 50 000 unités. Des temps de cycle plus rapides, une main-d'œuvre de transfert manuel nulle et des taux de rebut plus faibles compensent rapidement l'investissement NRE initial plus élevé en outillage.
Does two-shot 2K molding produce stronger material bonds than transfer overmolding?
Two-shot molding typically delivers superior bond strength because the secondary elastomer is injected immediately after the substrate forms, while the substrate boundary skin is still warm. Warm boundary surfaces maximize molecular chain interdiffusion.
Can regular injection molding machines run two-shot 2K molds?
Standard single-barrel presses cannot run two-shot molds without significant modifications. Two-shot molding requires specialized presses equipped with dual injection barrels, independent hydraulic circuits, and integrated rotary platen controls.
Which process is better suited for rapid prototyping and bridge production?
Transfer overmolding is vastly superior for rapid prototyping and bridge production of 1,000 to 10,000 units. Building two simpler single-cavity mold bases reduces tooling lead times to 2-3 weeks and minimizes upfront capital risk.
How does part geometry influence the choice between overmolding and 2K molding?
Parts with simple, concentric overmolded sections easily adapt to rotary 2K tools. Complex geometries requiring deep side-action sliders or hand-loaded inserts are often more economical to manufacture using two-step transfer overmolding.