
2ステップのトランスファーオーバーモールディングと単一プレスのツーショット(2K)成形の選択は、多材料製品開発における最も重要な決定の一つです。製品開発チームは、初期の金型ツーリング予算と長期的な部品製造効率のバランスを取る必要があります。間違ったプロセスを選択すると、低量産プロジェクトでの過剰な初期設備投資や、高量産シリーズ生産中の競争力のない人件費につながる可能性があります。.
機械アーキテクチャ、金型の複雑さ、年間生産数量の閾値を理解することで、エンジニアリングチームはユニットエコノミクスを最適化できます。この技術比較ガイドでは、加工メカニクス、金型投資、生産数量の損益分岐曲線、品質に関する考慮事項を評価します。.
オーバーモールディング(2ステッププロセス) vs ツーショット/2K(単一プレスのプロセス)
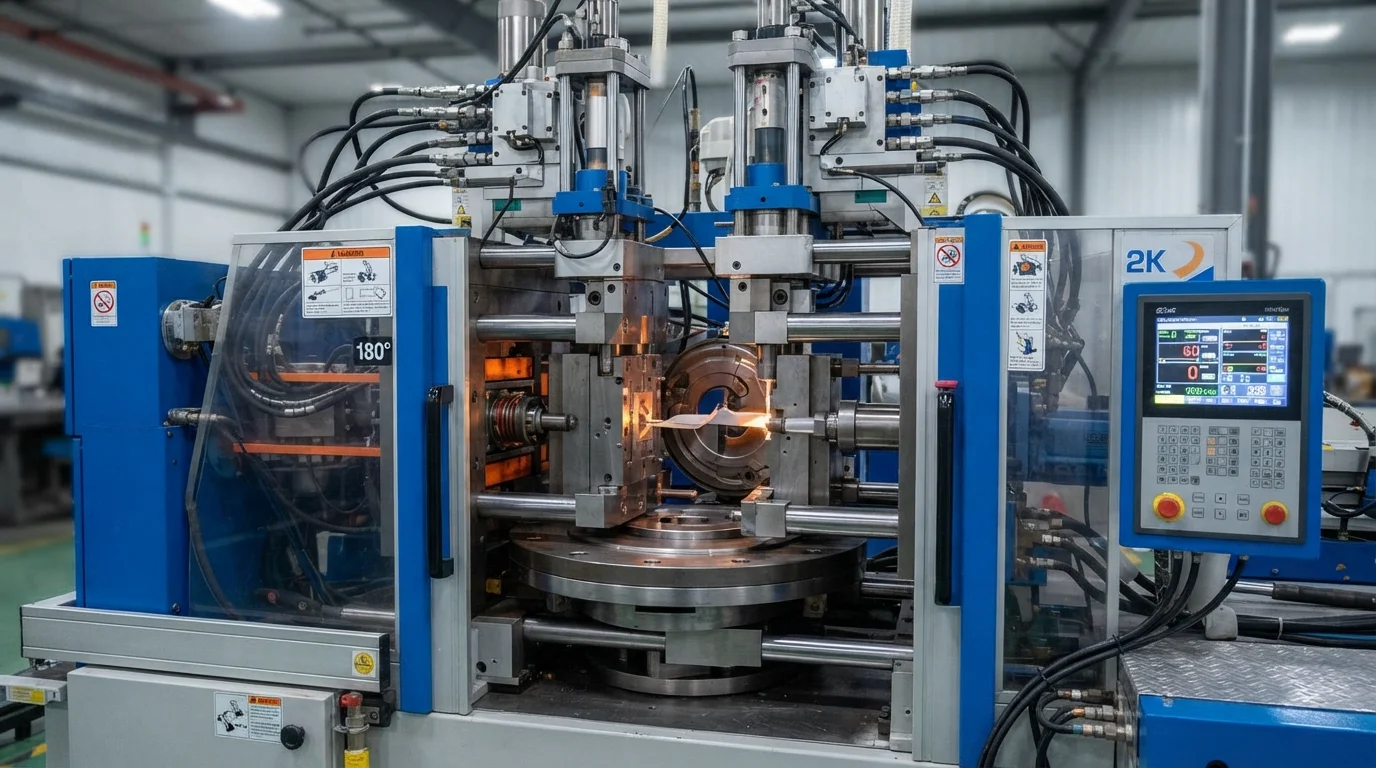
評価 オーバーモールディング vs ツーショット成形 には、射出機械内での原材料のシーケンスを分析する必要があります。標準的な 2ステップトランスファー成形 は、生産を2つの別々の操作に分割し、一次プレスで剛性基板を成形してから、二次プレスに移してエラストマー封止を行います。剛性樹脂(例: ABS, ポリカーボネート(PC), 、ナイロン)から成形された基板は、二次加工が始まる前に完全に冷却されます。.
逆に、ツーショット成形(一般に2K成形として知られる)は、特殊な 回転プラテン金型. 単一のプレス機でデュアル射出バレルを操作することで、硬質樹脂と軟質樹脂を TPE または TPU 順次射出し、手動搬送の遅延を排除します。温かい基材境界面に2番目の材料を射出することで、分子鎖の深い拡散が促進され、優れた界面接着強度が得られます。.
生産量の閾値:オーバーモールディングから2K射出への切り替え時期
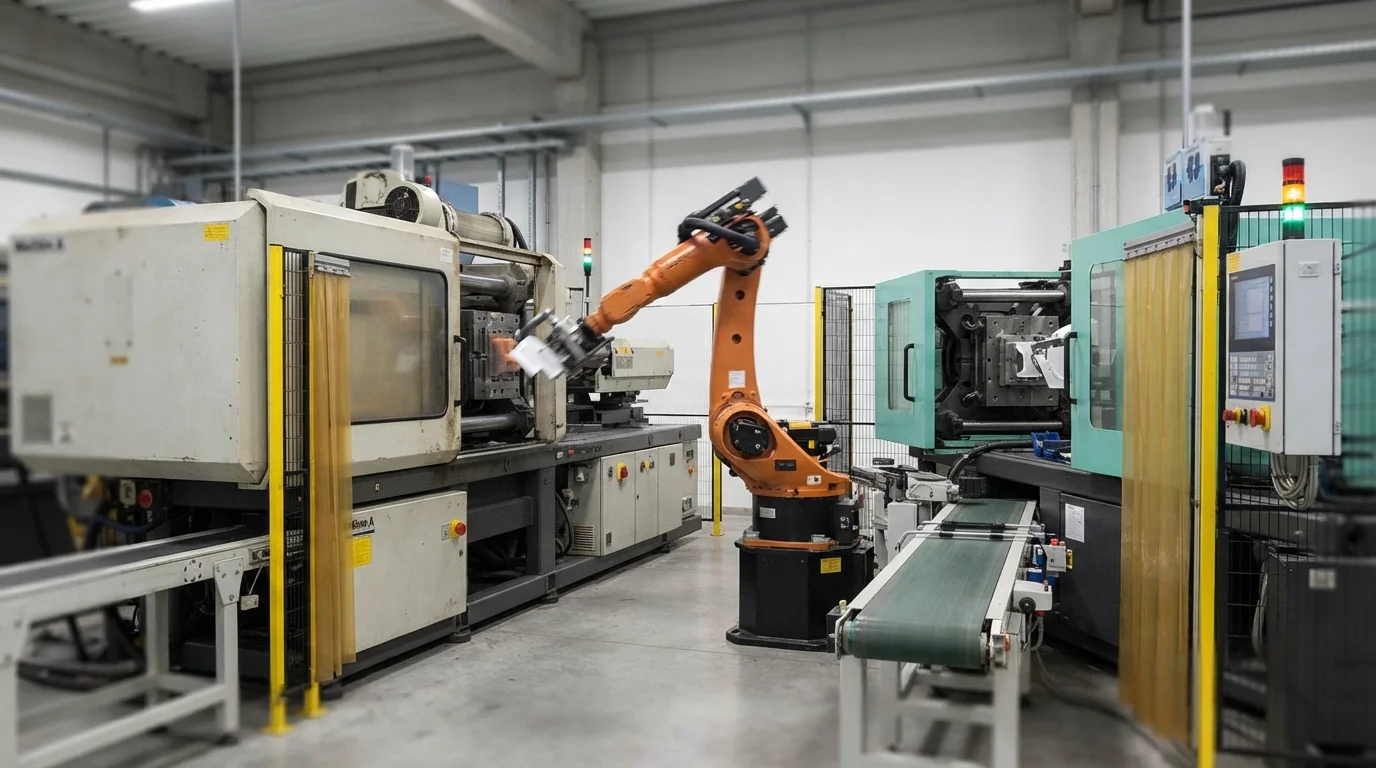
オーバーモールディングと2ショット成形のどちらを選ぶかは、年間生産量とプロジェクトの寿命に基づいて決定します。2ステップ搬送オーバーモールディングは、試作検証や1,000〜20,000ユニットの低〜中量生産に最適なソリューションです。標準的な射出プレス機とモジュール式金型ベースを使用することで、初期金型投資を低く抑え、市場への迅速な参入が可能になります。.
50,000ユニットを超える大量生産プログラムでは、2K回転プラテン金型への高い初期投資が正当化されます。単一プレス機での2K成形は、二次部品の取り扱いを排除し、サイクルタイムを最大40%短縮し、不良率を0.5%未満に削減します。人件費の削減とサイクルスループットの高速化により、長期生産において初期金型開発コストはすぐに回収されます。.
生産量の選択基準は以下の通りです:
- 低〜中量生産(1,000〜20,000部)—搬送オーバーモールディングは、初期金型NRE資本を最小限に抑え、金型納期を短縮します。.
- 大量生産シリーズ(50,000部以上)—2ショット2K成形は、部品単価を最小化し、プレス機の時間当たりの生産量を最大化します。.
- 高精度外観部品—単一プレス機での2K回転インデックスにより、正確なシャットオフ位置合わせが保証され、搬送時の取り扱いエラーが排除されます。.
金型コスト、リードタイム、生産経済性
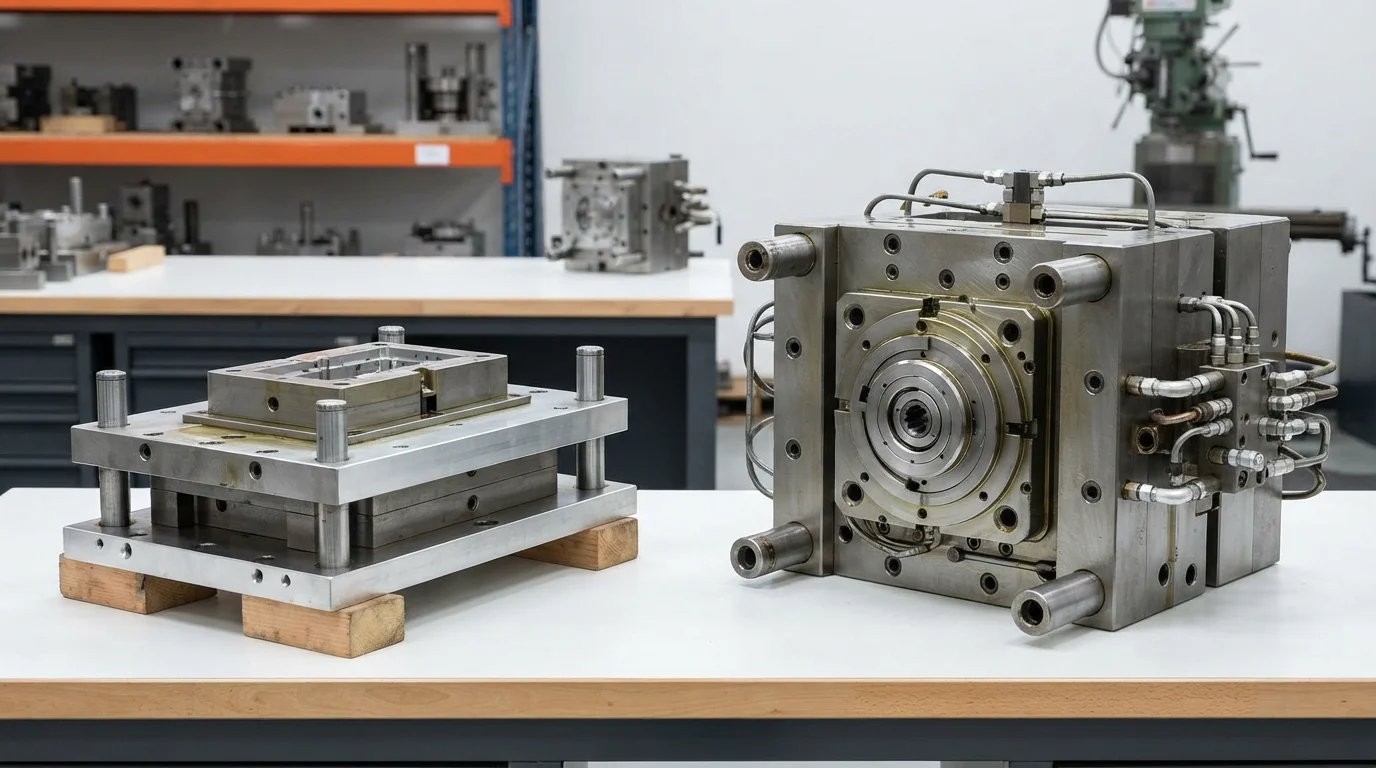
金型投資と部品加工の人件費が、2つの製造方法の間の主要な財務トレードオフを形成します。搬送オーバーモールディングでは、より単純な単一キャビティ金型ベースが2つ必要で、金型製作リードタイムは2〜3週間に短縮されます。2ショット2K金型ベースには、複雑な180度回転プラテン、デュアルホットランナーマニホールド、独立したシャットオフシステムが組み込まれており、製作に4〜8週間かかります。.
オーバーモールディングと2ショット成形の経済性を比較すると、2K金型は初期投資が高いものの、長期間の生産においてユニットあたりの大幅な人件費削減を実現することが証明されます。以下の表1は、両プロセスの主要な技術的、財務的、運用上の違いを示しています:
| 比較指標 | 2段階転写オーバーモールディング | 一体型2ショット(2K)成形 | エンジニアリング選定ガイドライン |
|---|---|---|---|
| 機械アーキテクチャ | 標準的な単一バレルプレス2台 | 回転プラテンを備えた専用の二重バレルプレス1台 | 2Kは専用のプレス機械を必要とする |
| 初期金型NREコスト | 低い($8,000~$18,000米ドル) | 高い($25,000~$65,000米ドル以上) | 低予算の場合は転写オーバーモールディングを選択 |
| 金型製作リードタイム | 2~3週間(よりシンプルな金型ベース) | 4〜8週間(複雑な回転工具) | トランスファー工具によりT1プロトタイプのスケジュールが加速 |
| 完成品1個あたりのサイクルタイム | 35〜65秒(2つの別々のサイクル) | 20〜35秒(同時単一サイクル) | 2K成形によりサイクルタイムが最大40%短縮 |
| 最適生産量 | 1,000〜20,000個 | 50,000〜500,000個以上 | 量の閾値が工具償却のROIを決定 |
多材料成形ソリューションにJUCHENGを選ぶ理由
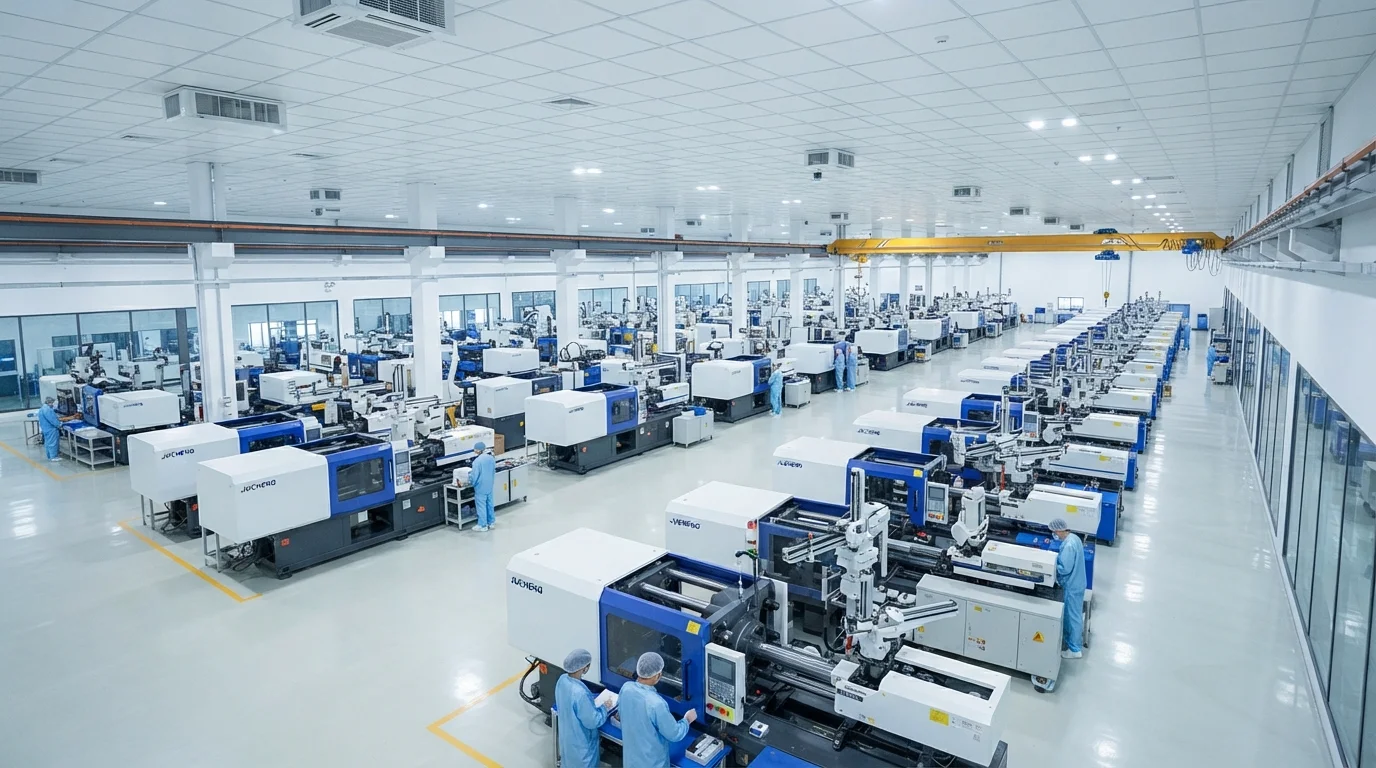
JUCHENGと提携することで、15Tから3000Tの型締力を持つ35台以上の自動射出成形機を備えた先進的な製造施設を利用できます。社内工具室には25セットの5軸CNC機械があり、硬化したシャットオフ鋼ランドの精密加工が可能です。 S136ステンレス鋼 または H13工具鋼.
オーバーモールディングと2ショット成形の評価は、カスタムに最適なアプローチを選択するのに役立ちます。 オーバーモールディング射出成形. IATF 16949およびISO 13485認証の品質管理システムがすべてのマルチショット生産を支え、自動車プログラム向けの完全なPPAPレベル3文書を提供します。ISOクラス8のクリーンルーム成形部門を運営し、成形およびドロップパッケージング中の医療部品を粒子汚染から保護します。.
よくある質問 (FAQ)
オーバーモールディングと2ショット成形の主な違いは何ですか?
トランスファーオーバーモールディングは、基材を1台のプレスで成形し、エラストマー封止のために2台目のプレスに移す2段階プロセスです。2ショット(2K)成形は、特殊な180度回転プラテン金型を使用して、1回のプレスサイクル内で両方の材料を射出します。.
トランスファーオーバーモールディングから2K成形に切り替えるのが経済的に理にかなうのはいつですか?
年間生産量が50,000個を超えると、2K成形への切り替えが費用対効果の高いものになります。サイクルタイムの短縮、手動転写作業の削減、スクラップ率の低下により、初期の金型NRE投資はすぐに回収できます。.
2ショット2K成形は、トランスファーオーバーモールディングよりも強力な材料結合を生み出しますか?
2ショット成形は、基材が形成された直後、基材の境界スキンがまだ温かい間に二次エラストマーが射出されるため、通常、優れた結合強度を実現します。温かい境界表面は分子鎖の相互拡散を最大化します。.
通常の射出成形機で2ショット2K金型を稼働できますか?
標準的な単一バレルプレスは、大幅な改造なしでは2ショット金型を稼働できません。2ショット成形には、デュアル射出バレル、独立した油圧回路、統合された回転プラテン制御を備えた特殊なプレスが必要です。.
ラピッドプロトタイピングとブリッジ生産には、どちらのプロセスが適していますか?
トランスファーオーバーモールディングは、1,000〜10,000個のラピッドプロトタイピングとブリッジ生産に非常に優れています。2つのより単純な単一キャビティ金型ベースを構築することで、金型リードタイムを2〜3週間に短縮し、初期資本リスクを最小限に抑えます。.
部品形状は、オーバーモールディングと2K成形の選択にどのように影響しますか?
単純で同心のオーバーモールド部品は、回転2Kツールに容易に適応します。深いサイドアクションスライダーや手動挿入インサートを必要とする複雑な形状は、多くの場合、2段階のトランスファーオーバーモールディングを使用して製造する方が経済的です。.