
Selecionar entre sobremoldagem por transferência em duas etapas e moldagem de dois disparos (2K) em prensa única representa uma das decisões mais críticas no desenvolvimento de produtos multimateriais. As equipes de desenvolvimento de produtos devem equilibrar os orçamentos iniciais de ferramental de molde com a eficiência de fabricação de peças a longo prazo. Escolher o processo errado pode levar a gastos excessivos de capital inicial em projetos de baixo volume ou a custos de mão de obra não competitivos durante a produção em série de alto volume.
Compreender as arquiteturas das máquinas, as complexidades do ferramental e os limites de volume anual permite que as equipes de engenharia otimizem a economia unitária. Este guia de comparação técnica avalia os mecanismos de processamento, os investimentos em ferramental, as curvas de equilíbrio do volume de produção e as considerações de qualidade.
Sobremoldagem (Processo em Duas Etapas) vs. Dois Disparos/2K (Processo em Prensa Única)
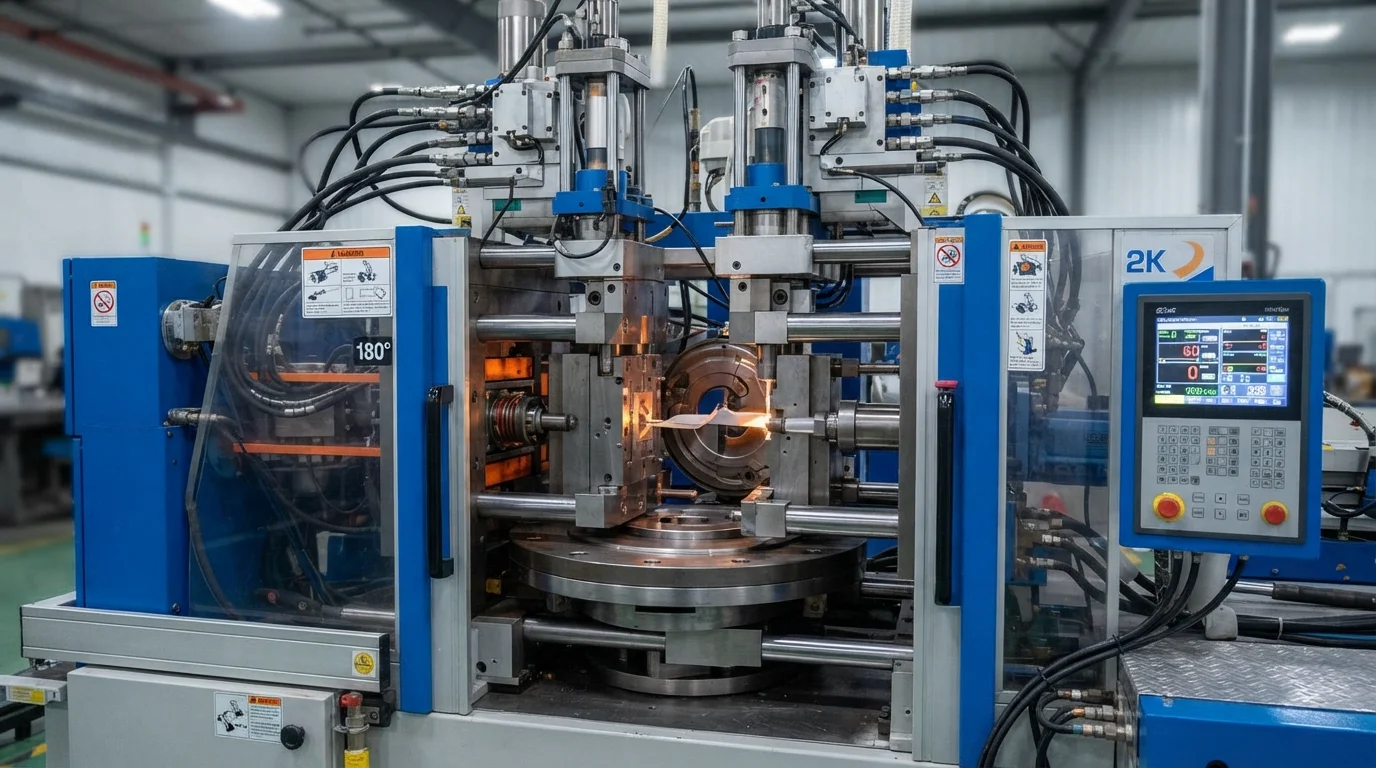
Avaliando sobremoldagem vs moldagem de dois disparos requer analisar como as matérias-primas são sequenciadas dentro da máquina de injeção. A moldagem por transferência em duas etapas padrão divide a produção em duas operações separadas, moldando o substrato rígido em uma prensa primária antes de transferi-lo para uma prensa secundária para encapsulamento elastomérico. Substratos moldados a partir de resinas rígidas como ABS, policarbonato (PC), ou náilon esfriam completamente antes do início do processamento secundário.
Por outro lado, a moldagem de dois disparos — comumente conhecida como moldagem 2K — executa ambas as injeções dentro de um único ciclo de máquina usando ferramental especializado de placa rotativa. Operar dois cilindros de injeção em uma única prensa injeta resina rígida e macia TPE ou TPU sequencialmente, eliminando atrasos de transferência manual. Injetar o segundo material em uma fronteira de substrato aquecido promove difusão profunda de cadeias moleculares, resultando em resistência de adesão interfacial superior.
Limites de Volume de Produção: Quando Mudar de Sobremoldagem para 2K
Determinar a abordagem correta em sobremoldagem vs moldagem de dois disparos centra-se no volume de produção anual e na vida útil do projeto. A sobremoldagem por transferência em duas etapas é a solução preferida para validação de protótipos e produções de baixo a médio volume de 1.000 a 20.000 unidades. Utilizar prensas de injeção padrão e bases de molde modulares mantém baixos os investimentos iniciais em ferramental, permitindo rápida entrada no mercado.
Programas de alto volume que excedem 50.000 unidades justificam o maior investimento inicial em ferramental 2K com placa rotativa. A moldagem 2K em prensa única elimina o manuseio secundário de peças, reduz os tempos de ciclo em até 40%, e reduz as taxas de refugo abaixo de 0,5%. Despesas de mão de obra menores e maior taxa de transferência de ciclos compensam rapidamente os custos iniciais de desenvolvimento do molde em longas produções.
Os critérios de seleção de volume de produção incluem:
- Produções de baixo a médio volume (1.000 a 20.000 peças)—A sobremoldagem por transferência minimiza o capital NRE inicial de ferramental e encurta a entrega do molde.
- Produção em série de alto volume (50.000+ peças)—A moldagem 2K de dois disparos oferece o menor custo por peça e maximiza o rendimento horário da prensa.
- Componentes cosméticos de tolerância apertada—A indexação rotativa 2K em prensa única garante alinhamento preciso de fechamento, eliminando erros de manuseio na transferência.
Custo de Ferramental, Prazos de Entrega e Economia de Produção
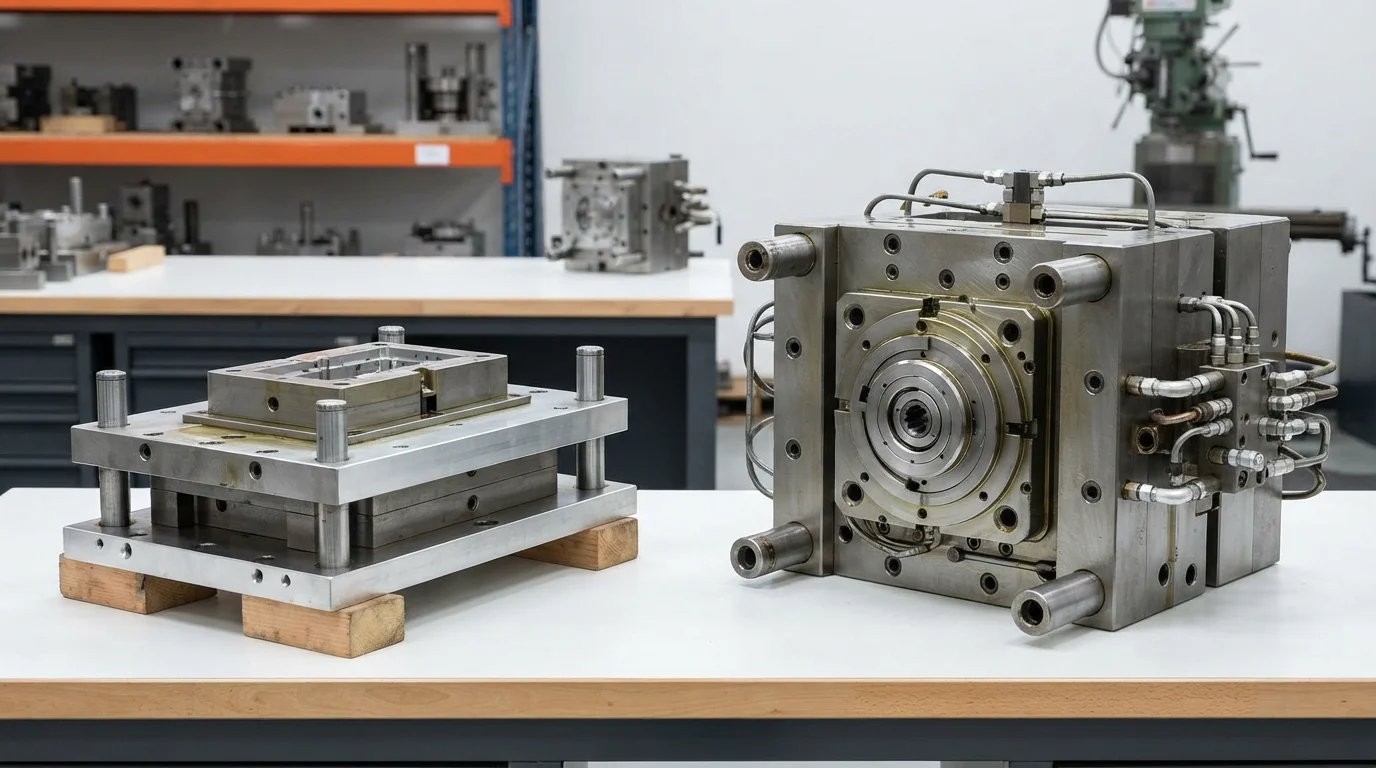
O investimento em ferramental e a mão de obra por peça formam os principais trade-offs financeiros entre os dois caminhos de fabricação. A sobremoldagem por transferência requer duas bases de molde de cavidade única mais simples, reduzindo os prazos de fabricação de moldes para 2 a 3 semanas. As bases de molde 2K de dois disparos incorporam placas rotativas complexas de 180 graus, manifolds de canal quente duplos e sistemas de fechamento independentes, exigindo 4 a 8 semanas de tempo de fabricação.
Comparar a economia de sobremoldagem vs moldagem de dois disparos prova que, embora o ferramental 2K exija maior capital, ele proporciona economias significativas de mão de obra por unidade em longas produções. A Tabela 1 abaixo descreve as principais diferenças técnicas, financeiras e operacionais entre ambos os processos:
| Métrica de Comparação | Sobremoldagem por Transferência em Duas Etapas | Moldagem Integrada de Dois Disparos (2K) | Diretriz de Seleção de Engenharia |
|---|---|---|---|
| Arquitetura da Máquina | Duas prensas padrão de barril único | Uma prensa especializada de barril duplo com prato rotativo | 2K requer maquinário de prensa especializado |
| Custo NRE de Ferramental Inicial | Menor ($8.000 – $18.000 USD) | Maior ($25.000 – $65.000+ USD) | Selecione sobremoldagem por transferência para orçamentos de baixo volume |
| Prazo de Fabricação do Molde | 2 a 3 Semanas (Bases de molde mais simples) | 4 a 8 Semanas (Ferramental rotativo complexo) | O ferramental de transferência acelera os cronogramas de protótipo T1 |
| Tempo de ciclo por peça acabada | 35 a 65 segundos (dois ciclos separados) | 20 a 35 segundos (ciclo único simultâneo) | A moldagem 2K reduz o tempo de ciclo em até 40% |
| Volume de Produção Ideal | 1.000 a 20.000 unidades | 50.000 a 500.000+ unidades | O limite de volume determina o ROI da amortização do ferramental |
Por que escolher a JUCHENG para soluções de moldagem multimaterial
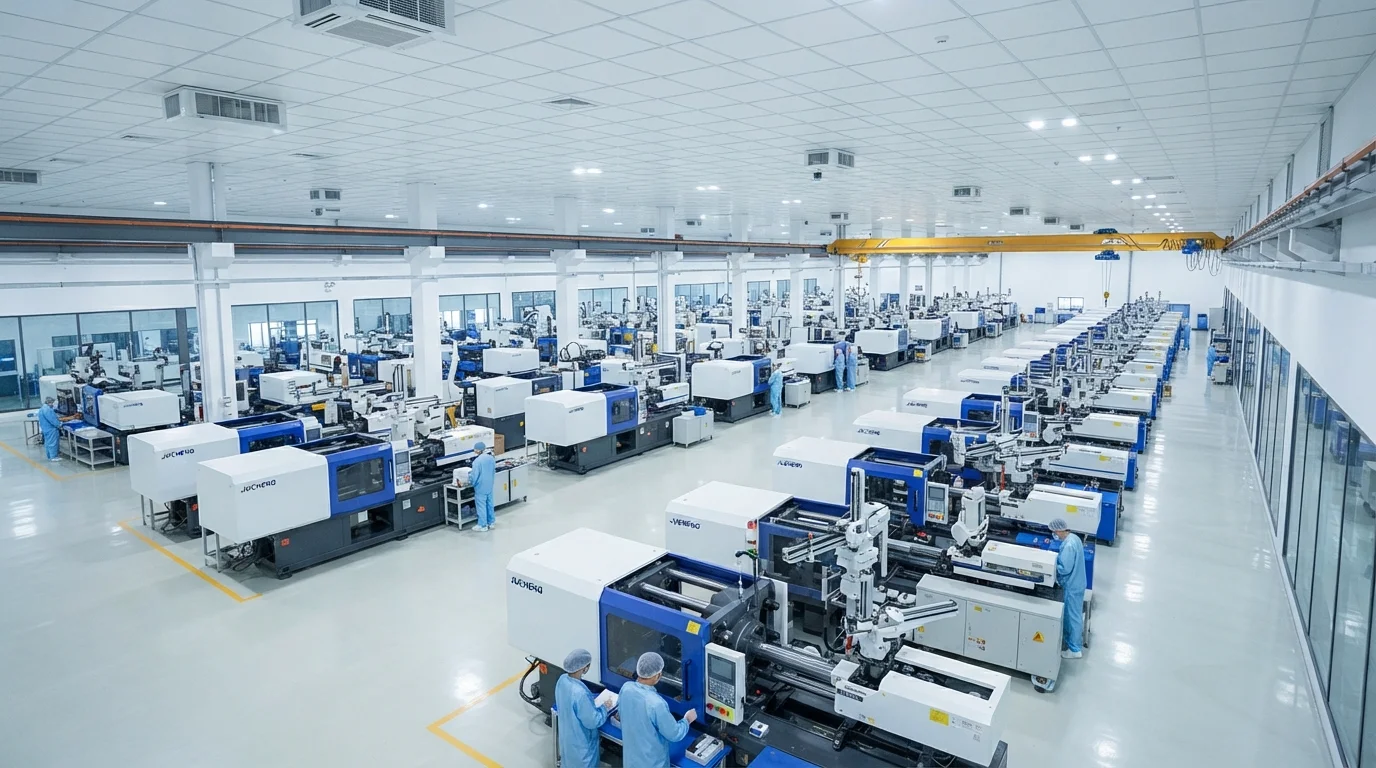
A parceria com a JUCHENG proporciona acesso a uma instalação de fabricação avançada que abriga mais de 35 prensas de injeção automatizadas, com força de fechamento de 15T a 3000T. A operação de uma ferramentaria interna com 25 conjuntos de máquinas CNC de 5 eixos permite a usinagem precisa de superfícies de aço de vedação a partir de material endurecido S136 ou aço para ferramentas H13.
A avaliação entre sobremoldagem e moldagem por dois disparos ajuda a selecionar a abordagem ideal para personalização moldagem por injeção de sobremoldagem. Os sistemas de gestão da qualidade certificados pela IATF 16949 e ISO 13485 respaldam cada execução de produção multimaterial, oferecendo documentação completa PPAP Nível 3 para programas automotivos. A operação de um departamento de moldagem em sala limpa ISO Classe 8 protege os componentes médicos contra contaminação por partículas durante a moldagem e o acondicionamento em embalagens drop-pack.
Perguntas Frequentes (FAQs)
Qual é a principal diferença entre sobremoldagem e moldagem por dois disparos?
A sobremoldagem por transferência é um processo de duas etapas em que o substrato é moldado em uma prensa e transferido para uma segunda prensa para encapsulamento com elastômero. A moldagem por dois disparos (2K) injeta ambos os materiais dentro de um único ciclo de prensa, usando um molde especializado com placa rotativa de 180 graus.
Quando faz sentido financeiramente mudar da sobremoldagem por transferência para a moldagem 2K?
A mudança para a moldagem 2K torna-se economicamente viável quando o volume de produção anual excede 50.000 unidades. Tempos de ciclo mais rápidos, zero mão de obra de transferência manual e taxas de refugo menores compensam rapidamente o maior investimento inicial de NRE em ferramental.
A moldagem 2K de dois disparos produz ligações de material mais fortes do que a sobremoldagem por transferência?
A moldagem de dois disparos normalmente proporciona uma resistência de ligação superior porque o elastómero secundário é injetado imediatamente após a formação do substrato, enquanto a pele limite do substrato ainda está quente. As superfícies limite quentes maximizam a interdifusão das cadeias moleculares.
As máquinas de moldagem por injeção regulares podem operar moldes 2K de dois disparos?
As prensas padrão de barril único não conseguem operar moldes de dois disparos sem modificações significativas. A moldagem de dois disparos requer prensas especializadas equipadas com barris de injeção duplos, circuitos hidráulicos independentes e controlos integrados de prato rotativo.
Qual processo é mais adequado para prototipagem rápida e produção de ponte?
A sobremoldagem por transferência é muito superior para prototipagem rápida e produção de ponte de 1.000 a 10.000 unidades. Construir duas bases de molde mais simples de cavidade única reduz os prazos de entrega do ferramental para 2 a 3 semanas e minimiza o risco de capital inicial.
Como é que a geometria da peça influencia a escolha entre sobremoldagem e moldagem 2K?
Peças com secções sobremoldadas simples e concêntricas adaptam-se facilmente a ferramentas 2K rotativas. Geometrias complexas que requerem sliders de ação lateral profundos ou insertos carregados manualmente são frequentemente mais económicas de fabricar utilizando sobremoldagem por transferência em duas etapas.