
인체공학적 하드웨어 부품을 제조하려면 강성 구조 프레임 위에 촉감이 부드러운 엘라스토머를 융합해야 합니다. 패스너를 사용하는 기계적 조립이나 수동 접착제는 인건비를 증가시키고 반복 피로 하에서 잠재적 파손 지점을 만듭니다. 맞춤 사양을 지정하면 오버몰딩 사출 성형 가공 중에 연질 엘라스토머를 강성 플라스틱 기재 또는 금속 인서트에 직접 통합합니다. JUCHENG은 고객이 제공한 CAD 파일에서 직접 제작된 정밀 오버몰딩 어셈블리를 제공하는 수직 통합 위탁 제조업체로 운영됩니다.
목차
오버몰딩 기재 및 엘라스토머 선택(TPE, TPU, TPV)
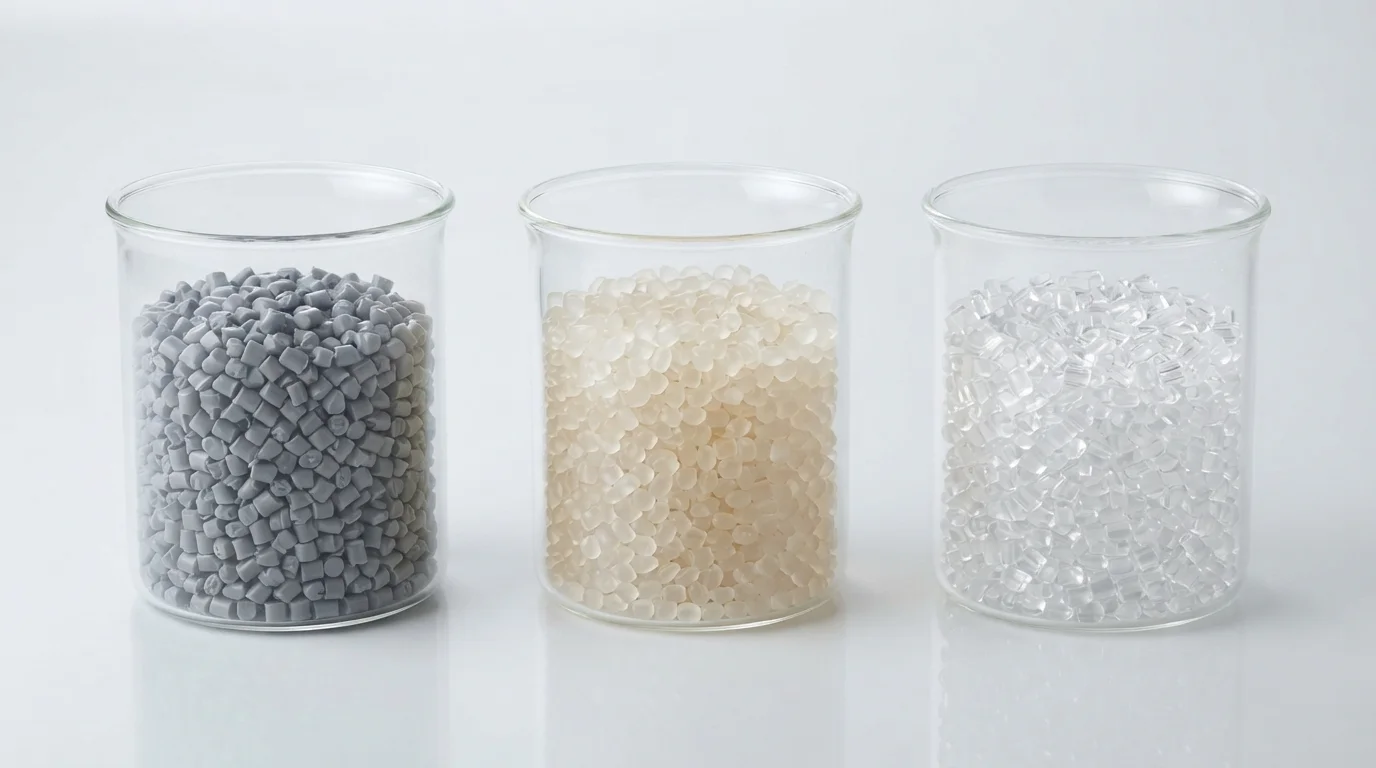
호환 가능한 기재와 엘라스토머 조합을 선택하면 어셈블리의 화학적 결합 강도와 기계적 성능이 결정됩니다. 강성 기재는 일반적으로 ABS, 폴리카보네이트(PC), PA6/PA66 또는 PC/ABS 합금과 같은 엔지니어링 수지로 구성됩니다. 기재의 열변형 온도를 오버몰드 수지와 일치시키면 2차 사출 중 용융 또는 열 변형을 방지할 수 있습니다. 오버몰딩 엘라스토머 층은 산토프렌 TPV, Kraiburg TPE, 및 Desmopan TPU 와 같은 고성능 등급을 사용하여 맞춤형 쇼어 경도 프로파일을 달성합니다.
| 엘라스토머 등급 | 쇼어 경도 | 호환 기재 | 접착 유형 | 주요 용도 |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS, PC, PC/ABS | 화학적 융합 | 인체공학적 소프트 터치 핸들 |
| Desmopan TPU | 60A – 70D | PC, PA6/PA66 | 고강도 확산 | 내마모성 산업용 그립 |
| 산토프렌 TPV | 50A – 50D | PP, PA66-GF | 화학적 + 기계적 | IP67 내후성 씰 |
플래시 및 박리 방지를 위한 금형 설계 기법
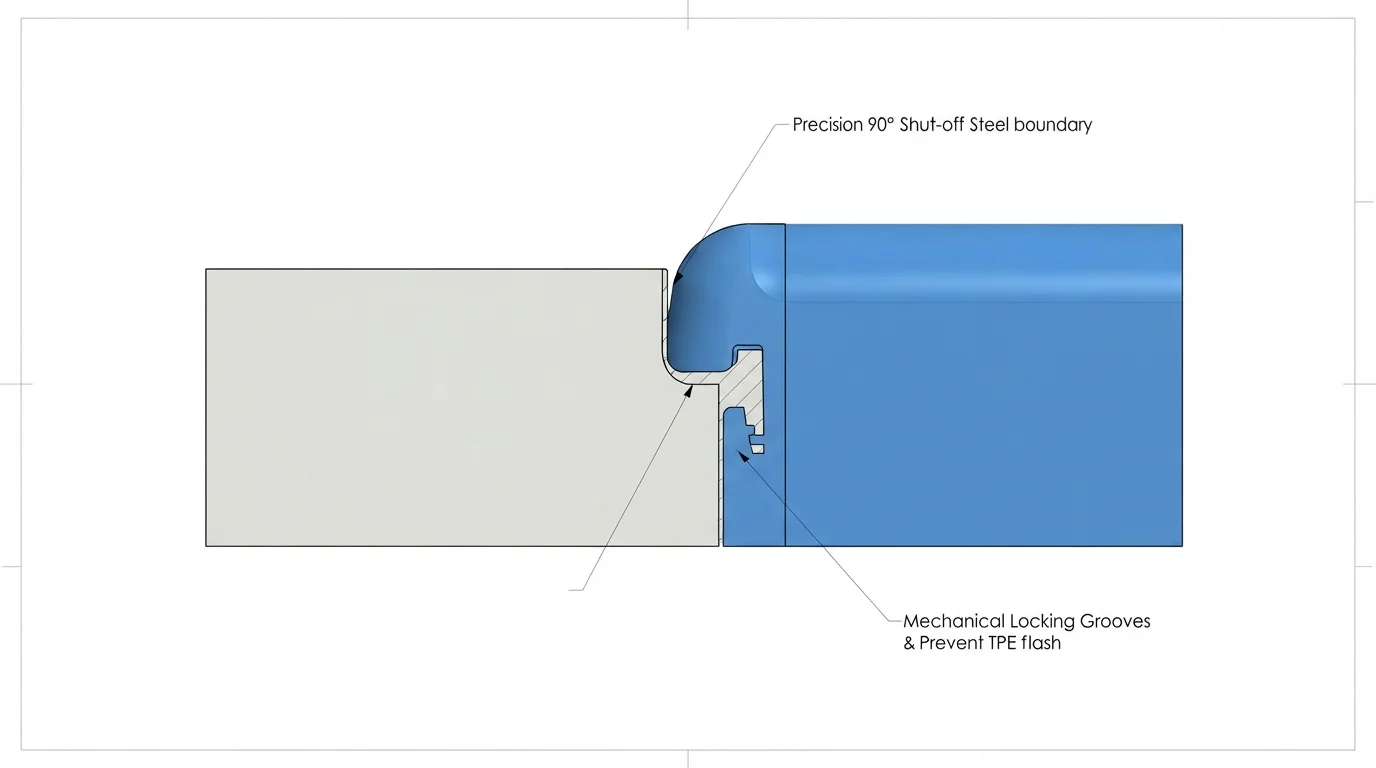
툴링 형상은 오버몰딩된 엘라스토머의 무플래시 캡슐화와 가장자리 박리 저항성을 직접 제어합니다. 저점도 연질 수지는 사출 압력 하에서 쉽게 흘러, 금형 셧오프가 부적절하게 맞춰지면 외관상 플래시를 생성합니다. 25세트의 5축 CNC 가공 센터를 활용하여 내구성 있는 툴 캐비티를 가공하면 셧오프 강재 공차가 ±0.01mm 이내로 보장되어 연질 고무 누출을 방지합니다. 엘라스토머 경계를 따라 기계적 잠금 기능을 통합하면 2차 물리적 고정력을 제공합니다.
신뢰할 수 있는 오버몰딩 실행을 위한 핵심 금형 설계 단계는 다음과 같습니다:
- 셧오프 랜드 공차—0.01mm 미만의 공차로 셧오프 강재를 설계하면 외관 표면에 엘라스토머 플래시가 발생하는 것을 방지합니다.
- 둘레 기계적 홈—경계를 따라 90도 기계적 잠금 채널을 통합하면 동적 전단 하에서 가장자리 박리를 방지합니다.
- 기재 예열—오버몰딩 중 기재 캐비티 온도를 70°C~90°C로 유지하면 분자 상호확산을 촉진합니다.
- 게이트 위치 최적화—두꺼운 기재 섹션에 팬 또는 탭 게이트를 배치하면 얇은 벽을 씻어내지 않고 충전 압력을 균일하게 분배합니다.
턴키 의료 및 산업용 핸드헬드 오버몰딩 인클로저
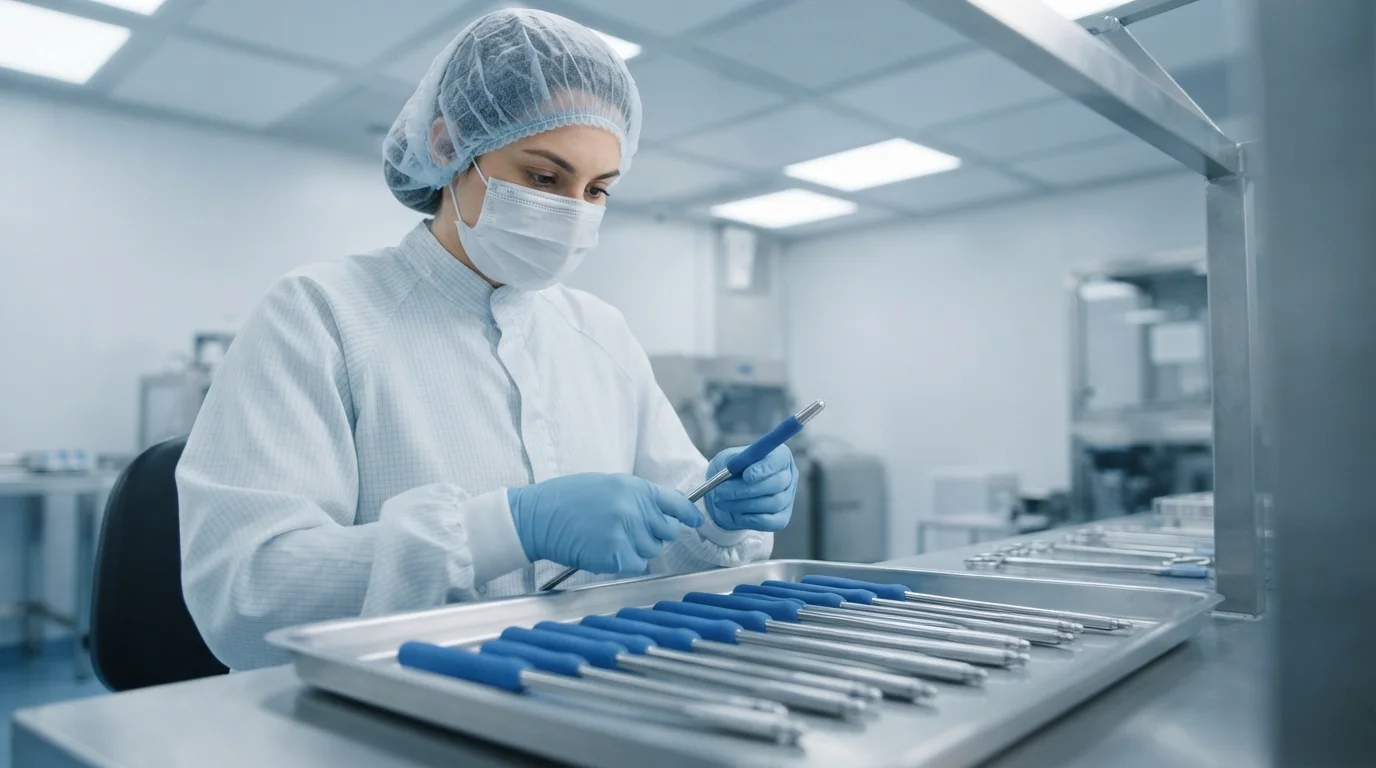
Regulated industries require certified manufacturing conditions to prevent contamination and guarantee component compliance. Operating an ISO Class 8 cleanroom molding department under ISO 13485 certification protects sterile medical devices during overmolding and automated drop-packaging. Medical applications utilize biocompatible elastomers meeting USP Class VI and ISO 10993 criteria for surgical tool handles and fluidic diagnostic housings.
대상 산업 오버몰딩 솔루션은 다음을 포함합니다:
- Medical surgical tools—ISO Class 8 cleanroom overmolding using USP Class VI TPE for slip-resistant sterilizable grips.
- Automotive key fobs and door handles—IATF 16949 certified TPU overmolding for scratch resistance and tactile comfort.
- Industrial diagnostic enclosures—Santoprene TPV overmolding over rigid PC/ABS for IP67 fluid sealing and drop shock absorption.
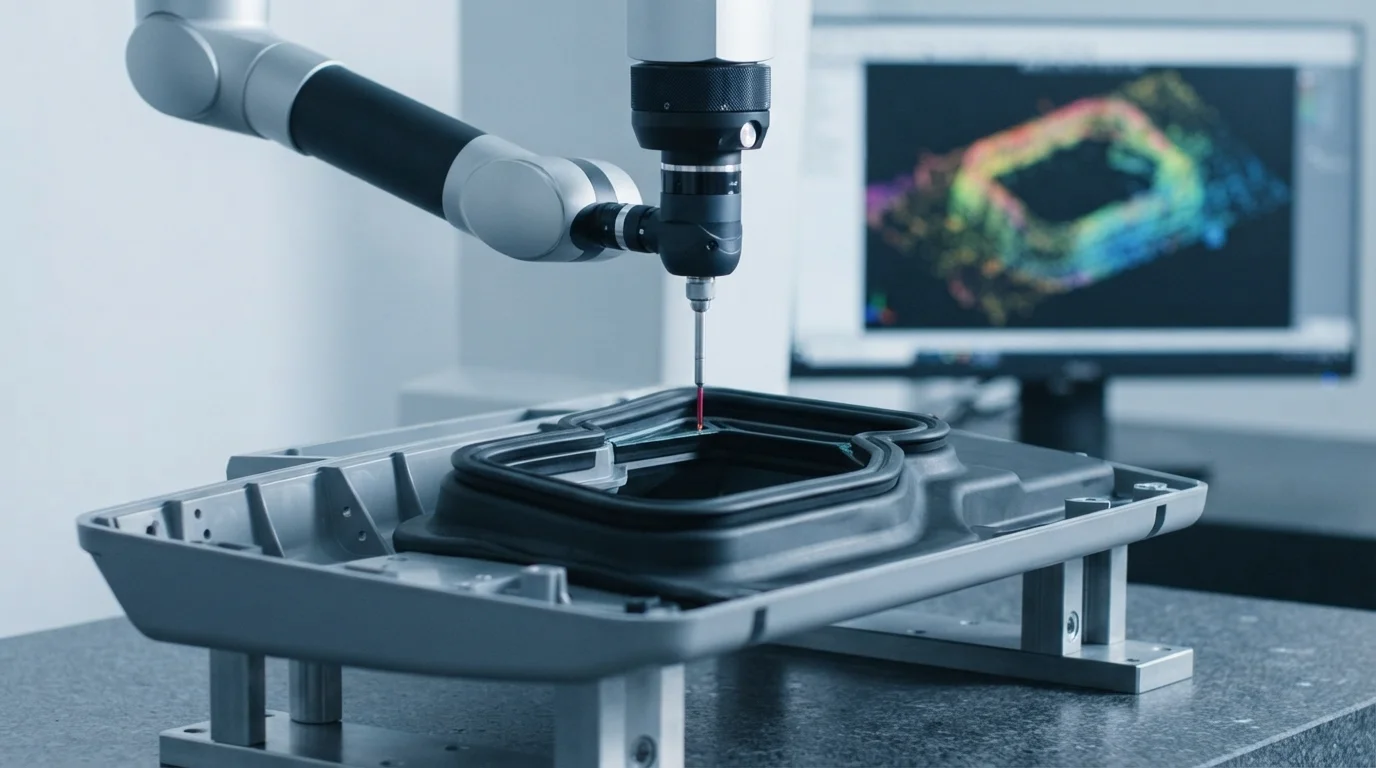
Automotive programs receive complete PPAP Level 3 documentation packages under IATF 16949 quality standards. Every production lot includes Failure Mode and Effects Analysis (FMEA), process control plans, and raw material Certificate of Analysis (COA) verification. Metrology laboratories utilize automated Zeiss CMM machines with scanning precision of ±0.003 mm to verify dimensional tolerances.
Scaling Prototyping to High-Volume Production
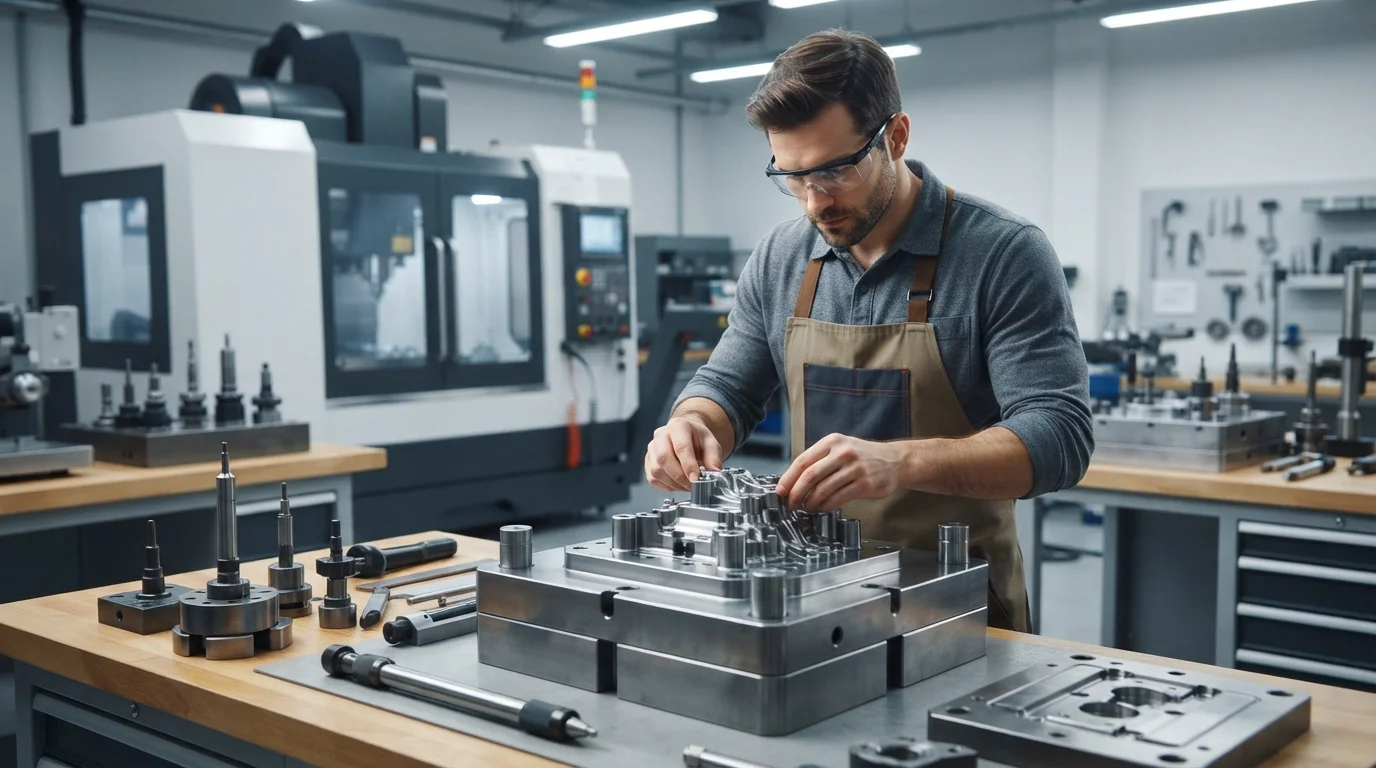
오버몰딩 사출 성형 프로젝트를 초기 엔지니어링 개념에서 연속 대량 생산까지 확장하려면 유연한 금형 전략이 필요합니다. 사내 금형실은 알루미늄 또는 예비 경화 연강 신속 금형을 가공하여 T1 프로토타입 샘플을 빠르면 7~10 영업일 내에 제공합니다. 신속 브리지 툴링은 생산용 강철 금형에 투자하기 전에 물리적 낙하 테스트와 인체공학적 평가를 가능하게 합니다.
대량 생산은 HRC 48-52로 열처리된 완전 경화 S136 스테인리스 강 또는 H13 공구강 코어를 활용합니다. SPI Class 101 금형을 제작하면 15T에서 3000T 범위의 35대 이상의 자동화 프레스에서 1,000,000 사이클 이상의 금형 성능을 보장합니다. Decoupled Molding 원리를 실행하여 공정 안정성을 유지하고 중요한 실링 경계에서 CpK 및 PpK > 1.67을 달성합니다.
자주 묻는 질문 (FAQ)
오버몰딩 부품에서 TPE 플래시를 어떻게 방지합니까?
플래시를 방지하려면 셧오프 강철 공차를 0.01mm보다 엄격하게 유지하고 사출 보압을 최적화해야 합니다. 당사의 금형 엔지니어는 사출 중에 기판에 단단히 고정되는 스프링 장착 플로팅 셧오프를 설계합니다.
오버몰딩과 2색 사출 성형의 차이점은 무엇입니까?
오버몰딩은 기판을 먼저 성형한 다음 엘라스토머 사출을 위해 두 번째 금형 캐비티로 옮기는 2단계 공정입니다. 2색 성형은 특수 회전 플래튼 금형을 사용하여 단일 기계 사이클 내에서 두 사출을 모두 완료합니다.
유리 충전 나일론에 가장 우수한 화학적 접착력을 제공하는 엘라스토머는 무엇입니까?
극성 기판용으로 특별히 배합된 접착 개질 TPE 등급 또는 Santoprene TPV 컴파운드는 유리 충전 PA66에 가장 높은 결합 강도를 제공합니다. 주변 기계적 더브테일을 통합하면 구조적 박리 저항성이 더욱 향상됩니다.