
人間工学に基づいたハードウェア部品の製造には、剛性のある構造フレームワーク上に、触感の良いソフトタッチエラストマーを融合させる必要があります。ファスナーや手作業による接着剤を使用した従来の機械的組立は、人件費を増加させ、繰り返し疲労下での潜在的な故障点を生み出します。特注の オーバーモールディング射出成形 加工中にソフトエラストマーを剛性プラスチック基板または金属インサートに直接統合します。JUCHENGは、顧客提供のCADファイルから直接構築された精密オーバーモールドアセンブリを提供する、垂直統合型契約メーカーとして運営しています。.
目次
オーバーモールド基板とエラストマーの選択(TPE、TPU、TPV)
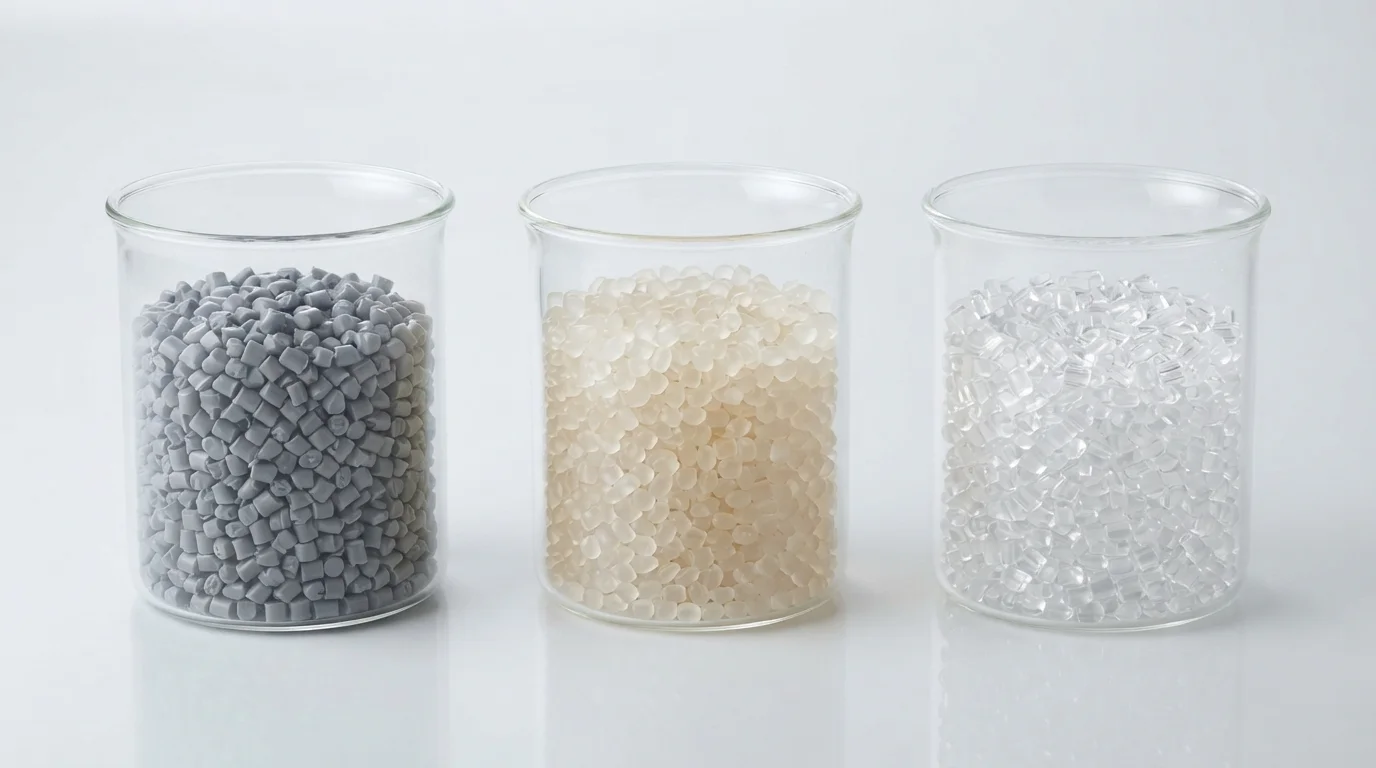
適合する基板とエラストマーの組み合わせを選択することで、アセンブリの化学結合強度と機械的性能が決まります。剛性基板は通常、 ABS、ポリカーボネート(PC)、PA6/PA66、またはPC/ABS 合金などのエンジニアリング樹脂で構成されます。基板の熱変形温度をオーバーモールド樹脂に合わせることで、セカンドショット中の溶融や熱変形を防ぎます。オーバーモールドエラストマー層には、 サントプレーンTPV, Kraiburg TPE, ,および Desmopan TPU などの高性能グレードを使用して、カスタムショア硬度プロファイルを実現します。.
| エラストマーグレード | ショア硬度 | 対応基材 | 接着タイプ | 主な用途 |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS、PC、PC/ABS | 化学融合 | 人間工学に基づくソフトタッチハンドル |
| Desmopan TPU | 60A – 70D | PC、PA6/PA66 | 高強度拡散 | 耐摩耗性産業用グリップ |
| サントプレーンTPV | 50A – 50D | PP、PA66-GF | 化学的+機械的 | IP67耐候性シール |
フラッシュと剥離を防ぐ金型設計技術
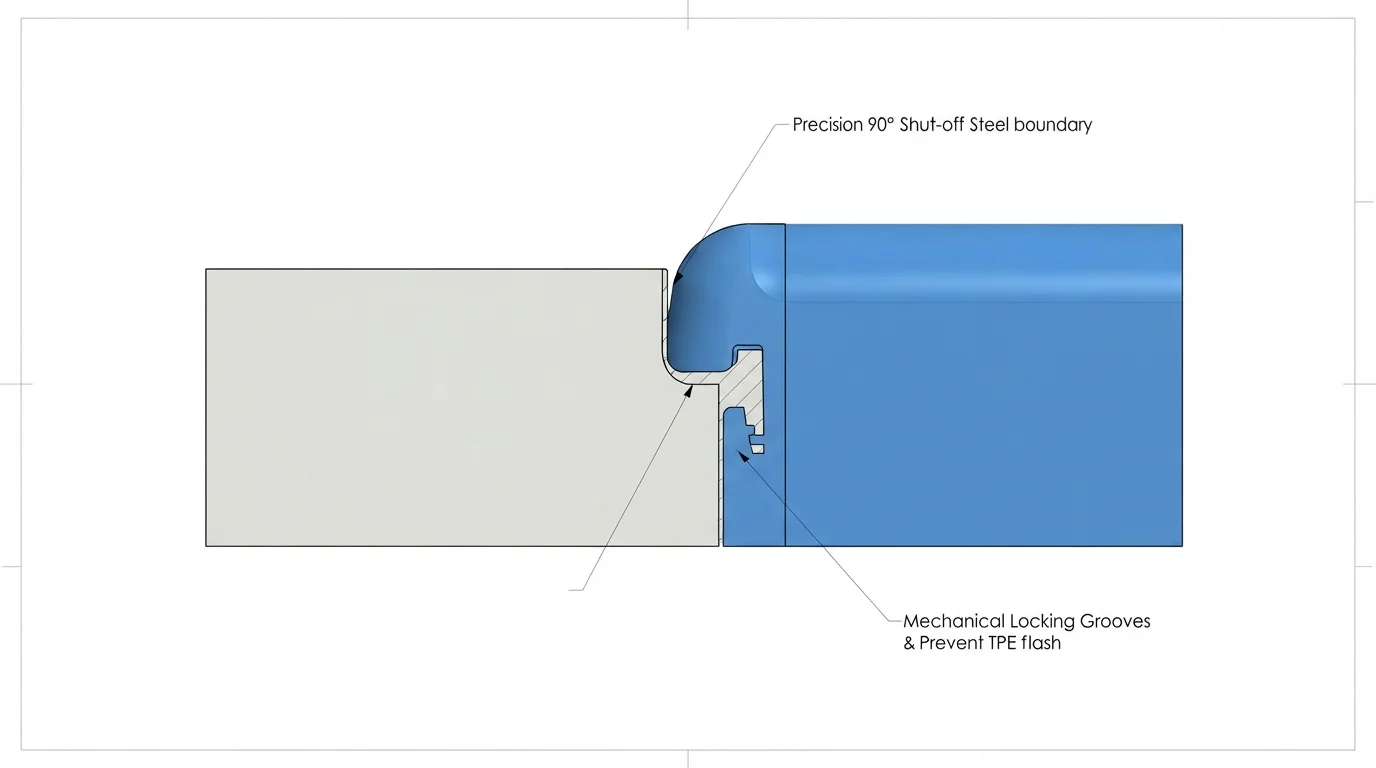
ツーリング形状は、オーバーモールドされたエラストマーのフラッシュレス封止とエッジ剥離耐性を直接制御します。低粘度の軟質樹脂は射出圧力下で容易に流動し、金型のシャットオフが不適切に嵌合していると外観上のフラッシュが発生します。25セットの 5軸CNCマシニング センターを活用して耐久性のあるツールキャビティを加工することで、シャットオフ鋼の公差を±0.01 mm以下に保ち、軟質ゴムの漏れを防ぎます。エラストマー境界の縁に沿って機械的ロック機構を組み込むことで、二次的な物理的保持力が得られます。.
信頼性の高いオーバーモールド実行のための重要な金型設計手順は以下の通りです:
- シャットオフランド公差—公差0.01 mm未満でシャットオフ鋼を設計することで、外観面へのエラストマーフラッシュを防ぎます。.
- 周囲の機械的溝—縁に沿って90度の機械的ロックチャネルを組み込むことで、動的せん断下でのエッジ剥離を防ぎます。.
- 基材の予熱—オーバーモールド中に基材キャビティ温度を70°Cから90°Cに維持することで、分子相互拡散を促進します。.
- ゲート位置の最適化—厚肉基材部にファンゲートまたはタブゲートを配置することで、薄肉壁を洗い流すことなく充填圧力を均等に分散します。.
ターンキー医療・産業用ハンドヘルドオーバーモールド筐体
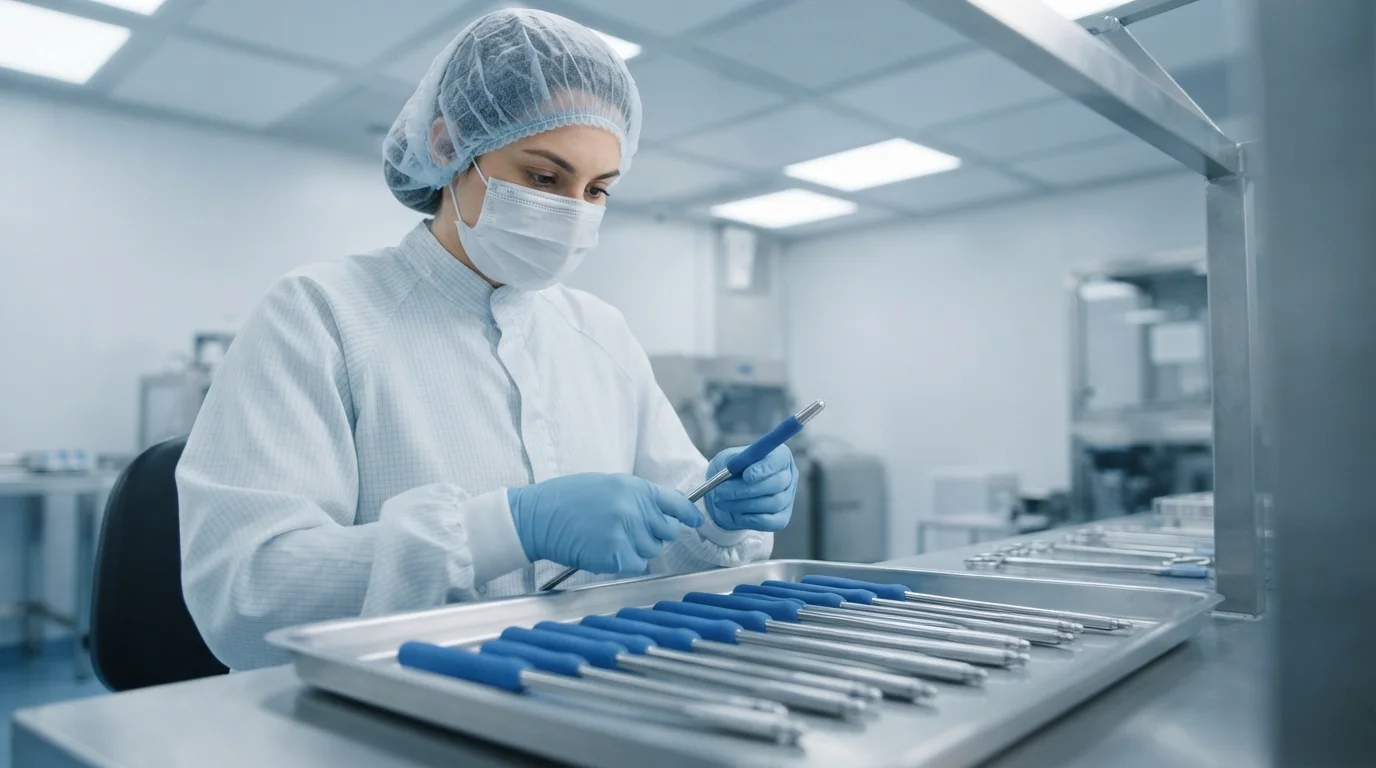
規制対象業界では、汚染を防ぎ、部品のコンプライアンスを保証するために、認証された製造条件が求められます。ISO 13485認証の下でISOクラス8クリーンルーム成形部門を運営することで、オーバーモールドおよび自動ドロップパッケージング中に無菌医療機器を保護します。医療用途では、手術器具のハンドルや流体診断ハウジング向けに、USPクラスVIおよびISO 10993基準を満たす生体適合性エラストマーを採用しています。.
対象産業のオーバーモールディングソリューションには以下が含まれます:
- 医療用手術器具—ISOクラス8クリーンルームでのオーバーモールディング、USPクラスVIを使用 TPE 滑り止めで滅菌可能なグリップ用。.
- 自動車用キーフォブとドアハンドル—IATF 16949認証取得 TPU 耐傷性と触感の快適さのためのオーバーモールディング。.
- 産業用診断エンクロージャー—硬質PC/ABS上へのサントプレーンTPVオーバーモールディングにより、IP67の流体シールと落下衝撃吸収を実現。.
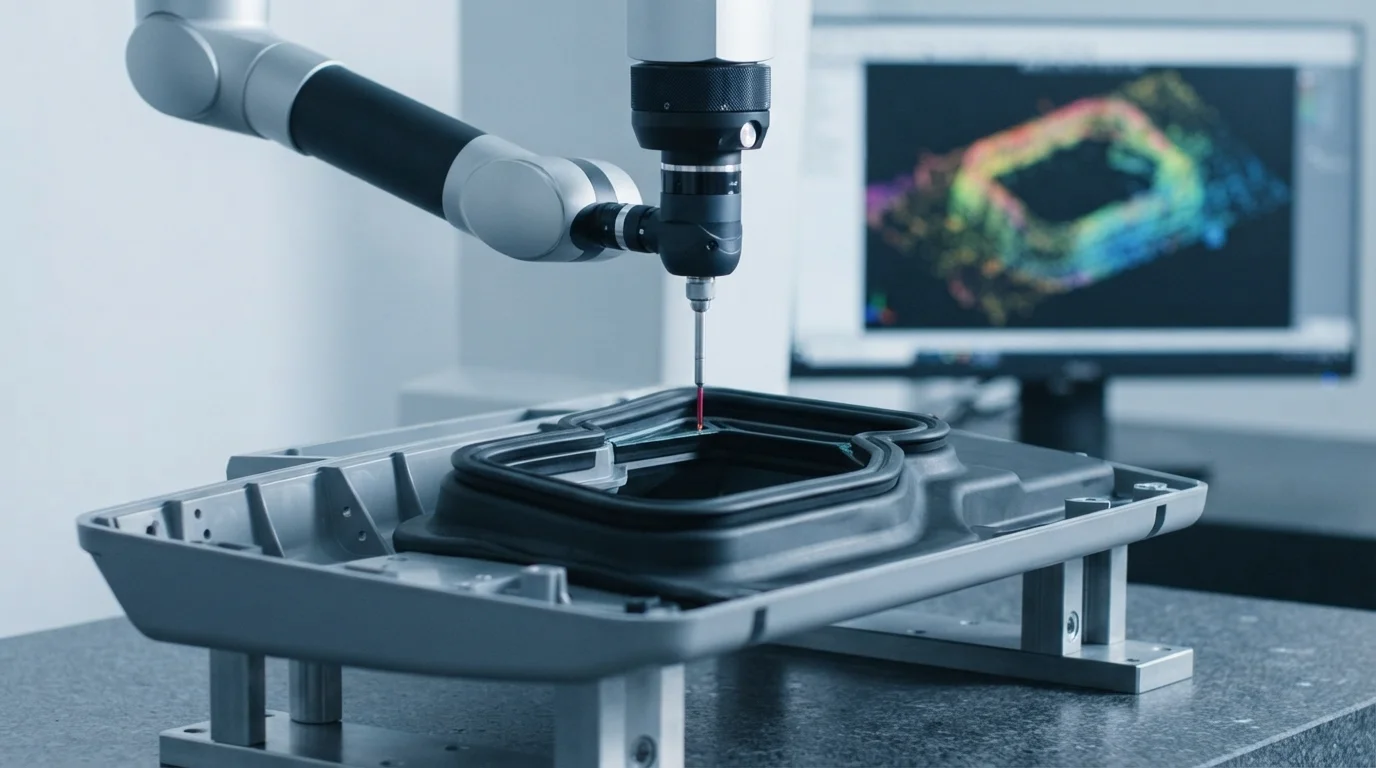
自動車プログラムには、IATF 16949品質基準に基づく完全なPPAPレベル3文書パッケージが提供されます。各生産ロットには、故障モード影響解析(FMEA)、工程管理計画、原材料の分析証明書(COA)検証が含まれます。計測ラボでは、±0.003 mmの走査精度を持つ自動化ツァイスCMMマシンを使用して、寸法公差を検証します。.
試作から量産へのスケーリング
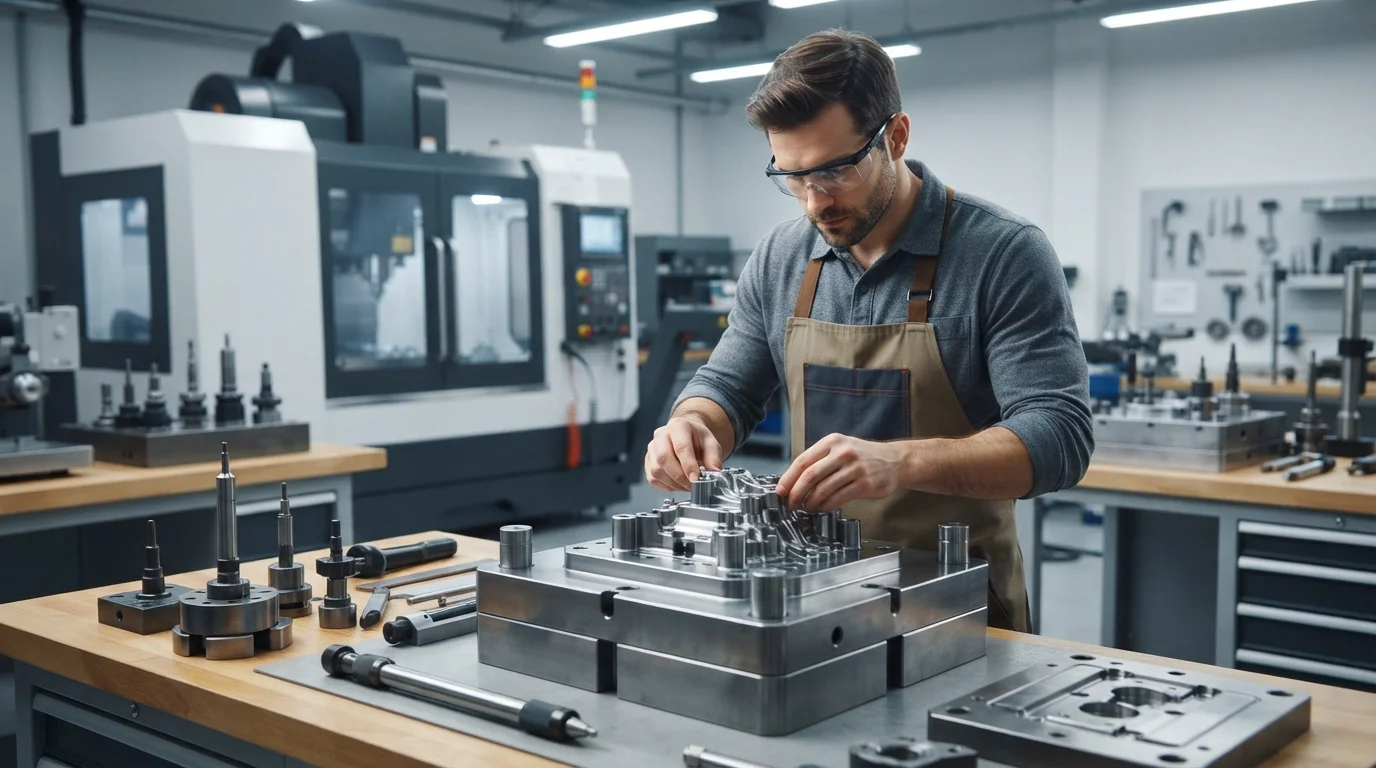
初期のエンジニアリングコンセプトから継続的な量産までオーバーモールディング射出成形プロジェクトをスケーリングするには、柔軟な金型戦略が必要です。社内金型部門は、アルミニウムまたは予備硬化した軟鋼のラピッドモールドを切削し、最短7〜10営業日でT1試作品サンプルを納品します。ラピッドブリッジ金型により、量産用スチール金型に投資する前に、物理的な落下試験と人間工学的評価が可能になります。.
量産では、HRC 48-52に熱処理された完全硬化S136ステンレス鋼またはH13工具鋼コアを使用します。SPIクラス101金型を製作することで、15Tから3000Tまでの35台以上の自動化プレスにわたって、100万サイクル以上の金型性能が保証されます。デカップリングモールディングの原則を実行することで、プロセス安定性が維持され、重要なシール境界でCpKおよびPpK > 1.67を達成します。.
よくある質問 (FAQ)
オーバーモールド部品のTPEバリを防ぐにはどうすればよいですか?
バリを防ぐには、シャットオフ鋼の公差を0.01 mm未満に維持し、射出保圧を最適化する必要があります。当社の金型エンジニアは、射出中に基材にしっかりとクランプするスプリング式フローティングシャットオフを設計します。.
オーバーモールドとツーショット射出成形の違いは何ですか?
オーバーモールドは、まず基材を成形し、エラストマー射出用の第2の金型キャビティに移す2段階プロセスです。ツーショット成形は、専用のロータリープラテンツールを使用して、1回のマシンサイクル内で両方の射出を完了します。.
ガラス繊維強化ナイロンに対して最も優れた化学的接着性を提供するエラストマーはどれですか?
極性基材用に特別に配合された接着改質TPEグレードまたはSantoprene TPVコンパウンドは、ガラス繊維強化PA66に対して最高の接着強度を発揮します。周囲に機械的なダブテールを組み込むことで、構造的な耐剥離性がさらに向上します。.