
Die Herstellung ergonomischer Hardware-Komponenten erfordert das Verschmelzen von taktilen Soft-Touch-Elastomeren über starren Strukturrahmen. Traditionelle mechanische Montage mit Befestigungselementen oder manuellem Klebstoff erhöht die Arbeitskosten und schafft potenzielle Schwachstellen unter zyklischer Ermüdung. Die Spezifikation von kundenspezifischem Overmolding-Spritzguss integriert weiche Elastomere direkt auf starren Kunststoffsubstraten oder Metalleinsätzen während der Verarbeitung. JUCHENG arbeitet als vertikal integrierter Auftragsfertiger, der präzise hinterspritzte Baugruppen direkt aus kundenseitig gelieferten CAD-Dateien herstellt.
Inhaltsverzeichnis
Hinterspritzsubstrate & Elastomerauswahl (TPE, TPU, TPV)
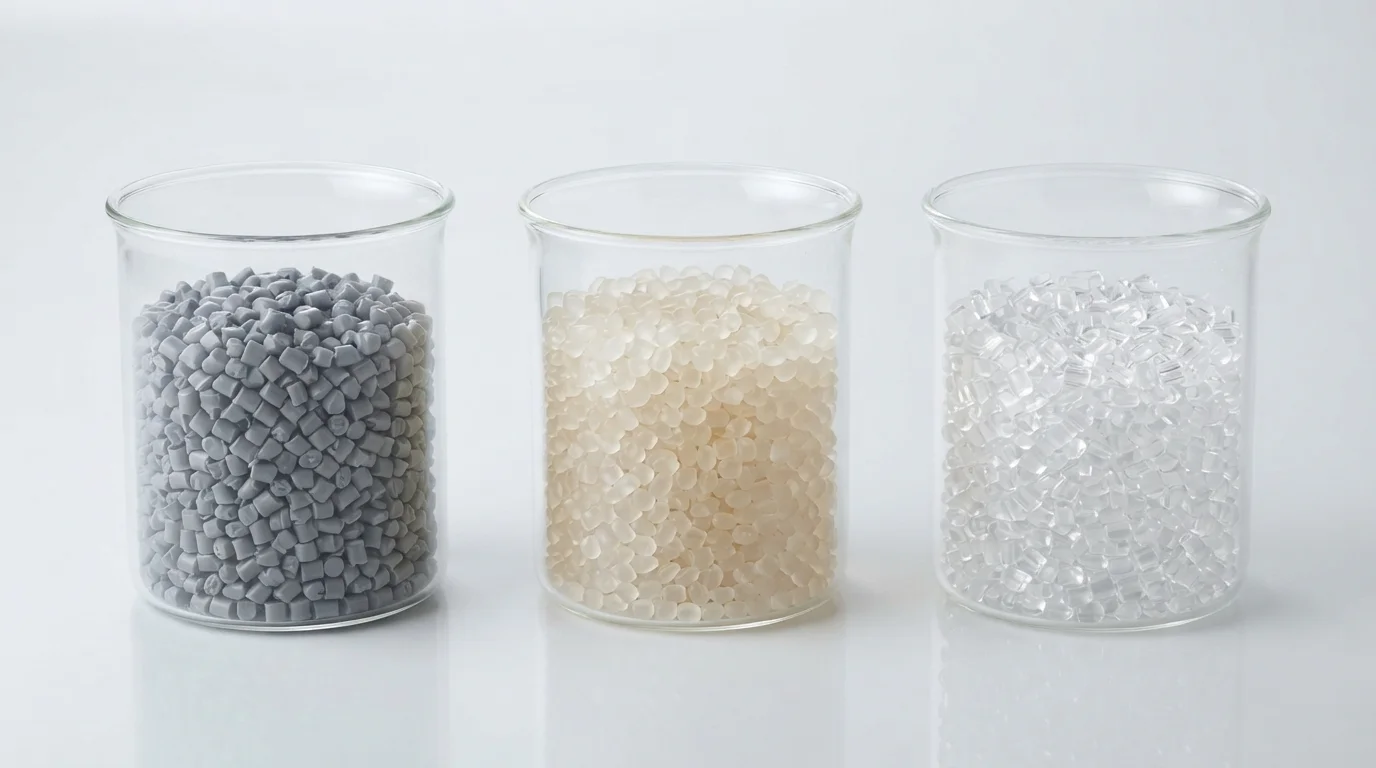
Die Auswahl kompatibler Substrat- und Elastomerkombinationen bestimmt die chemische Bindungsstärke und die mechanische Leistung der Baugruppe. Starre Substrate bestehen typischerweise aus technischen Harzen wie ABS, Polycarbonat (PC), PA6/PA66 oder PC/ABS Legierungen. Die Abstimmung der Wärmeformbeständigkeitstemperatur des Substrats auf das Hinterspritzharz verhindert ein Schmelzen oder thermische Verformung während des zweiten Schusses. Das Hinterspritzen von Elastomerschichten verwendet hochwertige Qualitäten einschließlich Santoprene TPV, Kraiburg TPE, und Desmopan TPU um kundenspezifische Shore-Härteprofile zu erreichen.
| Elastomer-Qualität | Shore-Härte | Kompatibles Substrat | Haftungstyp | Hauptanwendung |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS, PC, PC/ABS | Chemische Verbindung | Ergonomische Soft-Touch-Griffe |
| Desmopan TPU | 60A – 70D | PC, PA6/PA66 | Hochfeste Diffusion | Abriebfeste Industriegriffe |
| Santoprene TPV | 50A – 50D | PP, PA66-GF | Chemisch + mechanisch | IP67-wetterbeständige Dichtungen |
Formenkonstruktionstechniken zur Vermeidung von Grat und Ablösung
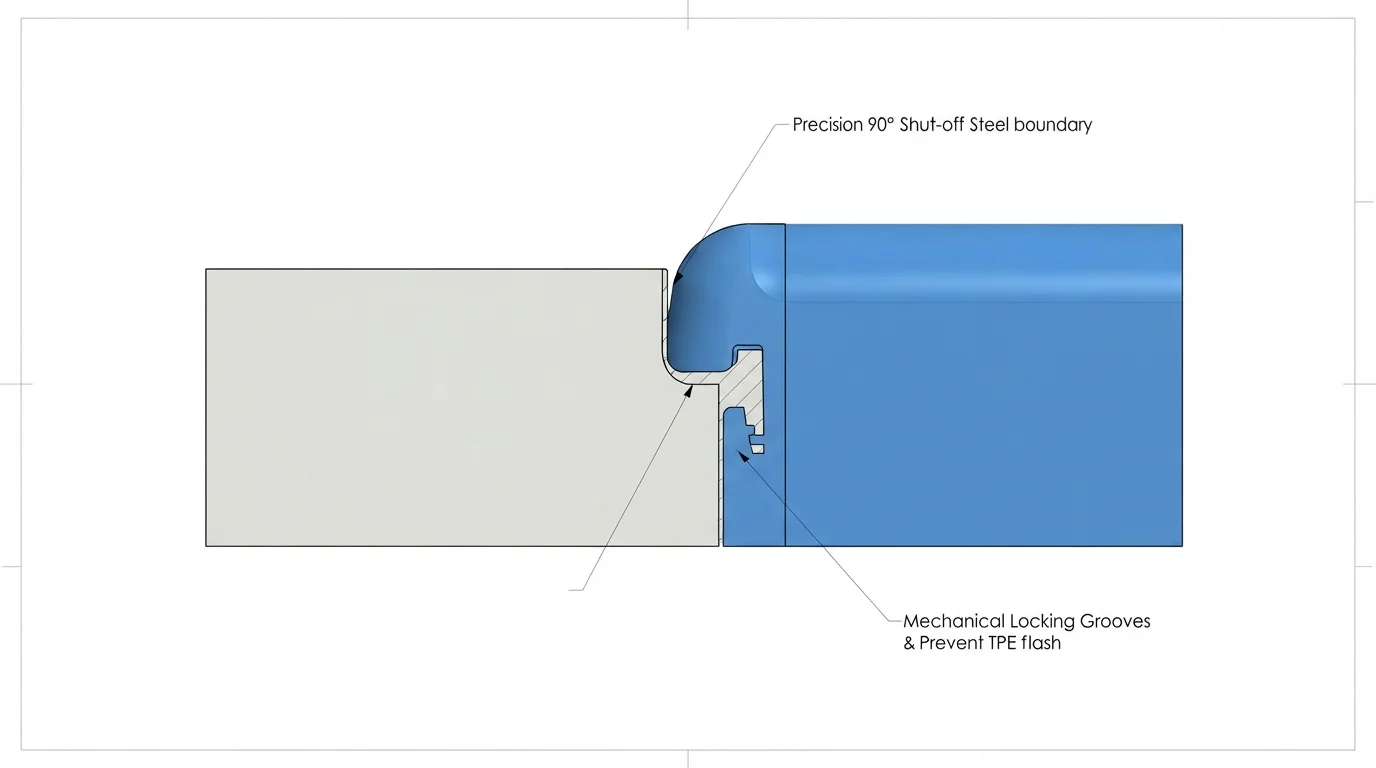
Die Werkzeuggeometrie steuert direkt die gratfreie Umspritzung und Kantenablösungsbeständigkeit von umspritzten Elastomeren. Niedrigviskose weiche Harze fließen leicht unter Spritzdruck und erzeugen kosmetische Grate, wenn Formtrennungen nicht richtig eingepasst sind. Bearbeitung langlebiger Formkavitäten mit 25 Sätzen von 5-Achs-CNC-Bearbeitung Zentren gewährleisten Abschaltstahltoleranzen unter ±0,01 mm und verhindern so Weichgummi-Leckagen. Die Integration mechanischer Verriegelungsfunktionen entlang der Grenze der Elastomerfläche bietet sekundären physischen Halt.
Kritische Formdesign-Schritte für eine zuverlässige Umspritzungsausführung umfassen:
- Abschaltflächentoleranz—Die Konstruktion von Abschaltstahl mit Toleranzen unter 0,01 mm verhindert Elastomer-Grat auf kosmetischen Oberflächen.
- Umfangsmechanische Nuten—Die Integration von 90-Grad-mechanischen Verriegelungskanälen entlang der Grenze verhindert Kantenablösung unter dynamischer Scherung.
- Substratvorwärmung—Die Aufrechterhaltung der Substratkavitätstemperaturen bei 70 °C bis 90 °C während des Umspritzens fördert die molekulare Interdiffusion.
- Anschnittpositionsoptimierung—Die Platzierung von Fächer- oder Tab-Anschnitten auf dicken Substratabschnitten verteilt den Fülldruck gleichmäßig, ohne dünne Wände auszuwaschen.
Schlüsselfertige medizinische und industrielle Handheld-Umspritzungsgehäuse
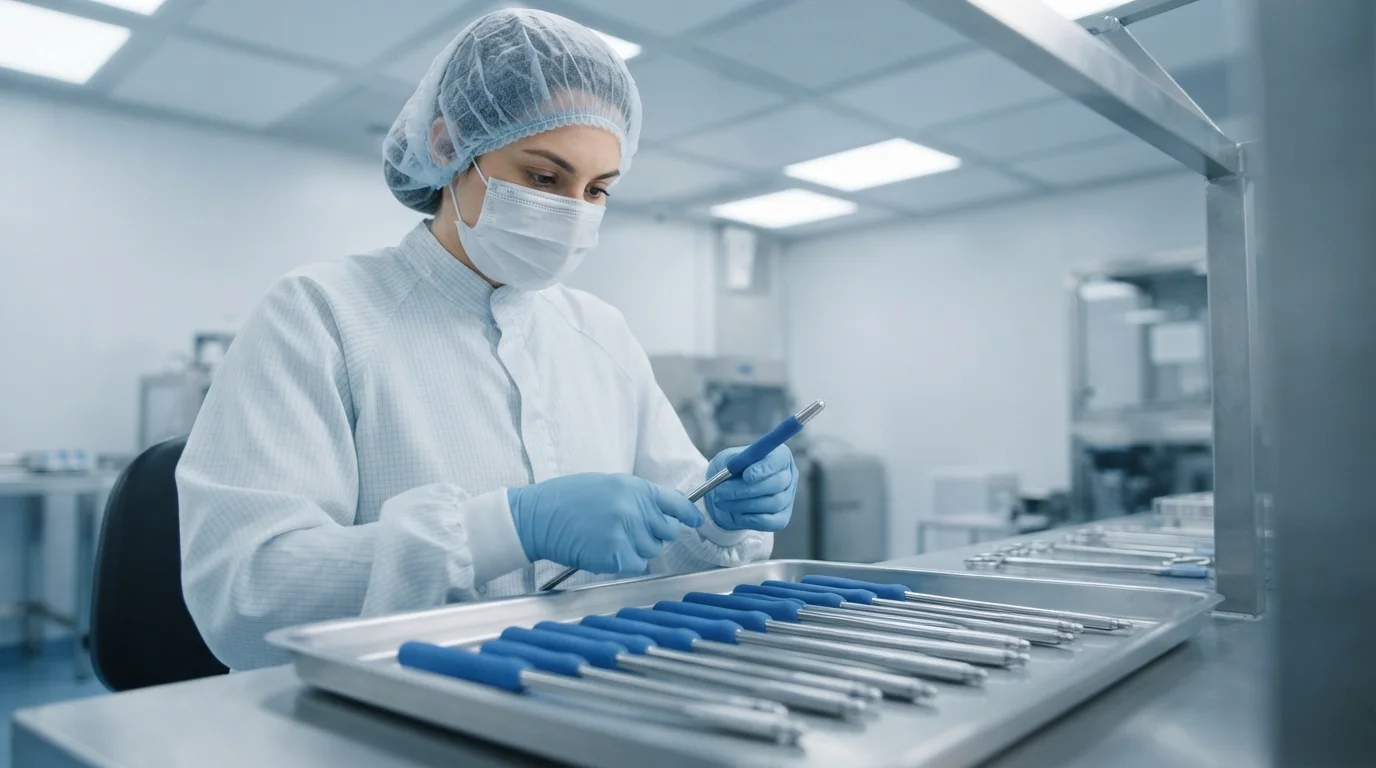
Regulierte Branchen erfordern zertifizierte Fertigungsbedingungen, um Kontamination zu verhindern und die Konformität der Komponenten zu gewährleisten. Der Betrieb einer ISO-Klasse-8-Reinraum-Spritzgießabteilung unter ISO-13485-Zertifizierung schützt sterile medizinische Geräte während des Umspritzens und der automatisierten Schüttgutverpackung. Medizinische Anwendungen verwenden biokompatible Elastomere, die USP-Klasse-VI- und ISO-10993-Kriterien für chirurgische Instrumentengriffe und fluidische Diagnosegehäuse erfüllen.
Zielindustrien-Umspritzlösungen umfassen:
- Medizinische chirurgische Instrumente—ISO-Klasse-8-Reinraumumspritzung mit USP-Klasse VI TPE for slip-resistant sterilizable grips.
- Automotive key fobs and door handles—IATF 16949 certified TPU overmolding for scratch resistance and tactile comfort.
- Industrial diagnostic enclosures—Santoprene TPV overmolding over rigid PC/ABS for IP67 fluid sealing and drop shock absorption.
Automotive programs receive complete PPAP Level 3 documentation packages under IATF 16949 quality standards. Every production lot includes Failure Mode and Effects Analysis (FMEA), process control plans, and raw material Certificate of Analysis (COA) verification. Metrology laboratories utilize automated Zeiss CMM machines with scanning precision of ±0.003 mm to verify dimensional tolerances.
Scaling Prototyping to High-Volume Production
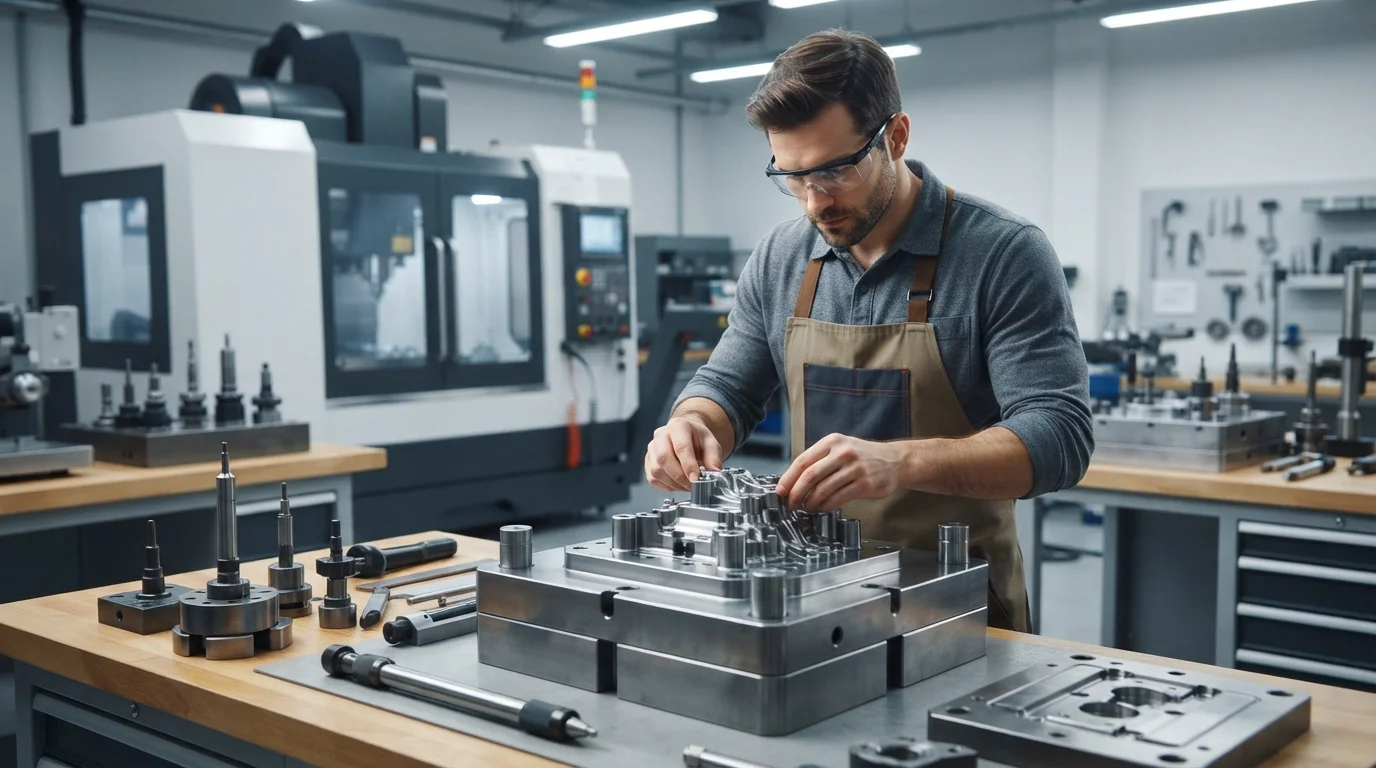
Scaling overmolding injection molding projects from initial engineering concepts to continuous high-volume production requires flexible tooling strategies. In-house tool rooms cut aluminum or pre-hardened soft steel rapid molds to deliver T1 prototype samples in as fast as 7 to 10 business days. Rapid bridge tooling permits physical drop testing and ergonomic evaluations before investing in production-grade steel tools.
Mass production utilizes fully hardened S136 stainless steel or H13 tool steel cores heat-treated to HRC 48-52. Building SPI Class 101 molds guarantees tool performance for over 1,000,000 production cycles across 35+ automated presses ranging from 15T to 3000T. Executing Decoupled Molding principles maintains process stability, achieving CpK & PpK > 1.67 on critical sealing boundaries.
Häufig gestellte Fragen (FAQs)
How do you prevent TPE flash on overmolded parts?
Preventing flash requires maintaining shut-off steel tolerances tighter than 0.01 mm and optimizing injection holding pressure. Our tooling engineers design spring-loaded floating shut-offs that clamp firmly against the substrate during injection.
What is the difference between overmolding and two shot injection molding?
Overmolding is a two-step process where the substrate is molded first and transferred to a second mold cavity for elastomer injection. Two shot molding completes both injections inside a single machine cycle using a specialized rotary platen tool.
Which elastomer provides the best chemical adhesion to glass-filled Nylon?
Adhesion-modified TPE grades or Santoprene TPV compounds formulated specifically for polar substrates deliver the highest bond strength to glass-filled PA66. Incorporating perimeter mechanical dovetails further enhances structural peel resistance.