
La fabrication de composants matériels ergonomiques nécessite de fusionner des élastomères souples au toucher doux sur des structures rigides. L'assemblage mécanique traditionnel utilisant des fixations ou des colles manuelles augmente les coûts de main-d'œuvre et crée des points de défaillance potentiels sous fatigue cyclique. Spécifier un surmoulage personnalisé moulage par injection de surmoulage intègre directement des élastomères souples sur des substrats plastiques rigides ou des inserts métalliques pendant le processus. JUCHENG opère en tant que fabricant sous contrat verticalement intégré, livrant des assemblages surmoulés de précision fabriqués directement à partir de fichiers CAO fournis par le client.
Table des matières
Substrats de surmoulage et sélection d'élastomères (TPE, TPU, TPV)
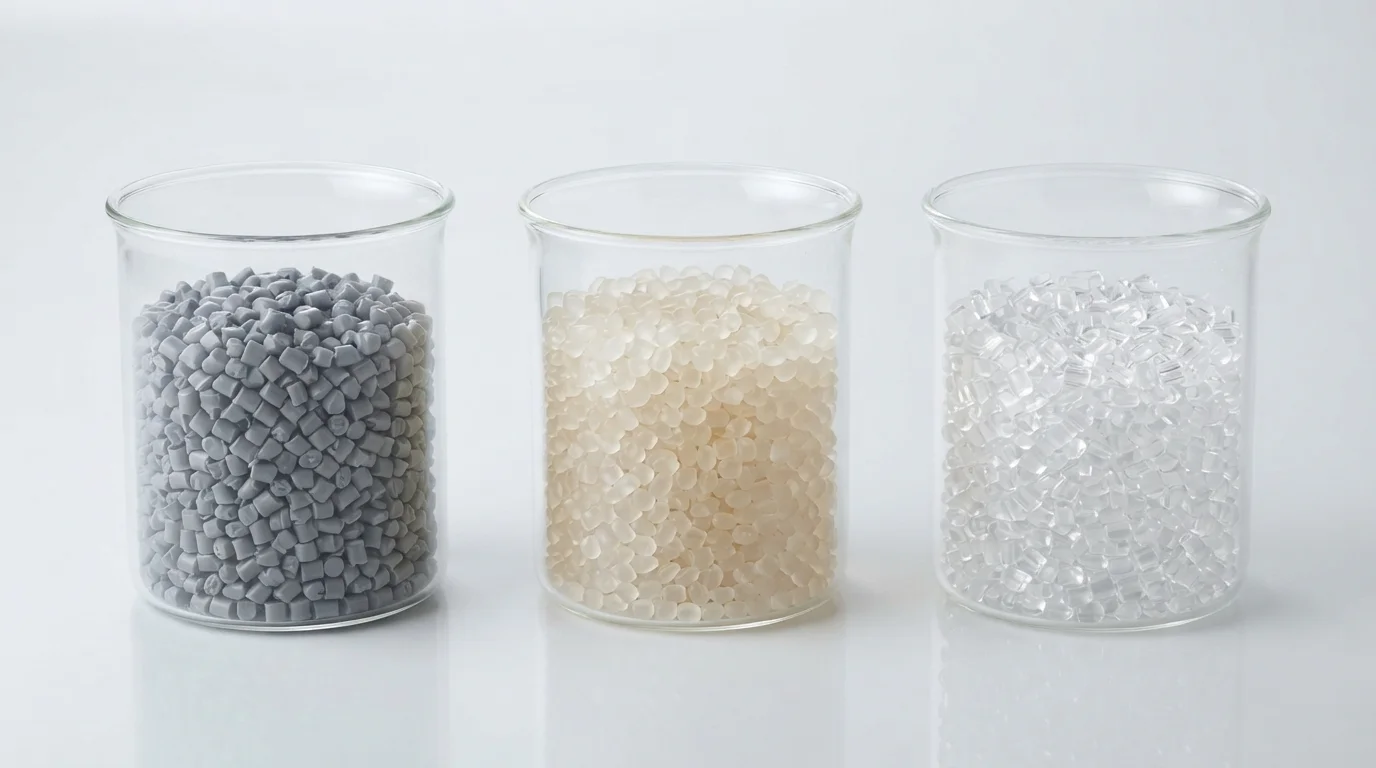
La sélection de combinaisons compatibles de substrat et d'élastomère détermine la résistance de la liaison chimique et les performances mécaniques de l'assemblage. Les substrats rigides sont généralement constitués de résines techniques telles que ABS, polycarbonate (PC), PA6/PA66, ou PC/ABS alliages. Faire correspondre la température de fléchissement thermique du substrat à la résine de surmoulage empêche la fusion ou la déformation thermique lors de la deuxième injection. Les couches élastomères de surmoulage utilisent des grades haute performance, notamment Santoprene TPV, Kraiburg TPE, et Desmopan TPU pour obtenir des profils de dureté Shore personnalisés.
| Grade d'élastomère | Dureté Shore | Substrat compatible | Type d'adhérence | Application clé |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS, PC, PC/ABS | Fusion chimique | Poignées ergonomiques à toucher doux |
| Desmopan TPU | 60A – 70D | PC, PA6/PA66 | Diffusion haute résistance | Poignées industrielles résistantes à l'abrasion |
| Santoprene TPV | 50A – 50D | PP, PA66-GF | Chimique + Mécanique | Joints résistants aux intempéries IP67 |
Techniques de conception de moules pour prévenir les bavures et le décollement
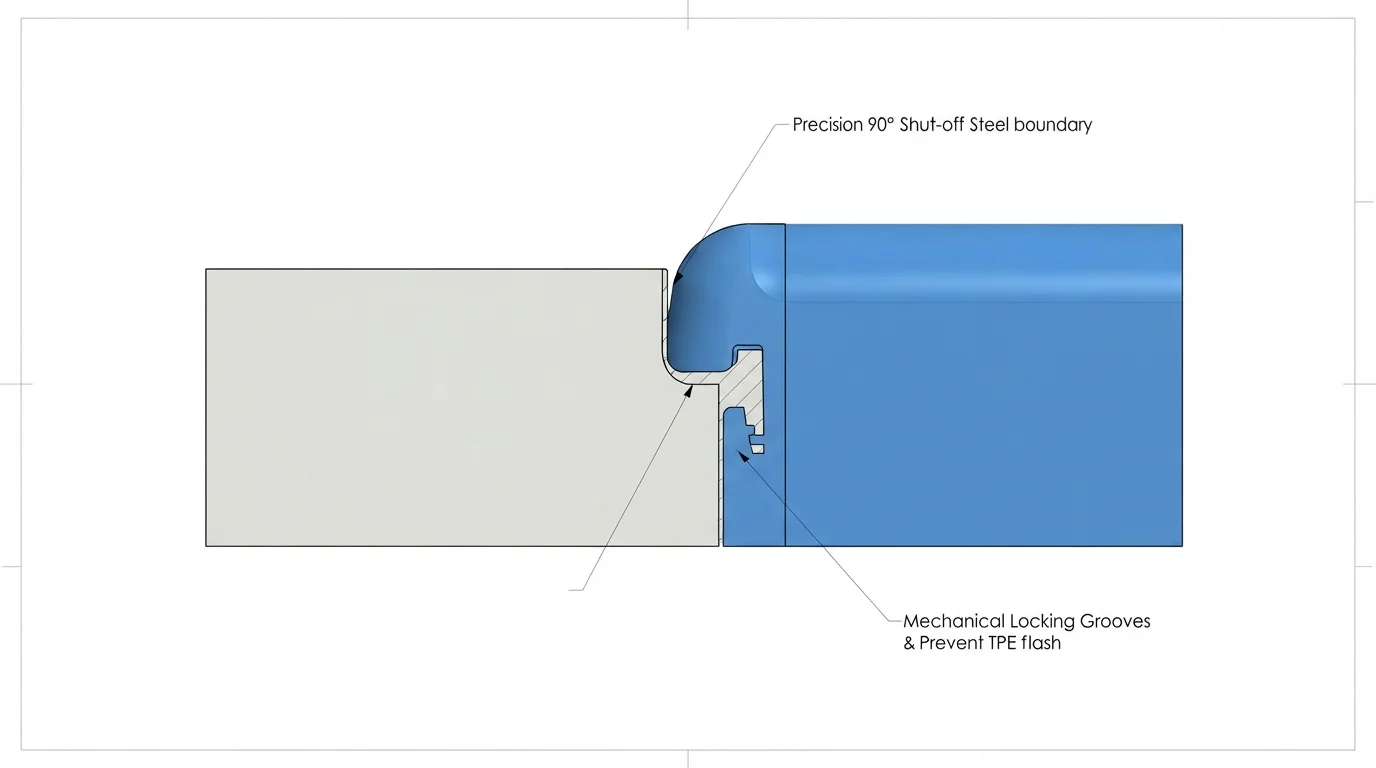
La géométrie de l'outillage contrôle directement l'encapsulation sans bavures et la résistance au décollement des bords des élastomères surmoulés. Les résines souples à faible viscosité s'écoulent facilement sous la pression d'injection, créant des bavures esthétiques si les plans de joint du moule sont mal ajustés. L'usinage de cavités d'outillage durables à l'aide de 25 ensembles de Usinage CNC 5 axes centres garantissent des tolérances d'acier d'obturation inférieures à ±0,01 mm, empêchant les fuites de caoutchouc souple. L'intégration de dispositifs de verrouillage mécanique le long du bord de la limite élastomère assure une rétention physique secondaire.
Les étapes critiques de conception du moule pour une exécution fiable du surmoulage comprennent :
- Tolérance de portée d'obturation—La conception d'un acier d'obturation avec des tolérances inférieures à 0,01 mm empêche les bavures élastomères sur les surfaces esthétiques.
- Rainures mécaniques périmétriques—L'intégration de canaux de verrouillage mécanique à 90 degrés le long du bord empêche le décollement des bords sous cisaillement dynamique.
- Préchauffage du substrat—Le maintien des températures de la cavité du substrat entre 70 °C et 90 °C pendant le surmoulage favorise l'interdiffusion moléculaire.
- Optimisation de la position du point d'injection—Le positionnement de seuils d'injection en éventail ou à languette sur les sections épaisses du substrat répartit uniformément la pression de remplissage sans laver les parois minces.
Boîtiers surmoulés portatifs médicaux et industriels clés en main
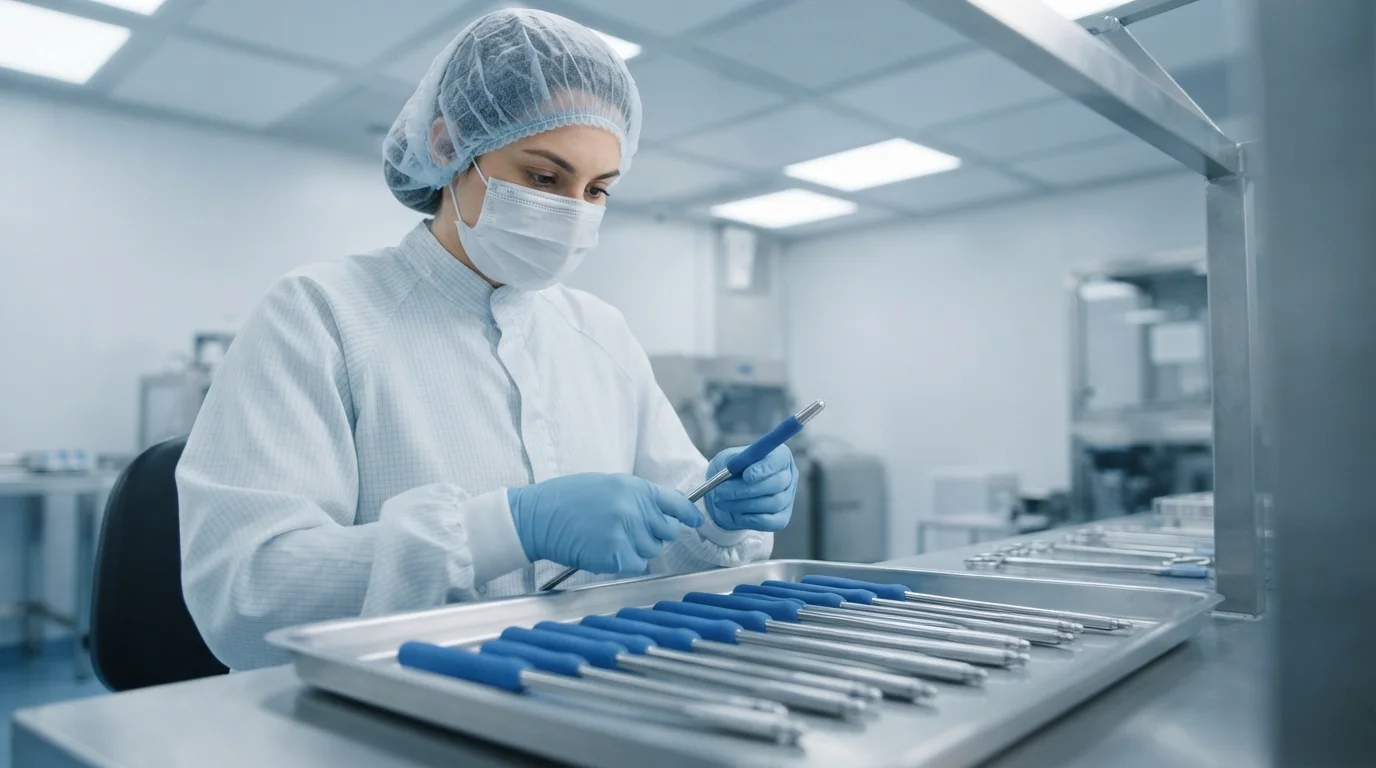
Les industries réglementées exigent des conditions de fabrication certifiées pour prévenir la contamination et garantir la conformité des composants. L'exploitation d'un département de moulage en salle blanche ISO classe 8 sous certification ISO 13485 protège les dispositifs médicaux stériles pendant le surmoulage et l'emballage automatique en drop-pack. Les applications médicales utilisent des élastomères biocompatibles répondant aux critères USP classe VI et ISO 10993 pour les poignées d'instruments chirurgicaux et les boîtiers de diagnostic fluidique.
Les solutions de surmoulage ciblant l'industrie comprennent :
- Instruments chirurgicaux médicaux—Surmoulage en salle blanche ISO classe 8 utilisant USP classe VI TPE pour des poignées antidérapantes stérilisables.
- Télécommandes et poignées de porte automobiles—certifié IATF 16949 TPU surmoulage pour une résistance aux rayures et un confort tactile.
- Boîtiers de diagnostic industriels—surmoulage Santoprene TPV sur PC/ABS rigide pour l'étanchéité aux fluides IP67 et l'absorption des chocs de chute.
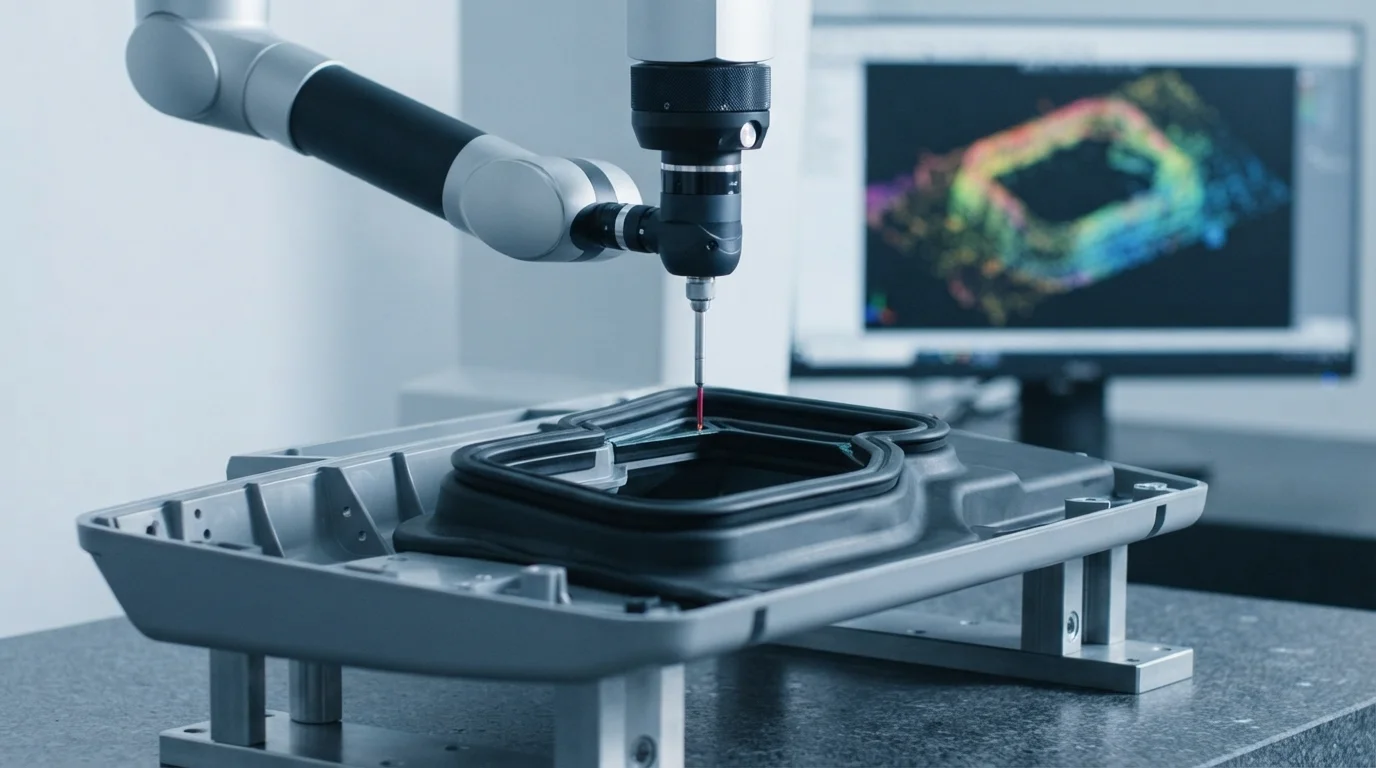
Les programmes automobiles reçoivent des dossiers de documentation PPAP niveau 3 complets selon les normes de qualité IATF 16949. Chaque lot de production comprend une analyse des modes de défaillance et de leurs effets (FMEA), des plans de contrôle des processus et une vérification du certificat d'analyse (COA) des matières premières. Les laboratoires de métrologie utilisent des machines CMM Zeiss automatisées avec une précision de balayage de ±0,003 mm pour vérifier les tolérances dimensionnelles.
Passer du prototypage à la production à grande échelle
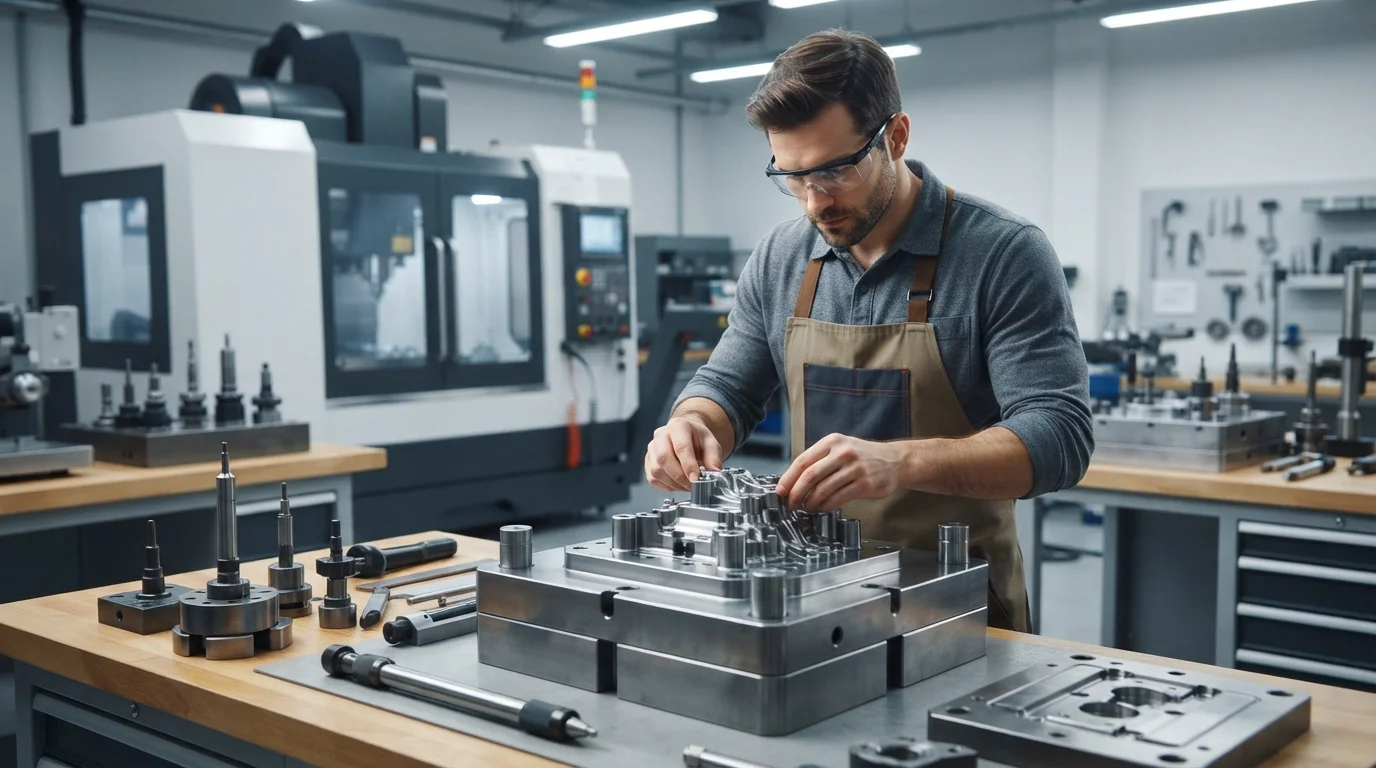
L'évolution des projets de moulage par injection avec surmoulage, des concepts d'ingénierie initiaux à la production continue à grande échelle, nécessite des stratégies d'outillage flexibles. Les ateliers d'outillage internes usinent des moules rapides en aluminium ou en acier doux pré-trempé pour livrer des échantillons prototypes T1 en aussi peu que 7 à 10 jours ouvrables. L'outillage-pont rapide permet des tests de chute physiques et des évaluations ergonomiques avant d'investir dans des outils en acier de qualité production.
La production de masse utilise des noyaux en acier inoxydable S136 entièrement trempé ou en acier à outils H13 traité thermiquement à HRC 48-52. La fabrication de moules SPI classe 101 garantit la performance des outils sur plus de 1 000 000 de cycles de production sur plus de 35 presses automatisées allant de 15T à 3000T. L'application des principes du moulage découplé maintient la stabilité du processus, atteignant un CpK et PpK > 1,67 sur les limites d'étanchéité critiques.
Questions fréquemment posées (FAQ)
Comment prévenir les bavures de TPE sur les pièces surmoulées ?
La prévention des bavures nécessite de maintenir des tolérances d'acier d'obturation inférieures à 0,01 mm et d'optimiser la pression de maintien d'injection. Nos ingénieurs d'outillage conçoivent des obturateurs flottants à ressort qui se serrent fermement contre le substrat pendant l'injection.
Quelle est la différence entre le surmoulage et le moulage par injection bi-injection ?
Le surmoulage est un processus en deux étapes où le substrat est d'abord moulé puis transféré dans une seconde cavité de moule pour l'injection d'élastomère. Le moulage bi-injection réalise les deux injections dans un seul cycle machine à l'aide d'un outil à plateau rotatif spécialisé.
Quel élastomère offre la meilleure adhésion chimique au Nylon chargé de fibre de verre ?
Adhesion-modified TPE grades or Santoprene TPV compounds formulated specifically for polar substrates deliver the highest bond strength to glass-filled PA66. Incorporating perimeter mechanical dovetails further enhances structural peel resistance.