
Die Herstellung ergonomischer Hardware-Komponenten erfordert das Aufschmelzen taktiler Soft-Touch-Elastomere über starren Strukturrahmen. Traditionelle mechanische Montage mit Befestigungselementen oder manuellen Klebstoffen erhöht die Arbeitskosten und schafft potenzielle Versagenspunkte unter zyklischer Ermüdung. Die Spezifizierung von kundenspezifischem Überformungs-Spritzguss integriert weiche Elastomere direkt auf starre Kunststoffsubstrate oder Metalleinleger während des Prozesses. JUCHENG agiert als vertikal integrierter Auftragsfertiger und liefert präzise überformte Baugruppen, die direkt aus kundenseitig bereitgestellten CAD-Dateien gefertigt werden.
İçindekiler
Überformungs-Substrate & Elastomerauswahl (TPE, TPU, TPV)
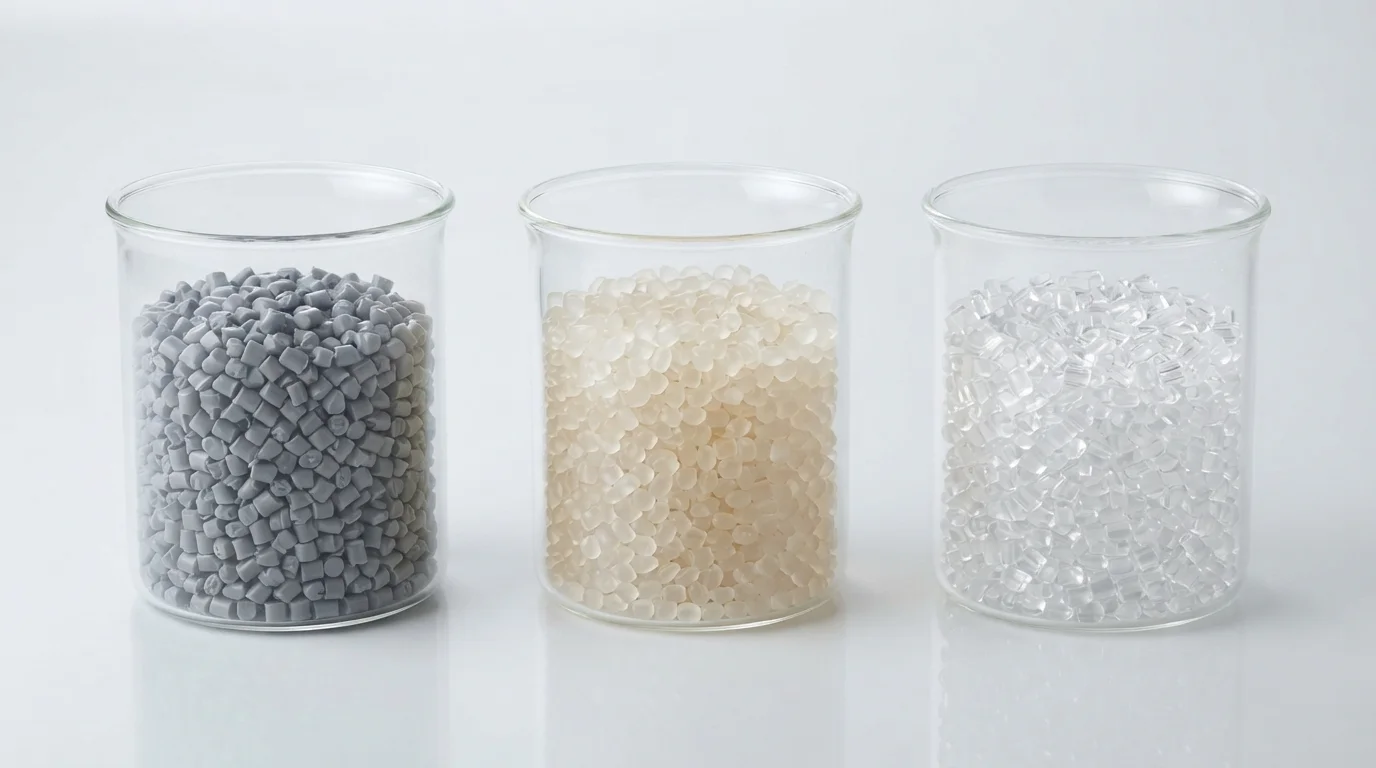
Die Auswahl kompatibler Substrat- und Elastomerkombinationen bestimmt die chemische Bindungsfestigkeit und die mechanische Leistung der Baugruppe. Starre Substrate bestehen typischerweise aus technischen Harzen wie ABS, Polycarbonat (PC), PA6/PA66 oder PC/ABS Legierungen. Die Abstimmung der Wärmeformbeständigkeitstemperatur des Substrats auf das Überformungsharz verhindert Schmelzen oder thermische Verformung während des zweiten Schusses. Die Überformung elastomerer Schichten nutzt Hochleistungsgüten einschließlich Santoprene TPV, Kraiburg TPE, ve Desmopan TPU özel Shore sertlik profilleri elde etmek için.
| Elastomer Sınıfı | Shore Sertliği | Uyumlu Alt Tabaka | Yapışma Türü | Ana Uygulama |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS, PC, PC/ABS | Kimyasal Füzyon | Ergonomik yumuşak dokunuşlu tutamaklar |
| Desmopan TPU | 60A – 70D | PC, PA6/PA66 | Yüksek Mukavemetli Difüzyon | Aşınmaya dayanıklı endüstriyel tutamaklar |
| Santoprene TPV | 50A – 50D | PP, PA66-GF | Kimyasal + Mekanik | IP67 hava koşullarına dayanıklı contalar |
Çapak ve Soyulmayı Önlemeye Yönelik Kalıp Tasarım Teknikleri
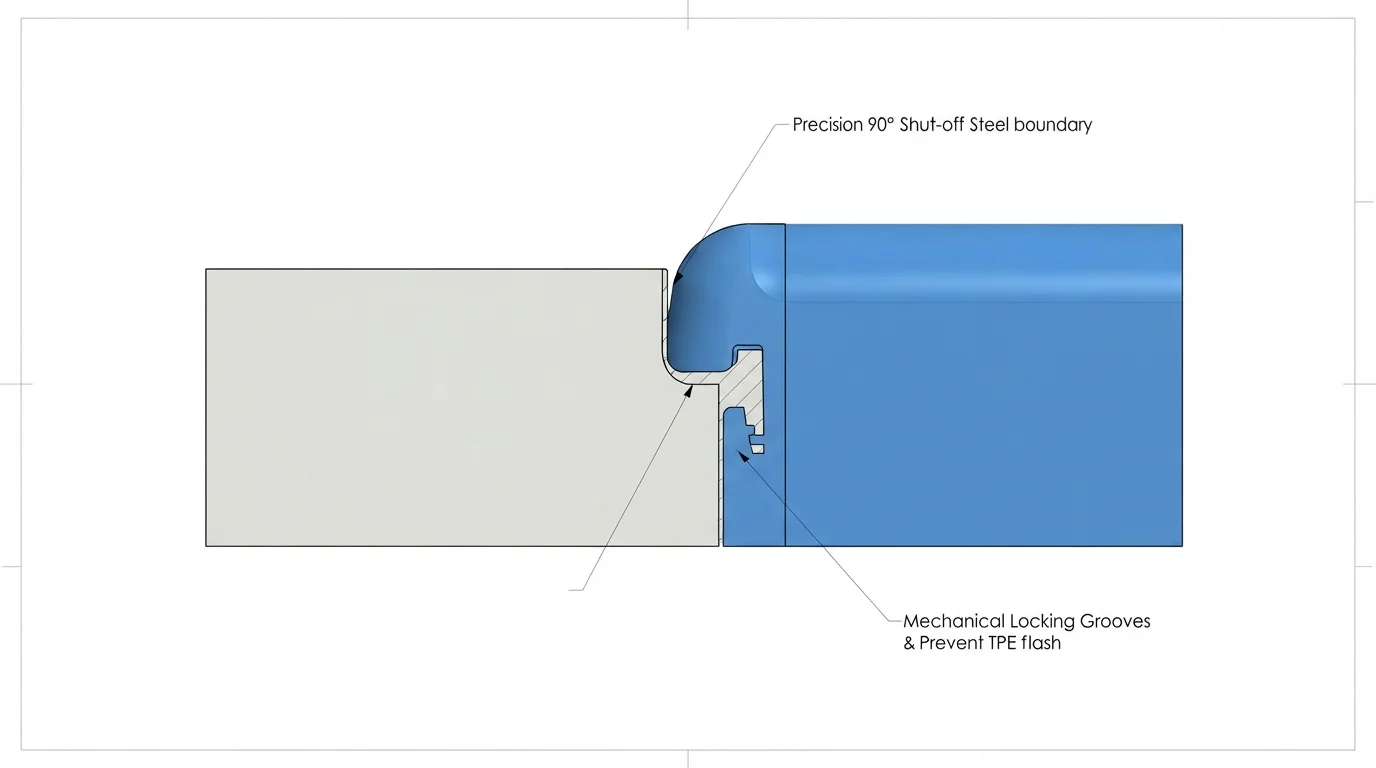
Takım geometrisi, üst kalıplanmış elastomerlerin çapaksız kapsüllemesini ve kenar soyulma direncini doğrudan kontrol eder. Düşük viskoziteli yumuşak reçineler enjeksiyon basıncı altında kolayca akarak, kalıp kapatma yüzeyleri uygun şekilde oturtulmadığında kozmetik çapak oluşturur. 25 set 5 eksenli CNC işleme merkezi kullanılarak dayanıklı takım boşluklarının işlenmesi, kapatma çeliği toleranslarının ±0,01 mm'nin altında olmasını sağlayarak yumuşak kauçuk sızıntısını önler. Elastomerik sınırın kenarı boyunca mekanik kilitleme özelliklerinin eklenmesi, ikincil fiziksel tutunma sağlar.
Güvenilir üst kalıplama uygulaması için kritik kalıp tasarım adımları şunları içerir:
- Kapatma oturma yüzeyi toleransı—Kapatma çeliğinin 0,01 mm'nin altında toleranslarla tasarlanması, kozmetik yüzeylerde elastomerik çapağı önler.
- Çevre mekanik kanallar—Kenar boyunca 90 derecelik mekanik kilitleme kanallarının eklenmesi, dinamik kayma altında kenar soyulmasını önler.
- Alt tabaka ön ısıtma—Üst kalıplama sırasında alt tabaka boşluk sıcaklıklarının 70°C ila 90°C arasında tutulması, moleküler karşılıklı difüzyonu teşvik eder.
- Yolluk konumu optimizasyonu—Yelpaze veya dil yolluklarının kalın alt tabaka bölümlerine yerleştirilmesi, dolum basıncını ince duvarları aşındırmadan eşit şekilde dağıtır.
Turnkey Medical & Industrial Handheld Overmolded Enclosures
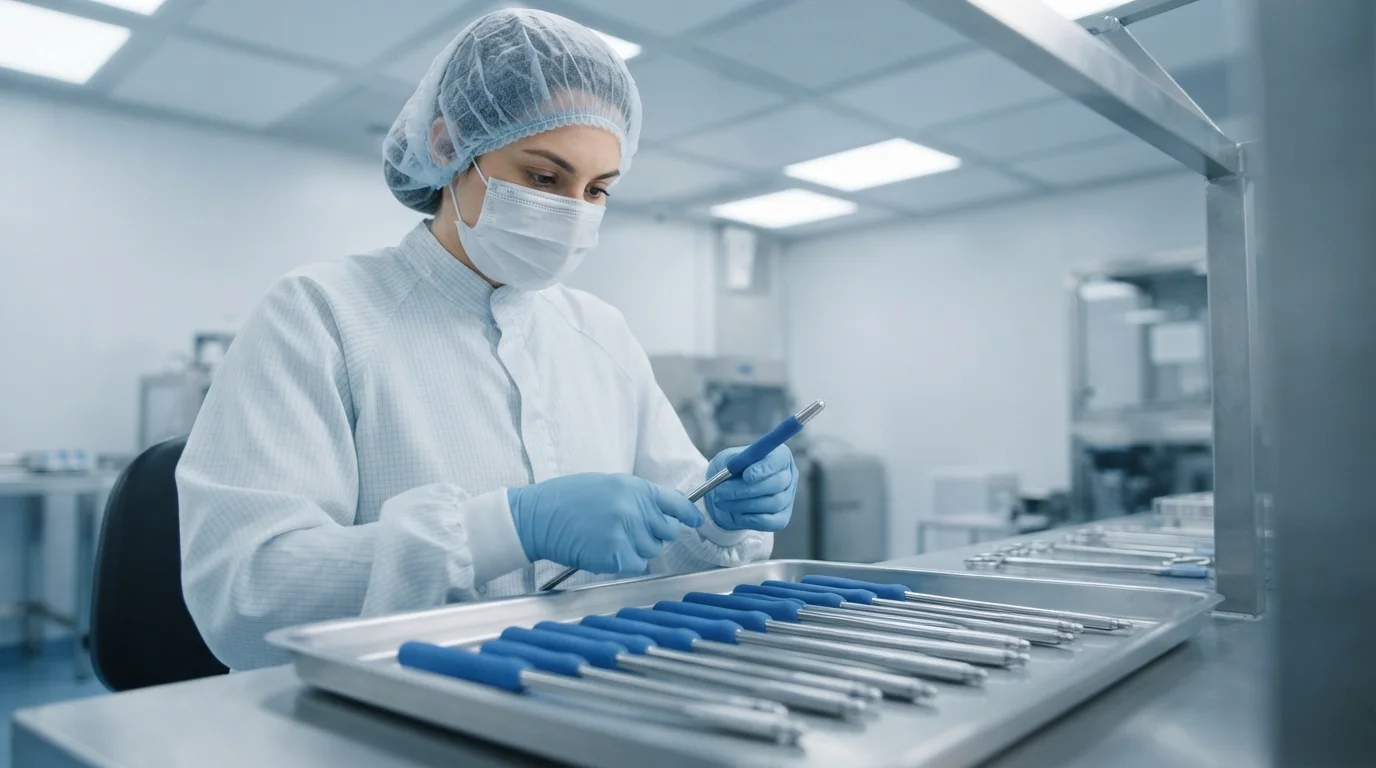
Regulated industries require certified manufacturing conditions to prevent contamination and guarantee component compliance. Operating an ISO Class 8 cleanroom molding department under ISO 13485 certification protects sterile medical devices during overmolding and automated drop-packaging. Medical applications utilize biocompatible elastomers meeting USP Class VI and ISO 10993 criteria for surgical tool handles and fluidic diagnostic housings.
Hedef sektör üst kalıplama çözümleri şunları içerir:
- Medical surgical tools—ISO Class 8 cleanroom overmolding using USP Class VI TPE for slip-resistant sterilizable grips.
- Automotive key fobs and door handles—IATF 16949 certified TPU overmolding for scratch resistance and tactile comfort.
- Industrial diagnostic enclosures—Santoprene TPV overmolding over rigid PC/ABS for IP67 fluid sealing and drop shock absorption.
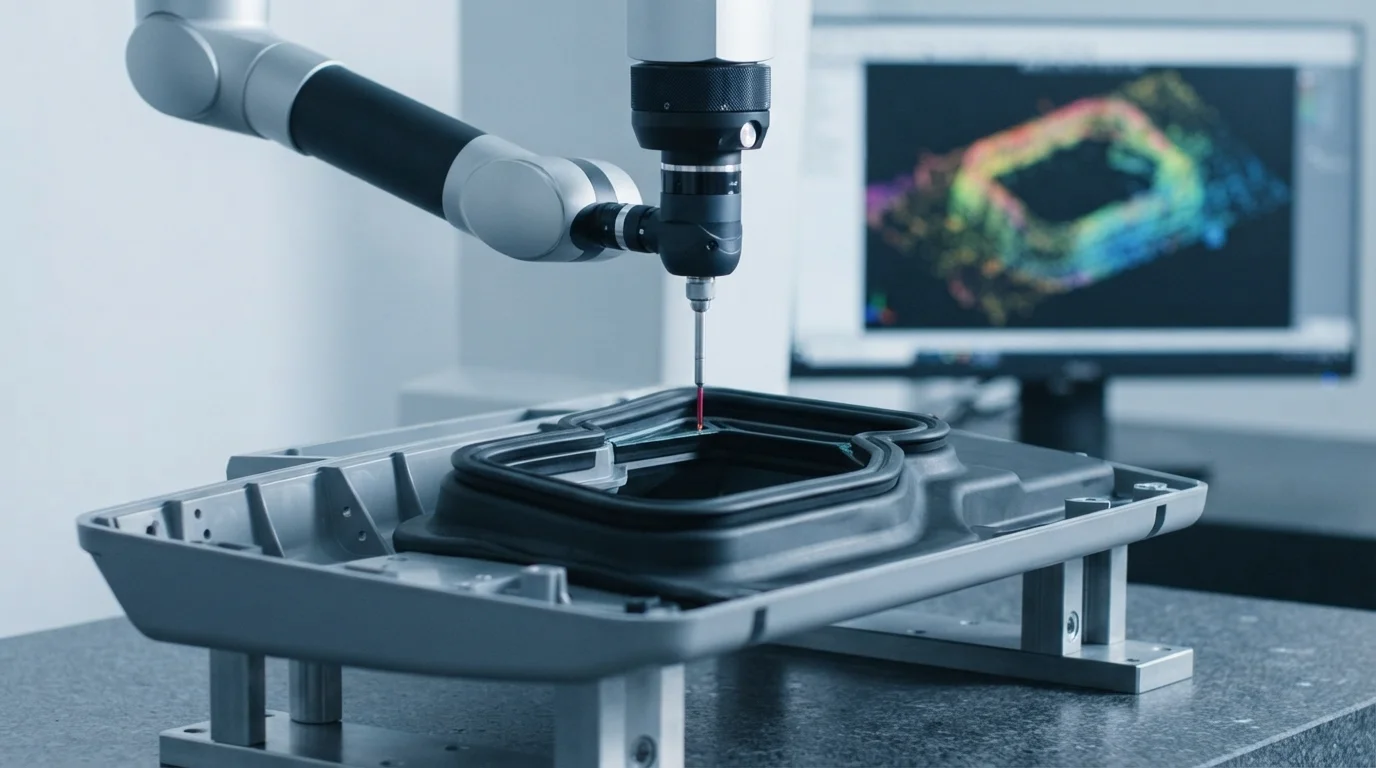
Automotive programs receive complete PPAP Level 3 documentation packages under IATF 16949 quality standards. Every production lot includes Failure Mode and Effects Analysis (FMEA), process control plans, and raw material Certificate of Analysis (COA) verification. Metrology laboratories utilize automated Zeiss CMM machines with scanning precision of ±0.003 mm to verify dimensional tolerances.
Scaling Prototyping to High-Volume Production
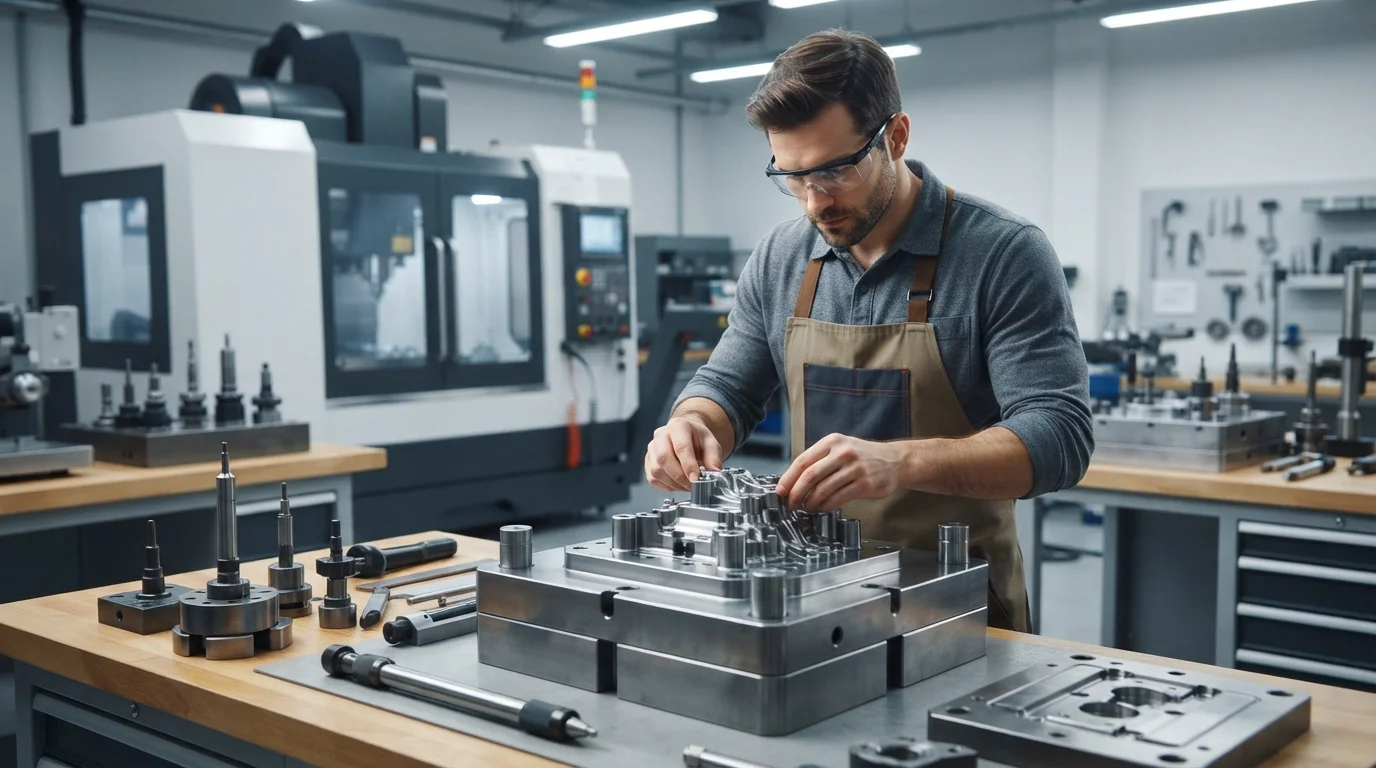
Scaling overmolding injection molding projects from initial engineering concepts to continuous high-volume production requires flexible tooling strategies. In-house tool rooms cut aluminum or pre-hardened soft steel rapid molds to deliver T1 prototype samples in as fast as 7 to 10 business days. Rapid bridge tooling permits physical drop testing and ergonomic evaluations before investing in production-grade steel tools.
Mass production utilizes fully hardened S136 stainless steel or H13 tool steel cores heat-treated to HRC 48-52. Building SPI Class 101 molds guarantees tool performance for over 1,000,000 production cycles across 35+ automated presses ranging from 15T to 3000T. Executing Decoupled Molding principles maintains process stability, achieving CpK & PpK > 1.67 on critical sealing boundaries.
Sıkça Sorulan Sorular (SSS)
Kaplama kalıplanmış parçalarda TPE çapak oluşumunu nasıl önlersiniz?
Çapak oluşumunu önlemek için 0,01 mm'den daha sıkı kapatma çeliği toleranslarının korunması ve enjeksiyon tutma basıncının optimize edilmesi gerekir. Kalıp mühendislerimiz, enjeksiyon sırasında alt tabakaya sıkıca kenetlenen yay yüklü yüzer kapatmalar tasarlar.
Kaplama kalıplama ile iki aşamalı enjeksiyon kalıplama arasındaki fark nedir?
Kaplama kalıplama, alt tabakanın önce kalıplanıp elastomer enjeksiyonu için ikinci bir kalıp boşluğuna aktarıldığı iki aşamalı bir süreçtir. İki aşamalı kalıplama, özel bir döner plaka kalıbı kullanılarak her iki enjeksiyonu tek bir makine çevrimi içinde tamamlar.
Hangi elastomer, cam elyaf takviyeli Nylon'a en iyi kimyasal yapışmayı sağlar?
Yapışma için modifiye edilmiş TPE sınıfları veya polar alt tabakalar için özel olarak formüle edilmiş Santoprene TPV bileşikleri, cam elyaf takviyeli PA66'ya en yüksek bağ mukavemetini sunar. Çevre çevresine mekanik kırlangıç kuyruğu geçmelerinin eklenmesi, yapısal soyulma direncini daha da artırır.