
يتطلب تصنيع مكونات الأجهزة المريحة دمج الإيلاستومرات اللينة الملمس فوق الهياكل الصلبة. يزيد التجميع الميكانيكي التقليدي باستخدام المثبتات أو المواد اللاصقة اليدوية من تكاليف العمالة ويخلق نقاط فشل محتملة تحت التعب الدوري. إن تحديد المواصفات المخصصة حقن القولبة الزائدة يدمج الإيلاستومرات اللينة مباشرة على الركائز البلاستيكية الصلبة أو الإدخالات المعدنية أثناء المعالجة. تعمل JUCHENG كمصنع تعاقدي متكامل رأسياً يقدم تجميعات مقولبة فوق القالب بدقة مبنية مباشرة من ملفات CAD المقدمة من العملاء.
جدول المحتويات
ركائز القولبة فوق القالب واختيار الإيلاستومر (TPE، TPU، TPV)
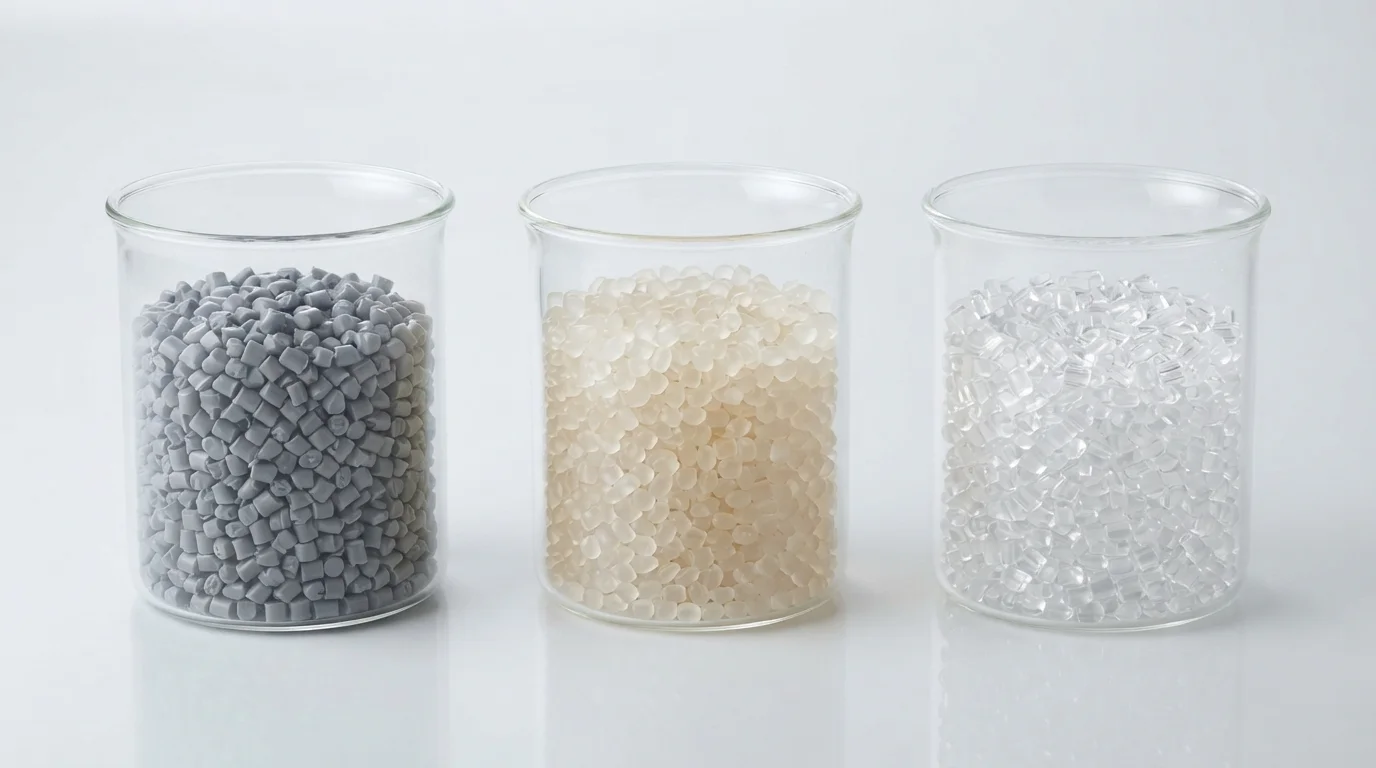
يحدد اختيار مجموعات الركيزة والإيلاستومر المتوافقة قوة الرابطة الكيميائية والأداء الميكانيكي للتجميع. تتكون الركائز الصلبة عادة من راتنجات هندسية مثل ABS، بولي كربونات (PC)، PA6/PA66، أو سبائك PC/ABS . مطابقة درجة حرارة الانحراف الحراري للركيزة مع راتنج القالب العلوي يمنع الذوبان أو التشوه الحراري أثناء الحقن الثاني. تستخدم طبقات الإيلاستومر فوق القالب درجات عالية الأداء بما في ذلك Santoprene TPV, Kraiburg TPE, و Desmopan TPU لتحقيق ملفات صلابة شور مخصصة.
| درجة الإيلاستومر | صلابة الشور | الركيزة المتوافقة | نوع الالتصاق | التطبيق الرئيسي |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS، PC، PC/ABS | الاندماج الكيميائي | مقابض ناعمة الملمس ومريحة |
| Desmopan TPU | 60A – 70D | PC، PA6/PA66 | الانتشار عالي القوة | مقابض صناعية مقاومة للتآكل |
| Santoprene TPV | 50A – 50D | PP، PA66-GF | كيميائي + ميكانيكي | أختام مقاومة للطقس بمعيار IP67 |
تقنيات تصميم القوالب لمنع النتوءات والتقشير
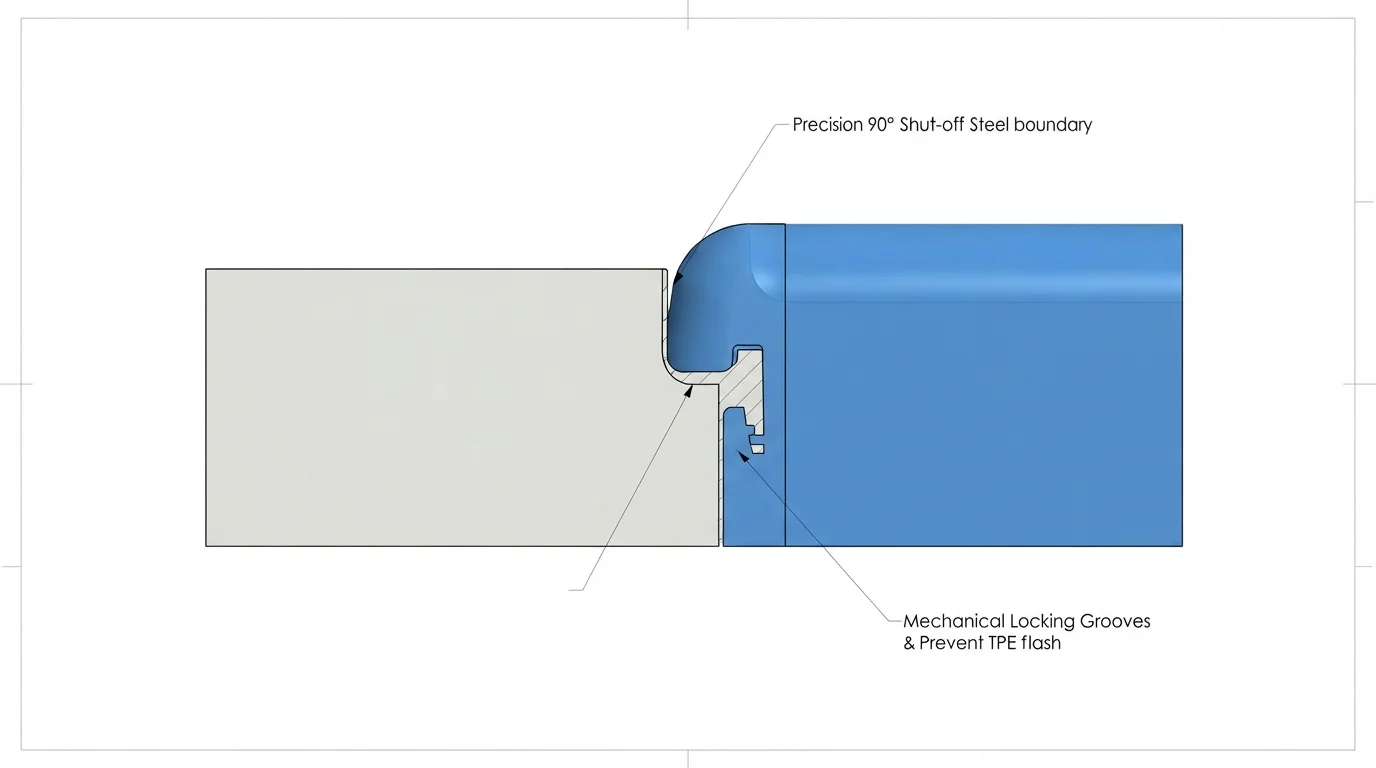
تتحكم هندسة الأدوات بشكل مباشر في التغليف الخالي من النتوءات ومقاومة تقشير الحواف للمطاط الصناعي المقولب فوقياً. تتدفق الراتنجات اللينة منخفضة اللزوجة بسهولة تحت ضغط الحقن، مما يسبب نتوءات تجميلية إذا لم تكن إغلاقات القالب مجهزة بشكل صحيح. تصنيع تجاويف أدوات متينة باستخدام 25 مجموعة من التصنيع باستخدام الحاسب الآلي خماسي المحاور تضمن المراكز تفاوتات الفولاذ المانع للتسرب ضمن ±0.01 مم، مما يمنع تسرب المطاط اللين. دمج ميزات القفل الميكانيكية على طول حدود الحافة المرنة يوفر احتجازًا فيزيائيًا ثانويًا.
خطوات تصميم القالب الحرجة لتنفيذ القولبة الزائدة الموثوقة تشمل:
- تفاوت سطح الإغلاق—تصميم فولاذ الإغلاق بتفاوتات أقل من 0.01 مم يمنع الوميض المرن على الأسطح التجميلية.
- أخاديد ميكانيكية محيطية—دمج قنوات قفل ميكانيكية بزاوية 90 درجة على طول الحدود يمنع تقشر الحواف تحت القص الديناميكي.
- التسخين المسبق للركيزة—الحفاظ على درجات حرارة تجويف الركيزة عند 70 درجة مئوية إلى 90 درجة مئوية أثناء القولبة الزائدة يعزز الانتشار الجزيئي.
- تحسين موضع البوابة—وضع بوابات مروحية أو شريطية على أقسام الركيزة السميكة يوزع ضغط التعبئة بالتساوي دون غسل الجدران الرقيقة.
الأغلفة المقولبة زائدًا الطبية والصناعية المحمولة الجاهزة
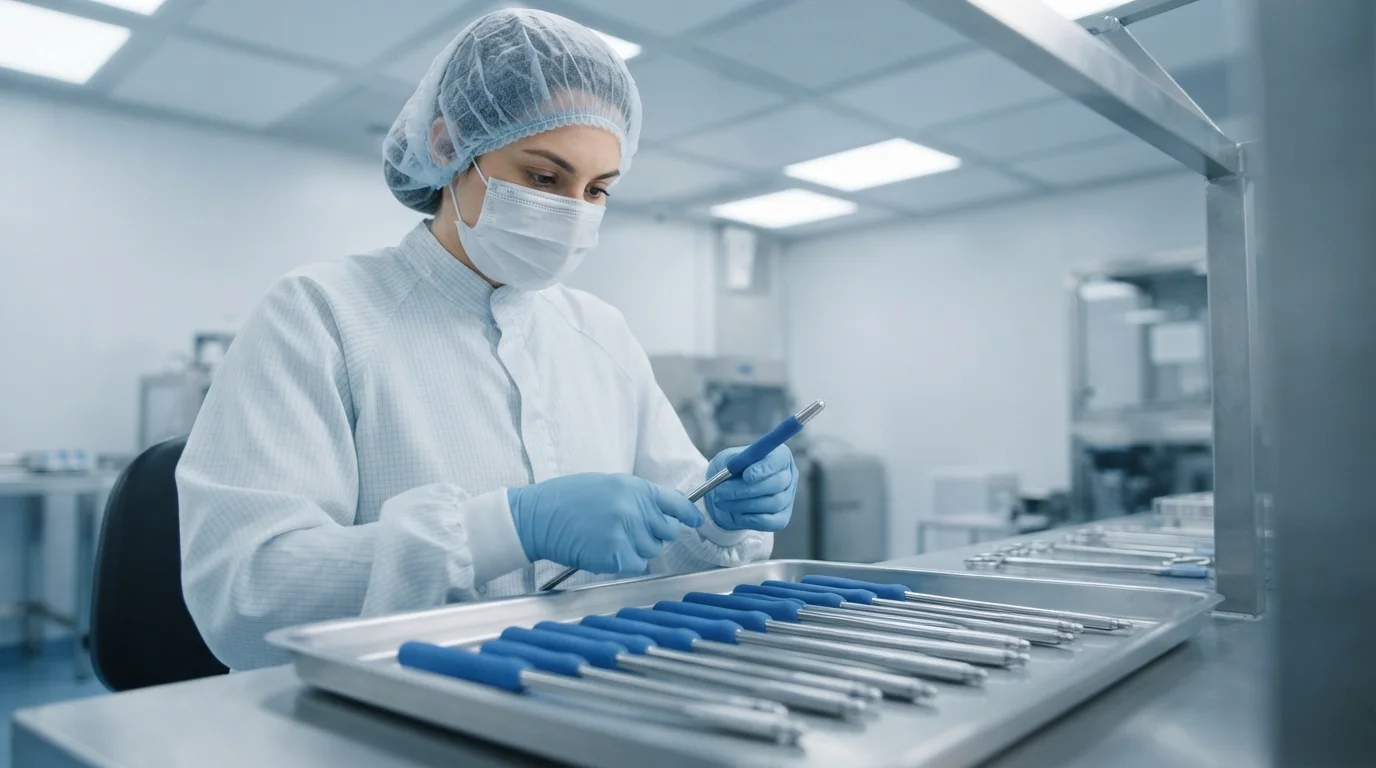
تتطلب الصناعات المنظمة ظروف تصنيع معتمدة لمنع التلوث وضمان امتثال المكونات. تشغيل قسم قولبة بغرفة نظيفة من الفئة ISO 8 تحت شهادة ISO 13485 يحمي الأجهزة الطبية المعقمة أثناء القولبة الزائدة والتغليف الآلي بالتسقيط. تستخدم التطبيقات الطبية اللدائن المرنة المتوافقة حيويًا التي تلبي معايير USP Class VI وISO 10993 لمقابض الأدوات الجراحية وأغلفة التشخيص السوائل.
تشمل حلول التغليف بالحقن المتعدد للصناعات المستهدفة:
- الأدوات الجراحية الطبية—قولبة زائدة بغرفة نظيفة من الفئة ISO 8 باستخدام USP Class VI TPE لمقابض معقمة مقاومة للانزلاق.
- أجهزة التحكم عن بعد ومقابض الأبواب للسيارات—معتمدة وفق معيار IATF 16949 TPU قولبة زائدة لمقاومة الخدوش والراحة اللمسية.
- أغلفة التشخيص الصناعية—قولبة زائدة بمطاط سانتوبرين TPV فوق بولي كربونات/ABS صلب لإحكام السوائل بمعيار IP67 وامتصاص الصدمات عند السقوط.
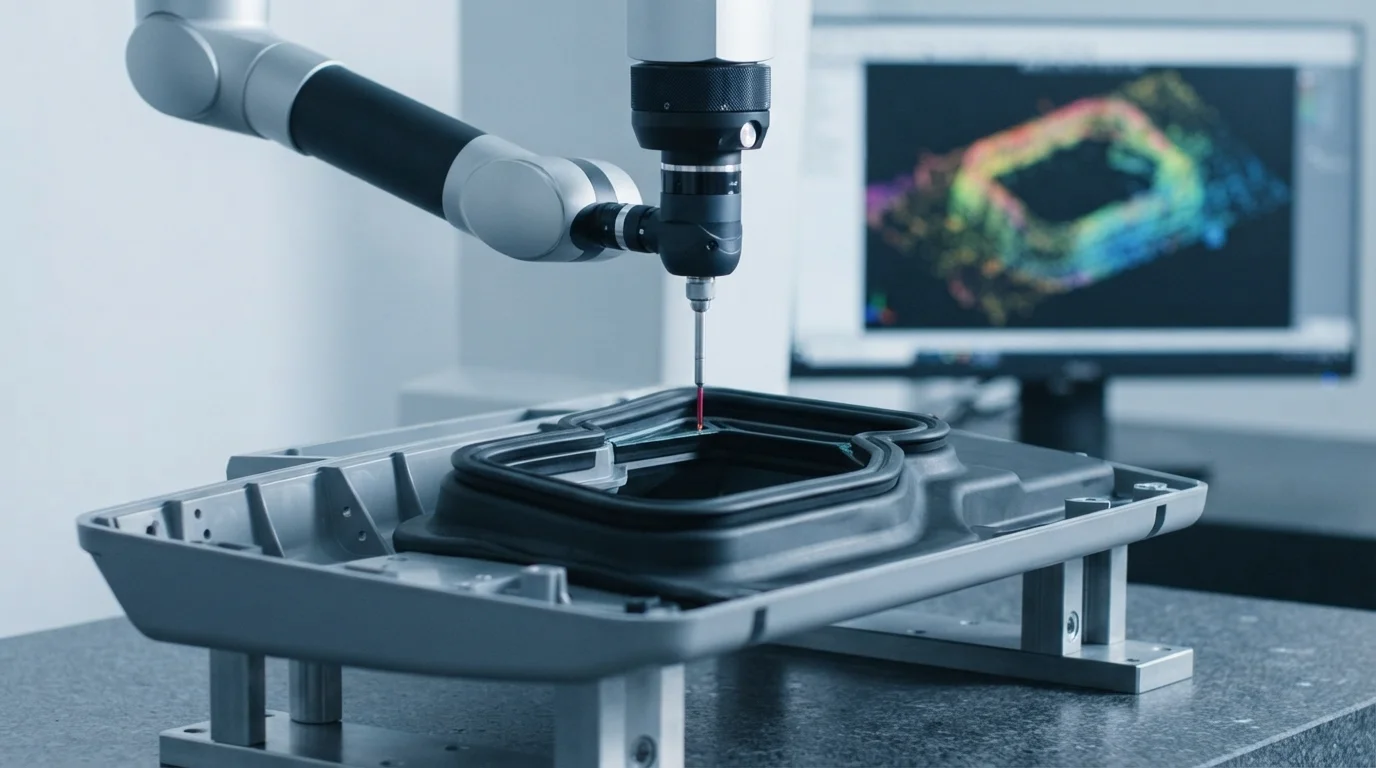
تتلقى برامج السيارات حزم توثيق PPAP كاملة من المستوى 3 وفق معايير الجودة IATF 16949. تشمل كل دفعة إنتاج تحليل أنماط الفشل وتأثيراتها (FMEA)، وخطط التحكم في العمليات، والتحقق من شهادة تحليل المواد الخام (COA). تستخدم مختبرات القياس آلات قياس الإحداثيات الآلية من Zeiss بدقة مسح تبلغ ±0.003 مم للتحقق من التفاوتات البعدية.
توسيع النماذج الأولية إلى الإنتاج بكميات كبيرة
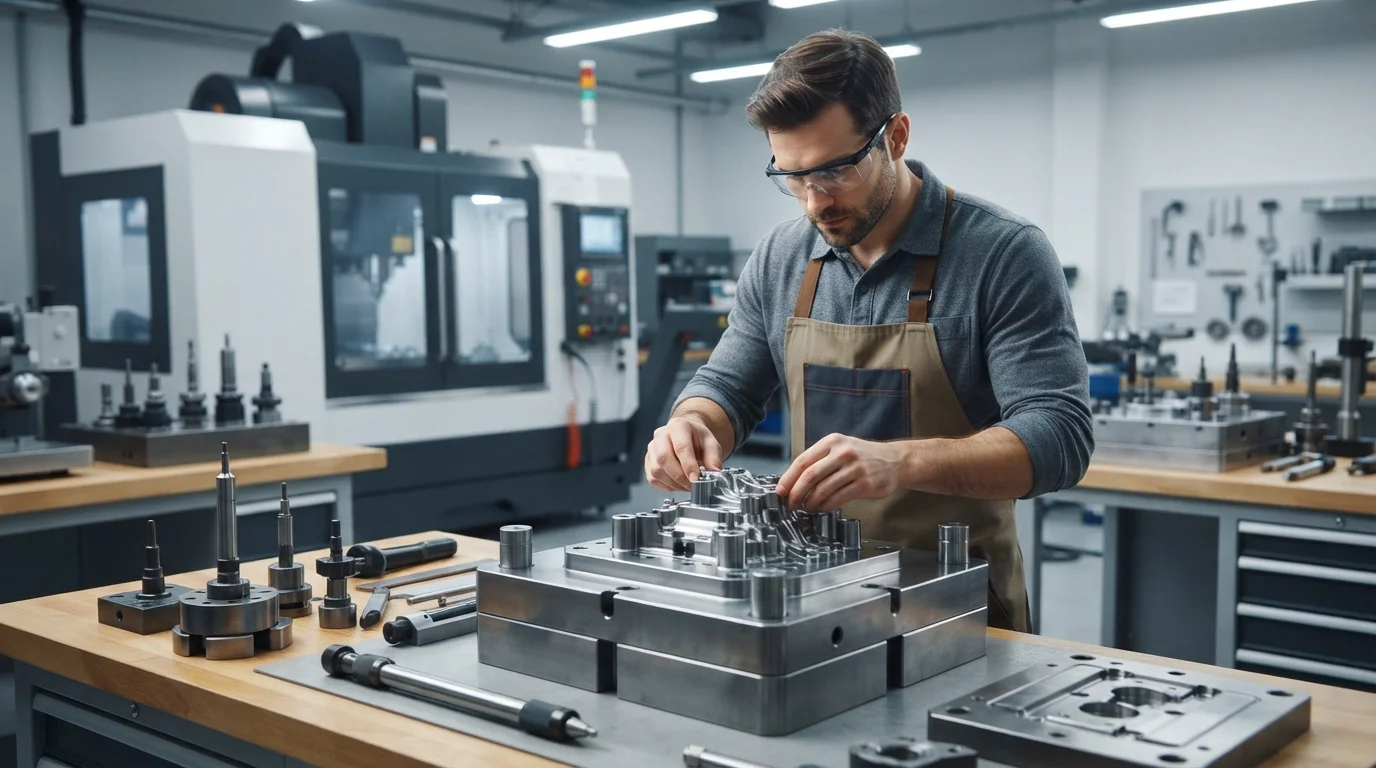
يتطلب توسيع مشاريع القولبة الزائدة بالحقن من المفاهيم الهندسية الأولية إلى الإنتاج المستمر بكميات كبيرة استراتيجيات أدوات مرنة. تقوم غرف الأدوات الداخلية بقطع قوالب سريعة من الألومنيوم أو الفولاذ الطري المعالج مسبقًا لتسليم عينات T1 الأولية في مدة تصل إلى 7 إلى 10 أيام عمل. تسمح الأدوات الجسرية السريعة بإجراء اختبارات السقوط الفعلية والتقييمات المريحة قبل الاستثمار في أدوات فولاذية بمستوى الإنتاج.
يستخدم الإنتاج الضخم نوى فولاذية من الفولاذ المقاوم للصدأ S136 المقسى بالكامل أو فولاذ الأدوات H13 المعالج حرارياً إلى صلابة HRC 48-52. يضمن بناء قوالب من فئة SPI 101 أداءً للأدوات لأكثر من 1,000,000 دورة إنتاج عبر أكثر من 35 مكبسًا آليًا تتراوح قوتها من 15 طنًا إلى 3000 طن. يحافظ تطبيق مبادئ القولبة المفصولة على استقرار العملية، محققًا CpK وPpK > 1.67 على الحدود الحرجة للإحكام.
الأسئلة الشائعة (FAQs)
كيف تمنع ظهور النتوءات (الفلاش) في الأجزاء المقولبة زائدًا؟
يتطلب منع النتوءات الحفاظ على تفاوتات فولاذ الإغلاق أدق من 0.01 مم وتحسين ضغط الحقن والحقن. يقوم مهندسو الأدوات لدينا بتصميم إغلاقات عائمة بنابض تشبك بقوة على الركيزة أثناء الحقن.
ما الفرق بين القولبة الزائدة والقولبة بالحقن ثنائية اللقطات؟
القالبة الزائدة هي عملية من خطوتين حيث يتم قولبة الركيزة أولاً ونقلها إلى تجويف قالب ثانٍ لحقن الإيلاستومر. القولبة بالحقن المزدوج تكمل كلا الحقنتين داخل دورة آلة واحدة باستخدام أداة دوارة متخصصة.
أي إيلاستومر يوفر أفضل التصاق كيميائي بالنايلون المملوء بالزجاج؟
درجات TPE المعدلة للالتصاق أو مركبات TPV من سانتوبرين المصممة خصيصًا للركائز القطبية توفر أعلى قوة رابطة لـ PA66 المملوء بالزجاج. إضافة تذييلات ميكانيكية محيطية تعزز أيضًا مقاومة التقشير الهيكلية.